Wie erreicht man eine präzise Rohrausrichtung?
Posted onAusrichtung, Wurzelspalt und Nahtvorbereitung kontrollieren, um eine präzise Rohrpassung und weniger Schweißnacharbeiten zu erzielen.
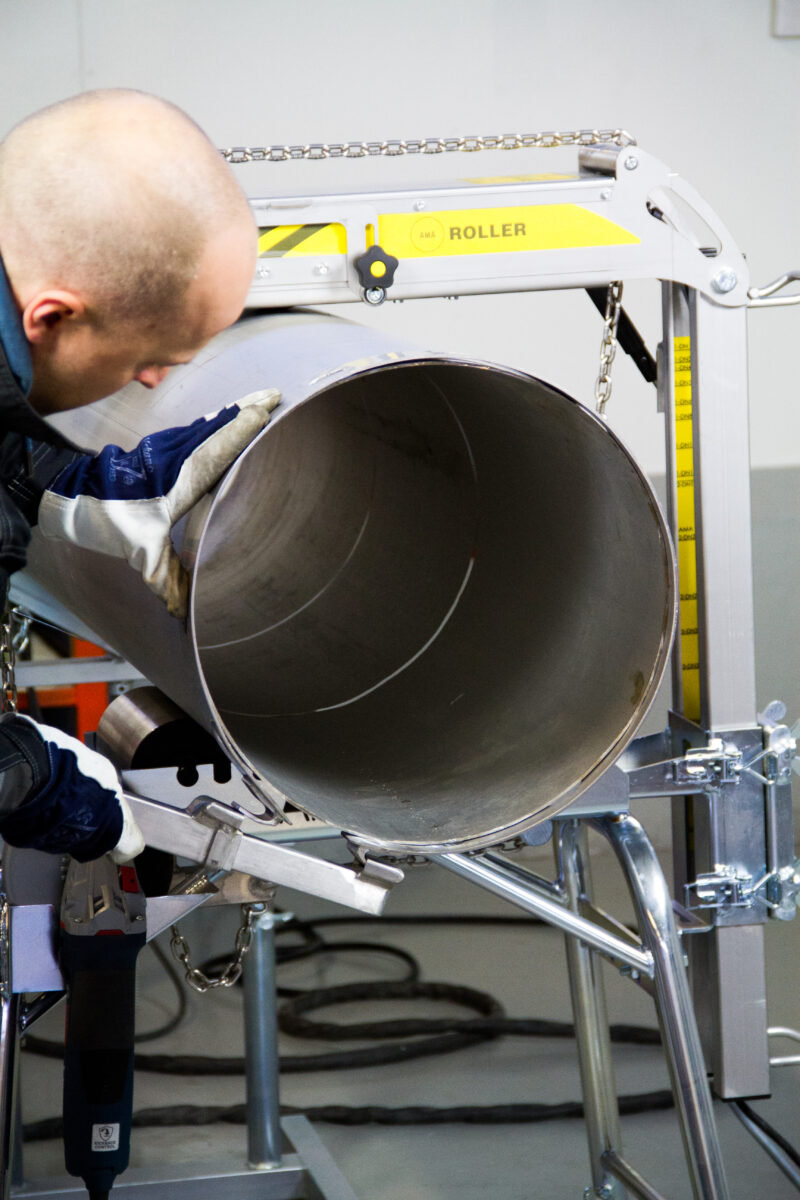
Eine präzise Rohrmontage erreichen Sie, indem Sie drei Dinge kontrollieren: die Rohrachsenausrichtung, die gleichmäßige Wurzelspaltbreite und die Qualität der Nahtvorbereitung. Wenn alle drei Faktoren vor dem Schweißbeginn stimmen, erzielen Sie sauberere Schweißnähte, weniger Nacharbeiten und insgesamt schnelleres Arbeiten. Dieser Artikel beantwortet die häufigsten Fragen, die Schweißer und Vorgesetzte zur Rohrmontage stellen – von den Grundlagen bis hin zu Herausforderungen bei großen Rohrdurchmessern.
Welche Faktoren bestimmen die Genauigkeit der Rohrmontage?
Die Genauigkeit der Rohrmontage hängt davon ab, wie sorgfältig die Rohrenden vorbereitet werden, wie gleichmäßig die Rohre abgestützt sind und wie präzise sie vor dem Heftschweißen ausgerichtet werden. Selbst kleine Abweichungen in einem dieser Bereiche können zu Kantenversatz, ungleichmäßigen Wurzelspalten oder Nahtverformungen beim Schweißen führen.
Die wichtigsten Faktoren, die die Montagequalität beeinflussen, sind:
- Endvorbereitung: Rohrenden müssen rechtwinklig geschnitten und im richtigen Winkel angeschrägt sein. Ein nicht rechtwinkliger Schnitt erzeugt einen ungleichmäßigen Spalt rund um die Naht.
- Rohrovalität: Rohre sind nicht immer perfekt rund, insbesondere nach Transport oder Lagerung. Ovale Rohrenden erschweren die Einhaltung eines gleichmäßigen Wurzelspalts.
- Abstützung und Stabilität: Unzureichend abgestützte Rohre neigen dazu, beim Montieren durchzuhängen oder sich zu verschieben, was die Ausrichtung verändert, sobald man loslässt.
- Zentriergenauigkeit: Wie genau die Rohrenden zueinander zentriert werden, bestimmt direkt den Kantenversatz an der Naht.
- Werkstoff und Wanddicke: Dickwandige Rohre sind steifer und lassen sich leichter in Position halten, während dünnwandige Rohre empfindlicher auf Spannkräfte und Handhabung reagieren.
Bei der Rohrbaugruppen-Montage und Vorfertigung multiplizieren sich diese Faktoren über mehrere Nähte hinweg. Wer von Anfang an jeden Faktor richtig berücksichtigt, spart später erheblich an Nacharbeitszeit.
Was sind die häufigsten Fehler bei der Rohrmontage?
Die häufigsten Fehler bei der Rohrmontage sind mangelhafte Endvorbereitung, ungleichmäßige Wurzelspalte und unzureichende Abstützung während der Ausrichtung. Kantenversatz ist ebenfalls ein häufiges Problem, besonders beim Arbeiten mit Rohren aus verschiedenen Chargen, die leicht unterschiedliche Außendurchmesser aufweisen.
Hier ein genauerer Blick auf die Fehler, die auf der Baustelle die meisten Probleme verursachen:
- Vernachlässigung der Endvorbereitung: Wer den Schneid- und Anfasschritt überstürzt, erhält unebene Nahtflächen, die sich nicht korrekt ausrichten lassen.
- Wurzelspalt auf Sicht schätzen: Den Spalt mit dem Auge statt mit einem Messgerät zu schätzen, führt zu ungleichmäßiger Einbrandtiefe und schwankender Nahtqualität.
- Zu frühes Heftschweißen: Die Naht zu fixieren, bevor die Ausrichtung geprüft wurde, bedeutet, dass jeder Fehler in die Schweißnaht eingebaut wird.
- Behelfsmäßige Abstützungen verwenden: Provisorische Rohrunterstützungen verschieben sich unter Last, sodass sich das Rohr während der Montage und des Heftschweißens bewegt.
- Rohrdrehung vernachlässigen: Das Rohr nicht zu drehen, um die Ausrichtung aus mehreren Positionen zu prüfen, bedeutet, dass man möglicherweise nur eine Seite eines Ausrichtungsproblems sieht.
- Rohre mit Gewalt in Position zwingen: Zu hohe Spannkräfte zum Ausgleich schlechter Passung können Spannungen in die Naht einbringen, die die Schweißnahtintegrität beeinträchtigen.
Viele dieser Fehler sind auf Zeitdruck zurückzuführen. Wenn Vorgesetzte und Schweißer die Kosten von Nacharbeiten mit dem Zeitaufwand für eine sorgfältige Montage abwägen, liegt es auf der Hand, es gleich beim ersten Mal richtig zu machen.
Wie verbessern Rohrmontage-Werkzeuge die Ausrichtungsgenauigkeit?
Rohrmontage-Werkzeuge verbessern die Ausrichtungsgenauigkeit, indem sie Rohre in einer festen, reproduzierbaren Position halten, sodass die Ausrichtung nicht von manueller Einschätzung oder improvisierten Methoden abhängt. Externe Ausrichtwerkzeuge, Rohrböcke und Zentrierbänder adressieren jeweils einen anderen Teil des Montageprozesses und reduzieren gemeinsam die Fehlerwahrscheinlichkeit erheblich.
Zentrierbänder sind eine der direktesten Möglichkeiten, die Rohrausrichtungsgenauigkeit zu verbessern. Die AMA Zentrierbänder sind Edelstahlbänder, die um die Außenseite zweier Rohrenden gelegt werden und diese vor dem Heftschweißen zueinander zentrieren. Sie sind für Rohrdurchmesser von DN65 bis DN1500 erhältlich und decken damit alles ab – von kleinen Prozessrohren bis hin zu großen Industrierohrleitungen.
Rohrböcke spielen ebenfalls eine wichtige Rolle. Höhenverstellbare, stabile Böcke halten das Rohr auf der richtigen Höhe und verhindern Durchhängen oder Verschieben während der Montage. Werden Böcke mit einem Rohrrotator kombiniert, lässt sich die Ausrichtung von jeder Position rund um das Rohr prüfen und anpassen, ohne das Rohr manuell bewegen zu müssen.
Der Gesamtvorteil des Einsatzes geeigneter Montagewerkzeuge liegt in der Gleichmäßigkeit. Ob Sie an einem einzelnen Rohrbaugruppe in einer Vorfertigungswerkstatt oder an mehreren Nähten auf der Baustelle arbeiten – die richtigen Werkzeuge helfen jedem Schweißer, unabhängig vom individuellen Können, denselben Montagestandard zu erreichen.
Erfahren Sie mehr über Zentrierbänder und finden Sie die richtige Größe für Ihre Anwendung:
AMA Zentrierband-Set
Was ist der richtige Wurzelspalt beim Rohrschweißen?
Der richtige Wurzelspalt beim Rohrschweißen hängt vom Schweißverfahren, dem Rohrwerkstoff, der Wanddicke und der geltenden Schweißverfahrensspezifikation (WPS) ab. Für die gebräuchlichsten Verfahren wie WIG und MIG/MAG ist ein Wurzelspalt von 2 bis 4 mm üblich, jedoch sollte stets die WPS für den jeweiligen Auftrag befolgt werden.
Die Gleichmäßigkeit des Wurzelspalts ist genauso wichtig wie der Spaltwert selbst. Ein Spalt, der rund um die Naht variiert, führt zu ungleichmäßiger Einbrandtiefe, was auf der engen Seite zu Bindefehlern oder auf der weiteren Seite zu Durchbrand führen kann. Daher ist es nicht optional, sondern gute Praxis, den Wurzelspalt vor dem Heftschweißen an mehreren Punkten rund um das Rohr zu messen.
Einige Faktoren, die die Wurzelspaltauswahl beeinflussen:
- Schweißverfahren: WIG-Wurzellagen bei Edelstahl erfordern oft einen engeren, besser kontrollierten Spalt als MIG/MAG-Verfahren.
- Werkstoffart: Bestimmte Werkstoffe wie Duplex-Edelstahl haben spezifische Anforderungen, die in der WPS festgelegt sind und genau eingehalten werden müssen.
- Nahtgeometrie: Stumpfnähte, Muffen- und Flanschverbindungen haben jeweils unterschiedliche Spaltanforderungen.
- Rohrwanddicke: Dickere Wände erlauben im Allgemeinen etwas mehr Toleranz, aber Präzision ist immer vorzuziehen.
Der Einsatz geeigneter Montagewerkzeuge – einschließlich Zentrierbänder und Heftschweißhilfen – hilft dabei, den richtigen Wurzelspalt gleichmäßig über den gesamten Nahtumfang einzustellen und zu halten.
Wie prüft man die Montagequalität vor dem Schweißen?
Die Montagequalität vor dem Schweißen prüft man, indem vier Dinge überprüft werden: Rohrausrichtung (Kantenversatz), Gleichmäßigkeit des Wurzelspalts, Sauberkeit der Naht und Platzierung der Heftschweißungen. Jede Prüfung sollte vor dem Setzen einer Heftschweißung durchgeführt und vor Beginn der Wurzellage erneut bestätigt werden.
Ausrichtung und Kantenversatz prüfen
Verwenden Sie ein Lineal oder eine Schweißlehre, um den Kantenversatz an der Naht zu prüfen. Kantenversatz entsteht, wenn die Außenflächen der beiden Rohrenden nicht bündig sind. Die meisten Schweißnormen legen einen maximal zulässigen Kantenversatz fest, und dessen Überschreitung ist ein Grund zur Ablehnung. Prüfen Sie dies an mindestens vier Punkten rund um den Rohrumfang.
Wurzelspalt und Nahtvorbereitung prüfen
Verwenden Sie eine kalibrierte Spaltlehre oder Fühlerlehre, um den Wurzelspalt an mehreren Punkten rund um die Naht zu messen. Der Spalt sollte innerhalb der in Ihrer WPS festgelegten Toleranz liegen. Prüfen Sie außerdem den Anschrägungswinkel, den Zustand der Anfasfläche sowie die Sauberkeit des Nahtbereichs. Fett, Feuchtigkeit, Rost oder Walzzunder in der Schweißzone müssen vor dem Schweißbeginn entfernt werden.
Sobald die Heftschweißungen gesetzt sind, prüfen Sie, ob sie gleichmäßig verteilt und rissfrei sind und keine neue Fehlausrichtung einbringen. Eine Heftschweißung, die das Rohr aus der Ausrichtung zieht, ist schlimmer als gar keine Heftschweißung. Drehen Sie das Rohr mit einem Rohrrotator, um alle Positionen zu prüfen, ohne sich rund um die Naht neu positionieren zu müssen.
Welche Montagemethode eignet sich am besten für großkalibrige Rohre?
Bei großkalibrigen Rohren liefert die externe Ausrichtung mit Zentrierbändern in Kombination mit einem Schwerlast-Rohrrotator die besten Montageergebnisse. Dieser Ansatz ermöglicht es, die Rohrenden präzise zu zentrieren, einen gleichmäßigen Wurzelspalt einzustellen und das Rohr zu drehen, um die Ausrichtung von jeder Position aus zu prüfen und anzupassen – ohne manuelles Anheben oder Umpositionieren.
Großkalibrige Rohre bringen spezifische Herausforderungen mit sich. Ihr Gewicht erschwert manuelle Korrekturen, und ihre Größe bedeutet, dass jede Fehlausrichtung auffälliger und nach dem Heftschweißen schwerer zu korrigieren ist. Der Einsatz der richtigen Werkzeuge von Anfang an ist der praktischste Weg, diese Herausforderungen zu bewältigen.
Die AMA Zentrierbänder sind bis DN1500 erhältlich und decken damit ein breites Spektrum an Großrohr-Anwendungen in der Prozessindustrie ab. Für das Drehen großer Rohre während der Montage und des Schweißens bewältigt das AMA HD Rotator Set Rohrdurchmesser von 100 bis 1.000 mm und trägt Lasten bis zu 1.500 kg – eine praktische Option für die schwere Rohrbaugruppen-Montage sowohl in der Werkstatt als auch auf der Baustelle.
Für Großrohr-Arbeiten, bei denen der Schweißer sich frei rund um das Rohr bewegen oder aus einer gewissen Entfernung arbeiten muss, bietet der AMA Roller Premium mit Funksteuerung eine Bluetooth-Fußpedalsteuerung bis zu 25 Meter vom Rotator entfernt – so entfällt der Weg zurück zur Steuereinheit zwischen den Lagen.
Das allgemeine Prinzip für die Montage großkalibriger Rohre ist dasselbe wie für jede andere Rohrgröße: das Rohr ordentlich abstützen, die Enden präzise zentrieren, den Wurzelspalt gleichmäßig einstellen und die Ausrichtung vor dem Heftschweißen prüfen. Die Werkzeuge müssen lediglich auf die Rohrabmessungen und das Gewicht abgestimmt sein.
Eine präzise Rohrmontage ist eine Kombination aus guter Vorbereitung, den richtigen Werkzeugen und einem gleichbleibenden Prozess. Wir entwickeln und fertigen AMA-Rohrhandhabungswerkzeuge speziell für Fachleute, die zuverlässige und reproduzierbare Ergebnisse beim Rohrschweißen und in der Vorfertigung benötigen – von kleinkalibrigen Edelstahlarbeiten bis hin zu großkalibrigen Industrierohrleitungen. Wenn Sie erfahren möchten, welche AMA-Produkte über einen Händler in Ihrer Nähe erhältlich sind, finden Sie Ihren lokalen autorisierten Händler. Und wenn Sie Fragen dazu haben, welche Werkzeuge für Ihre Anwendung geeignet sind, kontaktieren Sie uns direkt – wir helfen Ihnen, die richtige Lösung zu finden.