Warum ist ein gleichmäßiger Wurzelspalt wichtig für die Schweißqualität?
Posted onMangelhafte Kontrolle des Wurzelspalts führt zu kostspieligen Schweißfehlern – das muss jeder Rohrschweißer wissen.
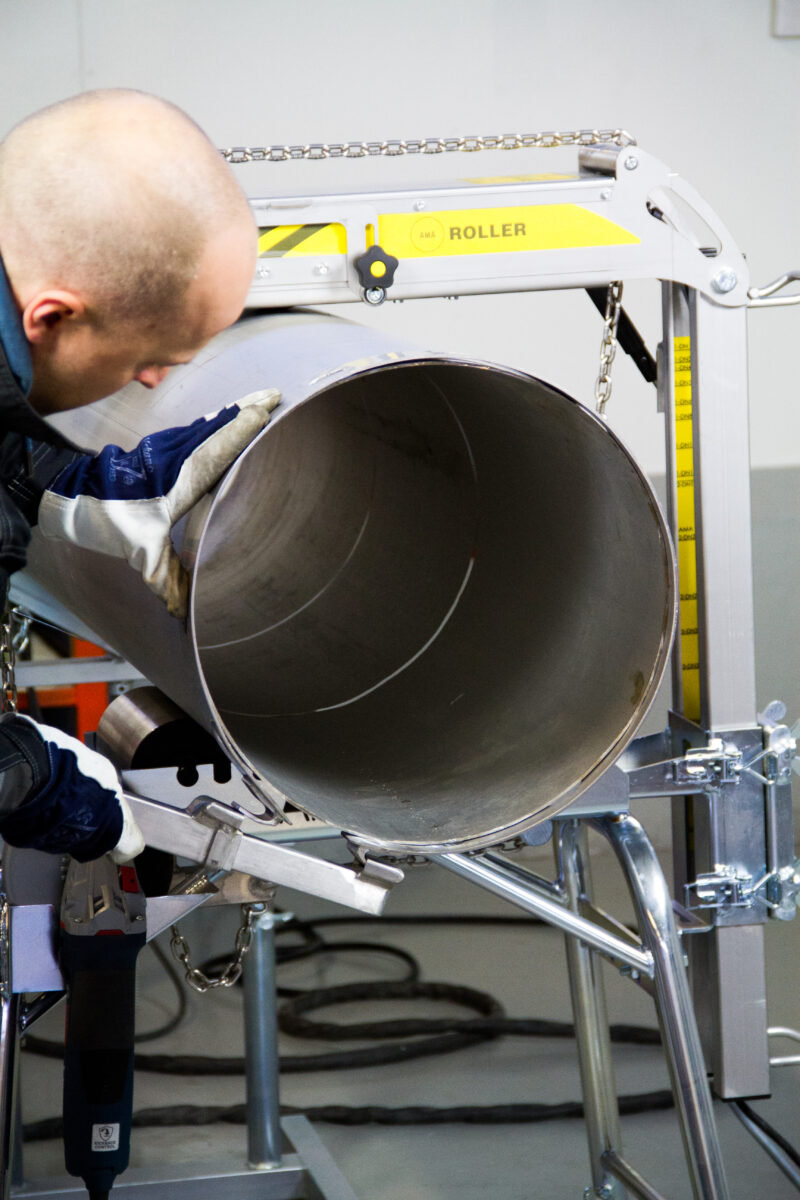
Ein gleichmäßiger Wurzelspalt ist entscheidend für die Schweißqualität, da er direkt beeinflusst, wie gut die Schweißnahtdurchdringung das Grundmaterial an der Nahtwurzel erfasst. Ohne eine gleichmäßige Wurzelöffnung erreicht die Schweißnaht entweder keine vollständige Durchschweißung oder brennt durch die Rohrwand, was die strukturelle Integrität der Verbindung in beiden Fällen beeinträchtigt. Im Folgenden beantworten wir die häufigsten Fragen zum Wurzelspalt beim Rohrschweißen.
Wie beeinflusst der Wurzelspalt die Schmelzverbindung und die Einbrandtiefe?
Der Wurzelspalt beim Rohrschweißen bestimmt, wie viel Raum dem Schweißlichtbogen zur Verfügung steht, um die Rückseite der Naht zu erreichen. Eine korrekt dimensionierte Wurzelöffnung ermöglicht es, dass Wärme und Zusatzwerkstoff beide Rohrwände vollständig verschmelzen und so eine vollständige Wurzeldurchschweißung erzeugen. Ein zu kleiner Spalt schränkt den Zugang ein und verursacht mangelnde Bindung. Ein zu großer Spalt birgt das Risiko des Durchbrennens oder eines übermäßigen Durchhängens auf der Innenseite des Rohres.
Beim Rohrschweißen ist eine vollständige Durchschweißung an der Wurzel keine Option, sondern Pflicht. Bei drucktragenden Systemen, Prozessleitungen und tragenden Rohrspulen muss die Wurzellage beide Rohrwände zu einer einzigen, durchgehenden Schweißnaht verbinden. Der Wurzelspalt ist die entscheidende Variable, die dies ermöglicht oder verhindert.
Der Zusammenhang zwischen Wurzelspalt und Einbrandtiefe verändert sich je nach eingesetztem Schweißverfahren. Das WIG-Schweißen reagiert beispielsweise empfindlicher auf Schwankungen des Wurzelspalts als das MIG- oder MAG-Schweißen, da es einen schmaleren und fokussierteren Lichtbogen erzeugt. Selbst geringfügige Ungleichmäßigkeiten in der Wurzelöffnung können beim WIG-Schweißen von Edelstahl oder anderen anspruchsvollen Werkstoffen zu sichtbaren Fehlern in der fertigen Schweißnaht führen.
Welche Fehler entstehen durch einen ungleichmäßigen Wurzelspalt?
Ein ungleichmäßiger Wurzelspalt verursacht eine Reihe von Schweißfehlern, die allesamt zu nicht bestandenen Prüfungen oder, schlimmer noch, zum Versagen der Verbindung im Betrieb führen können. Zu den häufigsten Fehlern zählen mangelnde Bindung, unvollständige Durchschweißung, Durchbrennen sowie Unregelmäßigkeiten im inneren Nahtprofil wie Einbrandkerben oder übermäßige Wölbung der Wurzelraupe.
- Mangelnde Bindung: Ist der Wurzelspalt zu eng, kann der Lichtbogen die Rückseite der Naht nicht erreichen, und das Schweißgut verbindet sich nicht ordnungsgemäß mit dem Grundwerkstoff.
- Unvollständige Wurzeldurchschweißung: Ein zu enger oder ungleichmäßiger Spalt hinterlässt unverbundene Bereiche entlang der Wurzel, die Spannungskonzentrationspunkte bilden und unter Belastung oder Druckwechseln reißen können.
- Durchbrennen: Ist der Spalt breiter als vorgesehen, hat der Lichtbogen zu viel Zugang und schmilzt durch die Rohrwand, wodurch ein Loch oder ein übermäßiges Durchhängen der inneren Raupe entsteht.
- Unregelmäßiges Raupenprofil: Schwankungen der Wurzelöffnung entlang des Rohrumfangs führen zu einer Wurzelraupe, die beim Umlaufen des Rohres ihre Form verändert, was ein gleichmäßiges inneres Profil erschwert.
- Wechselwirkung mit Kantenversatz: Wenn Ungleichmäßigkeiten des Wurzelspalts mit einem Kantenversatz (Höhenunterschied der Rohrwände) zusammentreffen, verstärkt sich der kombinierte Einfluss auf die Wurzelraupe und erhöht das Risiko mehrerer Fehlerarten in derselben Schweißnaht.
Diese Fehler sind von außen nicht immer sichtbar. Viele Wurzelfehler werden erst bei der Röntgenprüfung, der Ultraschallprüfung oder der hydrostatischen Druckprüfung entdeckt. Dies macht die Vorbeugung während der Heftung weitaus praktischer als die Nacharbeit nach dem Schweißen.
Welche Wurzelspaltgröße ist beim Rohrschweißen korrekt?
Der korrekte Wurzelspalt beim Rohrschweißen liegt in der Regel zwischen 1,5 mm und 4 mm, abhängig von Rohrwerkstoff, Wanddicke, Schweißverfahren und der geltenden Schweißverfahrensspezifikation (WPS). Es gibt keine einheitliche universelle Wurzelspaltgröße. Der für Ihre Anwendung korrekte Wert ist in Ihrer WPS festgelegt, und eine Abweichung davon stellt eine verfahrenstechnische Nichtkonformität dar.
Als allgemeine Orientierung: Beim WIG-Wurzelschweißen von dünnwandigen Edelstahlrohren wird häufig ein Wurzelspalt von etwa 1,5 bis 2,5 mm verwendet. Dickwandigere Kohlenstoffstahlrohre, die mit Stabelektroden geschweißt werden, erfordern möglicherweise eine größere Wurzelöffnung – oft 2 bis 3,5 mm oder mehr –, damit die Elektrode die Wurzel erreichen kann. Die Parameter für das MIG- und MAG-Wurzelschweißen variieren je nach Verfahren.
Die Stegfläche (der flache Bereich am unteren Ende der Fase) steht ebenfalls in Wechselwirkung mit dem Wurzelspalt. Eine größere Stegfläche erfordert einen breiteren Wurzelspalt, um denselben Durchschweißungsgrad zu erreichen. Ihre WPS legt beide Maße gemeinsam fest, und beide müssen bei der Heftung eingehalten werden.
Befolgen Sie im Zweifelsfall Ihre zugelassene Schweißverfahrensspezifikation genau. Falls keine Spezifikation vorliegt, ziehen Sie die für Ihre Branche oder Region geltende Schweißnorm heran, beispielsweise EN ISO 9692 für die Nahtvorbereitung oder die einschlägigen ASME- oder AWS-Normen.
Wie lässt sich ein gleichmäßiger Wurzelspalt beim Heften von Rohren aufrechterhalten?
Die Aufrechterhaltung eines gleichmäßigen Wurzelspalts beim Heften von Rohren erfordert eine genaue Rohrausrichtung, kontrolliertes Heftschweißen und geeignete Rohrausrichtwerkzeuge. Der Wurzelspalt muss über den gesamten Umfang der Verbindung eingestellt und überprüft werden, bevor mit dem Schweißen begonnen wird, da Bewegungen beim Heftschweißen oder thermische Verzüge den Spalt ungleichmäßig schließen oder öffnen können.
Spalt vor dem Heftschweißen einstellen
Verwenden Sie Spaltlehren oder Wurzelspaltlehren, um die Öffnung an mehreren Punkten um die Verbindung herum einzustellen. Verlassen Sie sich nicht auf eine einzelne Messung an einer Stelle. Überprüfen Sie den Spalt mindestens an den Positionen 12, 3, 6 und 9 Uhr. Korrigieren Sie die Rohrposition und überprüfen Sie erneut, bevor Sie Heftschweißungen setzen.
Zentrierbuchsen zur Kontrolle der Rohrausrichtung verwenden
Rohrversatz und ungleichmäßiger Wurzelspalt treten häufig gemeinsam auf. Wenn zwei Rohrenden nicht konzentrisch sind, verändert sich der Wurzelspalt beim Umlaufen des Verbindungsumfangs. AMA-Zentrierbuchsen beheben dies, indem sie beide Rohrenden vor dem Heftschweißen in eine präzise konzentrische Ausrichtung ziehen, was den Wurzelspalt stabilisiert und den Kantenversatz reduziert. Eine genaue äußere Ausrichtung in der Heftphase ist eine der wirksamsten Methoden, um eine gleichmäßige Wurzelöffnung zu erzielen.
Heftschweißungen gezielt setzen
Setzen Sie Heftschweißungen in gleichmäßigen Abständen um die Verbindung, um den Wurzelspalt in seiner Position zu fixieren. Die Heftschweißungen müssen stark genug sein, um dem thermischen Schrumpfen der Wurzellage standzuhalten, das dazu neigt, den Spalt beim Fortschreiten des Schweißens zu schließen. Bei größeren Rohrdurchmessern sind mehr Heftschweißungen erforderlich, um die Spaltgleichmäßigkeit über den gesamten Umfang aufrechtzuerhalten.
Rohrrollenböcke für eine gleichmäßige Positionierung verwenden
Wenn das Rohr gedreht werden kann, bietet das Schweißen in der Wannenposition (1G) eine bessere Kontrolle über die Wurzellage und erleichtert die Aufrechterhaltung einer gleichmäßigen Lichtbogenlänge und Schweißgeschwindigkeit. Der AMA-Rohrrollenblock unterstützt dies, indem er das Rohr mit kontrollierter Geschwindigkeit dreht, sodass Sie aus einer festen Position schweißen können, was Schwankungen in der Wurzelraupe durch Positionswechsel reduziert.
Beeinflusst die Gleichmäßigkeit des Wurzelspalts die Ergebnisse der Schweißnahtprüfung?
Ja, die Gleichmäßigkeit des Wurzelspalts wirkt sich direkt auf die Ergebnisse der Schweißnahtprüfung aus. Ein ungleichmäßiger Wurzelspalt ist eine der häufigsten Ursachen für Wurzelfehler, die bei der Röntgenprüfung (RT), der Ultraschallprüfung (UT) und der Sichtprüfung des inneren Nahtprofils festgestellt werden. Schweißnähte, die aufgrund von Wurzelfehlern die Prüfung nicht bestehen, lassen sich fast immer auf eine mangelhafte Heftung zurückführen, einschließlich unzureichender Kontrolle des Wurzelspalts.
Die Röntgenprüfung ist besonders wirksam beim Aufdecken von Wurzelfehlern wie unvollständiger Durchschweißung, mangelnder Bindung und Durchbrennen – allesamt mit Wurzelspaltschwankungen verbunden. Eine Schweißnaht, die von außen einwandfrei aussieht, kann die Röntgenprüfung dennoch nicht bestehen, wenn die Wurzelraupe innere Poren oder unverbundene Bereiche aufweist, die durch einen zu engen oder zu ungleichmäßigen Spalt verursacht wurden.
Bei der Rohrspulenmontage in der Prozessindustrie bedeutet ein Prüfversagen Nachschweißen oder Herausschneiden – beides ist kostspielig und zeitaufwendig. In anspruchsvollen Anwendungen wie Druckbehältern, chemischen Prozessleitungen oder lebensmitteltauglichen Edelstahlsystemen lassen die Anforderungen an die Schweißqualität keinen Spielraum für Wurzelfehler. Die Kontrolle des Wurzelspalts bei der Heftung ist eine direkte Investition in den Prüferfolg beim ersten Durchgang.
Ein gleichmäßiger Wurzelspalt unterstützt zudem die reproduzierbare Qualifizierung von Schweißverfahren. Wenn die Heftparameter kontrolliert und dokumentiert werden, lässt sich leichter nachweisen, dass das Schweißverfahren korrekt eingehalten wird – was bei Audits durch Dritte und Qualitätsmanagementsüberprüfungen von Bedeutung ist.
Die richtige Einstellung des Wurzelspalts beginnt bei der Heftung, und die Heftqualität hängt von den Werkzeugen und Verfahren ab, die Sie einsetzen, bevor der Lichtbogen überhaupt gezündet wird. Bei Welner entwickeln und fertigen wir Rohrhandhabungswerkzeuge, die Schweißern und Fertigungsbetrieben helfen, eine genaue und reproduzierbare Rohrausrichtung und Heftung für ein breites Spektrum an Rohrdurchmessern zu erzielen. Unsere AMA-Zentrierbuchsen werden von Schweißfachleuten in den nordischen Ländern und ganz Europa eingesetzt, um die Ausrichtung zu kontrollieren und Heftfehler sowohl in Vorfertigunsworkshops als auch bei Rohrleitungsinstallationen vor Ort zu reduzieren. Wenn Sie erfahren möchten, wo Sie AMA-Werkzeuge in Ihrer Nähe erhalten, finden Sie Ihren nächsten Händler über unsere Seite der autorisierten Händler. Sie können uns auch gerne direkt kontaktieren, wenn Sie Fragen dazu haben, welche Werkzeuge für Ihre Anwendung geeignet sind.