Dlaczego profesjonalni spawacze używają kołnierzy centrujących?
Posted onNieprawidłowo wyrównane rury powodują kosztowne wady spawalnicze — dowiedz się, jak pierścienie centrujące rozwiązują ten problem z precyzją za każdym razem.
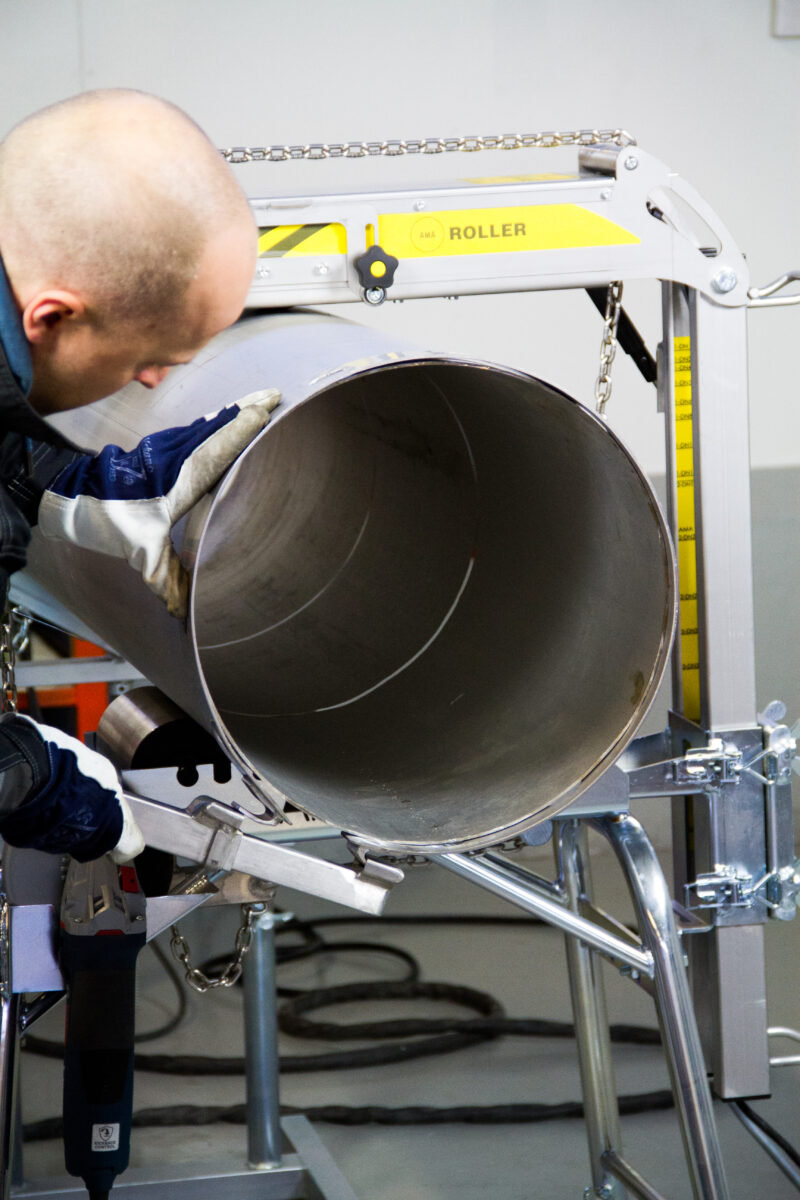
Profesjonalni spawacze używają kołnierzy centrujących, aby utrzymać dwa końce rur w precyzyjnym wyrównaniu przed spawaniem i w jego trakcie. Bez dokładnego wyrównania nawet niewielkie przesunięcie między końcami rur powoduje powstanie słabego złącza, nierównomiernych szczelin korzeniowych i wad spoiny, których naprawa jest kosztowna. W tym artykule opisano, jak działają kołnierze centrujące, kiedy należy ich używać i na co zwracać uwagę przy ich wyborze.
Co właściwie robią kołnierze centrujące podczas spawania rur?
Kołnierz centrujący to zewnętrzne narzędzie wyrównujące, które obejmuje zewnętrzną stronę dwóch końców rur, utrzymując je współosiowo i na tym samym poziomie podczas dopasowywania i sczepiania. Zapobiega przesuwaniu się rur z właściwego położenia, zanim spoina nie będzie wystarczająco mocna, by samodzielnie je utrzymać.
W praktyce nakłada się kołnierz na złącze, dokręca za pomocą zacisku kołnierzowego, a kołnierz utrzymuje oba końce rur w tej samej płaszczyźnie ze stałą szczeliną korzeniową. Daje to stabilny i powtarzalny punkt wyjścia dla każdej spoiny.
Kołnierz nie pozostaje na miejscu podczas pełnego przejścia spawalniczego. Najpierw wykonuje się spoiny sczepne, a następnie zdejmuje kołnierz i kończy spawanie. Kluczową zaletą jest to, że spoiny sczepne wykonywane są przy rurach utrzymywanych we właściwym położeniu, dzięki czemu końcowa spoina zaczyna się prawidłowo.
Kołnierze centrujące są szczególnie przydatne przy montażu prefabrykowanych odcinków rurociągów w warsztatach prefabrykacji. Podczas łączenia wielu odcinków rur w jeden element, zachowanie wyrównania każdego złącza szybko nabiera znaczenia. Jedno źle wyrównane złącze na początku montażu może zaburzyć geometrię całego elementu.
Jak kołnierze centrujące poprawiają jakość spoiny?
Kołnierze centrujące poprawiają jakość spoiny poprzez eliminację dwóch najczęstszych problemów z dopasowaniem: przesunięcia wysokościowego (gdy jedna rura jest wyżej od drugiej w miejscu złącza) oraz nierównomiernej szczeliny korzeniowej. Oba problemy bezpośrednio wpływają na to, jak ścieg korzeniowy przenika i łączy materiał, co decyduje o wytrzymałości strukturalnej gotowej spoiny.
Gdy rury są źle wyrównane, spawacz musi ręcznie kompensować odchylenia podczas spawania, co zwiększa ryzyko braku wtopienia, przepaleń i nierównomiernego przetopu. Kołnierz eliminuje tę zmienną, utrzymując prawidłową geometrię złącza od samego początku.
Stosowanie kołnierza centrującego przynosi kilka konkretnych korzyści w zakresie jakości:
- Stała szczelina korzeniowa: Kołnierz utrzymuje jednakową szczelinę między końcami rur na całym obwodzie, co zapewnia ściągowi korzeniowemu takie same warunki dookoła.
- Brak przesunięcia wysokościowego: Ścianki obu rur leżą na tym samym poziomie, więc spawacz nie musi pokonywać stopnia między końcami rur.
- Powtarzalne wyniki: Każde złącze jest przygotowywane w ten sam sposób, co zmniejsza zmienność między spawaczami i między zmianami.
- Mniej napraw: Prawidłowe dopasowanie od początku oznacza mniej wad spoiny wymagających wyszlifowania i ponownego spawania.
W spawaniu rurociągów w przemyśle procesowym, gdzie złącza często muszą spełniać rygorystyczne normy kontroli, eliminowanie błędów dopasowania na początku jest znacznie efektywniejsze niż usuwanie wad po fakcie.
Do jakich typów rur i średnic stosuje się kołnierze centrujące?
Kołnierze centrujące stosuje się w szerokim zakresie typów i rozmiarów rur — od rurociągów procesowych o małej średnicy po duże rury przemysłowe. Działają na rurach ze stali nierdzewnej, kwasoodpornej i węglowej, a ich zastosowanie jest odpowiednie zarówno w warsztatach prefabrykacji, jak i podczas montażu na miejscu budowy.
Kołnierze centrujące AMA obejmują rozmiary od DN65 do DN1500 w wymiarach DN oraz od NS100 do NS1500 w wymiarach NS. Kołnierze od rozmiaru DN350 wzwyż są kompatybilne zarówno z wymiarami DN, jak i NS, co czyni je elastycznym rozwiązaniem dla projektów o mieszanych specyfikacjach.
Ten zakres obejmuje rozmiary rur najczęściej spotykane w zastosowaniach przemysłu procesowego, w tym:
- Rurociągi użytkowe i serwisowe o małych średnicach (DN65 do DN150)
- Linie procesowe i aparaturowe w średnim zakresie rozmiarów (DN150 do DN500)
- Rury konstrukcyjne i przemysłowe o dużej średnicy (DN500 i powyżej)
Istotny jest również materiał kołnierza. Kołnierze ze stali nierdzewnej nadają się do stosowania z rurami kwasoodpornymi i ze stali nierdzewnej, gdzie zanieczyszczenie narzędziami ze stali węglowej stanowi zagrożenie. Użycie odpowiedniego materiału kołnierza chroni powierzchnię rury i zapobiega wprowadzaniu zanieczyszczeń w obszar złącza przed spawaniem.
W przypadku bardzo dużych kołnierzy (DN600 i powyżej) stosuje się kołnierze dwuczęściowe. Wymagają one dwóch zacisków kołnierzowych, aby uzyskać równomierną siłę docisku na całym obwodzie rury.
Jak kołnierze centrujące wypadają w porównaniu z innymi metodami wyrównywania rur?
Kołnierze centrujące są szybsze i dokładniejsze niż większość ręcznych metod wyrównywania i nie wymagają dostępu do wnętrza rury. W porównaniu z zaciskami wewnętrznymi, zaciskami łańcuchowymi lub ręcznym sczepianiem na oko, kołnierz centrujący zapewnia niezawodne zewnętrzne wyrównanie bez specjalistycznego sprzętu ani konieczności polegania na doświadczeniu spawacza przy dopasowywaniu.
Kołnierze centrujące a ręczne wyrównywanie
Ręczne wyrównywanie polega na tym, że spawacz przytrzymuje lub podpiera rury w odpowiednim położeniu, podczas gdy pomocnik wykonuje spoiny sczepne. Sprawdza się to przy prostych złączach w łatwo dostępnych miejscach, jednak wprowadza błąd ludzki do procesu dopasowania. Typowymi skutkami są przesunięcia wysokościowe i nierównomierne szczeliny korzeniowe. Kołnierz centrujący eliminuje zgadywanie i utrzymuje złącze stabilnie bez potrzeby angażowania drugiej osoby.
Kołnierze centrujące a zaciski łańcuchowe
Zaciski łańcuchowe ściągają końce rur do siebie, ale nie zawsze zapewniają współosiowość. Lepiej sprawdzają się przy zamykaniu szczelin niż przy korygowaniu kątowego lub promieniowego przesunięcia. Kołnierze centrujące rozwiązują jednocześnie problem kontroli szczeliny i współosiowości, co czyni je bardziej odpowiednimi dla złączy, w których jakość dopasowania ma priorytet.
W przypadku większości spawania rur w przemyśle procesowym kołnierze centrujące oferują najlepsze połączenie szybkości, dokładności i łatwości użytkowania spośród zewnętrznych narzędzi wyrównujących.
Kiedy spawacz powinien użyć kołnierza centrującego, a kiedy zacisku wewnętrznego?
Kołnierza centrującego należy używać wtedy, gdy potrzebne jest szybkie zewnętrzne wyrównanie i nie ma dostępu do wnętrza rury. Zacisku wewnętrznego używa się, gdy dostęp od wewnątrz jest możliwy, a średnica rury jest wystarczająco duża do pracy wewnątrz, lub gdy zastosowanie wymaga wewnętrznego zaciskania w celu kontroli gazu osłonowego podczas spawania TIG ściegu korzeniowego.
Zaciski wewnętrzne zapewniają bardzo dokładne wyrównanie i mogą również służyć jako podkładka dla ściegu korzeniowego, co jest przydatne w niektórych zastosowaniach spawania TIG. Wymagają jednak, aby rura była otwarta z jednego końca i wystarczająco duża, by można było włożyć zacisk. Ich montaż i demontaż zajmuje również więcej czasu.
Kołnierze centrujące są praktycznym wyborem w większości sytuacji terenowych i prefabrykacyjnych, ponieważ:
- Działają na każdej rurze dostępnej od zewnątrz
- Montaż i demontaż są szybkie, co ma znaczenie przy montażu dużej liczby odcinków rurociągów
- Nie wymagają, aby rura była otwarta z obu końców
- Nadają się do rur o mniejszych średnicach, gdzie wewnętrzne zaciskanie nie jest praktyczne
Jeśli spawasz zamknięty odcinek rurociągu, którego jeden koniec jest już zaślepiony lub podłączony, kołnierz centrujący jest często jedyną realną opcją zewnętrznego wyrównania. W przypadku rur o dużej średnicy z otwartymi końcami, gdzie dostęp od wewnątrz jest prosty, zacisk wewnętrzny może zapewnić nieco lepszą kontrolę szczeliny korzeniowej, jednak różnica jest niewielka, gdy wysokiej jakości kołnierz centrujący jest używany prawidłowo.
Na jakie cechy powinni zwracać uwagę profesjonaliści przy wyborze kołnierza centrującego?
Najważniejszymi cechami kołnierza centrującego są jakość materiału, mechanizm dokręcania, zakres rozmiarów i łatwość użytkowania. Kołnierz, który jest trudny do równomiernego dokręcenia lub który odkształca się pod obciążeniem, nie utrzyma rury w dokładnym wyrównaniu, co niweczy sens jego stosowania.
Oto na co zwrócić uwagę przy ocenie kołnierzy centrujących:
- Materiał: Kołnierze ze stali nierdzewnej nadają się do stosowania na rurach nierdzewnych i kwasoodpornych bez ryzyka zanieczyszczenia powierzchni. Ma to znaczenie w zastosowaniach przemysłu procesowego, gdzie wymagana jest identyfikowalność materiałów i czystość powierzchni.
- Jakość zacisku kołnierzowego: Zacisk powinien być wyposażony w łożyska oporowe, dzięki czemu siła dokręcania jest przykładana równomiernie bez skręcania lub odkształcania kołnierza. Zacisk bez łożysk oporowych jest trudniejszy w użyciu i daje mniej równomierne dociśnięcie.
- Kompatybilność rozmiarów: Sprawdź, czy kołnierz obejmuje wymiary DN lub NS, z którymi pracujesz. Jeśli pracujesz z różnymi rozmiarami rur, zestaw obejmujący wiele rozmiarów jest bardziej praktyczny niż kupowanie pojedynczych kołnierzy.
- Konstrukcja dwuczęściowa dla dużych średnic: Dla DN600 i powyżej kołnierze są dwuczęściowe. Upewnij się, że masz do dyspozycji dwa zaciski dla tych rozmiarów.
- Przenośność: Jeśli pracujesz zarówno na budowie, jak i w warsztacie prefabrykacji, lżejsze zestawy kołnierzy mieszczące się w skrzynce narzędziowej są bardziej praktyczne niż duże, ciężkie zestawy.
Na przykład miniestaw kołnierzy centrujących AMA obejmuje rozmiary od DN65 do DN125 i zawiera Mini Tightener z łożyskami oporowymi oraz uchwyt kołnierza do skrzynki narzędziowej, co czyni go praktycznym rozwiązaniem do prac terenowych na rurach o mniejszych średnicach. Podstawowy zestaw kołnierzy centrujących AMA obejmuje rozmiary od DN150 do DN500 i zawiera Basic Tightener, który jest odpowiedni do większości zastosowań warsztatowych i terenowych w średnim zakresie rozmiarów rur.
Zobacz pełną ofertę kołnierzy centrujących AMA i znajdź odpowiedni zestaw do swoich rozmiarów rur.
Kołnierze centrujące to jeden z najprostszych sposobów na poprawę spójności spawania rur — niezależnie od tego, czy prowadzisz warsztat prefabrykacji, czy pracujesz na budowie. Dokładne wyrównanie rur na etapie dopasowania zmniejsza liczbę wad spoiny, przyspiesza proces spawania i ułatwia kontrolę jakości w całym zespole. W firmie Welner projektujemy i produkujemy narzędzia spawalnicze AMA dla profesjonalistów, którzy potrzebują niezawodnych, solidnych narzędzi sprawdzających się w rzeczywistych warunkach pracy. Nasze kołnierze centrujące są wykonane ze stali nierdzewnej z zaciskami wyposażonymi w łożyska oporowe i obejmują rozmiary rur od DN65 do DN1500.
Aby znaleźć najbliższego dystrybutora AMA, odwiedź naszą stronę autoryzowanych dystrybutorów. Jeśli masz pytania dotyczące tego, który zestaw kołnierzy jest odpowiedni dla Twojego zastosowania, skontaktuj się z nami bezpośrednio, a pomożemy Ci znaleźć właściwe rozwiązanie.