Wie verbessert man die Schweißqualität auf der Innenseite von Rohren?
Posted onBeherrschen Sie die Qualität von Innenrohrschweißnähten durch die Kontrolle von vier Variablen — mangelhafte Wurzellagen fallen bei der zerstörungsfreien Prüfung durch und sind wesentlich kostspieliger zu beheben.
Sie können die Schweißnahtqualität auf der Innenseite von Rohren verbessern, indem Sie vier wesentliche Variablen kontrollieren: korrekte Rohrausrichtung, richtiger Wurzelspalt, sorgfältige Rohrvorbereitung und die geeignete Schweißtechnik für die Wurzellage. Werden alle vier Faktoren richtig gehandhabt, erreicht die innere Schweißnaht vollständige Durchschweißung, gleichmäßige Verschmelzung und minimale Fehler. Die folgenden Abschnitte erläutern jeden Faktor praxisnah im Detail.
Was verursacht schlechte Schweißnahtqualität auf der Innenseite eines Rohres?
Schlechte innere Schweißnahtqualität bei Rohren entsteht am häufigsten durch unzureichende Nahtvorbereitung, fehlerhafte Passung, Verunreinigungen oder falsche Schweißparameter. Diese Probleme führen zu Fehlern wie mangelnder Verschmelzung, unvollständiger Durchschweißung, Porosität oder Rissen, die die strukturelle Integrität und Druckbeständigkeit der Verbindung beeinträchtigen.
Die Innenseite eines Rohres ist der anspruchsvollste Teil einer Schweißnaht. Sie ist während des Schweißens nicht sichtbar, lässt sich danach nur schwer korrigieren, und Fehler dort führen am ehesten zu Versagen unter Druck oder bei Temperaturwechselbeanspruchung. Zu verstehen, was schiefläuft, ist der erste Schritt zur Behebung des Problems.
Die häufigsten Ursachen für innere Rohrschweißfehler sind:
- Unvollständige Durchschweißung durch zu engen Wurzelspalt oder zu geringe Wärmeeinbringung
- Mangelnde Verschmelzung durch falschen Brennerwinkel, falsche Vorschubgeschwindigkeit oder verunreinigtes Grundmaterial
- Porosität durch Feuchtigkeit, Öl, Rost oder unzureichende Schutzgasabdeckung auf der Wurzelseite
- Durchbrand durch übermäßige Wärmeeinbringung oder zu weiten Wurzelspalt
- Versatz, der eine Stufe an der Verbindung erzeugt, den gleichmäßigen Innenfluss stört und Spannungskonzentrationen verursacht
Die meisten dieser Ursachen lassen sich durch die richtige Vorbereitung und geeignetes Werkzeug verhindern, bevor der Lichtbogen überhaupt gezündet wird.
Wie wirkt sich die Rohrausrichtung auf die innere Schweißnahtintegrität aus?
Die Rohrausrichtung wirkt sich direkt auf die innere Schweißnahtintegrität aus, da falsch ausgerichtete Rohre einen ungleichmäßigen Wurzelspalt und eine Stufe zwischen den Rohrwänden erzeugen. Dadurch ist es unmöglich, eine gleichmäßige Durchschweißung über den gesamten Umfang zu erzielen. Selbst ein geringer Versatz führt zu Spannungskonzentrationen an der Verbindung und kann unter Betriebslasten oder Druckschwankungen zu Rissen führen.
Wenn zwei Rohrenden nicht exakt konzentrisch sind, muss der Schweißer seine Technik ständig anpassen, um den sich ändernden Spalt und die wechselnde Wanddicke auszugleichen. Diese Inkonsistenz führt fast immer zu Abschnitten der Wurzellage mit unvollständiger Verschmelzung oder unregelmäßiger Einbrandtiefe.
In der Prozessindustrie, wo Rohre unter Druck stehende Flüssigkeiten oder Gase führen, können selbst geringfügige innere Unregelmäßigkeiten mit der Zeit zu Turbulenzen, Erosion oder Spaltkorrosion führen. Bei der Ausrichtung geht es nicht nur um Optik oder das Bestehen einer Sichtprüfung. Sie bestimmt die Langzeitperformance der Verbindung.
Eine korrekte Rohrausrichtung erfordert:
- Rohre auf stabilen, verstellbaren Auflagern, die sie auf gleicher Mittellinienhöhe halten
- Ein Zentrierwerkzeug, das beide Rohrenden konzentrisch fixiert, bevor Heftschweißungen gesetzt werden
- Gleichmäßig um die Verbindung verteilte Heftschweißungen, um Bewegungen während der Wurzellage zu verhindern
- Eine abschließende Ausrichtungskontrolle nach dem Heften und vor Beginn des vollständigen Schweißens
AMA Zentrierschellen sind speziell für diesen Schritt konzipiert. Sie klemmen um beide Rohrenden und richten diese schnell und präzise aus, wodurch die Passungszeit verkürzt und das Rätselraten vermieden wird, das zu versetzten Verbindungen führt. Die Schellen sind aus Edelstahl in den Größen DN65 bis DN1500 erhältlich und decken ein breites Spektrum an Rohrdurchmessern ab, die in der industriellen Vorfertigung und bei der Montage vor Ort eingesetzt werden.
Welcher Wurzelspalt ist beim Rohrschweißen korrekt?
Der korrekte Wurzelspalt beim Rohrschweißen liegt je nach Wanddicke, Werkstoff und Schweißverfahren typischerweise zwischen 2 mm und 4 mm. Dieser Spalt ermöglicht es der Wurzellage, eine vollständige Durchschweißung durch die Rohrwand zu erreichen, ohne Durchbrand oder übermäßigen Schweißguteinfall in die Bohrung zu verursachen.
Den richtigen Wurzelspalt zu wählen ist eine der wichtigsten Passentscheidungen vor dem Schweißen. Ist der Spalt zu eng, riskiert man unvollständige Durchschweißung, was eine nicht verschmolzene Zone auf der Innenseite des Rohres hinterlässt, die als Kerbwirkung fungiert. Ist der Spalt zu weit, fällt das Schmelzbad durch und erzeugt eine unregelmäßige innere Naht oder einen Durchbrand.
Wurzelspalt nach Schweißverfahren
Verschiedene Schweißverfahren haben unterschiedliche optimale Wurzelspaltwerte. Als allgemeine Orientierung:
- WIG (GTAW): 2 bis 3 mm Wurzelspalt, häufig mit 1 bis 1,5 mm Stegbreite
- E-Hand (SMAW): 2,5 bis 4 mm, abhängig vom Elektrodendurchmesser
- MIG/MAG (GMAW): 3 bis 4 mm für offene Wurzellagen
Stegbreite und ihre Funktion
Die Stegbreite – die kleine ebene Fläche am unteren Ende der Fase – wirkt zusammen mit dem Wurzelspalt, um die Durchschweißung zu steuern. Eine zu große Stegbreite verhindert die vollständige Durchschweißung, selbst bei korrektem Spalt. Eine zu geringe Stegbreite erhöht das Durchbrandrisiko. Für die meisten Anwendungen ist eine Stegbreite von 0,5 bis 1,5 mm geeignet.
Überprüfen Sie den Wurzelspalt stets gleichmäßig über den gesamten Umfang der Verbindung, bevor Sie heften. Spalte, die um mehr als 0,5 mm am Rohrumfang variieren, erzeugen eine ungleichmäßige innere Naht und erfordern, dass der Schweißer die Parameter ständig anpasst, was das Fehlerrisiko erhöht.
Wie verbessern Rohrvorbereitungswerkzeuge die innere Schweißnahtqualität?
Rohrvorbereitungswerkzeuge verbessern die innere Schweißnahtqualität, indem sie vor dem Schweißen eine gleichmäßige Nahtgeometrie, präzise Ausrichtung und stabile Positionierung sicherstellen. Wenn Rohrenden korrekt angefast, ausgerichtet und fixiert sind, kann sich der Schweißer vollständig auf seine Technik konzentrieren, anstatt Passungsprobleme auszugleichen, die innere Fehler erzeugen.
Die Qualität der inneren Schweißnaht wird größtenteils vor dem Zünden des Lichtbogens bestimmt. Eine gut vorbereitete Verbindung mit präziser Passung gibt dem Schweißer die notwendigen Bedingungen, um eine saubere, vollständig durchgeschweißte Wurzellage aufzubringen. Schlechte Vorbereitung erzwingt ständiges Improvisieren, und Improvisieren beim Wurzelschweißen führt zu Fehlern.
Wichtige Vorbereitungsschritte, die die innere Schweißnahtqualität direkt beeinflussen:
- Anfasen: Gleichmäßiger Fasenwinkel und gleichmäßige Stegbreite über den gesamten Rohrumfang
- Reinigung: Entfernen von Walzhaut, Öl, Feuchtigkeit und Oxidation aus dem Nahtbereich
- Ausrichtung: Konzentrische Zentrierung beider Rohrenden zur Vermeidung innerer Stufen
- Heften: Gleichmäßiges Setzen von Heftschweißungen zur Spaltfixierung und Verhinderung von Verzug während des Schweißens
- Spülen: Schutz der Wurzelseite mit Inertgas zur Verhinderung von Oxidation auf der Nahtinnenseite
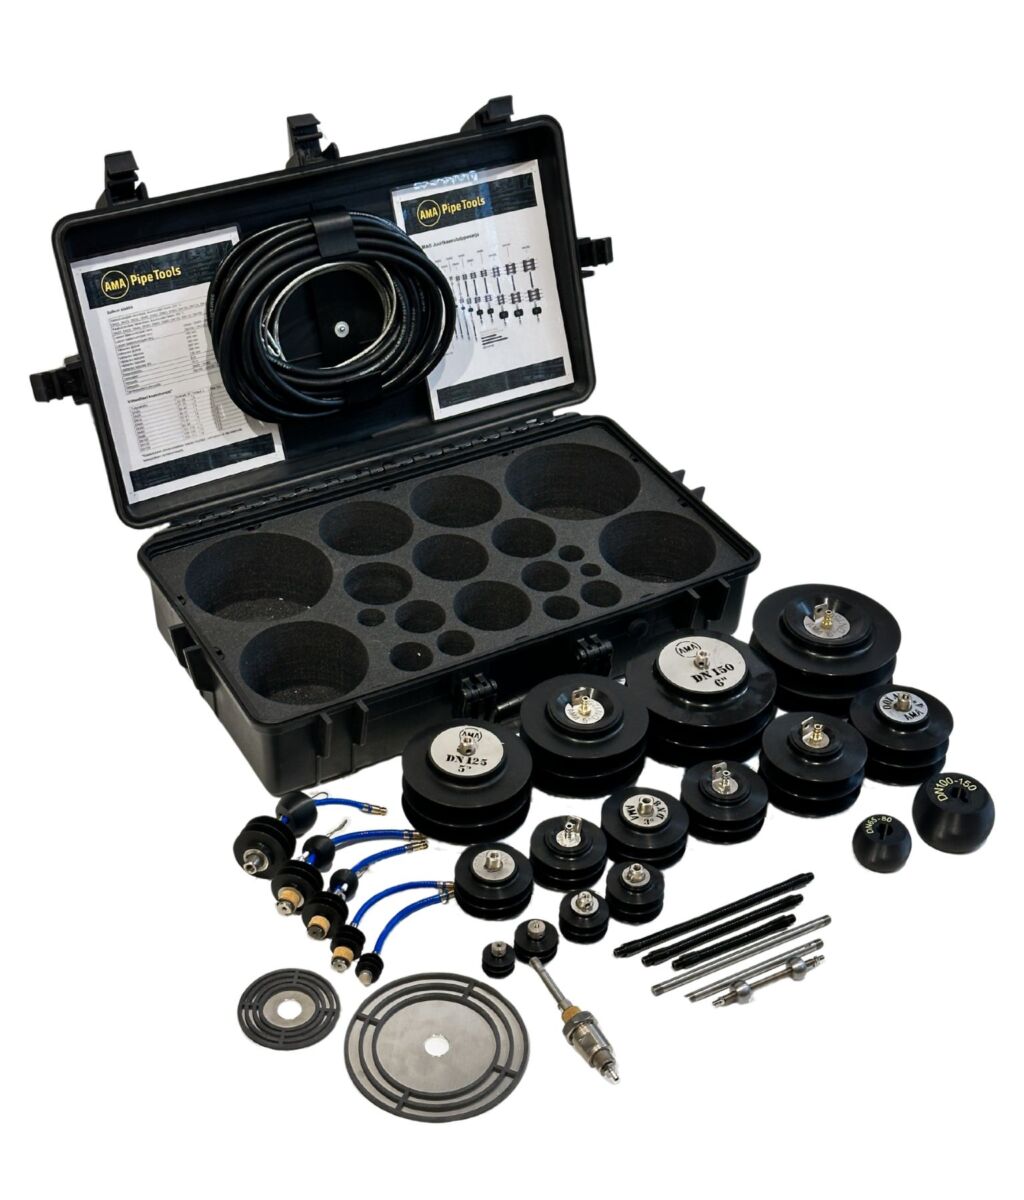
Bei Edelstahl, Duplex und anderen korrosionsbeständigen Werkstoffen ist das Spülen der Rohrinnenseite mit Argon während des Wurzellagenschweißens keine optionale Maßnahme. Oxidation auf der Innenseite der Wurzel – manchmal als „Anlauffarben“ oder „Verzunderung“ bezeichnet – zerstört die Korrosionsbeständigkeit des Werkstoffs in der Schweißzone. Das AMA Pipe Purge Kit ist genau für diesen Zweck konzipiert. Es verwendet dreifache Silikon-Scheibenabsperrungen, um eine luftdichte Abdichtung im Rohrinneren zu schaffen, und reduziert sowohl den Spülgasverbrauch als auch die Wartezeit vor Schweißbeginn.
Möchten Sie mehr über effizientes Rohrspülen erfahren?
Mehr zum AMA Pipe Purge Kit
Welche Schweißtechnik erzeugt die beste innere Wurzellage?
Das WIG-Schweißen (GTAW) liefert beim Rohrschweißen durchgängig die höchste Qualität der inneren Wurzellage, da es dem Schweißer präzise Kontrolle über Wärmeeinbringung und Schmelzbadverhalten gibt. Bei Werkstoffen, bei denen die innere Qualität entscheidend ist – wie Edelstahl, Titan oder Duplexlegierungen – erzielen WIG-Wurzellagen in Kombination mit ordnungsgemäßem Rückspülen das sauberste und gleichmäßigste innere Schweißnahtprofil.
Die Wurzellage ist die anspruchsvollste Schweißnaht in einer Rohrverbindung. Sie bestimmt die innere Oberflächengeometrie, das Einbrandprofil und die Verschmelzung an der Rohrwand. Alle nachfolgenden Füll- und Decklagen werden darauf aufgebracht, sodass ein Wurzelfehler eingeschlossen ist und sich ohne vollständiges Herausschneiden der Verbindung nur sehr schwer beheben lässt.
WIG-Wurzellagentechnik
Beim WIG-Wurzelschweißen sind folgende Technikkfaktoren entscheidend:
- Gleichbleibende Lichtbogenlänge, typischerweise 2 bis 3 mm
- Anwendung der Schlüssellochtechnik bei dickeren Wänden zur Sicherstellung vollständiger Durchschweißung
- Kontrolle der Vorschubgeschwindigkeit, um das Schmelzbad gleichmäßig zu halten, ohne es absacken zu lassen
- Gleichmäßiges und kontinuierliches Zuführen des Zusatzdrahtes für einen gleichmäßigen Innennahtaufbau
Besonderheiten bei MIG/MAG-Wurzellagen
MIG- und MAG-Schweißen kann bei Kohlenstoffstahlrohren akzeptable Wurzellagen erzeugen, wenn die Passung präzise und die Parameter korrekt eingestellt sind. Der AMA Roller Rohrdrehvorrichtung hilft dabei, indem das Rohr mit kontrollierter, gleichmäßiger Geschwindigkeit gedreht wird, sodass der Schweißer während der gesamten Wurzellage in der Wannenposition arbeiten kann. Dies reduziert den Anspruch an die Schweißerqualifikation erheblich und verbessert die Gleichmäßigkeit. Bei Edelstahl oder prozessrelevanten Anwendungen bleibt WIG unabhängig vom verwendeten Füllverfahren die bevorzugte Wahl für die Wurzellage.
Unabhängig vom verwendeten Verfahren macht das Drehen des Rohres zur Beibehaltung einer möglichst flachen Schweißposition einen messbaren Unterschied bei der Wurzellagenqualität. Schweißen in der Überkopf- oder Senkrechtsposition erhöht das Risiko, dass das Schmelzbad absackt und eine unregelmäßige innere Naht entsteht.
Wie prüft man die Schweißnahtqualität auf der Innenseite eines Rohres?
Die Schweißnahtqualität auf der Innenseite eines Rohres wird mittels zerstörungsfreier Prüfung (ZfP) beurteilt. Die am häufigsten eingesetzten Verfahren zur Erkennung innerer Fehler sind die Durchstrahlungsprüfung (RT) und die Ultraschallprüfung (UT). Bei zugänglichen Rohrdurchmessern ist auch eine Sichtprüfung der Bohrung mit einem Boroskop oder einer Videoinspektionskamera möglich.
Innere Rohrschweißnähte lassen sich nicht allein durch eine äußere Sichtprüfung beurteilen. Die Wurzellage befindet sich im Rohrinneren, und Fehler wie unvollständige Durchschweißung, mangelnde Verschmelzung oder innere Porosität sind von außen unsichtbar. Formale Prüfmethoden sind überall dort erforderlich, wo Schweißnahtqualitätsnormen gelten, und in der Prozessindustrie sind sie in der Regel vorgeschrieben.
Die wichtigsten Prüfmethoden für die innere Rohrschweißnahtqualität sind:
- Durchstrahlungsprüfung (RT): Röntgen- oder Gammastrahlenbildgebung macht innere Fehler sichtbar, einschließlich Porosität, Risse und unvollständige Durchschweißung. Erzeugt einen dauerhaften Nachweis und wird von Schweißnormen und -regelwerken weitgehend anerkannt.
- Ultraschallprüfung (UT): Schallwellen erkennen innere Fehler. Die Phased-Array-Ultraschallprüfung (PAUT) bietet detaillierte Abbildungen von Schweißnahtquerschnitten und ersetzt in vielen industriellen Anwendungen zunehmend die Durchstrahlungsprüfung.
- Boroskop oder Videoinspektion: Eine in die Bohrung eingeführte Kamera ermöglicht die direkte Sichtbeurteilung des inneren Nahtprofils, des Oberflächenzustands und etwaiger sichtbarer Fehler. Geeignet für zugängliche Rohrdurchmesser und als schnelle Qualitätskontrolle vor der formalen ZfP.
- Eindringprüfung (PT): Erkennt oberflächenoffene Fehler auf der inneren Schweißnahtoberfläche, wenn die Bohrung zugänglich ist. Beschränkt auf Oberflächenfehler.
- Hydrostatische Druckprüfung: Prüft die Verbindung unter Druck, um sicherzustellen, dass sie dicht hält. Bestätigt die allgemeine Schweißnahtintegrität, lokalisiert oder charakterisiert jedoch keine einzelnen Fehler.
Die Prüfanforderungen werden durch die geltende Schweißnorm oder Projektspezifikation festgelegt, beispielsweise EN ISO 17635 oder ASME B31.3. Der Prüfumfang richtet sich nach den Betriebsbedingungen, dem Werkstoff und der Rohrklassifizierung. Klären Sie vor Schweißbeginn stets, welche ZfP-Verfahren und Abnahmekriterien für Ihr Projekt gelten.
Der zuverlässigste Weg zur Vermeidung von Prüfungsfehlern ist, Vorbereitung und Wurzellage von Anfang an richtig auszuführen. Bei der ZfP festgestellte Fehler bedeuten Reparaturen oder den Austausch der Verbindung – beides kostet in Zeit und Material weit mehr als eine sorgfältige Passung und ordnungsgemäßes Spülen vor dem Schweißen.
Die Verbesserung der inneren Qualität Ihrer Rohrschweißnähte beginnt, bevor der Lichtbogen gezündet wird. Korrekte Ausrichtung, gleichmäßiger Wurzelspalt, saubere Nahtvorbereitung und ordnungsgemäßes Rückspülen wirken zusammen, um eine Wurzellage zu erzielen, die beim ersten Mal die Prüfung besteht. Wir bei Welner Oy entwickeln und fertigen Rohrhandhabungswerkzeuge, die jeden dieser Schritte unterstützen – von Zentrierschellen und Rohrauflagern bis hin zu Rohrdrehvorrichtungen und Spülkits –, für Rohrdurchmesser von kleinen Rohrleitungen bis hin zu großen Industrierohren. Finden Sie Ihren nächsten Händler und entdecken Sie unser vollständiges Produktsortiment über unser autorisiertes Händlernetz, oder kontaktieren Sie uns direkt, wenn Sie Fragen dazu haben, welche Werkzeuge für Ihre Anwendung geeignet sind.