Jak poprawić jakość spawów wewnątrz rur?
Posted onOpanuj jakość spawów wewnętrznych rur, kontrolując cztery zmienne — wadliwe warstwy graniowe nie przechodzą badań NDT i są znacznie droższe w naprawie.
Jakość spoiny wewnątrz rur można poprawić, kontrolując cztery kluczowe zmienne: prawidłowe osiowanie rur, odpowiednią szczelinę korzeniową, staranne przygotowanie rur oraz właściwą technikę spawania dla ściegu korzeniowego. Gdy wszystkie cztery czynniki są właściwie kontrolowane, spoina wewnętrzna osiąga pełny przetop, jednorodne wtopienie i minimalną liczbę niezgodności. Poniższe sekcje szczegółowo omawiają każdy z tych czynników w sposób praktyczny.
Co powoduje niską jakość spoiny wewnątrz rury?
Niska jakość spoiny wewnętrznej w rurach najczęściej wynika z nieodpowiedniego przygotowania złącza, błędnego dopasowania, zanieczyszczeń lub nieprawidłowych parametrów spawania. Problemy te prowadzą do niezgodności, takich jak brak wtopienia, niepełny przetop, porowatość lub pęknięcia, które naruszają integralność strukturalną i odporność złącza na ciśnienie.
Wnętrze rury to najtrudniejszy element spoiny do prawidłowego wykonania. Podczas spawania nie można go zobaczyć, nie można go łatwo poprawić po fakcie, a niezgodności w tym miejscu najczęściej powodują awarie pod wpływem ciśnienia lub cykli termicznych. Zrozumienie przyczyn problemów to pierwszy krok do ich wyeliminowania.
Do najczęstszych przyczyn niezgodności wewnętrznych spoin rurowych należą:
- Niepełny przetop spowodowany zbyt wąską szczeliną korzeniową lub zbyt niskim ciepłem wprowadzonym
- Brak wtopienia wynikający z nieprawidłowego kąta palnika, błędnej prędkości spawania lub zanieczyszczonego materiału podstawowego
- Porowatość spowodowana wilgocią, olejem, rdzą lub niewystarczającym osłonięciem gazem od strony grani
- Przepalenie wynikające z nadmiernego ciepła wprowadzonego lub zbyt szerokiej szczeliny korzeniowej
- Błędne osiowanie powodujące skok na złączu, który zakłóca równomierny przepływ wewnątrz rury i tworzy koncentrację naprężeń
Większości tych przyczyn można zapobiec dzięki odpowiedniemu przygotowaniu i właściwym narzędziom, zanim jeszcze zostanie wzniecony łuk.
Jak osiowanie rur wpływa na integralność spoiny wewnętrznej?
Osiowanie rur bezpośrednio wpływa na integralność spoiny wewnętrznej, ponieważ błędnie osiowane rury tworzą nierównomierną szczelinę korzeniową i skok pomiędzy ściankami rur, co uniemożliwia uzyskanie równomiernego przetopu na całym obwodzie. Nawet niewielkie przesunięcie powoduje koncentrację naprężeń w złączu i może prowadzić do pęknięć pod obciążeniem eksploatacyjnym lub przy wahaniach ciśnienia.
Gdy dwa końce rur nie są idealnie współosiowe, spawacz musi stale dostosowywać technikę, aby kompensować zmieniającą się szczelinę i grubość ścianki. Ta niespójność niemal zawsze powoduje, że w niektórych odcinkach ściegu korzeniowego występuje niepełne wtopienie lub nieregularna głębokość przetopu.
W zastosowaniach przemysłowych, gdzie rury transportują ciecze lub gazy pod ciśnieniem, nawet niewielkie nieregularności wewnętrzne mogą z czasem powodować turbulencje, erozję lub korozję szczelinową. Osiowanie to nie tylko kwestia estetyki czy przejścia kontroli wzrokowej — decyduje ono o długoterminowej trwałości złącza.
Prawidłowe osiowanie rur wymaga:
- Rur ustawionych na stabilnych, regulowanych podporach utrzymujących je na tej samej wysokości osi
- Narzędzia centrującego, które blokuje oba końce rur współosiowo przed sczepianiem
- Spoin sczepnych rozmieszczonych równomiernie wokół złącza, aby zapobiec przemieszczeniu podczas ściegu korzeniowego
- Końcowej kontroli osiowania po sczepieniu, a przed rozpoczęciem pełnego spawania
Opaski centrujące AMA zostały zaprojektowane specjalnie do tego etapu. Zaciskają się wokół obu końców rur i szybko ustawiają je w dokładnym osiowaniu, skracając czas dopasowania i eliminując domysły prowadzące do błędnie osiowanych złączy. Opaski dostępne są ze stali nierdzewnej w rozmiarach od DN65 do DN1500, obejmując szeroki zakres średnic rur stosowanych w prefabrykacji przemysłowej i montażu na miejscu budowy.
Jaka jest prawidłowa szczelina korzeniowa przy spawaniu rur?
Prawidłowa szczelina korzeniowa przy spawaniu rur wynosi zazwyczaj od 2 mm do 4 mm, w zależności od grubości ścianki rury, materiału i procesu spawania. Szczelina ta umożliwia uzyskanie przez ścieg korzeniowy pełnego przetopu przez ściankę rury, przy jednoczesnym zapobieganiu przepaleniu lub nadmiernemu opadaniu spoiwa do otworu rury.
Prawidłowe ustawienie szczeliny korzeniowej to jedna z najważniejszych decyzji dotyczących dopasowania, podejmowanych przed spawaniem. Zbyt mała szczelina grozi niepełnym przetopem, pozostawiając niewtopioną strefę wewnątrz rury, która działa jak karbownik. Zbyt duża szczelina powoduje opadanie ciekłego metalu spoiny, tworząc nieregularną grań wewnętrzną lub przepalenie.
Szczelina korzeniowa według procesu spawania
Różne procesy spawania wymagają różnych optymalnych zakresów szczeliny korzeniowej. Jako ogólne wytyczne:
- TIG (GTAW): szczelina korzeniowa 2–3 mm, często z półką korzeniową 1–1,5 mm
- MMA (SMAW): 2,5–4 mm, w zależności od średnicy elektrody
- MIG/MAG (GMAW): 3–4 mm dla ściegów korzeniowych na otwartej szczelinie
Półka korzeniowa i jej rola
Półka korzeniowa — niewielka płaska powierzchnia pozostawiona u podstawy ukosowania — współdziała ze szczeliną korzeniową, kontrolując przetop. Zbyt gruba półka korzeniowa uniemożliwia pełny przetop nawet przy prawidłowej szczelinie. Zbyt cienka półka zwiększa ryzyko przepalenia. W większości zastosowań odpowiednia jest półka korzeniowa o grubości 0,5–1,5 mm.
Przed sczepianiem należy zawsze sprawdzić równomierność szczeliny korzeniowej na całym obwodzie złącza. Szczeliny różniące się o więcej niż 0,5 mm wokół rury spowodują niejednorodną grań wewnętrzną i będą wymagały od spawacza ciągłego dostosowywania parametrów, co zwiększa ryzyko niezgodności.
Jak narzędzia do przygotowania rur poprawiają jakość spoiny wewnętrznej?
Narzędzia do przygotowania rur poprawiają jakość spoiny wewnętrznej, zapewniając jednorodną geometrię złącza, dokładne osiowanie i stabilne pozycjonowanie przed rozpoczęciem spawania. Gdy końce rur są prawidłowo ukosowane, osiowane i unieruchomione, spawacz może skupić się wyłącznie na technice, zamiast kompensować błędy dopasowania generujące niezgodności wewnętrzne.
Jakość spoiny wewnętrznej jest w dużej mierze determinowana jeszcze przed zajarzeniem łuku. Dobrze przygotowane złącze z dokładnym dopasowaniem zapewnia spawaczowi warunki niezbędne do wykonania czystego, w pełni przetopionego ściegu korzeniowego. Złe przygotowanie wymusza ciągłą improwizację, a improwizacja podczas spawania korzeniowego prowadzi do niezgodności.
Kluczowe etapy przygotowania bezpośrednio wpływające na jakość spoiny wewnętrznej to:
- Ukosowanie: jednorodny kąt ukosowania i półka korzeniowa na całym obwodzie rury
- Czyszczenie: usunięcie zgorzeliny walcowniczej, oleju, wilgoci i utlenin ze strefy złącza
- Osiowanie: współosiowe ustawienie obu końców rur w celu wyeliminowania wewnętrznych skoków
- Sczepianie: równomierne rozmieszczenie spoin sczepnych utrzymujących szczelinę i zapobiegających odkształceniom podczas spawania
- Formowanie grani: ochrona strony grani gazem obojętnym w celu zapobiegania utlenianiu wewnątrz spoiny
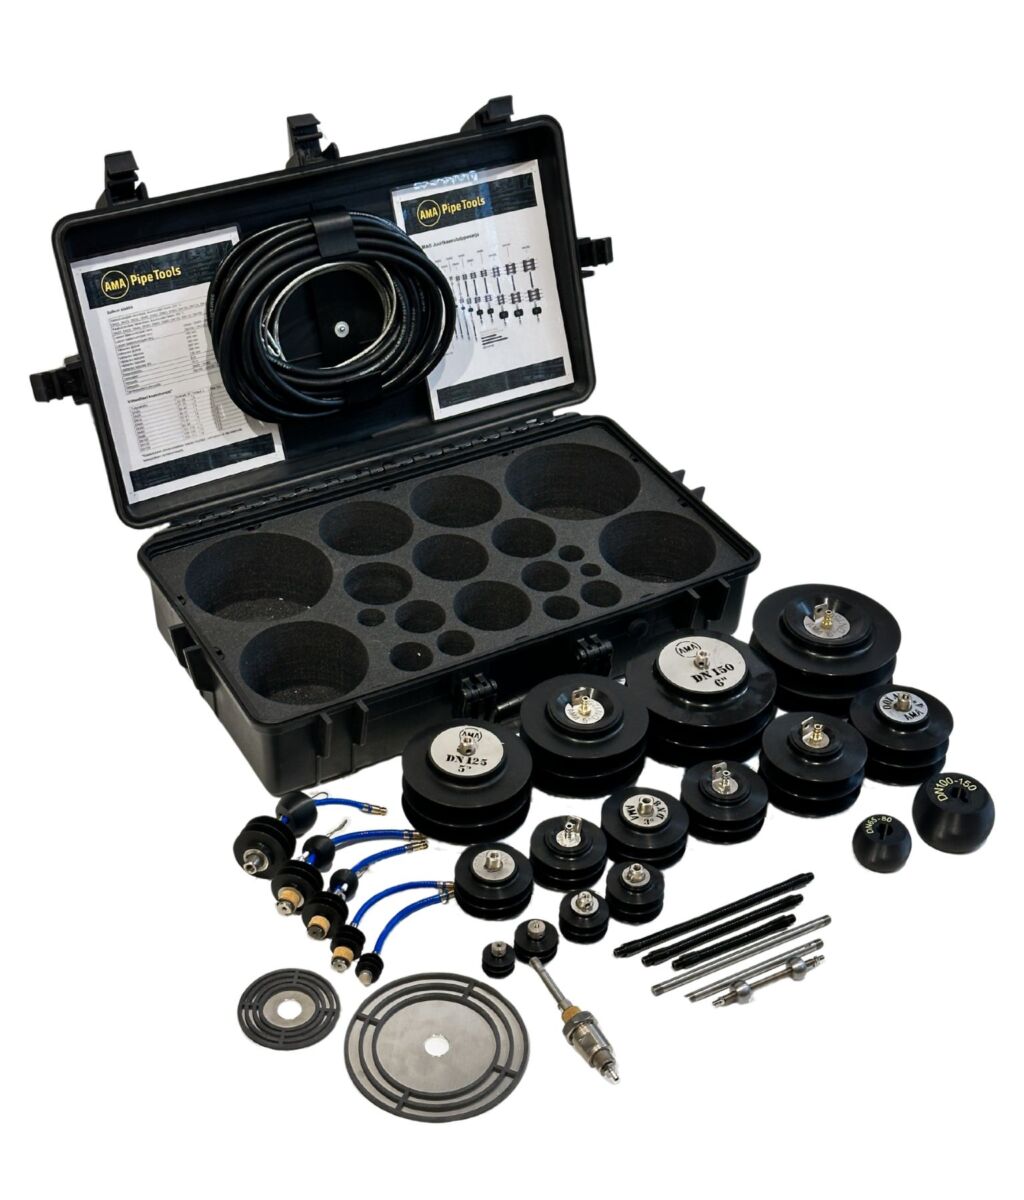
W przypadku stali nierdzewnej, stali duplex i innych materiałów odpornych na korozję formowanie grani wewnątrz rury argonem podczas spawania ściegu korzeniowego nie jest opcją — jest koniecznością. Utlenienie wewnętrznej strony grani, nazywane niekiedy „cukrowaniem”, niszczy odporność korozyjną materiału w strefie spoiny. Zestaw do formowania grani AMA Pipe Purge Kit został stworzony właśnie do tego celu — wykorzystuje potrójne silikonowe wtyczki tarczowe do tworzenia szczelnego uszczelnienia wewnątrz rury, redukując zarówno zużycie gazu ochronnego, jak i czas oczekiwania przed rozpoczęciem spawania.
Chcesz dowiedzieć się więcej o efektywnym formowaniu grani?
Przeczytaj o zestawie AMA Pipe Purge Kit
Która technika spawania zapewnia najlepszy ścieg korzeniowy wewnątrz rury?
Spawanie TIG (GTAW) konsekwentnie zapewnia najwyższą jakość wewnętrznego ściegu korzeniowego przy spawaniu rur, ponieważ daje spawaczowi precyzyjną kontrolę nad ciepłem wprowadzonym i zachowaniem jeziorka spawalniczego. W przypadku materiałów, w których jakość wewnętrzna jest krytyczna — takich jak stal nierdzewna, tytan czy stopy duplex — ściegi korzeniowe TIG w połączeniu z prawidłowym formowaniem grani zapewniają najczystszy i najbardziej jednorodny profil spoiny wewnętrznej.
Ścieg korzeniowy to najbardziej wymagająca spoina w złączu rurowym. Definiuje geometrię powierzchni wewnętrznej, profil przetopu i wtopienie przy ściance rury. Każdy kolejny ścieg wypełniający i licowy jest nakładany na ścieg korzeniowy, dlatego każda niezgodność korzeniowa zostaje uwięziona i jest bardzo trudna do naprawy bez całkowitego wycięcia złącza.
Technika ściegu korzeniowego TIG
Przy spawaniu korzeniowym TIG kluczowe czynniki techniczne to:
- Utrzymywanie stałej długości łuku, zazwyczaj 2–3 mm
- Stosowanie techniki dziurki od klucza na grubszych ściankach w celu zapewnienia pełnego przetopu
- Kontrolowanie prędkości spawania, aby jeziorko spawalnicze było jednorodne i nie opadało
- Równomierne i jednostajne podawanie drutu dodatkowego w celu równomiernego budowania grani wewnętrznej
Uwagi dotyczące ściegu korzeniowego MIG/MAG
Spawanie MIG i MAG może zapewnić akceptowalne ściegi korzeniowe na rurach ze stali węglowej, gdy dopasowanie jest precyzyjne, a parametry prawidłowo ustawione. Obrotnik rurowy AMA Roller pomaga w tym zakresie, obracając rurę z kontrolowaną i stałą prędkością, dzięki czemu spawacz może przez cały czas ściegu korzeniowego utrzymywać pozycję podolną — co znacząco zmniejsza wymagania dotyczące umiejętności i poprawia jednorodność. W przypadku stali nierdzewnej lub zastosowań krytycznych dla procesu TIG pozostaje preferowanym wyborem do ściegu korzeniowego, niezależnie od metody stosowanej przy wypełnianiu.
Niezależnie od stosowanego procesu, obracanie rury w celu utrzymania możliwie płaskiej pozycji spawania ma wymierny wpływ na jakość ściegu korzeniowego. Spawanie w pozycji pułapowej lub pionowej zwiększa ryzyko opadania jeziorka spawalniczego i tworzenia nieregularnej grani wewnętrznej.
Jak kontroluje się jakość spoiny wewnątrz rury?
Jakość spoiny wewnątrz rury kontroluje się metodami badań nieniszczących (NDT), przy czym badania radiograficzne (RT) i ultradźwiękowe (UT) są najszerzej stosowane do wykrywania niezgodności wewnętrznych. Kontrola wzrokowa otworu rury jest również możliwa za pomocą boroskopii lub kamery inspekcyjnej dla dostępnych średnic rur.
Wewnętrznych spoin rurowych nie można oceniać wyłącznie na podstawie kontroli wzrokowej powierzchni zewnętrznej. Ścieg korzeniowy znajduje się wewnątrz rury, a niezgodności takie jak niepełny przetop, brak wtopienia czy wewnętrzna porowatość są niewidoczne z zewnątrz. Formalne metody kontroli są wymagane wszędzie tam, gdzie obowiązują normy jakości spoin, a w zastosowaniach przemysłowych są zazwyczaj obowiązkowe.
Główne metody kontroli jakości wewnętrznych spoin rurowych to:
- Badania radiograficzne (RT): obrazowanie rentgenowskie lub gamma ujawnia wewnętrzne niezgodności, w tym porowatość, pęknięcia i niepełny przetop. Zapewnia trwały zapis i jest powszechnie akceptowane przez normy i przepisy spawalnicze.
- Badania ultradźwiękowe (UT): fale dźwiękowe wykrywają wewnętrzne wady. Badania ultradźwiękowe z głowicami wieloelementowymi PAUT (phased array) oferują szczegółowe obrazowanie przekrojów spoiny i coraz częściej zastępują RT w wielu zastosowaniach przemysłowych.
- Boroskopia lub inspekcja kamerą: kamera wprowadzona do otworu rury umożliwia bezpośrednią wzrokową ocenę profilu grani wewnętrznej, stanu powierzchni i wszelkich widocznych niezgodności. Przydatna dla dostępnych średnic rur oraz jako szybka kontrola jakości przed formalnym badaniem NDT.
- Badania penetracyjne (PT): wykrywają niezgodności powierzchniowe na wewnętrznej powierzchni spoiny, gdy otwór rury jest dostępny. Ograniczone wyłącznie do niezgodności powierzchniowych.
- Próba ciśnieniowa hydrauliczna: sprawdza złącze pod ciśnieniem w celu weryfikacji szczelności. Potwierdza ogólną integralność spoiny, ale nie lokalizuje ani nie charakteryzuje poszczególnych niezgodności.
Wymagania dotyczące kontroli określa właściwa norma spawalnicza lub specyfikacja projektu, np. EN ISO 17635 lub ASME B31.3, a poziom kontroli zależy od warunków eksploatacji, materiału i klasy rury. Przed rozpoczęciem spawania należy zawsze potwierdzić, które metody NDT i kryteria akceptacji mają zastosowanie do danego projektu.
Najbardziej niezawodnym sposobem na zmniejszenie liczby odrzutów podczas kontroli jest prawidłowe wykonanie przygotowania i ściegu korzeniowego od samego początku. Niezgodności wykryte podczas badań NDT oznaczają naprawy lub wymianę złącza — oba warianty kosztują znacznie więcej czasu i materiałów niż inwestycja w odpowiednie dopasowanie i formowanie grani przed spawaniem.
Poprawa jakości wewnętrznej spoin rurowych zaczyna się przed zajarzeniem łuku. Prawidłowe osiowanie, jednorodna szczelina korzeniowa, czyste przygotowanie złącza i właściwe formowanie grani — wszystkie te czynniki współdziałają, zapewniając ścieg korzeniowy, który przechodzi kontrolę za pierwszym razem. W firmie Welner Oy projektujemy i produkujemy narzędzia do obsługi rur wspierające każdy z tych etapów — od opasek centrujących i podpór rurowych po obrotniki i zestawy do formowania grani — dla średnic rur od małych przewodów do dużych instalacji przemysłowych. Znajdź najbliższego dystrybutora i zapoznaj się z naszą pełną ofertą produktów za pośrednictwem naszej sieci autoryzowanych dystrybutorów lub skontaktuj się z nami bezpośrednio, jeśli masz pytania dotyczące doboru narzędzi do swojego zastosowania.