Wie verbessert man die Montagegenauigkeit von Rohrspools?
Posted onDrei entscheidende Faktoren kontrollieren — Rohrendvorbereitung, Ausrichtung und Wärme —, um kostspielige Fehler bei Rohrleitungsspools zu vermeiden.
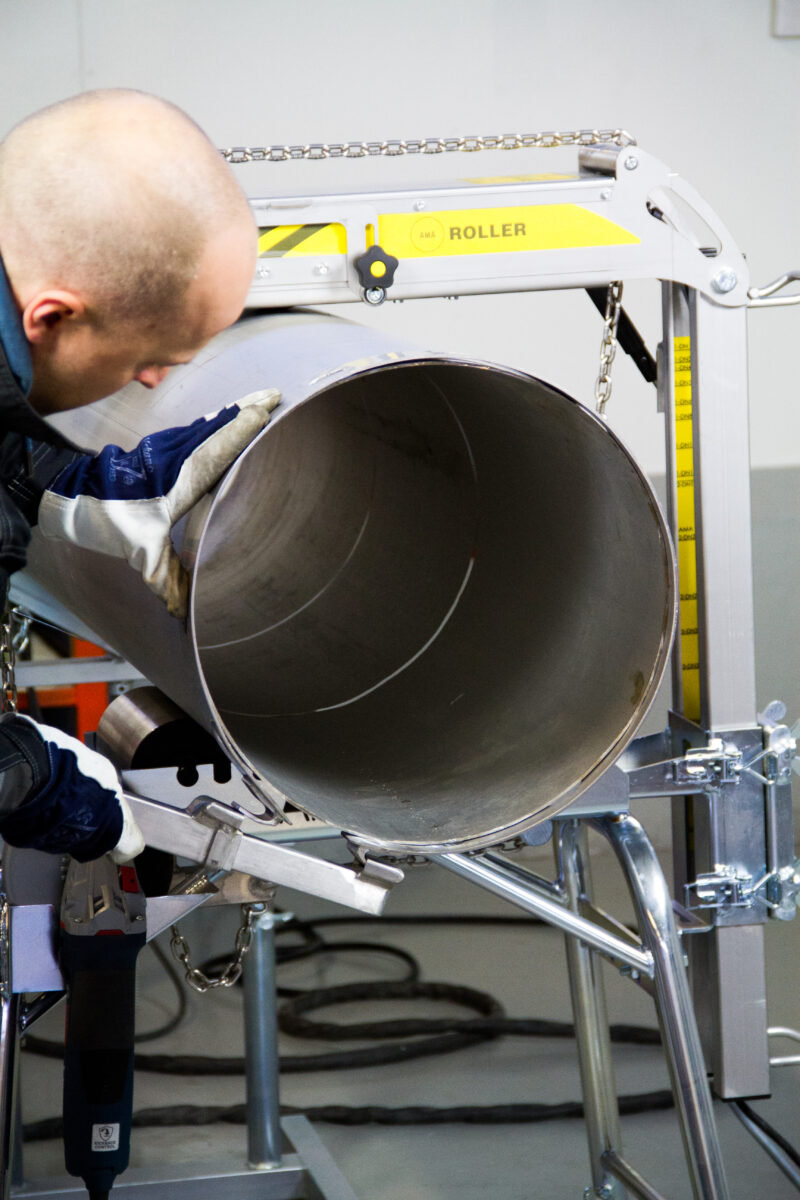
Die Montagegenauigkeit von Rohrspools verbessern Sie, indem Sie drei Dinge kontrollieren: die Rohrendenvorbereitung, die Ausrichtung beim Heften sowie das Wärmemanagement beim Schweißen. Wenn jede Verbindung in einem Spool ordnungsgemäß vorbereitet, korrekt ausgerichtet und mit kontrolliertem Wärmeeintrag geschweißt wird, bleiben Maßfehler klein genug, um die Toleranzen der isometrischen Zeichnung einzuhalten. Die folgenden Abschnitte erläutern jeden Einflussfaktor und zeigen Ihnen praktische Möglichkeiten, damit umzugehen.
Was verursacht Ungenauigkeiten bei der Rohrspool-Montage?
Ungenauigkeiten bei der Rohrspool-Montage entstehen durch aufaddierte Fehler über mehrere Verbindungen hinweg. Jede einzelne Verbindung kann im Winkel, im Spalt oder in der Ausrichtung leicht abweichen – werden jedoch mehrere Verbindungen zu einem Spool zusammengefügt, summieren sich diese kleinen Abweichungen. Die häufigsten Grundursachen sind mangelhafte Rohrendenvorbereitung, falscher Wurzelspalt, Kantenversatz, Schweißverzug und unzureichende Überprüfung anhand der isometrischen Zeichnungen.
In der Praxis lassen sich die Probleme meist einer von drei Kategorien zuordnen:
- Maßfehler auf Verbindungsebene — ungleichmäßige Wurzelspalte, nicht rechtwinklig geschnittene Rohrenden oder Wanddickenunterschiede, die bereits vor dem Schweißen zu Kantenversatz führen
- Positionsfehler beim Heften — Rohre, die nicht korrekt auf ihrer Mittellinie ausgerichtet sind, was an jeder Verbindung zu einem Winkel- oder Seitenversatz führt
- Thermische Fehler durch das Schweißen — Wärme lässt das Metall ungleichmäßig ausdehnen und zusammenziehen, wodurch der Spool aus seiner vorgesehenen Geometrie gezogen wird
Zu verstehen, welcher Kategorie die eigenen Fehler zuzuordnen sind, erleichtert die Wahl der richtigen Abhilfemaßnahme erheblich. Ein Spool, der durchgehend zu kurz ist, hat beispielsweise häufig ein Wärmeschrumpfungsproblem. Ein Spool, der auf der Baustelle mit einem Winkelversatz am Flansch ankommt, hat eher ein Heft- oder Einpassproblem.
Wie wirkt sich die Rohrendenvorbereitung auf die Spool-Genauigkeit aus?
Die Rohrendenvorbereitung beeinflusst die Spool-Genauigkeit unmittelbar, da ein schlecht vorbereitetes Rohrende es unmöglich macht, einen gleichmäßigen Wurzelspalt oder eine rechtwinklige Verbindung zu erzielen. Wenn das geschnittene Ende nicht senkrecht zur Rohrmittellinie steht, entsteht an der Verbindung ein Winkelversatz, der sich auf jede weitere Verbindung im Spool überträgt.
Die zwei wichtigsten Aspekte der Rohrendenvorbereitung für die Rohrspool-Fertigung sind:
- Rechtwinkligkeit des Schnitts — das Rohrende muss in einem exakten 90-Grad-Winkel zur Mittellinie geschnitten werden. Selbst eine geringe Winkelabweichung führt über die Länge eines mehrteiligen Spools zu einem messbaren Versatz.
- Gleichmäßigkeit der Fase — die Schweißfase muss über den gesamten Umfang einheitlich sein. Eine ungleichmäßige Fase erzeugt einen ungleichmäßigen Wurzelspalt, was zu inkonsistenter Einbrandtiefe und schwer vorhersehbarem Verzug führt.
Eine sorgfältige Rohrendenvorbereitung bedeutet auch, Grate, Zunder und Verformungen am Rohrende vor dem Einpassen zu entfernen. Diese kleinen Oberflächenmängel beeinflussen, wie gut zwei Rohrenden aufeinanderliegen, und können selbst bei korrekt dimensionierten Rohren zu Kantenversatz führen. Der Aufwand in der Vorbereitungsphase spart erheblich mehr Zeit, als das nachträgliche Korrigieren eines bereits gehefteten Spools in falscher Position.
Welche Werkzeuge verbessern die Rohrausrichtung beim Einpassen?
Die wirksamsten Werkzeuge zur Verbesserung der Rohrausrichtung beim Einpassen sind Rohrböcke, Rohrrotatoren und Zentrierschellen. Gemeinsam eingesetzt halten sie die Rohre auf der richtigen Höhe und Mittellinienposition, reduzieren manuelle Handhabungsfehler und ermöglichen eine gleichmäßige Einstellung der Wurzelspalte vor dem Heften.
Rohrböcke und Rohrrotatoren
Verstellbare Rohrböcke bieten eine stabile, höhengerechte Unterstützung für jeden Rohrabschnitt. Wenn beide Rohre einer Verbindung auf derselben Mittellinienhohe aufliegen, lässt sich seitlicher Kantenversatz wesentlich leichter beseitigen. Ein Rohrrotator wie der AMA Roller Premium mit Funksteuerung geht noch weiter: Er ermöglicht das kontinuierliche Drehen des Rohrs während des Heftschweißens, sodass in der komfortabelsten Position gearbeitet werden kann, ohne sich selbst oder das Rohr zwischen den Heftnähten umpositionieren zu müssen. Dies führt zu gleichmäßigeren Heftnähten und reduziert den Winkelverzug, der durch ungleichmäßiges Heften entsteht.
Zentrierschellen
Für die äußere Ausrichtung gehören Zentrierschellen zu den praktischsten verfügbaren Rohrausrichtwerkzeugen. Sie klemmen von außen um beide Rohrenden an der Verbindungsstelle und halten die beiden Mittellinien in Deckung, während der Wurzelspalt eingestellt und die Heftnähte gesetzt werden. AMA-Zentrierschellen sind aus Edelstahl gefertigt, in Größen von DN65 bis DN1500 erhältlich und verwenden einen mit Drucklagern ausgestatteten Schellenverschluss, der eine gleichmäßige Klemmkraft über den gesamten Umfang aufbringt. Dadurch wird Kantenversatz auf ein Minimum reduziert, ohne dass der Schweißer die Rohre beim Heften manuell in Position halten muss.
Der konsequente Einsatz von Zentrierschellen an jeder Verbindung eines Spools ist eine der direktesten Möglichkeiten, Einpassfehler zu reduzieren und die Gesamtgenauigkeit der Rohrspool-Montage zu verbessern. Sie lassen sich schnell anbringen und abnehmen, sodass sie dem Prozess kaum Zeit hinzufügen und gleichzeitig das Risiko von Verbindungsfehlausrichtungen deutlich verringern.
Mehr über das AMA-Zentrierschellen-Set: Produktseite AMA Centering Collar Set
Wie beeinflussen Schweißverzug und Wärmeeintrag die Spool-Maße?
Schweißverzug verändert die Spool-Maße, weil Wärme das Rohrmaterial beim Schweißen ausdehnt und es sich beim Abkühlen wieder zusammenzieht. Diese Kontraktion verläuft nicht vollkommen gleichmäßig, sodass der Spool leicht in Richtung der Schweißnaht gezogen wird. Über mehrere Verbindungen hinweg summieren sich diese kleinen Bewegungen zu messbaren Maßänderungen in Länge und Winkelposition.
Die wichtigsten Auswirkungen des Wärmeeintrags auf die Rohrspool-Fertigung sind:
- Längsschrumpfung — jede fertiggestellte Schweißverbindung verursacht eine geringe Verkürzung entlang der Rohrachse. Bei einem Spool mit vielen Verbindungen kann dies dazu führen, dass der fertige Spool merklich kürzer ist als in der isometrischen Zeichnung angegeben.
- Winkelverzug — eine ungleichmäßige Wärmeverteilung um die Verbindung herum bewirkt, dass eine Seite stärker schrumpft als die andere, wodurch der Spool aus seiner vorgesehenen geraden oder gewinkelten Geometrie gezogen wird.
- Eigenspannungen — ein hoher Wärmeeintrag hinterlässt Eigenspannungen im Material, die dazu führen können, dass der Spool nach dem Schweißen leicht nachgibt, insbesondere wenn er bewegt oder gehandhabt wird, bevor er vollständig abgekühlt ist.
Die Kontrolle des Wärmeeintrags durch gleichbleibende Schweißparameter, ausgewogene Schweißreihenfolgen und ein sorgfältiges Zwischenlagentemperatur-Management trägt dazu bei, den Verzug vorhersehbar zu halten. Wenn der Verzug vorhersehbar ist, können erfahrene Fertiger beim Einpassen kleine Vorhaltekorrekturmaßnahmen anwenden, um die erwartete Bewegung zu kompensieren. Der Einsatz eines Rohrrotators zur Aufrechterhaltung einer gleichmäßigen Schweißposition trägt ebenfalls dazu bei, die Wärme gleichmäßiger über die Verbindung zu verteilen, was den Winkelverzug im Vergleich zum einseitigen Schweißen eines stationären Rohrs verringert.
Was sind die besten Praktiken zur Aufrechterhaltung der Genauigkeit über mehrere Spool-Verbindungen hinweg?
Die Aufrechterhaltung der Montagegenauigkeit eines Rohrspools über mehrere Verbindungen hinweg erfordert einen konsistenten Prozess in jeder Phase. Der wirksamste Ansatz besteht darin, jede Verbindung als Kontrollpunkt zu behandeln und nicht nur als einen Schritt – mit Überprüfung von Maßen und Ausrichtung, bevor die nächste Schweißnaht gesetzt wird.
Die Maßnahmen, die den größten Unterschied bei der Schweißgenauigkeit machen, sind:
- Rohrendenvorbereitung standardisieren — für jede Verbindung dieselbe Schneid- und Fasenmethode verwenden, damit Wurzelspalt und Fasenwinkel im gesamten Spool einheitlich sind.
- Ausrichtwerkzeuge an jeder Verbindung einsetzen — Zentrierschellen und Rohrböcke sollten zur Standardausrüstung gehören, nicht nur gelegentliche Hilfsmittel sein. Der konsequente Einsatz externer Ausrichtwerkzeuge beseitigt die Streuung, die durch manuelles Positionieren entsteht.
- Heftnähte in ausgewogener Reihenfolge setzen — Heftnähte an gleichmäßig verteilten Positionen um die Verbindung herum setzen, um die anfängliche Haltekraft gleichmäßig zu verteilen und das Risiko zu verringern, dass die Verbindung aus der Ausrichtung gezogen wird.
- Zwischenlagentemperatur kontrollieren — jede Lage auf die vorgeschriebene Zwischenlagentemperatur abkühlen lassen, bevor die nächste Lage aufgetragen wird. Überhitzung erhöht den Verzug und kann die Materialeigenschaften beeinträchtigen.
- Maße nach jeder Verbindung prüfen — den Spool nach jeder fertiggestellten Verbindung anhand der isometrischen Zeichnung messen, nicht erst am Ende. Eine frühzeitig erkannte Abweichung kann an der nächsten Verbindung kompensiert werden, anstatt den Fehler erst bei fertigem Spool zu entdecken.
- Den Prozess dokumentieren — die Aufzeichnung von Wärmeeintrag, Schweißreihenfolge und gemessenen Maßen für jeden Spool liefert die Daten, um Muster zu erkennen und den Prozess kontinuierlich zu verbessern.
Diese Spool-Montagetechniken sind am wirksamsten, wenn das gesamte Team sie konsequent anwendet. Bereits eine einzige Verbindung, die anders vorbereitet oder eingepasst wurde als die übrigen, kann einen Fehler einführen, der die Gesamtgeometrie des Spools beeinträchtigt.
Wann sollte die Rohrspool-Montage anhand isometrischer Zeichnungen überprüft werden?
Die Rohrspool-Montage sollte an drei Punkten anhand isometrischer Zeichnungen überprüft werden: vor Beginn des Einpassens, nach dem Heftschweißen jeder Verbindung und nach Fertigstellung der letzten Schweißnaht am Spool. Eine Prüfung erst am Ende des Prozesses bedeutet, dass alle Fehler bereits durch fertige Schweißnähte fixiert sind, was eine Korrektur aufwendig und zeitintensiv macht.
Folgendes sollte jede Prüfphase abdecken:
- Vor dem Einpassen — Rohrlängen, Bauteilpositionen und das gesamte Spool-Layout anhand der isometrischen Zeichnung überprüfen. Dies ist der einfachste Zeitpunkt, um Fehler bei Schnittlängen oder Bauteilauswahl zu erkennen, bevor irgendwelche Schweißarbeiten stattgefunden haben.
- Nach dem Heftschweißen jeder Verbindung — Winkelposition und Mittellinienausrichtung der Verbindung prüfen, bevor die Schweißnaht fertiggestellt wird. Heftnähte können in diesem Stadium noch aufgebrochen und neu positioniert werden, wenn eine Abweichung festgestellt wird.
- Nach der letzten Schweißnaht — eine vollständige Maßprüfung des fertigen Spools durchführen, einschließlich Gesamtlänge, Flanschdichtflächenorientierung und Abzweigpositionen. Dies ist die formelle Abnahmeprüfung, bevor der Spool die Vorfertigung verlässt.
Bei Spools mit engen Toleranzen oder komplexer Geometrie prüfen manche Vorfertigungsbetriebe die Maße auch nach der ersten vollständigen Schweißlage, anstatt auf den Abschluss der Verbindung zu warten. Dies ist besonders hilfreich bei Werkstoffen, die zu Verzug neigen, wie dünnwandiger Edelstahl oder Duplex-Güten.
Isometrische Zeichnungen sollten stets als Referenz dienen – nicht der vorherige Spool einer Serie. Auch bei der Fertigung identischer Spools ist jeder einzeln zu überprüfen, da geringe Unterschiede im Rohrmaterial, im Wärmeeintrag oder in der Umgebungstemperatur bei gleichem Prozess zu unterschiedlichen Maßergebnissen führen können.
Eine genaue Rohrspool-Montage beruht darauf, die Grundlagen an jeder Verbindung konsequent umzusetzen: rechtwinklige Rohrenden, korrekte Ausrichtung beim Einpassen, kontrolliertes Schweißen und regelmäßige Prüfungen anhand der isometrischen Zeichnung. Bei Welner Oy entwickeln und fertigen wir Rohrhandhabungswerkzeuge speziell für Fachleute, die in der Rohrvorfertigung und bei der Vor-Ort-Montage zuverlässige Ergebnisse benötigen. Unsere AMA-Zentrierschellen und Rohrböcke sind darauf ausgelegt, Ihnen eine genaue Einpassung schneller und mit weniger manuellem Aufwand zu ermöglichen – ob Sie an einem einzelnen Spool oder einem vollständigen Prozessrohrleitungsprojekt arbeiten. Finden Sie Ihren nächsten Händler auf unserer Seite der autorisierten Händler, oder kontaktieren Sie uns direkt, wenn Sie Fragen haben, welche Werkzeuge für Ihre Anwendung geeignet sind.