Hur förbättrar man noggrannheten vid sammansättning av rörsektioner?
Posted onKontrollera tre avgörande faktorer — ändberedning, inriktning och värme — för att eliminera kostsamma fel i rörspolar.
Du förbättrar noggrannheten vid sammansättning av rörspoolar genom att kontrollera tre saker: förberedelse av rörändar, passningsjustering och värmestyrning under svetsning. När varje fog i en spole är korrekt förberedd, rätt inriktad och svetsad med kontrollerad värmetillförsel förblir dimensionsfelen tillräckligt små för att uppfylla toleranserna i isometriska ritningar. Avsnitten nedan bryter ned varje faktor och ger dig praktiska sätt att hantera den.
Vad orsakar felaktigheter vid sammansättning av rörspoolar?
Felaktigheter vid sammansättning av rörspoolar uppstår genom ackumulerade fel över flera fogar. Varje enskild fog kan vara något felaktig i vinkel, gap eller inriktning, men när du sätter ihop flera fogar till en spole adderas dessa små avvikelser. De vanligaste grundorsakerna är dålig förberedelse av rörändar, felaktigt rotgap, högt-lågt-felinriktning, svetsdeformation och otillräcklig kontroll mot isometriska ritningar.
I praktiken faller problemen vanligtvis i en av tre kategorier:
- Dimensionsfel på fognivå — ojämna rotgap, snedskurna rörändar eller väggstjockleksskillnader som skapar högt-lågt-förhållanden redan innan svetsningen påbörjas
- Positionsfel vid passning — rör som inte är korrekt inriktade längs sin centrumlinje, vilket leder till vinkelförskjutning eller lateralförskjutning vid varje fog
- Termiska fel som uppstår vid svetsning — värme får metallen att expandera och dra ihop sig ojämnt, vilket drar spolen ur dess avsedda geometri
Att förstå vilken kategori dina fel tillhör gör det betydligt enklare att tillämpa rätt åtgärd. En spole som konsekvent är för kort är till exempel ofta ett problem med värmekrympning. En spole som anländer till arbetsplatsen med en vinkelförskjutning vid flänsen beror troligare på ett passnings- eller häftsvetsningsproblem.
Hur påverkar förberedelse av rörändar spoolens noggrannhet?
Förberedelse av rörändar påverkar spoolens noggrannhet direkt, eftersom en dåligt förberedd rörände gör det omöjligt att uppnå ett konsekvent rotgap eller en vinkelrät fog. Om den skurna änden inte är vinkelrät mot rörcentrumlinjen kommer den resulterande fogen att ha en vinkelförskjutning som förs vidare till varje efterföljande anslutning i spolen.
De två viktigaste aspekterna av rörändeförberedelse vid tillverkning av rörspoolar är:
- Snittvinkeln — rörändans snitt måste vara exakt 90 grader mot centrumlinjen. Även en liten vinkelavvikelse blir en mätbar förskjutning över längden av en spole med flera fogar.
- Fasningens jämnhet — svetsningsfasningen måste vara jämn runt hela omkretsen. En ojämn fasning skapar ett ojämnt rotgap, vilket leder till ojämn svetsgenomträngning och deformation som är svår att förutsäga eller kompensera för.
God förberedelse av rörändar innebär också att grader, glödskal och eventuella deformationer vid rörändarna avlägsnas innan passning. Dessa små ytproblem påverkar hur väl två rörändar sitter mot varandra och kan orsaka högt-lågt-felinriktning även när röret i sig är korrekt dimensionerat. Att lägga tid på förberedelsesteget sparar betydligt mer tid än att korrigera en spole som redan häftsvetsats i fel läge.
Vilka verktyg förbättrar rörinriktningen vid passning?
De mest effektiva verktygen för att förbättra rörinriktningen vid passning är rörstöd, rörvändare och centreringsringar. Tillsammans håller de rören på rätt höjd och centrumlinjepositon, minskar fel vid manuell hantering och gör det enkelt att uppnå konsekventa rotgap innan häftsvetsningen påbörjas.
Rörstöd och rörvändare
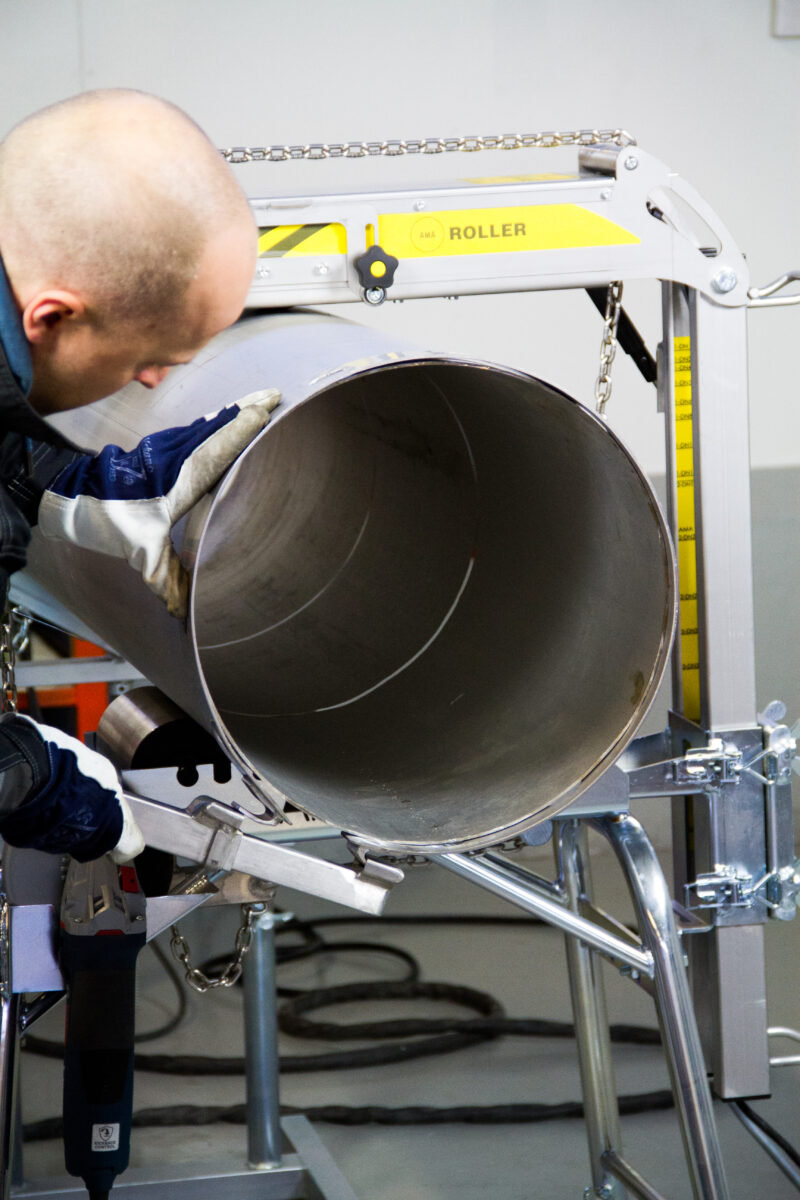
Justerbara rörstöd ger dig stabilt, höjdkorrekt stöd för varje rörsektoin. När båda rören i en fog vilar på samma centrumlinjenivå är det mycket enklare att eliminera lateral högt-lågt-felinriktning. En rörvändare som AMA Roller Premium med trådlös styrning går ett steg längre genom att låta dig rotera röret kontinuerligt under häftsvetsningen, så att du kan arbeta i den bekvämaste positionen utan att behöva flytta dig själv eller röret mellan tackarna. Detta ger mer konsekventa häftsvetsningar och minskar den vinkeldeformation som ojämn häftsvetsning orsakar.
Centreringsringar
För extern inriktning är centreringsringar ett av de mest praktiska rörinriktningsverktygen som finns. De kläms runt utsidan av båda rörändar vid fogen och håller de två centrumlinjerna i linje medan du ställer in rotgapet och lägger häftsvetsningar. AMA-centreringsringar är tillverkade av rostfritt stål, finns i storlekar från DN65 till DN1500 och använder en ringåtdragare utrustad med trycklagrar för att applicera jämn klämkraft runt hela omkretsen. Detta håller högt-lågt-felinriktningen till ett minimum utan att svetsaren manuellt behöver hålla rören i position under häftsvetsningen.
Att konsekvent använda centreringsringar vid varje fog i en spole är ett av de mest direkta sätten att minska passningsfel och förbättra den övergripande noggrannheten vid sammansättning av rörspoolar. De är snabba att montera och ta bort, vilket innebär att de tillför mycket liten tidsåtgång i processen samtidigt som de avsevärt minskar risken för felinriktade fogar.
Läs mer om AMA Centering Collar Set: AMA Centering Collar Set produktsida
Hur påverkar svetsdeformation och värmetillförsel spoolens dimensioner?
Svetsdeformation förändrar spoolens dimensioner eftersom värme får rörmaterialet att expandera under svetsning och dra ihop sig när det svalnar. Denna sammandragning är inte helt jämn, vilket gör att spolen dras något i svetsens riktning. Över flera fogar ackumuleras dessa små rörelser till mätbara dimensionsförändringar i både längd och vinkelposition.
De huvudsakliga sätten på vilka värmetillförsel påverkar tillverkning av rörspoolar är:
- Längsgående krympning — varje avslutad svetsfog orsakar en liten förkortning längs röraxeln. I en spole med många fogar kan detta resultera i att den färdiga spolen är märkbart kortare än vad den isometriska ritningen anger.
- Vinkeldeformation — ojämn värmefördelning runt fogen gör att ena sidan drar ihop sig mer än den andra, vilket drar spolen ur dess avsedda raka eller vinklade geometri.
- Restspänningar — hög värmetillförsel lämnar restspänningar i materialet som kan få spolen att förskjutas något efter att svetsningen är klar, särskilt om den flyttas eller hanteras innan den svalnat helt.
Att kontrollera värmetillförseln genom konsekventa svetsparametrar, balanserade svetssekvenser och korrekt styrning av temperaturen mellan svetspass hjälper till att hålla deformationen förutsägbar. När deformationen är förutsägbar kan erfarna tillverkare applicera små förinställda korrektioner vid passning för att kompensera för den förväntade rörelsen. Att använda en rörvändare för att upprätthålla en konsekvent svetsposition hjälper också till att fördela värmen jämnare runt fogen, vilket minskar vinkeldeformationen jämfört med att svetsa ett stillastående rör från en sida.
Vilka är bästa praxis för att upprätthålla noggrannhet över flera spoolfogar?
Att upprätthålla noggrannheten vid sammansättning av rörspoolar över flera fogar kräver en konsekvent process i varje steg. Det mest effektiva tillvägagångssättet är att behandla varje fog som en kontrollpunkt snarare än bara ett steg, och att verifiera dimensioner och inriktning innan nästa svets påbörjas.
De metoder som gör störst skillnad för noggrannheten vid rörsvetsning är:
- Standardisera förberedelse av rörändar — använd samma skärnings- och fasningsmetod för varje fog så att rotgap och fasningsvinkel är konsekventa genom hela spolen.
- Använd inriktningsverktyg vid varje fog — centreringsringar och rörstöd bör vara standardutrustning, inte tillfälliga hjälpmedel. Konsekvent användning av externa inriktningsverktyg eliminerar den variabilitet som uppstår vid manuell positionering.
- Applicera häftsvetsningar i en balanserad sekvens — placera häftsvetsningar med jämnt fördelade mellanrum runt fogen för att fördela den initiala festhållningskraften jämnt och minska risken för att fogen dras ur inriktning.
- Kontrollera temperaturen mellan svetspass — låt varje svetspass svalna till den angivna temperaturen innan du fortsätter. Överhettning ökar deformationen och kan påverka materialegenskaperna.
- Kontrollera dimensionerna efter varje fog — mät spolen mot den isometriska ritningen efter att varje fog är klar, inte bara i slutet. Att upptäcka en avvikelse tidigt innebär att du kan kompensera vid nästa fog istället för att upptäcka felet när spolen är färdig.
- Dokumentera din process — att registrera värmetillförsel, sekvens och uppmätta dimensioner för varje spole ger dig data för att identifiera mönster och förfina ditt tillvägagångssätt över tid.
Dessa tekniker för spoolsammansättning är mest effektiva när hela teamet följer dem konsekvent. Även en enda fog som förbereds eller passas på ett annat sätt än de övriga kan introducera ett fel som påverkar spoolens övergripande geometri.
När bör sammansättning av rörspoolar verifieras mot isometriska ritningar?
Sammansättning av rörspoolar bör verifieras mot isometriska ritningar vid tre tillfällen: innan passningen påbörjas, efter häftsvetsning av varje fog och efter att den sista svetsningen på spolen är klar. Att bara kontrollera i slutet av processen innebär att eventuella fel redan låsts fast av färdiga svetsar, vilket gör korrigering kostsam och tidskrävande.
Här är vad varje verifieringssteg bör omfatta:
- Innan passning — bekräfta rörlängder, komponentpositioner och spoolens övergripande layout mot den isometriska ritningen. Detta är den enklaste punkten att fånga fel i skärlängder eller komponentval innan någon svetsning har ägt rum.
- Efter häftsvetsning av varje fog — kontrollera fogans vinkelposition och centrumlinjesinriktning innan svetsningen slutförs. Häftsvetsningar kan fortfarande brytas och ompositioneras i detta skede om en avvikelse upptäcks.
- Efter den sista svetsningen — utför en fullständig dimensionskontroll av den färdiga spolen, inklusive total längd, flänsytans orientering och grenpositioner. Detta är den formella acceptanskontrollen innan spolen lämnar prefabriceringsverkstaden.
För spoolar med snäva toleranser eller komplex geometri kontrollerar vissa prefabriceringsverkstäder också dimensionerna efter det första fullständiga svetspasset snarare än att vänta tills fogen är klar. Detta är särskilt användbart när man arbetar med material som är benägna att deformeras, till exempel tunnväggigt rostfritt stål eller duplexkvaliteter.
Isometriska ritningar bör alltid vara referensen, inte den föregående spolen i en serie. Även när identiska spoolar tillverkas bör varje spole verifieras oberoende, eftersom små variationer i rörmaterial, värmetillförsel eller omgivningstemperatur kan ge olika dimensionella resultat från samma process.
Noggrann sammansättning av rörspoolar handlar om att konsekvent göra grunderna rätt vid varje fog: vinkelräta rörändar, korrekt inriktning vid passning, kontrollerad svetsning och regelbundna kontroller mot den isometriska ritningen. På Welner Oy designar och tillverkar vi rörhantteringsverktyg specifikt för yrkesverksamma som behöver tillförlitliga resultat vid rörprefabricering och installation på plats. Våra AMA-centreringsringar och rörstöd är byggda för att hjälpa dig uppnå korrekt passning snabbare och med mindre manuell ansträngning, oavsett om du arbetar med en enskild spole eller ett komplett processrörprojekt. Hitta din närmaste återförsäljare på vår sida för auktoriserade återförsäljare, eller kontakta oss direkt om du har frågor om vilka verktyg som passar din tillämpning.