Jak osiągnąć dokładne dopasowanie rur?
Posted onKontroluj wyrównanie, odstęp w grani i przygotowanie złącza, aby uzyskać dokładne dopasowanie rur i ograniczyć liczbę napraw spawalniczych.
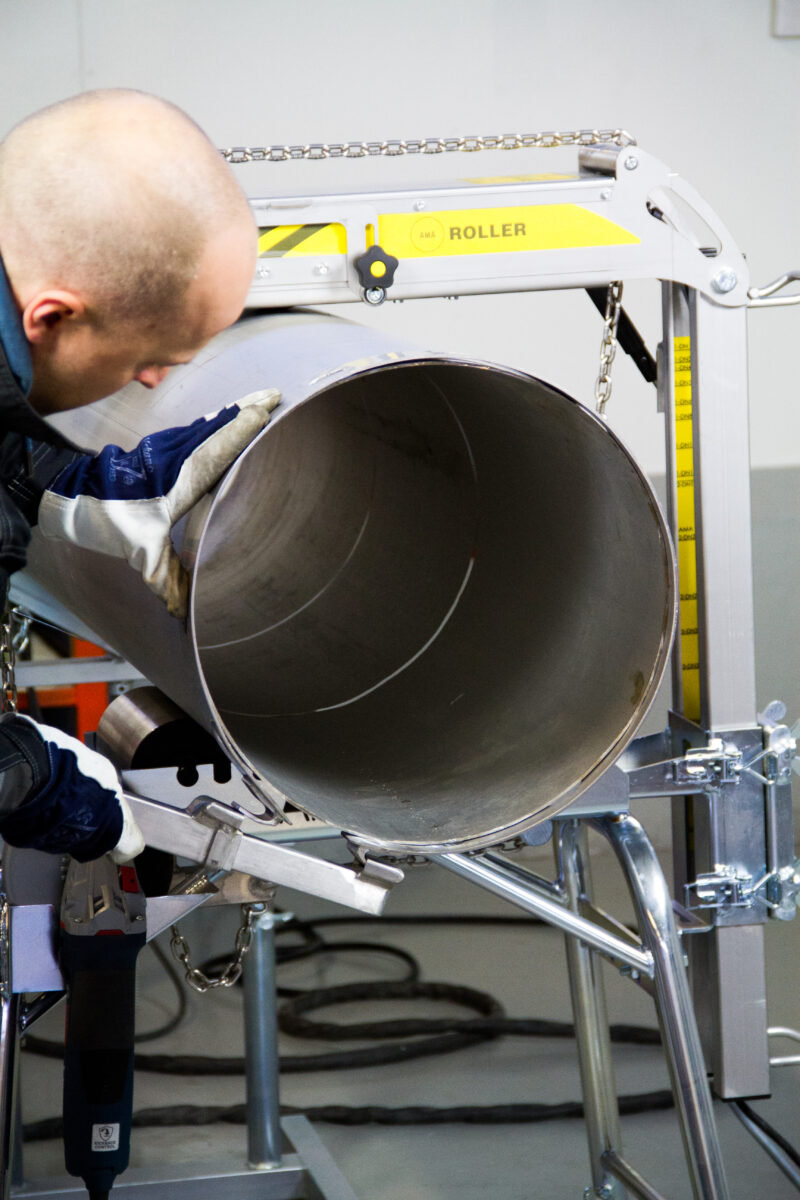
Dokładne dopasowanie rur osiąga się poprzez kontrolowanie trzech elementów: wyrównania rur, równomierności szczeliny korzeniowej oraz jakości przygotowania złącza. Gdy wszystkie trzy są właściwe przed rozpoczęciem spawania, uzyskuje się czystsze spoiny, mniej napraw i szybszą pracę ogółem. Ten artykuł omawia najczęstsze pytania, jakie zadają spawacze i nadzorcy dotyczące dopasowania rur — od podstaw po wyzwania związane z rurami wielkoośrednicowymi.
Jakie czynniki decydują o dokładności dopasowania rur?
Dokładność dopasowania rur zależy od tego, jak dobrze przygotowane są końce rur, jak równomiernie są one podparte oraz jak precyzyjnie zostały wyrównane przed sczepianiem. Nawet niewielkie odchylenia w którymkolwiek z tych obszarów mogą skutkować przesunięciem góra-dół, nierównomierną szczeliną korzeniową lub odkształceniem złącza podczas spawania.
Główne czynniki wpływające na jakość dopasowania to:
- Przygotowanie końców: Końce rur muszą być cięte prostopadle i sfazowane pod właściwym kątem. Każde cięcie nieprostopadłe powoduje nierównomierną szczelinę wokół złącza.
- Owalność rury: Rury nie zawsze są idealnie okrągłe, szczególnie po transporcie lub magazynowaniu. Owalne końce rur utrudniają utrzymanie równomiernej szczeliny korzeniowej.
- Podparcie i stabilność: Rury, które nie są właściwie podparte, mają tendencję do uginania się lub przesuwania podczas dopasowywania, co zmienia wyrównanie w chwili puszczenia.
- Dokładność centrowania: Stopień wycentrowania końców rur względem siebie bezpośrednio decyduje o wartości przesunięcia góra-dół w złączu.
- Materiał i grubość ścianki: Rury o grubszych ściankach są sztywniejsze i łatwiej utrzymać je w pozycji, natomiast rury cienkościenne są bardziej wrażliwe na siłę zacisku i sposób manipulowania.
W montażu szkieletów rurowych i pracach prefabrykacyjnych czynniki te kumulują się na wielu złączach. Właściwe wykonanie każdego z nich od samego początku pozwala zaoszczędzić znaczny czas na przeróbkach w późniejszym etapie.
Jakie są najczęstsze błędy przy dopasowywaniu rur?
Najczęstsze błędy przy dopasowywaniu rur to złe przygotowanie końców, nierównomierna szczelina korzeniowa oraz niewystarczające podparcie podczas wyrównywania. Przesunięcie góra-dół jest również częstym problemem, szczególnie przy pracy z rurami z różnych partii, które mają nieco różne średnice zewnętrzne.
Oto bliższe spojrzenie na błędy powodujące najwięcej problemów w pracy:
- Pomijanie właściwego przygotowania końców: Pośpiech przy cięciu i fazowaniu prowadzi do nierównych powierzchni złącza, których nie da się prawidłowo wyrównać.
- Ocenianie szczeliny korzeniowej na oko: Szacowanie szczeliny wzrokiem zamiast jej mierzenia prowadzi do nierównomiernego wtopienia i jakości spoiny na całym złączu.
- Zbyt wczesne sczepianie: Zablokowanie złącza przed sprawdzeniem wyrównania oznacza, że każdy błąd zostaje wbudowany w spoinę.
- Używanie prowizorycznych podpór: Improwizowane podpory przesuwają się pod obciążeniem, powodując ruch rury podczas dopasowywania i sczepiania.
- Ignorowanie obrotu rury: Nieobracanie rury w celu sprawdzenia wyrównania z wielu pozycji oznacza, że można dostrzec tylko jedną stronę problemu z wyrównaniem.
- Wymuszanie pozycji rur: Stosowanie zbyt dużej siły zacisku w celu kompensacji złego dopasowania może wprowadzać naprężenia do złącza, które wpływają na integralność spoiny.
Wiele z tych błędów wynika z presji czasu. Gdy nadzorcy i spawacze rozumieją koszt przeróbek w porównaniu z czasem poświęconym na właściwe dopasowanie, argument za zrobieniem tego dobrze za pierwszym razem staje się oczywisty.
Jak narzędzia do dopasowywania rur poprawiają precyzję wyrównania?
Narzędzia do dopasowywania rur poprawiają precyzję wyrównania poprzez utrzymywanie rur w stałej, powtarzalnej pozycji, dzięki czemu wyrównanie nie zależy od subiektywnej oceny ani metod prowizorycznych. Zewnętrzne narzędzia wyrównujące, stojaki na rury i kołnierze centrujące odnoszą się do różnych etapów procesu dopasowywania i łącznie znacznie zmniejszają ryzyko błędu ludzkiego.
Kołnierze centrujące to jeden z najbardziej bezpośrednich sposobów na poprawę dokładności wyrównania rur. Kołnierze centrujące AMA to stalowe nierdzewne kołnierze zakładane na zewnątrz dwóch końców rur, które centrują je względem siebie przed sczepianiem. Są dostępne dla rozmiarów rur od DN65 do DN1500, co obejmuje wszystko — od małych rur procesowych po wielkośrednicowe instalacje przemysłowe.
Stojaki na rury również odgrywają ważną rolę. Regulowane, stabilne stojaki utrzymują rurę na właściwej wysokości i zapobiegają uginaniu się lub przesuwaniu podczas dopasowywania. Gdy stojaki są połączone z obrotnicą do rur, można sprawdzać i korygować wyrównanie z dowolnej pozycji wokół rury bez ręcznego jej przemieszczania.
Ogólną korzyścią ze stosowania właściwych narzędzi do dopasowywania jest powtarzalność. Niezależnie od tego, czy pracujesz nad pojedynczym szkieletem w warsztacie prefabrykacyjnym, czy montujesz wiele złączy na miejscu budowy, odpowiednie narzędzia pomagają każdemu spawaczowi osiągnąć ten sam standard jakości dopasowania, niezależnie od indywidualnego poziomu umiejętności.
Dowiedz się więcej o kołnierzach centrujących i znajdź właściwy rozmiar do swojego zastosowania:
Zestaw kołnierzy centrujących AMA
Jaka jest prawidłowa szczelina korzeniowa przy spawaniu rur?
Prawidłowa szczelina korzeniowa przy spawaniu rur zależy od procesu spawania, materiału rury, grubości ścianki oraz obowiązującej specyfikacji procedury spawania (WPS). Dla najczęściej stosowanych procesów, takich jak TIG i MIG/MAG, typowa szczelina korzeniowa wynosi od 2 do 4 mm, jednak zawsze należy stosować się do WPS dla konkretnego zadania.
Równomierność szczeliny korzeniowej ma równie duże znaczenie jak sama wartość szczeliny. Szczelina, która zmienia się wokół złącza, powoduje nierównomierne wtopienie, co może prowadzić do braku wtopienia po węższej stronie lub przepalenia po szerszej stronie. Dlatego mierzenie szczeliny korzeniowej w wielu punktach wokół rury przed sczepianiem jest dobrą praktyką, a nie opcją.
Kilka czynników wpływających na dobór szczeliny korzeniowej:
- Proces spawania: Ściegi korzeniowe TIG na stali nierdzewnej często wymagają ściślejszej, bardziej kontrolowanej szczeliny niż procesy MIG/MAG.
- Rodzaj materiału: Niektóre materiały, takie jak dupleksowa stal nierdzewna, mają szczegółowe wymagania określone w WPS, których należy ściśle przestrzegać.
- Konfiguracja złącza: Złącza doczołowe, spoiny w gniazdach i połączenia kołnierzowe mają różne wymagania dotyczące szczeliny.
- Grubość ścianki rury: Grubsze ścianki generalnie dopuszczają nieco większe odchylenia, jednak precyzja jest zawsze preferowana.
Stosowanie właściwych narzędzi do dopasowywania, w tym kołnierzy centrujących i pomocy do sczepiania, umożliwia równomierne ustawienie i utrzymanie prawidłowej szczeliny korzeniowej na całym obwodzie złącza.
Jak sprawdzić jakość dopasowania rur przed spawaniem?
Jakość dopasowania rur przed spawaniem sprawdza się poprzez weryfikację czterech elementów: wyrównania rur (przesunięcie góra-dół), równomierności szczeliny korzeniowej, czystości złącza oraz rozmieszczenia spoin sczepnych. Każde sprawdzenie powinno być wykonane przed nałożeniem jakiejkolwiek spoiny sczepnej i potwierdzone ponownie przed rozpoczęciem ściegu korzeniowego.
Sprawdzanie wyrównania i przesunięcia góra-dół
Użyj liniału lub szablonu spawalniczego, aby sprawdzić wartość przesunięcia góra-dół w złączu. Przesunięcie góra-dół występuje, gdy zewnętrzne powierzchnie dwóch końców rur nie leżą w jednej płaszczyźnie. Większość norm spawalniczych określa maksymalne dopuszczalne przesunięcie góra-dół, a jego przekroczenie jest podstawą do odrzucenia. Sprawdzaj w co najmniej czterech punktach wokół obwodu rury.
Sprawdzanie szczeliny korzeniowej i przygotowania złącza
Użyj skalibrowanego szczelinomierza lub szczelinomierza listkowego, aby zmierzyć szczelinę korzeniową w wielu punktach wokół złącza. Szczelina powinna mieścić się w tolerancji określonej w WPS. Sprawdź również kąt fazy, stan powierzchni fazy oraz czystość strefy złącza. Wszelki tłuszcz, wilgoć, rdza lub zgorzelina walcownicza w strefie spoiny powinny zostać usunięte przed rozpoczęciem spawania.
Po nałożeniu spoin sczepnych sprawdź, czy są równomiernie rozmieszczone, wolne od pęknięć i czy nie wprowadzają nowego przesunięcia. Spoina sczepna, która wyciąga rurę z wyrównania, jest gorsza niż brak spoiny sczepnej. Obróć rurę za pomocą obrotnic, aby skontrolować wszystkie pozycje bez konieczności przemieszczania się wokół złącza.
Która metoda dopasowywania rur sprawdza się najlepiej przy rurach wielkoośrednicowych?
W przypadku rur wielkoośrednicowych zewnętrzne wyrównanie za pomocą kołnierzy centrujących w połączeniu z ciężką obrotnicą do rur daje najlepsze wyniki dopasowania. Takie podejście pozwala precyzyjnie wycentrować końce rur, ustawić równomierną szczelinę korzeniową i obracać rurę w celu sprawdzania oraz korygowania wyrównania z dowolnej pozycji bez ręcznego podnoszenia czy przemieszczania.
Rury wielkoośrednicowe stwarzają specyficzne wyzwania. Ich masa utrudnia ręczne regulacje, a rozmiar sprawia, że wszelkie przesunięcia są bardziej widoczne i trudniejsze do skorygowania po sczepianiu. Używanie właściwych narzędzi od samego początku jest najbardziej praktycznym sposobem radzenia sobie z tymi wyzwaniami.
Kołnierze centrujące AMA są dostępne do DN1500, co obejmuje szeroki zakres zastosowań wielkoośrednicowych w instalacjach przemysłowych. Do obracania dużych rur podczas dopasowywania i spawania zestaw AMA HD Rotator obsługuje średnice rur od 100 do 1000 mm i wytrzymuje obciążenia do 1500 kg, co czyni go praktycznym rozwiązaniem do montażu ciężkich szkieletów rurowych zarówno w warsztacie, jak i na placu budowy.
W przypadku prac przy rurach wielkoośrednicowych, gdzie spawacz musi swobodnie poruszać się wokół rury lub pracować w pewnej odległości, AMA Roller Premium ze sterowaniem bezprzewodowym oferuje obsługę za pomocą pedału nożnego Bluetooth z odległości do 25 metrów od obrotnic, co eliminuje konieczność podchodzenia do panelu sterowania między kolejnymi ściegami.
Ogólna zasada dopasowywania rur wielkoośrednicowych jest taka sama jak dla każdego rozmiaru rury: właściwie podeprzeć rurę, precyzyjnie wycentrować końce, równomiernie ustawić szczelinę korzeniową i sprawdzić wyrównanie przed przystąpieniem do sczepiania. Narzędzia muszą być jedynie dobrane odpowiednio do wymiarów i masy rury.
Dokładne dopasowanie rur to połączenie starannego przygotowania, właściwych narzędzi i spójnego procesu. Projektujemy i produkujemy narzędzia do manipulacji rurami AMA specjalnie dla profesjonalistów, którzy potrzebują niezawodnych, powtarzalnych wyników w spawaniu i prefabrykacji rur — od prac na rurach małośrednicowych ze stali nierdzewnej po wielkośrednicowe instalacje przemysłowe. Jeśli chcesz sprawdzić, które produkty AMA są dostępne u dystrybutora w Twoim regionie, znajdź lokalnego autoryzowanego dealera. Jeśli masz pytania dotyczące tego, które narzędzia pasują do Twojego zastosowania, skontaktuj się z nami bezpośrednio, a pomożemy Ci znaleźć właściwe rozwiązanie.