Hur uppnår du exakt röranpassning?
Posted onKontrollera inriktning, rotgap och fogberedning för att uppnå korrekt rörmontage och färre svetsreparationer.
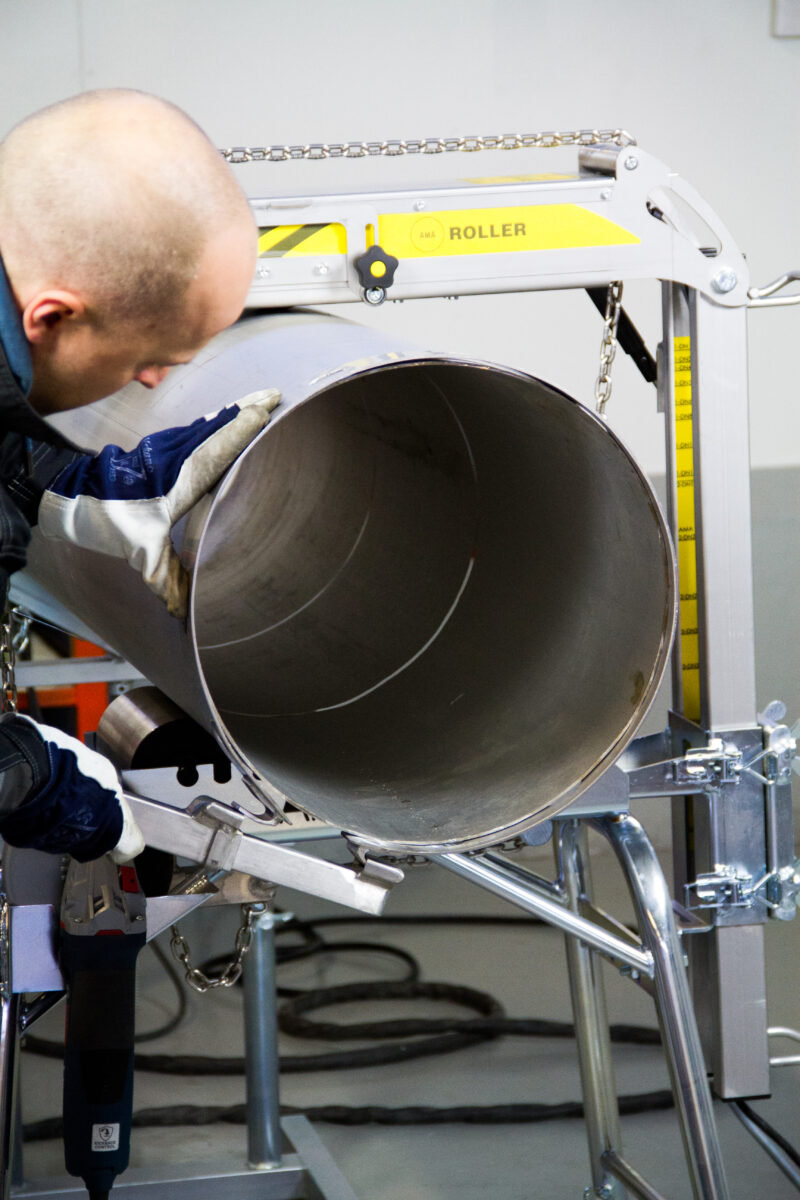
Du uppnår exakt rörmontage genom att kontrollera tre saker: rörinriktning, rotgapskonsekvens och fogberedningskvalitet. När alla tre stämmer innan svetsningen börjar får du renare svetsar, färre reparationer och snabbare arbete överlag. Den här artikeln går igenom de vanligaste frågorna som svetsare och arbetsledare ställer om rörmontage, från grunderna till utmaningar med stora dimensioner.
Vilka faktorer avgör precisionen vid rörmontage?
Precisionen vid rörmontage beror på hur väl rörändar är förberedda, hur konsekvent rören är understödda och hur noggrant de är inriktade innan häftsvetsning. Även små avvikelser inom något av dessa områden kan resultera i höjdförskjutning, ojämna rotgap eller fogdeformation under svetsning.
De viktigaste faktorerna som påverkar montagekvalieten är:
- Ändförberedelse: Rörändar måste kapas vinkelrätt och fas-beredas till rätt vinkel. En sned kapning skapar ett ojämnt gap runt fogen.
- Rörets ovalitet: Rör är inte alltid perfekt runda, särskilt efter transport eller förvaring. Ovala rörändar gör det svårare att hålla ett konsekvent rotgap.
- Understöd och stabilitet: Rör som inte är ordentligt understödda tenderar att sjunka eller förskjutas under montaget, vilket förändrar inriktningen så fort du släpper taget.
- Centreringsnoggrannhet: Hur väl rörändarnas mittaxlar är inriktade mot varandra styr direkt höjdförskjutningsvärdet vid fogen.
- Material och väggtjocklek: Tjockväggiga rör är styvare och lättare att hålla i position, medan tunnväggiga rör är känsligare för klämkraft och hantering.
Vid montering av rörspolar och prefabricering multipliceras dessa faktorer över flera fogar. Att få varje del rätt från början sparar avsevärd tid på omarbete senare.
Vilka är de vanligaste misstagen vid rörmontage?
De vanligaste misstagen vid rörmontage är bristfällig ändförberedelse, inkonsekvent rotgap och otillräckligt understöd under inriktning. Höjdförskjutning är också ett vanligt problem, särskilt när man arbetar med rör från olika tillverkningsomgångar som har något olika ytterdiametrar.
Här är en närmare titt på de misstag som orsakar mest problem i arbetet:
- Att hoppa över korrekt ändförberedelse: Att hasta igenom kapning och fasberedning leder till ojämna fogflätar som är omöjliga att rikta in korrekt.
- Att uppskatta rotgapet med ögonmått: Att bedöma gapet med ögat istället för att mäta det leder till ojämn inträngning och ojämn svetskvalitet runt fogen.
- Att häftsvetsas för tidigt: Att låsa fogen innan inriktningen kontrollerats innebär att eventuella fel byggs in i svetsen.
- Att använda provisoriska understöd: Improviserade rörstöd förskjuts under belastning och gör att röret rör sig under montage och häftsvetsning.
- Att ignorera rörrotation: Att inte rotera röret för att kontrollera inriktningen från flera positioner innebär att du kanske bara ser ena sidan av ett inriktningsproblem.
- Att tvinga rör på plats: Att använda för stor klämkraft för att kompensera för dålig passning kan introducera spänningar i fogen som påverkar svetsinbindningens integritet.
Många av dessa misstag beror på tidspress. När arbetsledare och svetsare förstår kostnaden för omarbete jämfört med den tid som läggs på korrekt rörmontage blir argumentet för att göra det rätt från första gången tydligt.
Hur förbättrar rörmontageverktyg inriktningsprecisionen?
Rörmontageverktyg förbättrar inriktningsprecisionen genom att hålla rören i en fast, repeterbar position så att inriktningen inte förlitar sig på manuell bedömning eller improviserade metoder. Externa inriktningsverktyg, rörstöd och centreringsringar hanterar var sin del av montageprocessen och minskar tillsammans risken för mänskliga fel avsevärt.
Centreringsringar är ett av de mest direkta sätten att förbättra rörinriktningens noggrannhet. AMA Centreringsringar är ringar i rostfritt stål som monteras runt utsidan av två rörändar och centrerar dem i förhållande till varandra innan häftsvetsning. De finns för rörstorlekar från DN65 upp till DN1500, vilket täcker allt från mindre processledningar till stordimensionerade industrirörledningar.
Rörstöd spelar också en viktig roll. Justerbara, stabila stöd håller röret på rätt höjd och förhindrar att det sjunker eller förskjuts under montaget. När stöden kombineras med en rörvändare kan du kontrollera och justera inriktningen från valfri position runt röret utan att flytta det manuellt.
Den övergripande fördelen med att använda rätt montageverktyg är konsekvens. Oavsett om du arbetar med en enskild rörspole i en prefabriceringsverkstad eller monterar flera fogar på plats hjälper rätt verktyg varje svetsare att uppnå samma standard på montagekvalieten, oavsett individuell skicklighetsnivå.
Läs mer om centreringsringar och hitta rätt storlek för din tillämpning:
AMA Centreringsringset
Vilket rotgap är korrekt vid rörsvetning?
Korrekt rotgap vid rörsvetning beror på svetsmetod, rörmaterial, väggtjocklek och tillämplig svetsningsprocedurspecifikation (WPS). För de flesta vanliga metoder som TIG och MIG/MAG är ett rotgap på 2 till 4 mm typiskt, men du ska alltid följa WPS för det specifika jobbet.
Konsekvens i rotgapet är lika viktigt som gapvärdet i sig. Ett gap som varierar runt fogen orsakar ojämn inträngning, vilket kan leda till bristande sammansmältning på den smalare sidan eller genomsvetsning på den bredare sidan. Det är därför god praxis – inte valfritt – att mäta rotgapet på flera punkter runt röret innan häftsvetsning.
Några faktorer som påverkar valet av rotgap:
- Svetsmetod: TIG-rotpassager på rostfritt stål kräver ofta ett snävare, mer kontrollerat gap än MIG/MAG-metoder.
- Materialtyp: Vissa material, som duplex rostfritt stål, har specifika krav definierade i WPS som måste följas noggrant.
- Fogkonfiguration: Stumfogar, muffsvetsfogar och flanskopplingar har var sina gapkrav.
- Rörets väggtjocklek: Tjockare väggar tillåter generellt något mer variation, men precision är alltid att föredra.
Genom att använda rätt montageverktyg, inklusive centreringsringar och häftsvetsningshjälpmedel, kan du ställa in och hålla korrekt rotgap konsekvent runt fogens hela omkrets.
Hur kontrollerar du rörmontagekvalieten innan svetsning?
Du kontrollerar rörmontagekvalieten innan svetsning genom att verifiera fyra saker: rörinriktning (höjdförskjutning), rotgapskonsekvens, fogrenlighet och häftsvetsarnas placering. Varje kontroll ska göras innan någon häftsvets läggs och bekräftas igen innan rotpassagen påbörjas.
Kontroll av inriktning och höjdförskjutning
Använd ett rätskiva eller svetsmåttverktyg för att kontrollera höjdförskjutningsvärdet vid fogen. Höjdförskjutning uppstår när yttersidorna på de två rörändarnas inte är i jämnhöjd. De flesta svetsningsstandarder anger ett maximalt tillåtet värde för höjdförskjutning, och att överskrida det är grund för kassation. Kontrollera detta på minst fyra punkter runt rörets omkrets.
Kontroll av rotgap och fogberedning
Använd ett kalibrerat spaltmått för att mäta rotgapet på flera punkter runt fogen. Gapet ska ligga inom den tolerans som anges i din WPS. Inspektera även fasvinkeln, fasytans kondition och renligheten i fogområdet. Eventuellt fett, fukt, rost eller valshud i svetszonen ska avlägsnas innan svetsning påbörjas.
När häftsvetsarna är lagda, kontrollera att de är jämnt fördelade, fria från sprickor och inte introducerar någon ny felriktning. En häftsvets som drar röret ur inriktning är värre än ingen häftsvets alls. Rotera röret med en rörvändare för att inspektera alla positioner utan att behöva förflytta dig runt fogen.
Vilken rörmontage-metod fungerar bäst för stordimensionerade rör?
För stordimensionerade rör ger extern inriktning med centreringsringar kombinerat med en tyngre rörvändare bäst montageresultat. Detta tillvägagångssätt låter dig centrera rörändarnas exakt, ställa in ett konsekvent rotgap och rotera röret för att kontrollera och justera inriktningen från valfri position utan manuell lyftning eller ompositionering.
Stordimensionerade rör medför specifika utmaningar. Deras vikt gör manuell justering svår, och deras storlek innebär att felriktning är mer synlig och svårare att korrigera efter häftsvetsning. Att använda rätt verktyg från början är det mest praktiska sättet att hantera dessa utmaningar.
AMA Centreringsringar finns tillgängliga upp till DN1500, vilket täcker ett brett spektrum av stordimensionerade tillämpningar inom processindustrins rörsystem. För rotation av stora rör under montage och svetsning hanterar AMA HD Rotator Set rördiametrar från 100 till 1 000 mm och klarar laster upp till 1 500 kg, vilket gör det till ett praktiskt alternativ för montering av tunga rörspolar i både verkstads- och fältmiljö.
För stordimensionerade arbeten där svetsaren behöver röra sig fritt runt röret eller arbeta på avstånd erbjuder AMA Roller Premium med trådlös styrning Bluetooth-fotpedalstyrning på upp till 25 meters avstånd från rörvändaren, vilket eliminerar behovet av att gå tillbaka till styrenheten mellan passagerna.
Den allmänna principen för montage av stordimensionerade rör är densamma som för alla rörstorlekar: understöd röret ordentligt, centrera ändarna noggrant, ställ in rotgapet konsekvent och kontrollera inriktningen innan du binder dig till häftsvetsarna. Verktygen behöver bara anpassas efter rörets dimensioner och vikt.
Exakt rörmontage är en kombination av god förberedelse, rätt verktyg och en konsekvent process. Vi konstruerar och tillverkar AMA rörhanteringsverktyg specifikt för yrkespersoner som behöver tillförlitliga, repeterbara resultat inom rörsvetning och prefabricering – från tunnväggiga rör i rostfritt stål till stordimensionerade industrirörledningar. Om du vill se vilka AMA-produkter som finns tillgängliga via en återförsäljare nära dig, hitta din lokala auktoriserade återförsäljare. Och om du har frågor om vilka verktyg som passar din tillämpning, kontakta oss direkt så hjälper vi dig att hitta rätt lösning.