Które średnice rur najbardziej korzystają z napędzanego obrotu?
Posted onRury o średnicy powyżej 150 mm to przypadek, w którym napędzany obrót naprawdę się opłaca — oto dokładnie dlaczego i na co zwrócić uwagę.
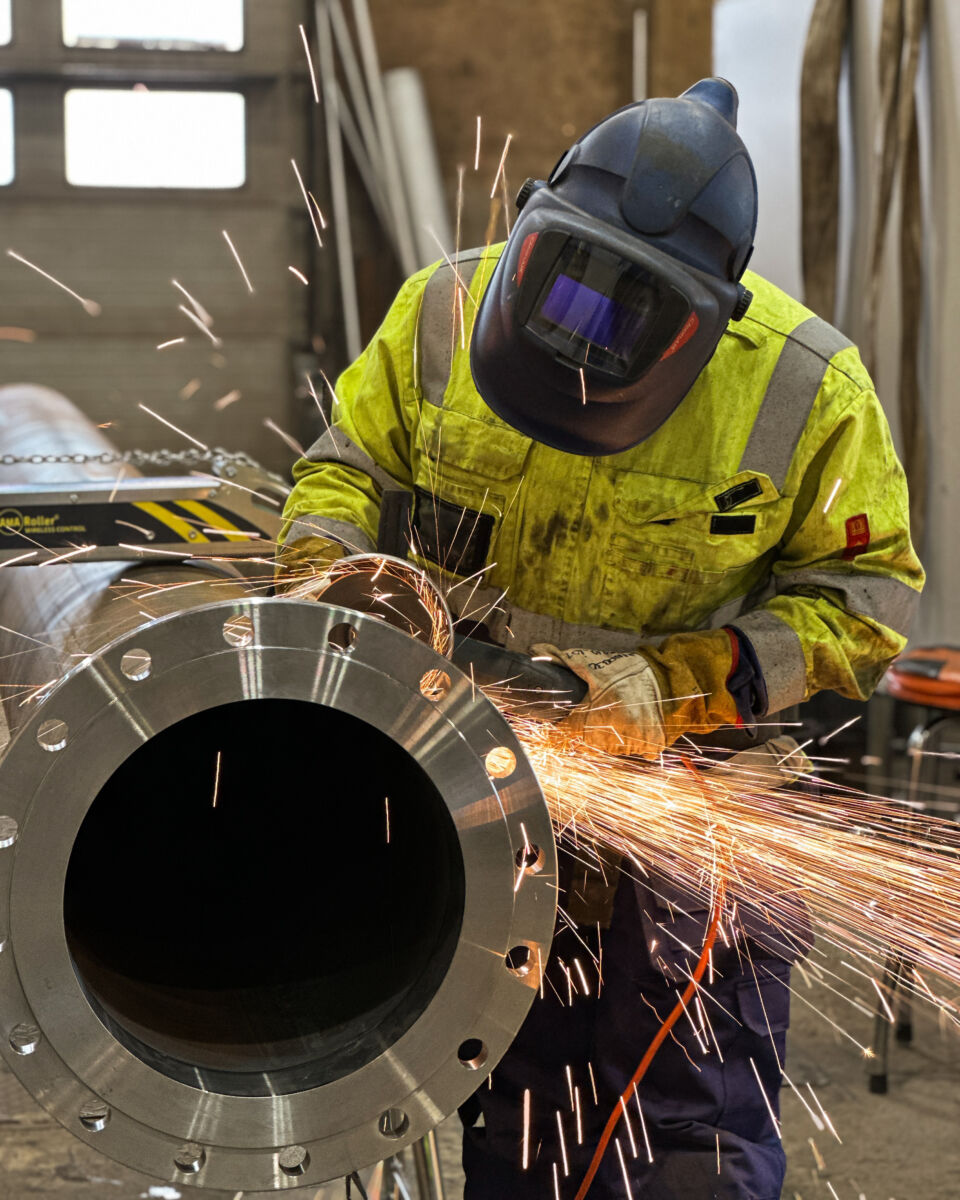
Rury o średnicy od około 150 mm (6 cali) wzwyż to zakres, w którym napędzany obrót zaczyna przynosić realne korzyści w porównaniu z ręczną obsługą. Poniżej tej granicy większość spawaczy jest w stanie ręcznie zmienić pozycję rury bez większej straty czasu czy jakości spoiny. Powyżej niej waga, obwód i utrudniony dostęp sprawiają, że ręczny obrót staje się coraz mniej praktyczny i coraz bardziej wyczerpujący fizycznie.
Dokładny punkt przełomowy zależy od grubości ścianki rury, materiału oraz liczby złączy do wykonania w ciągu jednej zmiany. W tym artykule omawiamy kluczowe pytania, które zadają spawacze, brygadziści i kierownicy projektów, rozważając, czy napędzany obrót rur ma sens w ich pracy.
Przy jakiej średnicy rury ręczny obrót staje się niepraktyczny?
Ręczny obrót staje się naprawdę niepraktyczny przy średnicy od około 150 do 200 mm (6 do 8 cali), choć punkt krytyczny zależy od masy i grubości ścianki. Przy tych wymiarach odcinek rury może być na tyle ciężki, że ręczne repozycjonowanie między przejściami spawalniczymi jest fizycznie wyczerpujące, spowalnia pracę i wprowadza nierównomierność do spoiny. Powyżej 200 mm ręczny obrót rzadko kiedy jest efektywny.
Poniżej 150 mm doświadczony spawacz często jest w stanie obrócić rurę ręcznie lub zmienić swoją pozycję wokół niej bez utraty rytmu pracy. Rura jest wystarczająco lekka, by jej fizyczna obsługa nie stanowiła większego obciążenia. Jednak wraz ze wzrostem średnicy rośnie też obwód złącza spawalniczego, co oznacza, że każde przejście trwa dłużej, a spawacz musi się więcej przemieszczać, by utrzymać właściwy kąt spawania. To połączenie większej masy i dłuższej ścieżki spawania sprawia, że argument za napędzanym obrotem staje się trudny do zignorowania.
Warto też zauważyć, że nawet przy mniejszych rurach napędzany obrót może poprawić powtarzalność i zmniejszyć zmęczenie podczas długich zmian. Pytanie nie zawsze brzmi: „czy mogę obrócić to ręcznie?”, lecz: „czy powinienem, skoro dostępna jest lepsza opcja?”
W jaki sposób napędzany obrót poprawia jakość spoiny przy rurach o dużej średnicy?
Napędzany obrót rur poprawia jakość spoiny, utrzymując jeziorko spawalnicze w optymalnej pozycji — płaskiej lub lekko wzniesionej — przez cały czas spawania złącza. Zamiast ciągłego przemieszczania się spawacza wokół rury lub spawania w pozycji sufitowej i pionowej, rura obraca się z kontrolowaną prędkością, dzięki czemu aktywny punkt spawania pozostaje na górze. Daje to bardziej równomierną ściegi, lepsze wtopienie i mniejszą liczbę wad.
Przy rurach o dużej średnicy korzyści są szczególnie widoczne, ponieważ złącze spawalnicze jest długie, a konsekwencje nierównomierności — poważniejsze. Spoina, która zaczyna się dobrze w pozycji podolnej, a kończy w pozycji sufitowej, wprowadza zmienne, z którymi nawet doświadczeni spawacze mają trudności. Napędzany obrót całkowicie eliminuje tę zmienną.
Istnieje kilka konkretnych usprawnień jakościowych, które spawacze i brygadziści regularnie wskazują:
- Bardziej równomierna geometria ściegu na całym obwodzie złącza
- Lepsza kontrola wtopienia, ponieważ spawacz utrzymuje jedną ergonomiczną pozycję zamiast dostosowywać się do niewygodnych kątów
- Mniej odprysków i poprawek przy materiałach takich jak stal nierdzewna, wrażliwych na wahania ciepła
- Spoiny zbliżające się wyglądem do spoin robotycznych pod względem regularności, co ma znaczenie przy kontroli i odbiorze przez klienta
Obrotnik spawalniczy AMA Roller został zaprojektowany dokładnie według tej zasady. Obraca rurę z regulowaną prędkością, dzięki czemu spawacz pozostaje w jednej ergonomicznej pozycji przez cały czas spawania — niezależnie od tego, czy stosuje metodę MIG, MAG, TIG, czy spawanie elektrodą otuloną.
Dowiedz się więcej o obrotnik spawalniczym AMA Roller: amapipetools.fi/en/tuotteet/ama-roller-en/
Jakie średnice rur najlepiej nadają się do obrotników spawalniczych?
Obrotniki spawalnicze i rolkowe podpórki do rur są najskuteczniejsze w szerokim zakresie: od około 30 mm do 1000 mm lub więcej, w zależności od urządzenia. Praktyczny zakres standardowych obrotników stosowanych w halach prefabrykacji i na placach budowy wynosi od około 100 mm do 500 mm — przy tych wymiarach kombinacja masy rury i złożoności spoiny uzasadnia napędzany obrót bez konieczności stosowania ciężkiego sprzętu przemysłowego.
Do mniejszych rur w zakresie od 30 do 150 mm dobrze sprawdza się kompaktowy obrotnik montowany na stojaku rurowym, szczególnie przy stali nierdzewnej i innych materiałach, gdzie wymagania dotyczące jakości spoiny są wysokie. Obrotnik delikatnie prowadzi rurę i utrzymuje stałą prędkość obrotu, co przy tych wymiarach jest ważniejsze niż sama nośność.
Do rur od 100 mm do 1000 mm odpowiednim rozwiązaniem są zestawy obrotników z napędzanymi rolkami i hydrauliczną regulacją wysokości. Zapewniają one bezpieczne przenoszenie obciążeń i umożliwiają ergonomiczne ustawienie wysokości dla spawaczy pracujących przy większych zespołach rurowych w środowiskach przemysłu procesowego.
Nasz AMA Roller obsługuje rury o średnicy od 30 do 508 mm, natomiast AMA Roller Premium z bezprzewodowym sterowaniem Bluetooth pokrywa ten sam zakres, oferując dodatkową elastyczność do zastosowań na placu budowy, gdzie spawacz musi pracować w większej odległości od jednostki sterującej. Zestaw AMA HD Rotator rozszerza zakres do 1000 mm dla cięższych zastosowań.
Czy grubość ścianki rury wpływa na zasadność stosowania napędzanego obrotu?
Tak, grubość ścianki rury bezpośrednio wpływa na użyteczność napędzanego obrotu. Grubsze ścianki oznaczają więcej przejść spawalniczych, dłuższy czas pracy przy złączu i większe wymagania dotyczące ciepła. Wszystkie te czynniki zwiększają wartość utrzymywania spawacza w jednej pozycji przy obracającej się rurze, zamiast wielokrotnego przemieszczania się wokół niej.
Rury cienkościenne, szczególnie ze stali nierdzewnej i materiałów kwasoodpornych, stanowią inne wyzwanie. W tym przypadku argument za napędzanym obrotem dotyczy precyzji i kontroli ciepła, a nie wysiłku fizycznego. Cienkie ścianki są bardziej podatne na odkształcenia spowodowane nierównomiernym wprowadzaniem ciepła, a obrotnik utrzymujący jeziorko spawalnicze w stałej pozycji pomaga spawaczowi wykonywać kontrolowane, powtarzalne przejścia bez przegrzewania żadnej strefy.
Rury grubościenne ze stali węglowej lub stopowej często wymagają wielu przejść z czyszczeniem międzywarstwowym i kontrolą temperatury. Napędzany obrót znacznie usprawnia ten proces, ponieważ spawacz nie musi zmieniać pozycji przy każdym przejściu. Rura wraca do pozycji wyjściowej i kolejne przejście rozpoczyna się od tego samego wygodnego kąta.
Grubość ścianki wpływa również na obciążenie obrotnika. Rura o dużej średnicy i grubej ściance może być znacznie cięższa od rury cienkościennej o tej samej średnicy zewnętrznej, dlatego ważne jest, aby nośność obrotnika odpowiadała rzeczywistej masie rury, a nie tylko jej średnicy zewnętrznej.
W jakich branżach najczęściej stosuje się napędzany obrót rur w poszczególnych zakresach średnic?
Napędzany obrót rur jest stosowany w wielu branżach, a zakresy średnic zazwyczaj odpowiadają rodzajowi wykonywanej instalacji. Przemysł procesowy, stoczniowy, energetyczny i budowlany regularnie korzystają z obrotników, jednak typowe rozmiary rur są różne.
Mniejsze średnice: 30–200 mm
Zakłady przemysłu procesowego, obiekty spożywcze i napojowe, produkcja farmaceutyczna oraz instalacje HVAC często pracują w tym zakresie. Powszechnie stosuje się tu stal nierdzewną i materiały kwasoodporne, a wymagania dotyczące jakości spoiny są wysokie. Hale prefabrykacji produkujące szpule rurowe dla tych branż korzystają z obrotników w celu poprawy powtarzalności i ograniczenia poprawek przy złączach podlegających kontroli.
Średnice pośrednie: 200–500 mm
Rurociągi naftowe i gazowe, petrochemiczne oraz przemysłowe instalacje procesowe często mieszczą się w tym zakresie. Rury transportują ciecze procesowe, gazy lub parę pod ciśnieniem, więc integralność spoiny jest bezwzględnie wymagana. Napędzany obrót w tym zakresie zmniejsza obciążenie fizyczne spawaczy podczas długich zmian i pomaga utrzymać jakość przy dużej liczbie złączy.
Duże średnice: 500 mm i więcej
Infrastruktura wodna, energetyka, przemysł stoczniowy i wielkoskalowe budownictwo przemysłowe pracują z rurami powyżej 500 mm. W tej skali zestawy obrotników o dużej nośności są standardowym wyposażeniem. Ręczny obrót jest po prostu niewykonalny, a koszt wad spawalniczych przy rurach o dużej średnicy i grubej ściance jest znaczący.
Na co zwrócić uwagę przy wyborze obrotnika do swojego zakresu średnic?
Najważniejsze czynniki przy wyborze obrotnika to zgodność z zakresem średnic, nośność, regulacja prędkości i praktyczna użyteczność na konkretnym stanowisku pracy. Obrotnik pasujący do zakresu rur, ale niewystarczający pod względem nośności, lub trudny do przemieszczania między stanowiskami, stworzy więcej problemów, niż rozwiąże.
Oto co sprawdzić przed podjęciem decyzji:
- Zakres średnic: upewnij się, że obrotnik obsługuje zarówno najmniejsze, jak i największe rury w Twoim zakresie, nie tylko te najczęściej używane
- Nośność: oblicz rzeczywistą masę najcięższych odcinków rur, uwzględniając zamontowane kształtki lub zespoły
- Regulacja prędkości: regulowana prędkość obrotu jest istotna, ponieważ różne metody spawania i materiały wymagają różnych prędkości przesuwu
- Sposób sterowania: sterowanie nożne zwalnia obie ręce do spawania; sterowanie bezprzewodowe jest przydatne, gdy trzeba pracować z dala od urządzenia przy dłuższych rurach lub na placu budowy
- Mobilność: jeśli pracujesz na wielu stanowiskach lub różnych placach budowy, masa i łatwość przemieszczania mają znaczenie — urządzenie łatwe do przenoszenia skraca czas przygotowania
- Zgodność ze stojakami rurowymi: obrotnik współpracujący z istniejącym systemem stojaków rurowych oszczędza czas i daje większą elastyczność w organizacji stanowiska
- Zgodność z metodą spawania: upewnij się, że obrotnik jest odpowiedni do metod MIG, MAG, TIG lub spawania elektrodą otuloną, stosownie do potrzeb
Dla spawaczy i brygadzistów pracujących w szerokim zakresie średnic posiadanie jednego obrotnika obsługującego zarówno mniejsze prace precyzyjne, jak i rury przemysłowe średnich rozmiarów jest realną zaletą praktyczną. Jeśli Twoja praca regularnie obejmuje rury powyżej 500 mm, oddzielne rozwiązanie do zastosowań ciężkich jest inwestycją wartą rozważenia.
Jeśli nie jesteś pewien, które rozwiązanie pasuje do Twojej pracy, skontaktuj się z nami bezpośrednio, a pomożemy Ci dobrać właściwą konfigurację do Twoich średnic rur, materiałów i warunków na placu budowy.
Znalezienie właściwego rozwiązania do obrotu rur dla Twojej pracy
Napędzany obrót rur wnosi realną wartość od około 150 mm wzwyż i poprawia zarówno jakość, jak i warunki pracy w szerokim zakresie rozmiarów rur i branż. Właściwy wybór zależy od zakresu średnic, grubości ścianki, wymagań dotyczących nośności oraz tego, czy potrzebujesz rozwiązania do hali prefabrykacji, placu budowy, czy do obu tych zastosowań.
Jesteśmy Welner Oy — fińskim producentem profesjonalnych narzędzi do obsługi rur, sprzedawanych pod marką AMA. Projektujemy i produkujemy obrotniki spawalnicze, stojaki rurowe, kołnierze centrujące oraz sprzęt do ochrony gazowej dla profesjonalistów spawalniczych w Europie Północnej i Zachodniej oraz poza nią. Nasze produkty są zaprojektowane z myślą o rzeczywistych warunkach pracy, a za każdym z nich stoi prawdziwy rozwój produktu i wsparcie techniczne.
Aby znaleźć najbliższego dystrybutora lub dealera w swoim kraju, odwiedź naszą stronę autoryzowanych dealerów i sprawdź, kto dostarcza produkty AMA w Twoim regionie. Jeśli chcesz omówić swoje konkretne potrzeby spawalnicze, skontaktuj się z nami bezpośrednio. Chętnie pomożemy.