Jak poprawić spawanie TIG na okrągłych rurach?
Posted onMasz problemy ze spawaniem TIG okrągłych rur? Poznaj sprawdzone techniki, narzędzia do centrowania oraz wskazówki dotyczące obrotników rurowych, które zapewnią Ci stale bezbłędne rezultaty.
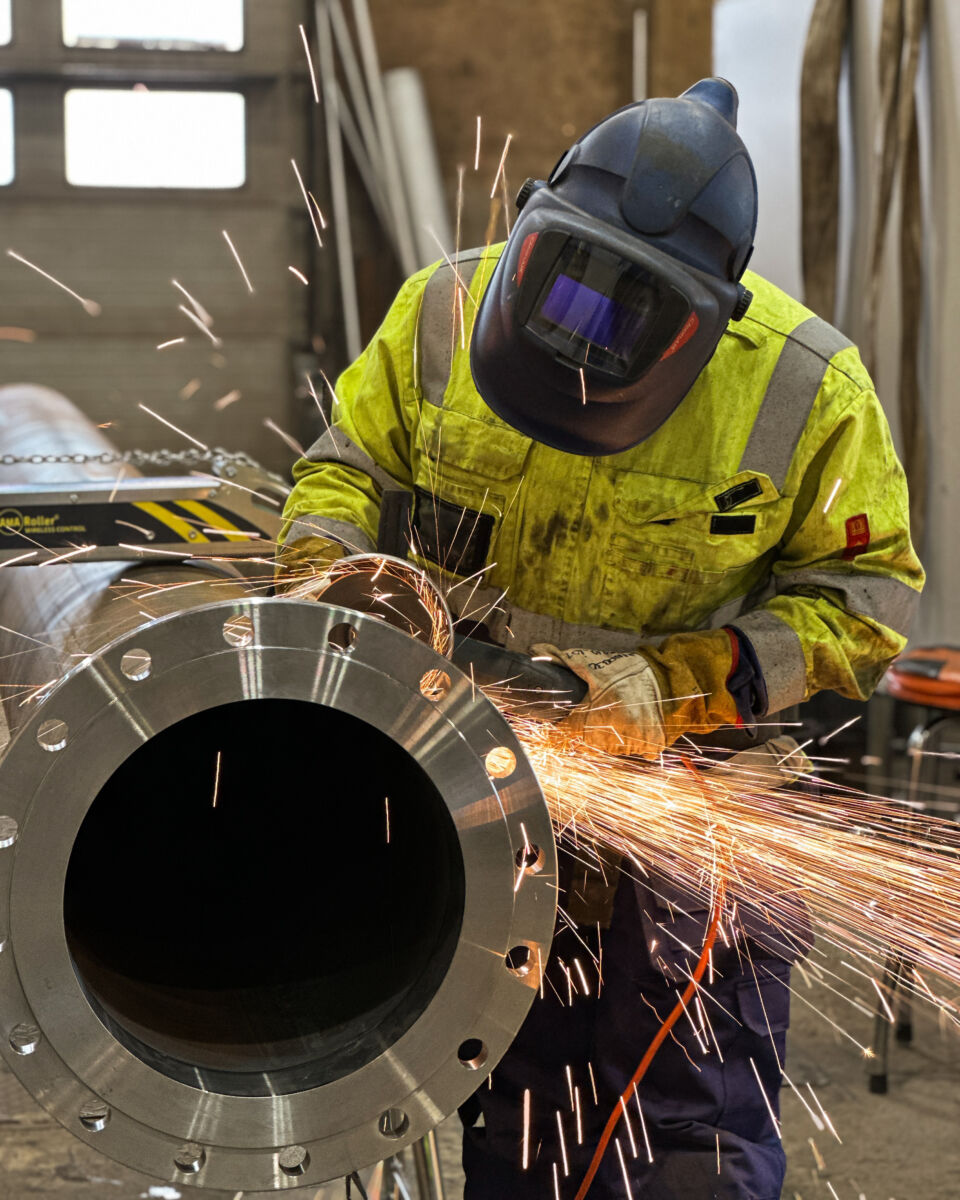
Spawanie TIG okrągłych rur można usprawnić, łącząc odpowiednie przygotowanie złącza, właściwą technikę wykonywania każdego ściegu oraz odpowiednie narzędzia pomocnicze zapewniające wyrównanie i płynny obrót rur. Okrągła geometria rury stwarza wyzwania, których płaski materiał po prostu nie posiada, dlatego każdy etap – od dopasowania po ostatni ścieg – musi to uwzględniać. Poniżej odpowiadamy na najczęstsze pytania spawaczy i kierowników projektów dotyczące uzyskiwania lepszych wyników przy spawaniu TIG rur.
Dlaczego spawanie TIG okrągłych rur jest trudniejsze niż spawanie materiałów płaskich?
Spawanie TIG okrągłych rur jest trudniejsze niż spawanie materiałów płaskich, ponieważ pozycja jeziorka spawalniczego, kąt uchwytu i ilość wprowadzanego ciepła zmieniają się nieustannie podczas przesuwania się wokół obwodu rury. Przy spawaniu płyty zachowujesz stałą pozycję przez cały czas trwania spoiny. W przypadku okrągłej rury grawitacja działa na stopione jeziorko różnie w zależności od miejsca na złączu, co oznacza, że technika musi być stale dostosowywana.
Główne czynniki sprawiające, że spawanie rur okrągłych jest bardziej wymagające, to:
- Zmieniająca się pozycja spawania: Pojedyncza spoina obwodowa przechodzi przez pozycje: podolną (1G), pionową (3G) i pułapową (4G), z których każda wymaga innego podejścia do kąta uchwytu i prędkości spawania.
- Rozkład ciepła: Ciepło rozprowadza się wokół rury i może powodować odkształcenia lub koncentracje naprężeń w obszarze spoiny, jeśli temperatura między ściegami nie jest starannie kontrolowana.
- Ograniczony dostęp: Rury często spoczywają na podporach lub są już częściowo zamontowane, co ogranicza swobodę manewrowania uchwytem wokół złącza.
- Równomierność szczeliny korzeniowej: Każde zróżnicowanie szczeliny korzeniowej na obwodzie prowadzi do nierównomiernego wtopienia, szczególnie w ściegu graniowym, gdzie spawanie TIG wymaga zachowania ścisłych tolerancji.
Zrozumienie tych wyzwań jest pierwszym krokiem do systematycznego ich rozwiązywania – dokładnie tym zajmują się poniższe sekcje.
Jak należy przygotować okrągłe rury przed spawaniem TIG?
Przed spawaniem TIG okrągłych rur należy dokładnie oczyścić materiał podstawowy, właściwie przygotować profil złącza oraz upewnić się, że rury są idealnie wyrównane. TIG jest znacznie bardziej wrażliwy na zanieczyszczenia i błędy dopasowania niż spawanie MIG czy elektrodą otuloną, dlatego czas poświęcony na przygotowanie bezpośrednio decyduje o jakości spoiny.
Czyszczenie i przygotowanie powierzchni
Usuń wszelkie oleje, smary, wilgoć i warstwy tlenków z końców rur oraz otaczającego obszaru. W przypadku stali nierdzewnej używaj dedykowanej szczotki do stali nierdzewnej oraz acetonu lub podobnego rozpuszczalnika. W przypadku stali węglowej standardem jest szlifowanie i szczotkowanie. Nawet odciski palców mogą wprowadzić zanieczyszczenia powodujące porowatość spoiny TIG, dlatego oczyszczone powierzchnie należy dotykać wyłącznie w rękawicach.
Geometria złącza i dopasowanie
Profil złącza do spawania TIG rur to zazwyczaj rowek V z kątem rozwarcia 60–70 stopni i półką korzeniową o grubości 1–1,5 mm. Szczelina korzeniowa powinna być równomierna na całym obwodzie rury – zwykle wynosi od 1,5 do 3 mm, w zależności od grubości ścianki i specyfikacji procedury spawania. Nierównomierna szczelina korzeniowa jest jedną z najczęstszych przyczyn braku przetopu korzeniowego w spoinach rur.
Spoiny sczepne należy rozmieszczać w równych odstępach na obwodzie – zazwyczaj na pozycjach godziny 3, 6, 9 i 12. Spoiny sczepne należy szlifować do profilu łagodnie zwężającego się, tak aby płynnie wtapiały się w ścieg graniowy, a nie tworzyły wypukłości zakłócających łuk.
Jaka technika spawania TIG sprawdza się najlepiej przy ściegach graniowych w rurach?
Najbardziej niezawodną techniką wykonywania ściegów graniowych TIG w okrągłych rurach jest metoda dziurki kluczowej (keyhole) z zastosowaniem spawania GTAW bez spoiwa lub z podawaniem drutu, przy zachowaniu stałej długości łuku i prędkości spawania, z jednoczesną obserwacją otworu dziurki kluczowej na czołowej krawędzi jeziorka spawalniczego. Dziurka kluczowa informuje o pełnym przetopie: zbyt mała grozi brakiem wtopienia, zbyt duża – przepaleniem.
Kluczowe wskazówki techniczne dotyczące ściegów graniowych w rurach:
- Długość łuku: Utrzymuj krótką – zazwyczaj 1,5–3 mm. Dłuższy łuk w spawaniu TIG zwiększa ryzyko zanieczyszczeń i zmniejsza kontrolę nad przetopem.
- Prędkość spawania: Przesuwaj się równomiernie bez zatrzymywania. Zatrzymanie powoduje nadmierne nagromadzenie ciepła i może doprowadzić do zapadnięcia się grani.
- Podawanie spoiwa: Dodawaj drut spoiwa do czołowej krawędzi jeziorka w równomiernym rytmie. Zbyt głębokie zanurzenie drutu w jeziorku zmniejsza przetop; zbyt daleko do przodu może powodować przyklejenie zimne.
- Kąt uchwytu: Dostosowuj kąt uchwytu podczas przesuwania się wokół rury. Na dole rury lekko unoś uchwyt ku górze; po bokach utrzymuj kąt roboczy 90 stopni do powierzchni rury.
- Podkład gazowy (back purging): W przypadku stali nierdzewnej, dupleks lub innych materiałów wrażliwych na utlenianie zawsze stosuj podkład gazowy wewnątrz rury gazem obojętnym podczas wykonywania ściegu graniowego. Bez podkładu gazowego grań utlenia się i traci odporność na korozję.
Jeśli rura może się obracać, spawanie przez cały czas w pozycji podolnej jest znacznie łatwiejsze i daje bardziej powtarzalne wyniki. Obrotnik do rur pozwala utrzymywać uchwyt w optymalnej pozycji przez cały czas, podczas gdy rura obraca się pod nim.
Jakie narzędzia ułatwiają dopasowanie i wyrównanie rur do spawania TIG?
Narzędziami, które najbardziej poprawiają dopasowanie i wyrównanie rur do spawania TIG, są kołnierze centrujące, podpory rurowe oraz obrotniki do rur. Narzędzia te ograniczają błędy ludzkie przy wyrównywaniu, utrzymują rury w miejscu podczas sczepiania i pozwalają spawaczowi pracować w ergonomicznej pozycji przez cały czas spawania.
Jeśli chodzi o wyrównanie, kołnierze centrujące są jednym z najbardziej praktycznych dostępnych rozwiązań. Kołnierze centrujące AMA zaciskają się wokół złącza rurowego i ściągają oba końce rur do precyzyjnego wyrównania osiowego, redukując błędy ustawienia, które w przeciwnym razie wymagałyby korekt szlifierskich po sczepieniu. Są dostępne w rozmiarach od DN65 do DN1500, dzięki czemu pasują do szerokiego zakresu średnic rur.
Podpory rurowe utrzymują rurę na wygodnej wysokości roboczej i umożliwiają jej przemieszczanie bez podnoszenia. Do obracania rury podczas spawania najskuteczniejszym dostępnym narzędziem jest zmotoryzowany obrotnik do rur. Obrotnik rurowy AMA Roller mocowany jest na podporze rurowej i obraca rury o średnicy od 30 do 508 mm z regulowaną prędkością, dzięki czemu można spawać nieprzerwanie w pozycji podolnej bez konieczności zmiany pozycji spawacza ani rury. Jest to szczególnie przydatne przy spawaniu TIG, gdzie utrzymanie stałej długości łuku i kąta uchwytu ma kluczowe znaczenie.
Dowiedz się więcej o obrotniku rurowym AMA Roller: AMA Roller Standard – obrotnik rurowy
Jeśli potrzebujesz bezprzewodowego sterowania dla większej swobody ruchów na stanowisku, AMA Roller Premium ze sterowaniem Bluetooth umożliwia regulację prędkości i kierunku obrotu z odległości do 25 metrów, co eliminuje potrzebę stosowania kabli i zapewnia pełną kontrolę z pozycji spawania.
Dlaczego spoiny TIG na okrągłych rurach pękają lub wykazują porowatość?
Spoiny TIG na okrągłych rurach pękają lub wykazują porowatość najczęściej z powodu zanieczyszczeń, nieprawidłowego podkładu gazowego, złej kontroli temperatury między ściegami lub problemów z dopasowaniem powodujących koncentracje naprężeń w spoinie. Każdy rodzaj niezgodności ma inną przyczynę, a jej zidentyfikowanie decyduje o wyborze właściwego rozwiązania.
Przyczyny porowatości w spoinach TIG rur
Porowatość spoin TIG w rurach jest niemal zawsze związana z zanieczyszczeniami. Źródłami są:
- Olej, smar lub wilgoć na materiale podstawowym lub drucie spawalniczym
- Niewystarczające osłonięcie gazem ochronnym spowodowane przeciągami, zbyt niskim natężeniem przepływu lub uszkodzoną dyszą gazową
- Utleniona grań na stali nierdzewnej lub dupleks wskutek braku lub niewystarczającego podkładu gazowego
- Zanieczyszczony drut spawalniczy, szczególnie jeśli był przechowywany bez zabezpieczenia
Podkład gazowy z właściwym gazem obojętnym i odpowiednim systemem zaślepek usuwa tlen z wnętrza rury przed spawaniem i w jego trakcie. W przypadku spoin rur ze stali nierdzewnej w przemyśle procesowym ten etap jest obowiązkowy. Zestaw AMA Pipe Purge Kit wykorzystuje potrójne dyski silikonowe do tworzenia szczelnego uszczelnienia wewnątrz rury i obsługuje rury o rozmiarach od DN20 do DN150, znacznie skracając czas podkładu gazowego i zmniejszając zużycie gazu.
Przyczyny pęknięć w spoinach TIG rur
Pęknięcia spoin TIG rur zazwyczaj dzielą się na dwie kategorie. Pęknięcia gorące powstają podczas krzepnięcia i są zwykle związane z chemią materiału, dużą ilością wprowadzanego ciepła lub niewłaściwą konstrukcją złącza. Pęknięcia zimne, zwane również pęknięciami wodorowymi, powstają po ostygnięciu spoiny i są związane z zanieczyszczeniem wodorem, dużym skrępowaniem lub niedostatecznym podgrzewaniem wstępnym stali węglowych i niskostopowych.
W przypadku okrągłych rur naprężenia szczątkowe powstałe wskutek spawania na całym obwodzie złącza są wyższe niż przy spawaniu płyty. Jeśli dopasowanie było złe, a spoiny sczepne utrzymują rury w lekkim niewyrównaniu, naprężenia koncentrują się w grani spoiny i zwiększają ryzyko pęknięć. Właściwe narzędzia do wyrównywania i prawidłowe podgrzewanie wstępne zgodne ze specyfikacją materiałową są najskuteczniejszymi środkami zapobiegawczymi.
Jak utrzymać powtarzalną jakość spoin na wielu złączach rurowych?
Utrzymanie powtarzalnej jakości spoin TIG na wielu złączach rurowych wymaga ustandaryzowanych etapów przygotowania, kwalifikowanych procedur spawania oraz narzędzi ograniczających zmienność między złączami i między spawaczami. Im bardziej systematycznie podejdziesz do każdego etapu procesu, tym mniej odchyleń w gotowych spoinach.
Praktyczne kroki poprawiające powtarzalność przy produkcyjnym spawaniu rur:
- Stosuj pisemną specyfikację procedury spawania (WPS): Kwalifikowana WPS określa parametry dla każdego ściegu, w tym zakres natężenia prądu, prędkość spawania, temperaturę między ściegami i rodzaj drutu spawalniczego. Jej stosowanie eliminuje zgadywanie.
- Standaryzuj dopasowanie za pomocą narzędzi do wyrównywania: Kołnierze centrujące i ujednolicone procedury sczepiania zapewniają, że każde złącze zaczyna się od tego samego punktu odniesienia. Zmienność szczeliny korzeniowej i wyrównania jest jednym z największych źródeł niespójności między złączami.
- Obracaj rurę zamiast zmieniać pozycję spawacza: Gdy spawasz w ustalonej pozycji przy obracającej się rurze, kąt uchwytu i prędkość spawania pozostają stałe od jednego złącza do następnego. Dlatego obrotniki do rur są standardowym wyposażeniem w halach prefabrykacji.
- Kontroluj temperaturę między ściegami: Używaj termometru stykowego lub wskaźników temperaturowych między ściegami. Zbyt duże nagrzanie rury zmienia właściwości metalurgiczne i mechaniczne spoiny.
- Prowadź systematyczną kontrolę: Kontrola wizualna po każdym ściegu, a nie tylko po ostatniej spoinie, pozwala wykryć problemy, zanim zostaną przykryte kolejnymi ściegami.
W środowiskach prefabrykacji, gdzie wielu spawaczy pracuje przy tym samym projekcie, ustandaryzowane oprzyrządowanie ma równie duże znaczenie jak technika. Gdy każdy spawacz używa tych samych narzędzi do wyrównywania i tego samego zestawu obrotnika do rur, zmienność między poszczególnymi złączami wyraźnie maleje. Kierownicy projektów i nadzorcy często stwierdzają, że inwestycja w odpowiednie wyposażenie do obsługi rur zmniejsza koszty poprawek skuteczniej niż samo dodatkowe szkolenie spawaczy.
W firmie Welner projektujemy i produkujemy narzędzia do obsługi rur przeznaczone specjalnie do profesjonalnego spawania rur w wymagających warunkach. Nasza linia produktów AMA obejmuje wszystko – od wyrównywania i obracania rur po podkład gazowy i podpory rurowe – a nasze narzędzia są stosowane w projektach przemysłu procesowego w całej Europie Północnej i Zachodniej. Jeśli chcesz dowiedzieć się, które narzędzia pasują do Twojego konkretnego zastosowania, skontaktuj się z nami bezpośrednio, a pomożemy Ci dobrać odpowiedni zestaw.
Właściwe spawanie TIG okrągłych rur zależy od współdziałania przygotowania, techniki i odpowiedniego sprzętu. Gdy rury są prawidłowo wyrównane, szczelina korzeniowa jest równomierna, podkład gazowy jest właściwie skonfigurowany, a spawacz może przez cały czas spawania utrzymywać wygodną pozycję, jakość wyników znacząco się poprawia – podobnie jak wydajność. Znajdź najbliższego dostawcę na naszej stronie autoryzowanych dystrybutorów i sprawdź, jak narzędzia AMA mogą wspierać Twoje prace spawalnicze przy rurach.