Hur förbättrar ett rörspolningskit svetskvaliteten?
Posted onOxidation förstör svetsgods i roten — upptäck hur rörspolningssatser skyddar kvaliteten, minskar gasförbrukningen och uppfyller inspektionskraven.
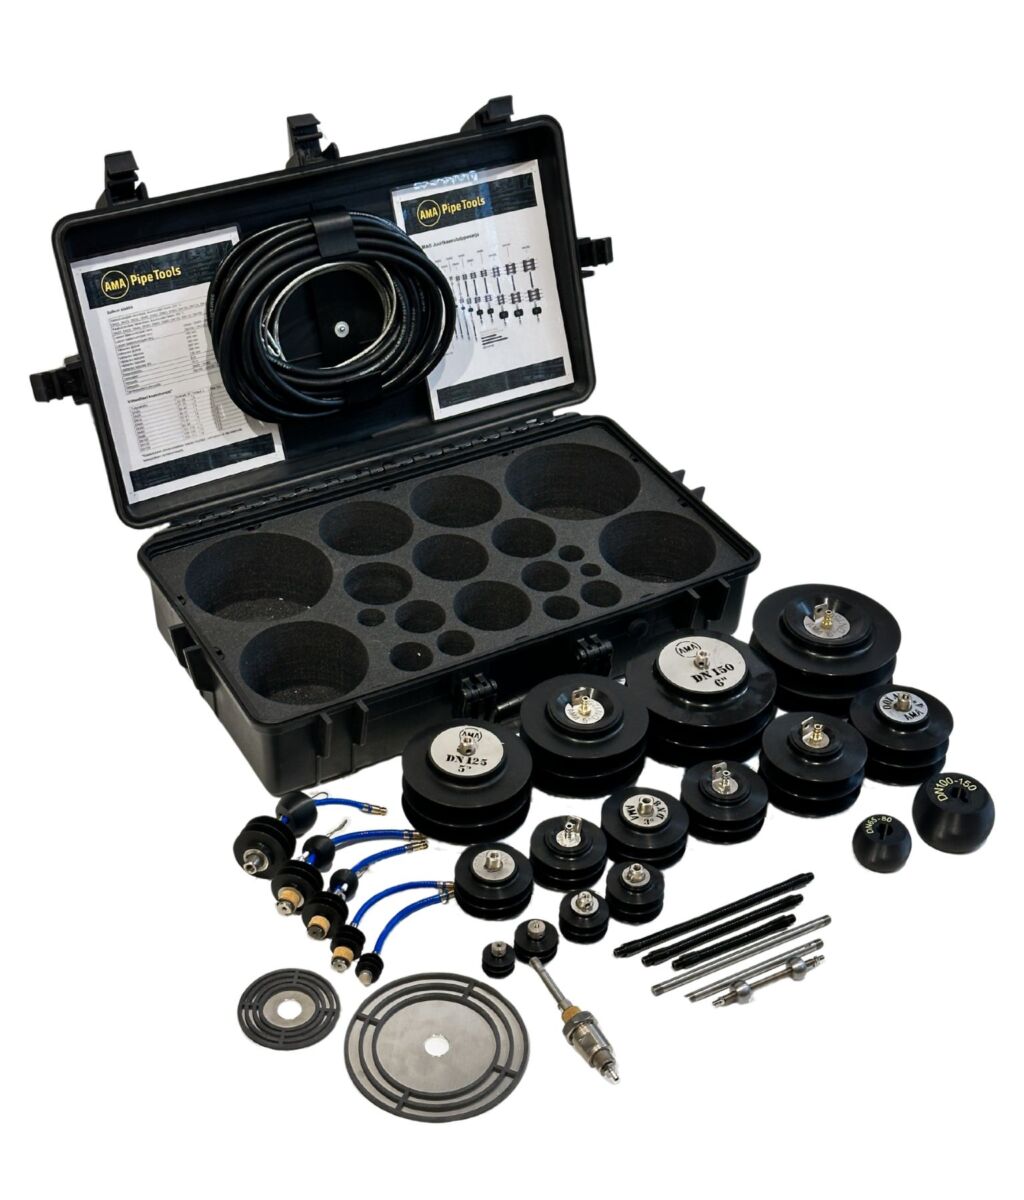
Ett rörspolningssystem förbättrar svetskvaliteten genom att tränga undan syre från rörets insida före och under svetsning, vilket förhindrar oxidation vid svestroten. Utan detta skydd utsätts baksidan av svetsningen för atmosfäriskt syre, vilket orsakar föroreningar som försvagar foget och kan leda till korrosion. Nedan svarar vi på de vanligaste frågorna som svetsare och projektledare ställer om rörspolgning vid svetsning.
Vad händer inuti ett rör när man svetsar utan spolning?
När du svetsar ett rör utan spolning får värmen från ljusbågen syret inuti röret att reagera med det smälta metallet vid svestroten. Detta ger upphov till oxidation, även kallat sockring eller en oxiderad svetsrot, vilket skapar en ojämn och porös yta på insidan av foget. Resultatet är en strukturellt svagare svets som dessutom är betydligt mer mottaglig för korrosion över tid.
Problemet syns tydligast efter att svetsningen har svalnat. Den inre ytan på foget visar en mörk, grynig struktur i stället för en ren och jämn svetspärla. I processrörledningar kan denna ojämna yta fånga upp partiklar, bakterier eller korrosiva medier, vilket skapar långsiktiga tillförlitlighetsproblem. För rostfritt stål och andra reaktiva legeringar räcker det med kort exponering för syre vid svetstemperaturer för att bryta ned det kromoxidskikt som ger materialet dess korrosionsbeständighet.
Kort sagt påverkar det inte bara utseendet om man hoppar över spolningen. Det påverkar den mekaniska integriteten och livslängden hos hela rörfoget.
Hur avlägsnar ett rörspolningssystem syre från svetszonen?
Ett rörspolningssystem fungerar genom att täta ett kort avsnitt av röret runt svetsfoget och sedan fylla den täta zonen med en inert skyddsgas, vanligtvis argon. Pluggarna skapar en lufttät barriär på båda sidor om svetsningen, vilket isolerar svestroten från resten av rörets insida. Inertgas matas in via ett inlopp, trycker ut syret genom ett utlopp och upprätthåller en skyddande atmosfär under hela svetsprocessen.
Den avgörande fördelen med att använda dedikerade spolproppar i stället för improviserade metoder är tätningskvaliteten och gasförbrukningens effektivitet. AMA Pipe Purge Kit använder tredubbla silikonskivor för att skapa en lufttät tätning, vilket innebär att du bara behöver fylla en liten, kontrollerad volym i stället för att spola hela rörlängden. Detta minskar både mängden inertgas som används och den tid som krävs för att nå en syrenivå som är tillräckligt låg för att svetsning ska kunna påbörjas.
När spolningen väl är etablerad upprätthålls inertgasatmosfären under hela svetspassen och skyddar rotpärlan tills den har stelnat fullständigt och svalnat under den temperatur vid vilken oxidation kan uppstå.
Läs mer om AMA Pipe Purge Kit och hur det kan minska din spolningstid och inertgasförbrukning.
Vilka rörmaterial har störst nytta av svetspolning?
Rostfritt stål, duplexrostfritt stål och titan har störst nytta av svetspolning. Dessa material är mycket reaktiva vid svetstemperaturer, och även små mängder syre vid svestroten orsakar betydande metallurgisk skada. För rostfritt stål i synnerhet förstör oxidation det passiva kromoxidskiktet, vilket minskar korrosionsbeständigheten just på den plats där röret är som mest sårbart.
- Austenitiskt rostfritt stål (t.ex. 304, 316): Det vanligaste materialet som kräver svetspolning. Oxidation vid roten ger sockring som komprometterar både hållfasthet och hygien.
- Duplex- och superduplexrostfritt stål: Ännu känsligare än austenitiska kvaliteter. Oxidation kan påverka materialets fasbalans, vilket förändrar dess mekaniska egenskaper.
- Titan och titanlegeringar: Extremt reaktiva. Spolning krävs alltid, och syrenivåerna måste hållas mycket låga innan svetsning påbörjas.
- Nickellegeringar: Används i högtemperatur- och korrosiva processmiljöer. Spolning skyddar svestroten från föroreningar som annars skulle orsaka för tidigt haveri.
- Kolstål i kritiska tillämpningar: Även om kolstål är mindre reaktivt används bakspolgning fortfarande i vissa högtrycks- eller högrenhetsystem för att uppnå en ren och jämn rotpärla.
Om din tillämpning omfattar livsmedelsbearbetning, läkemedel, kemisk processindustri eller offshore-rörledningar är svetspolning inte valfritt. Det är standardpraxis för att uppnå svetsar som uppfyller krav vid inspektion och drift.
Vilka tecken tyder på en svetsrot av dålig kvalitet orsakad av oxidation?
Det mest synliga tecknet på oxidation vid svestroten är sockring – en ojämn, grynig och mörk yta på insidan av röret vid svetszonen. I stället för en slät, något konvex rotpärla ser du en struktur som liknar bruna eller svarta sockerkristaller. Detta är ett tydligt tecken på att syre var närvarande under svetsningen och att svestroten har skadats.
Andra tecken att se upp för:
- Missfärgning bortom guld eller ljusgult: En liten mängd värmetoning på rostfritt stål är acceptabel, men mörk blå, grå eller svart missfärgning indikerar alltför kraftig oxidation och försämrad korrosionsbeständighet.
- Porositet i rotpärlan: Små hål eller gropar i svetsytan, ofta orsakade av gasinneslutning kopplad till oxidationsreaktioner under stelning.
- Oregelbunden rotprofil: En ojämn, knölig eller försänkt rotpärla kan tyda på att oxidation störde flödet av smält metall.
- Underkänd visuell inspektion eller penetrantinspektion: Oxiderade svetrötter underkänns ofta vid standardinspektionskrav för processrörledningar, vilket kräver kostsam omarbetning eller utbyte.
I praktiken kommer en svetsrot med sockring nästan alltid att underkännas vid inspektion inom reglerade branscher. Att identifiera dessa tecken tidigt, innan röret är installerat, sparar betydande tid och kostnader jämfört med att upptäcka problem vid trycktestning eller driftinspektion.
Hur väljer man rätt spolningssystem för ett rörs diameter?
Du väljer ett spolningssystem baserat på rörets nominella diameter och säkerställer att spolpluggarna kan bilda en tillförlitlig tätning inuti rörborrningen. De flesta professionella spolningssystem täcker ett antal standardrörstorlekar, så det första steget är att matcha systemets pluggstorlekar mot de rördimensioner du arbetar med mest.
AMA Pipe Purge Kit täcker rörstorlekar från DN20 (3/4 tum) till DN150 (6 tum) med silikonspolgproppar, och bärväskan innehåller även ett flänssvetsningssystem för DN40 (1,5 tum) till DN150 (6 tum). För större rör finns AMA DN200 komplett pluggsats tillgänglig som tillbehör. Detta sortiment täcker den stora majoriteten av processrörledningsarbeten inom industriella och kommersiella tillämpningar.
Några praktiska faktorer att beakta vid valet:
- Rörets diameterområde: Se till att systemet täcker alla storlekar du regelbundet svetsar, inte bara den vanligaste storleken.
- Tätningstyp: Tredubbla silikonskivtätningar, som de i AMA-systemet, ger en tillförlitlig lufttät tätning och gör det möjligt att byta ut enskilda skivor när de är slitna, vilket minskar driftskostnaderna.
- Dragkulor: Om du arbetar med rörkrökar och rörböjar, leta efter ett system som inkluderar dragkulor för att underlätta matningen av proppar genom böjda avsnitt.
- Värmebeständighet: Kontrollera pluggarnas temperaturklassning, särskilt om du arbetar med material som kräver högre förvärmnings- eller mellanpasstemperaturer. AMA-systemet är klassificerat för upp till 300 grader Celsius.
- Portabilitet: En bärväska med organiserad förvaring gör det snabbare att rigga upp och minskar risken för att förlora komponenter på arbetsplatsen.
När ska bakspolgning användas på plats jämfört med i en verkstad?
Bakspolgning ska användas när du svetsar reaktiva material som rostfritt stål, duplex eller titan, oavsett om du arbetar på plats eller i en prefabriceringsverkstad. Det är materialet och tillämpningen som avgör om spolning behövs, inte platsen. Däremot skiljer sig sättet att ställa in och hantera spolningsprocessen åt mellan de två miljöerna.
Bakspolgning i en prefabriceringsverkstad
I en verkstad har du större kontroll över svetsmiljön. Rörenheter förbereds i förväg, vilket innebär att du noggrant kan planera spolningsuppsättningar, placera spolproppar innan röret flyttas på plats och övervaka gasflödet utan tidspress. Verkstadsförhållanden gör det också enklare att kontrollera syrenivåerna med en spolningsmonitor innan svetsningen påbörjas. Den kontrollerade miljön innebär mindre risk för gasstörningar från vind eller drag, och spolningstiderna är mer förutsägbara.
Bakspolgning på plats
På plats är förhållandena mindre förutsägbara. Vind, trånga utrymmen och besvärliga åtkomstpunkter gör alla spolningsuppsättningen mer utmanande. Att använda ett väldesignat spolningssystem med tillförlitliga tätningar är ännu viktigare i fält, eftersom en dålig tätning slösar gas och förlänger spolningstiden. Dragkulor blir särskilt användbara när du behöver placera proppar genom böjar eller anslutningar som redan ingår i en fast rörledning. God förberedelse innan svetsningen påbörjas – inklusive att verifiera tätningen och bekräfta tillräckligt gasflöde – är det viktigaste steget för att uppnå en ren svetsrot på plats.
I båda miljöerna är målet detsamma: att etablera en stabil inert atmosfär vid svestroten innan ljusbågen tänds och upprätthålla den tills svetsningen har svalnat tillräckligt. Verktygen och teknikerna är desamma; det är bara uppställningsförhållandena som förändras.
Rörspolgning är ett av de mest okomplicerade sätten att skydda svetskvaliteten i processrörledningsarbeten. När du använder rätt spolningssystem för din rörstorlek, tätar zonen ordentligt och upprätthåller inertgastäckning under hela svetsningen får du en ren rotpärla som uppfyller inspektionskrav och fungerar tillförlitligt i drift. På Welner konstruerar och tillverkar vi AMA Pipe Purge Kit och ett komplett sortiment av rörhanteringsverktyg för professionellt svetsarbete, från rörstöd och rotatorer till centreringsringar. Alla våra produkter tillverkas i Finland och utvecklas med direkt bidrag från de svetsare och projektteam som använder dem. Hitta din närmaste återförsäljare på vår sida för auktoriserade återförsäljare, eller kontakta oss direkt om du har frågor om vilka produkter som passar din tillämpning.