Jakie narzędzia pomagają tworzyć powtarzalne spoiny graniowe?
Posted onOdkryj niezbędne narzędzia, które eliminują zmienność spoiny graniowej i pomagają każdemu złączu rurowemu przejść kontrolę.
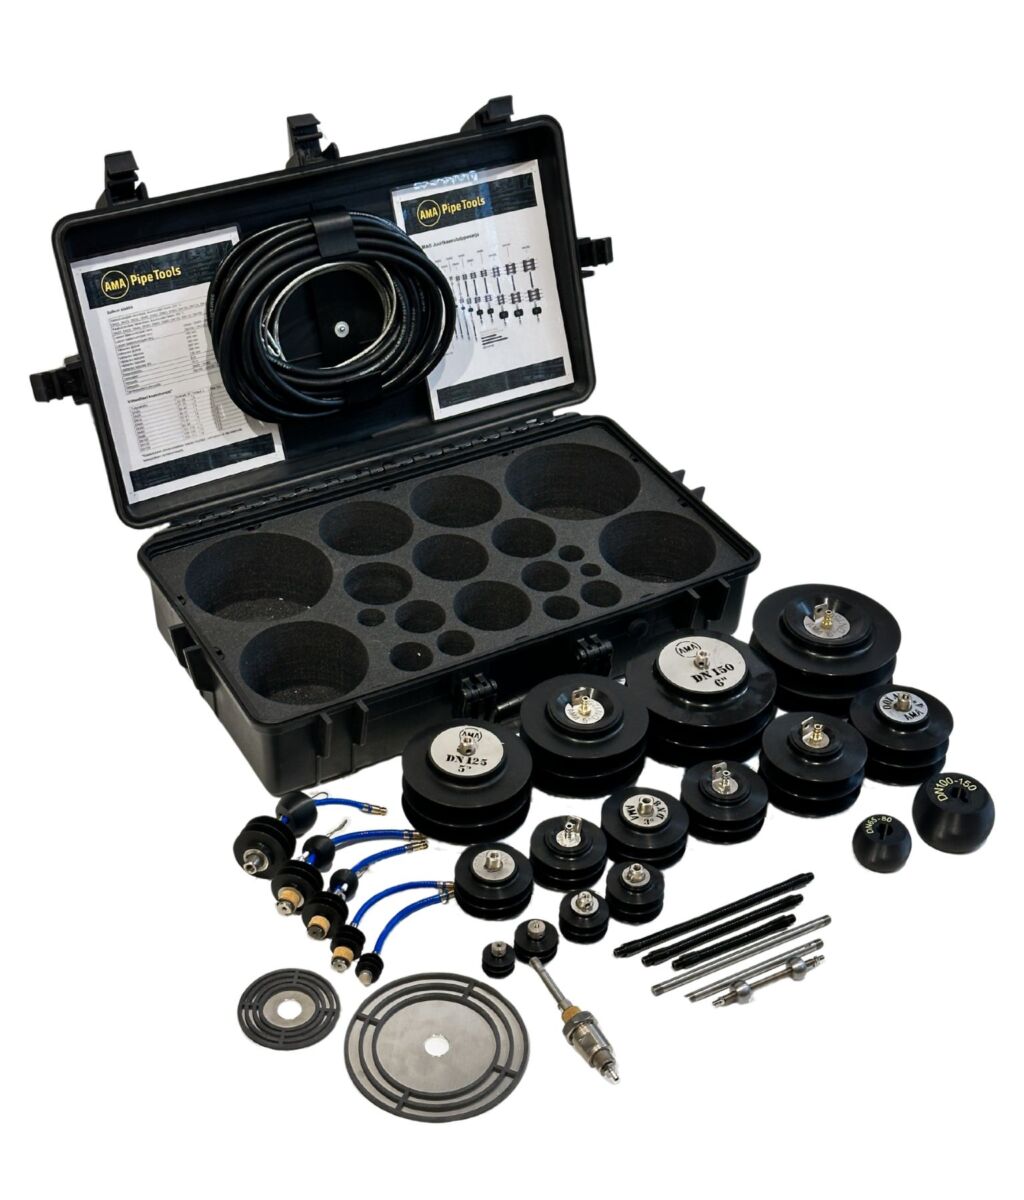
Narzędziami, które najskuteczniej zapewniają powtarzalność spoin graniowych, są zaciski do centrowania rur, dystanse do ustawiania szczeliny graniowej oraz narzędzia do dopasowywania rur, które utrzymują wszystkie elementy we właściwej pozycji przed spawaniem i w jego trakcie. Narzędzia te eliminują element niepewności z przygotowania rur, dzięki czemu każde złącze wychodzi z tego samego kontrolowanego punktu bazowego. Poniżej odpowiadamy na najczęstsze pytania spawaczy i kierowników projektów dotyczące powtarzalności ściegu graniowego.
Dlaczego osiągnięcie powtarzalności w spawaniu ściegu graniowego jest tak trudne?
Powtarzalność ściegu graniowego jest trudna do osiągnięcia, ponieważ spoina graniowa jest najbardziej wymagającą częścią każdego złącza rurowego. Musi całkowicie przetopić obie ścianki rury, utrzymać precyzyjną szczelinę i zachować osiowość – a wszystko to zanim zostaną nałożone kolejne ściegi wypełniające. Każde odchylenie szerokości szczeliny, osiowości rur lub jakości dopasowania bezpośrednio wpływa na końcową jakość spoiny i często nie może być skorygowane na późniejszym etapie.
W praktyce na powtarzalność negatywnie wpływa wiele czynników. Końce rur po cięciu rzadko są idealnie okrągłe. Odkształcenia termiczne podczas sczepiania mogą zaburzać osiowość. Na ruchliwych placach budowy spawacze pracują pod presją czasu i w niewygodnych pozycjach, co utrudnia ręczne utrzymanie tolerancji. W warsztatach prefabrykacji warunki są lepiej kontrolowane, lecz nawet tam ręczne dopasowywanie wprowadza zmienność wynikającą z czynnika ludzkiego.
Ścieg graniowy kształtuje również wewnętrzny profil spoiny. Jeśli szczelina graniowa jest zbyt szeroka, pojawia się ryzyko przepalenia. Jeśli jest zbyt wąska, uzyskanie pełnego przetopu staje się trudne. Ponieważ ścieg graniowy stanowi fundament, na którym opierają się wszystkie kolejne ściegi, małe błędy na tym etapie narastają i przeradzają się w poważniejsze problemy w gotowym złączu. Dlatego profesjonalni spawacze rur coraz częściej sięgają po dedykowane narzędzia do spoin graniowych zamiast polegać wyłącznie na metodach ręcznych.
Czym są zaciski do centrowania rur i jak działają?
Zaciski do centrowania rur to urządzenia mechaniczne, które chwytają dwa odcinki rury i utrzymują je w precyzyjnej osiowości podczas sczepiania i spawania graniowego. Działają poprzez równomierne wywieranie nacisku promieniowego na obwód rury, korygując niewielkie odchyłki od okrągłości i utrzymując oba końce rury współosiowo podczas dopasowywania.
Większość zacisków do centrowania należy do jednej z dwóch kategorii: zaciski zewnętrzne, które obejmują rurę od zewnątrz, oraz zaciski wewnętrzne, które rozprężają się wewnątrz otworu rury. Oba typy służą temu samemu celowi – wyeliminowaniu nieprawidłowego ustawienia przed zajarzeniem łuku.
W praktyce spawacz zbliża do siebie dwa końce rury, zakłada zacisk i reguluje go do momentu, gdy ścianki rur są wyrównane, a szczelina ma właściwą szerokość. Zacisk utrzymuje tę pozycję podczas nakładania spoin sczepnych w równych odstępach na obwodzie złącza. Po stwardnieniu spoin sczepnych zacisk jest zdejmowany i spawanie graniowe jest kontynuowane. Proces ten zapewnia powtarzalne warunki wyjściowe, których spawacz trzymający rury ręcznie po prostu nie jest w stanie konsekwentnie odtworzyć.
Jak kontrola szczeliny graniowej wpływa na jakość spoiny?
Kontrola szczeliny graniowej bezpośrednio decyduje o tym, czy ścieg graniowy uzyska pełny przetop. Szczelina między końcami rur musi być wystarczająco szeroka, aby łuk mógł dosięgnąć wewnętrznej ścianki obu rur, lecz wystarczająco wąska, aby zapobiec przepaleniu. Właściwa szerokość szczeliny zależy od grubości ścianki rury, procesu spawania i materiału dodatkowego, jednak musi być jednakowa na całym obwodzie złącza.
Gdy szerokość szczeliny graniowej jest zmienna, spawacz musi stale korygować prędkość spawania, ilość wprowadzanego ciepła i podawanie drutu, aby to kompensować. Prowadzi to do nierównomiernego wewnętrznego profilu ściegu, co jest częstą przyczyną wad spawalniczych i negatywnych wyników kontroli. Jednolita szczelina, utrzymywana przez narzędzia do dopasowywania, pozwala spawaczowi jednorazowo ustawić parametry i zachować je przez cały czas spawania.
Dystanse do szczeliny graniowej, zwane niekiedy klinami do sczepiania lub wzorcami szczeliny, to proste, lecz skuteczne narzędzia służące temu celowi. Umieszcza się je między końcami rur w celu ustawienia szczeliny przed sczepianiem, a następnie usuwa po ustabilizowaniu pozycji przez spoiny sczepne. W spawaniu produkcyjnym, gdzie ta sama konfiguracja złącza powtarza się na wielu segmentach lub zespołach, zastosowanie stałego dystansu eliminuje jedno z najczęstszych źródeł zmienności w spawaniu ściegu graniowego.
Jaka jest różnica między zaciskami wewnętrznymi a zewnętrznymi do rur?
Kluczowa różnica polega na miejscu przyłożenia siły mocowania. Zewnętrzne zaciski do rur chwytają zewnętrzną powierzchnię rury, podczas gdy zaciski wewnętrzne rozprężają się wewnątrz otworu, wywierając nacisk na zewnątrz. Każdy typ ma określone zalety w zależności od średnicy rury, warunków dostępu i spawanego materiału.
Zewnętrzne zaciski do rur
Zaciski zewnętrzne są łatwiejsze w montażu i demontażu, a ponadto sprawdzają się w szerokim zakresie średnic rur bez konieczności dostępu do wnętrza rury. Są najczęściej wybierane do prac montażowych na budowie oraz do rur, których otwór jest zbyt mały, by zastosować narzędzie wewnętrzne. Ich ograniczeniem jest to, że siła jest przykładana od zewnątrz, przez co są mniej skuteczne w korygowaniu owalności rur o grubszych ściankach lub większych średnicach.
Wewnętrzne zaciski do rur
Zaciski wewnętrzne rozprężają się wewnątrz rury i równomiernie wywierają nacisk na cały obwód otworu. Dzięki temu skuteczniej korygują niekołowość końców rur i zapewniają wyrównanie wewnętrznej powierzchni złącza. Są powszechnie stosowane przy budowie rurociągów oraz wszędzie tam, gdzie wewnętrzny profil spoiny musi spełniać rygorystyczne kryteria kontroli. Ich wadą jest konieczność dostępu do otworu rury i dłuższy czas konfiguracji, co czyni je mniej praktycznymi w przypadku krótkich odcinków lub ciasnych przestrzeni.
W większości prac prefabrykacyjnych i rurociągów procesowych zewnętrzne narzędzia do centrowania są wyborem praktycznym. Zaciski wewnętrzne stosuje się zazwyczaj przy rurociągach o większych średnicach lub w projektach z bardzo wąskimi tolerancjami wymiarowymi wewnętrznego profilu spoiny.
Które narzędzia do obsługi rur wspierają powtarzalne przygotowanie do spawania?
Powtarzalne przygotowanie do spawania zależy od narzędzi, które konsekwentnie pozycjonują, podpierają i obracają rurę przez cały czas dopasowywania i spawania. Najbardziej przydatnymi narzędziami do obsługi rur zapewniającymi powtarzalność ściegu graniowego są podpory rurowe, obrotniki do rur i kołnierze centrujące – każde z nich eliminuje inne źródło zmienności.
- Podpory rurowe podpierają rurę na stałej wysokości roboczej, zapobiegając ugięciu i utrzymując złącze w tej samej pozycji względem spawacza przy każdym złączu w serii produkcyjnej.
- Obrotniki do rur obracają rurę z kontrolowaną prędkością, dzięki czemu spawacz może spawać w jednej, ergonomicznej pozycji zamiast przemieszczać się wokół złącza. Sam w sobie znacząco zmniejsza zmienność między poszczególnymi spawaczami i między zmianami.
- Kołnierze centrujące ustawiają dwa odcinki rury współosiowo przed sczepianiem, korygując niewielkie różnice wymiarowe między końcami rur bez konieczności ręcznej regulacji.
- Systemy ochrony grzbietu spoiny utrzymują właściwą atmosferę gazu obojętnego wewnątrz złącza podczas spawania ściegu graniowego, co jest szczególnie istotne w przypadku stali nierdzewnej i innych materiałów wrażliwych na utlenianie.
Nasz zestaw AMA Pipe Purge Kit został zaprojektowany właśnie z myślą o tym ostatnim zastosowaniu. Wykorzystuje potrójne tarcze silikonowe do stworzenia szczelnego uszczelnienia wewnątrz rury, znacząco redukując zużycie gazu ochronnego i czas konfiguracji w porównaniu z metodami tradycyjnymi. Obejmuje rury o średnicach od DN20 do DN150, a w zestawie znajduje się również adapter do spawania kołnierzy dla DN40 do DN150.
Chcesz dowiedzieć się więcej o zestawie do ochrony grzbietu spoiny i o tym, jak wpisuje się w Twój proces pracy?
Przeczytaj więcej o zestawie AMA Pipe Purge Kit.
Gdy wszystkie te narzędzia są stosowane łącznie, rura jest podparta na właściwej wysokości, ustawiona współosiowo, utrzymywana z właściwą szczeliną i prawidłowo zabezpieczona gazem ochronnym przed zajarzeniem pierwszego łuku. Efektem są kontrolowane, powtarzalne warunki wyjściowe dla każdego ściegu graniowego.
Kiedy spawacze powinni stosować dedykowane narzędzia do dopasowywania zamiast metod ręcznych?
Spawacze powinni stosować dedykowane narzędzia do dopasowywania zawsze wtedy, gdy jakość złącza, wolumen produkcji lub wymagania kontrolne wykluczają zmienność. Ręczne dopasowywanie jest uzasadnione przy naprawach jednostkowych lub gdy dostęp uniemożliwia użycie narzędzi, jednak w spawaniu produkcyjnym w przemyśle procesowym argumenty za dedykowanymi narzędziami są jednoznaczne: oszczędzają czas, ograniczają konieczność poprawek i zapewniają bardziej spójne wyniki.
Decyzja zazwyczaj sprowadza się do trzech czynników:
- Wolumen: Jeśli wielokrotnie spawasz tę samą konfigurację złącza, czas poświęcony na konfigurację narzędzi do dopasowywania szybko zwraca się w toku całej serii produkcyjnej.
- Wymagania jakościowe: Złącza wymagające badań radiograficznych lub ultradźwiękowych nie pozostawiają dużego marginesu na zmienność ściegu graniowego. Narzędzia do dopasowywania zmniejszają ryzyko negatywnego wyniku kontroli i kosztownych poprawek, które się z tym wiążą.
- Doświadczenie spawacza: Nawet doświadczeni spawacze uzyskują bardziej spójne wyniki przy odpowiednim oprzyrządowaniu. W zespołach o zróżnicowanym poziomie umiejętności narzędzia do dopasowywania zmniejszają różnice między poszczególnymi spawaczami i pomagają mniej doświadczonym pracownikom osiągać ten sam standard co starsi pracownicy.
Metody ręczne nie są złe we właściwym kontekście. Jednak w rurociągach procesowych, energetyce, przemyśle stoczniowym i prefabrykacji przemysłowej – gdzie jakość spoiny graniowej podlega kontroli i dokumentacji – poleganie wyłącznie na ręcznym dopasowywaniu wprowadza niepotrzebne ryzyko. Dedykowane narzędzia przenoszą odpowiedzialność za powtarzalność z jednostki na proces, a to właśnie tam powinna się ona znajdować w każdej profesjonalnej operacji spawalniczej.
Projektujemy i produkujemy narzędzia do obsługi i dopasowywania rur przeznaczone dokładnie do tego rodzaju profesjonalnych zastosowań. Od kołnierzy centrujących i podpór rurowych po obrotniki i systemy ochrony grzbietu spoiny – nasza gama produktów AMA obejmuje pełny cykl przygotowania i spawania rur o średnicach od DN20 do dużych średnic przemysłowych. Wszystkie produkty są opracowywane i wytwarzane w Finlandii zgodnie z rygorystycznymi standardami jakości.
Jeśli chcesz sprawdzić, które narzędzia są dostępne u dystrybutora w Twojej okolicy, znajdź najbliższego autoryzowanego dealera AMA. A jeśli masz pytanie dotyczące konkretnego projektu lub produktu, skontaktuj się z nami bezpośrednio – pomożemy Ci znaleźć właściwe rozwiązanie.