Vilka verktyg hjälper till att skapa repeterbara rotsvetsningar?
Posted onUpptäck de viktigaste verktygen som eliminerar variation i rotsvetsning och hjälper varje rörskarv att klara inspektionen.
De verktyg som mest tillförlitligt ger repeterbara rotsvetsningar är röruppriktningsklämmor, rotgapsavståndare och röranpassningsverktyg som håller allt i rätt position före och under svetsning. Dessa verktyg eliminerar gissningsarbetet vid rörberedning, så att varje fog utgår från samma kontrollerade utgångspunkt. Nedan besvarar vi de vanligaste frågorna som svetsare och projektledare ställer om konsekvens i rotpasssvetsning.
Varför är det så svårt att uppnå konsekvens vid rotpasssvetsning?
Konsekvens i rotpasssvetsning är svårt att uppnå eftersom rotsvetsningen är den mest krävande delen av en rörfog. Den måste smälta samman båda rörväggarnas hela tjocklek, hålla ett exakt gap och förbli i linje – allt innan några fyllningspassager läggs till. Varje variation i gapbredd, röruppriktning eller anpassningskvalitet påverkar direkt den slutliga svetskvaliteten och kan ofta inte korrigeras i efterhand.
Flera faktorer motverkar konsekvens i praktiken. Rörändarna är sällan perfekt runda efter kapning. Termisk deformation vid häftsvetsning kan förskjuta inriktningen. På hektiska arbetsplatser arbetar svetsare under tidspress och i besvärliga positioner, vilket gör det svårt att hålla toleranserna för hand. I prefabriceringsverkstäder är förhållandena bättre kontrollerade, men även där introducerar manuell anpassning mänsklig variation.
Rotpasset sätter också svetsfogans inre profil. Om rotgapet är för brett uppstår risk för genombrändhet. Om det är för smalt blir fullständig inträngning svår att uppnå. Eftersom rotpasset är grunden som varje efterföljande pass byggs på, förstärks små fel i detta skede till större problem i den färdiga fogen. Det är därför professionella rörsvetsare i allt högre grad förlitar sig på dedikerade rotsvetsverktyg snarare än enbart manuella metoder.
Vad är röruppriktningsklämmor och hur fungerar de?
Röruppriktningsklämmor är mekaniska anordningar som griper tag i två rörsektioner och håller dem i exakt axial inriktning medan svetsaren häftsvetsas och rotsvetsas fogen. De fungerar genom att applicera jämnt radiellt tryck runt rörets omkrets, korrigerar mindre ovalitetsavvikelser och håller båda rörändarna koncentriska under anpassningen.
De flesta uppriktningsklämmor faller inom en av två kategorier: externa klämmor som löper runt rörets utsida och interna klämmor som expanderar inifrån borrhålet. Båda typerna tjänar samma syfte, nämligen att eliminera felinriktning innan ljusbågen tänds.
I praktiken placerar svetsaren de två rörändarna nära varandra, monterar klämmorna och justerar dem tills rörväggarnas är i jämnhöjd och gapet är korrekt. Klämmorna håller denna position medan häftsvetsarna placeras med jämna mellanrum runt fogen. När häftsvetsarna är solida tas klämmorna bort och rotpasset fortsätter. Denna process ger ett repeterbart utgångsläge som en svetsare som håller rör för hand helt enkelt inte kan matcha konsekvent.
Hur påverkar rotgapskontroll svetskvaliteten?
Rotgapskontrollen avgör direkt om rotpasset uppnår fullständig inträngning. Gapet mellan rörändarna måste vara tillräckligt brett för att ljusbågen ska nå den inre väggen på båda rören, men tillräckligt smalt för att förhindra genombrändhet. Det korrekta gapet beror på rörväggens tjocklek, svetsprocessen och tillsatsmaterialet, men det måste vara konsekvent runt hela fogens omkrets.
När rotgapet varierar måste svetsaren ständigt justera rörhastigheten, värmetillförseln och trådmatningen för att kompensera. Detta ger en ojämn intern stränsprofil, vilket är en vanlig orsak till svetsdefekter och underkända inspektioner. Ett konsekvent gap, som hålls på plats av anpassningsverktyg, gör att svetsaren kan ställa in parametrarna en gång och behålla dem under hela passet.
Rotgapsavståndare, ibland kallade häftsvetsningskilar eller gapsmätare, är enkla men effektiva verktyg för detta ändamål. De placeras mellan rörändarna för att ställa in gapet före häftsvetsning och tas sedan bort när häftsvetsarna håller positionen. Vid produktionssvetsning där samma fogkonfiguration upprepas för många spolar eller sammansättningar eliminerar ett fast avståndshållningsverktyg en av de vanligaste källorna till variation vid rotpasssvetsning.
Vad är skillnaden mellan interna och externa rörklämmor?
Den viktigaste skillnaden är var klämkraften appliceras. Externa rörklämmor griper tag i rörets utsida, medan interna klämmor expanderar inuti borrhålet och tryckar utåt. Varje typ har specifika fördelar beroende på rörstorlek, åtkomstförhållanden och det material som svetsas.
Externa rörklämmor
Externa klämmor är lättare att montera och demontera, och de fungerar för ett brett spektrum av rördiametrar utan att kräva åtkomst till rörets insida. De är det vanligaste valet för arbete på plats och för rör där borrhålet är för litet för att ta emot ett internt verktyg. Begränsningen är att de applicerar kraft utifrån, vilket innebär att de är mindre effektiva för att korrigera ovalitet i tjockväggiga rör eller rör med större diameter.
Interna rörklämmor
Interna klämmor expanderar inifrån röret och applicerar tryck jämnt runt hela borrhålets omkrets. Detta gör dem mer effektiva för att korrigera icke-runda rörände och uppnå en jämn intern passning. De används i stor utsträckning vid rörledningsbyggande och överallt där den interna svetsprofilen måste uppfylla strikta inspektionskriterier. Nackdelen är att de kräver åtkomst till borrhålet och tar längre tid att ställa in, vilket gör dem mindre praktiska för korta spolar eller trånga utrymmen.
För de flesta prefabricerings- och processrörarbeten är externa uppriktningsverktyg det praktiska valet. Interna klämmor är vanligtvis reserverade för rörledningar med större diameter eller projekt med mycket snäva dimensionstoleranser på den interna svetsprofilen.
Vilka rörhanteringsverktyg stöder repeterbar svetsberedning?
Repeterbar svetsberedning är beroende av verktyg som konsekvent positionerar, stödjer och roterar röret under hela anpassnings- och svetsprocessen. De mest användbara rörhanteringsverktygen för konsekvens i rotpasset är rörstöd, rörroteratorer och centreringskragar, där var och en eliminerar en annan källa till variation.
- Rörstöd stödjer röret på en fast arbetshöjd, förhindrar nedböjning och håller fogen i samma position relativt svetsaren för varje fog i ett produktionsflöde.
- Rörrotatorer roterar röret i kontrollerad hastighet så att svetsaren kan svetsa i en enda ergonomisk position istället för att röra sig runt fogen. Detta minskar ensamt variationen mellan svetsare och mellan skift avsevärt.
- Centreringskragar riktar in två rörsektioner koncentriska innan häftsvetsning, korrigerar mindre dimensionsskillnader mellan rörändarna utan att manuell justering krävs.
- Purgesystem upprätthåller rätt inert gasatmosfär på insidan av fogen under rotpasssvetsning, vilket är särskilt viktigt för rostfritt stål och andra material som är känsliga för oxidation.
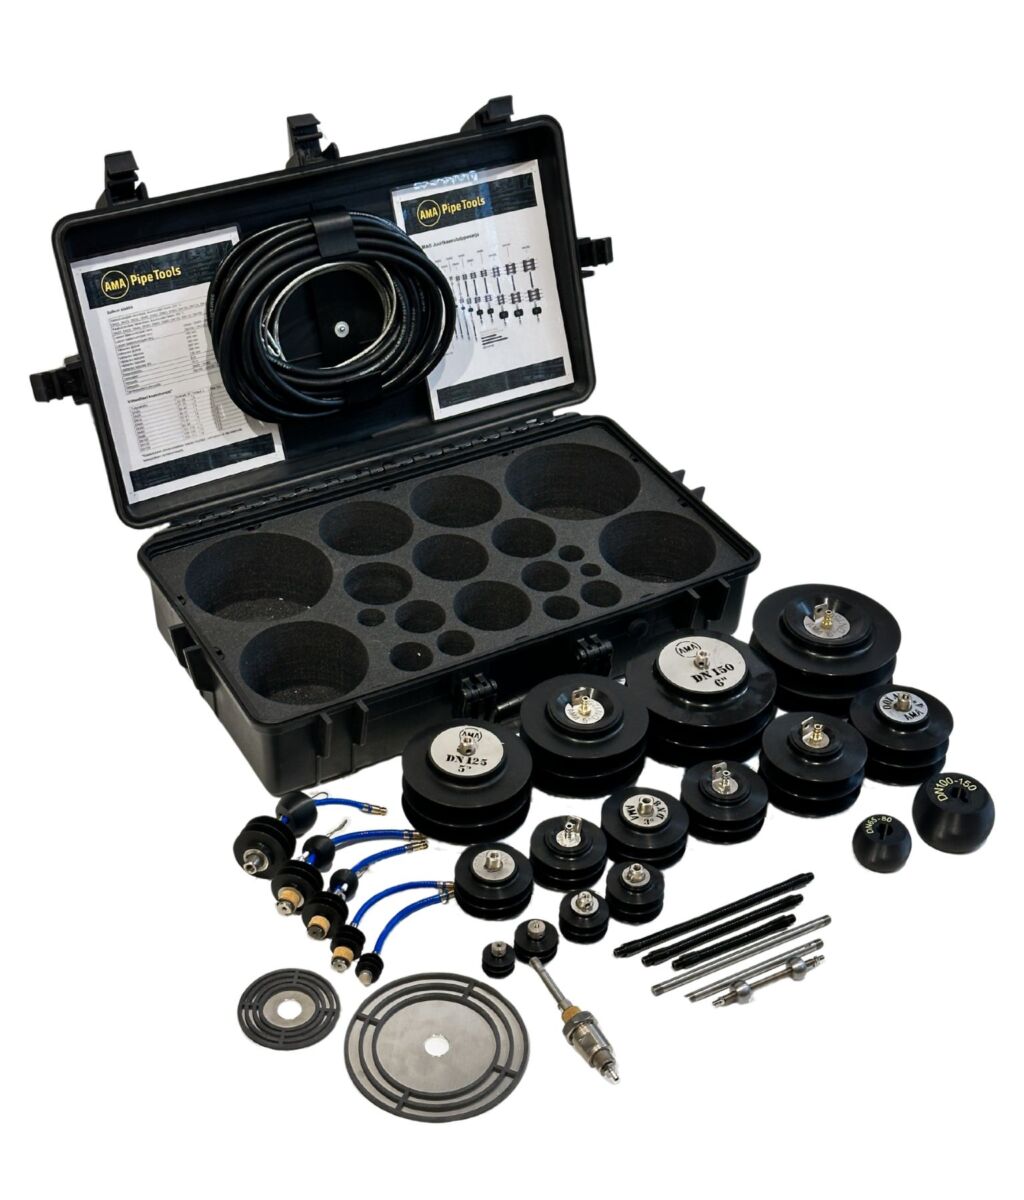
Vårt AMA Pipe Purge Kit är specifikt utformat för just detta ändamål. Det använder tre silikonskivor för att skapa en lufttät tätning inuti röret, vilket avsevärt minskar förbrukningen av purgegas och installationstiden jämfört med traditionella metoder. Det täcker rörstorlekar från DN20 till DN150, med ett flänssvetssats inkluderat för DN40 till DN150.
Vill du veta mer om purge-kitet och hur det passar in i ditt arbetsflöde?
Läs mer om AMA Pipe Purge Kit här.
När alla dessa verktyg används tillsammans stöds röret på rätt höjd, riktas in koncentriska, hålls med korrekt gap och purgeras korrekt innan den första ljusbågen tänds. Resultatet är ett kontrollerat, repeterbart utgångsläge för varje rotpass.
När bör svetsare använda dedikerade anpassningsverktyg jämfört med manuella metoder?
Svetsare bör använda dedikerade anpassningsverktyg när fogkvalitet, produktionsvolym eller inspektionskrav gör variation oacceptabel. Manuell anpassning är rimlig vid engångsreparationer eller när åtkomstförhållanden gör verktygsanvändning opraktisk, men vid produktionssvetsning inom processindustrin är argumentet för dedikerade verktyg tydligt: de sparar tid, minskar omarbete och ger mer konsekventa resultat.
Beslutet handlar vanligtvis om tre faktorer:
- Volym: Om du svetsas samma fogkonfiguration upprepade gånger lönar sig tiden för att ställa in anpassningsverktyg snabbt över produktionsflödet.
- Kvalitetskrav: Fogar som kräver radiografisk eller ultraljudinspektion lämnar lite utrymme för variation i rotpasset. Anpassningsverktyg minskar risken för underkänd inspektion och det kostsamma omarbete som följer.
- Svetsarens erfarenhet: Även erfarna svetsare uppnår mer konsekventa resultat med rätt verktyg. För team med blandade kompetensnivåer minskar anpassningsverktyg skillnaden mellan enskilda svetsare och hjälper mindre erfarna operatörer att uppnå samma standard som senior personal.
Manuella metoder är inte fel i rätt sammanhang. Men inom processrör, kraftgenerering, skeppsbyggnad och industriell prefabricering – där rotsvetsningskvaliteten inspekteras och dokumenteras – innebär enbart manuell anpassning en onödig risk. Dedikerade verktyg förflyttar konsekvensen från individen till processen, vilket är där den hör hemma i varje professionell svetsningsverksamhet.
Vi konstruerar och tillverkar rörhantering- och anpassningsverktyg för just denna typ av professionell miljö. Från centreringskragar och rörstöd till rörrotatorer och purgesystem täcker vårt AMA-produktsortiment hela berednings- och svetsarbetsflödet för rör från DN20 upp till stora industriella dimensioner. Alla produkter är utvecklade och tillverkade i Finland enligt strikta kvalitetsstandarder.
Om du vill se vilka verktyg som finns tillgängliga via en återförsäljare nära dig, hitta din närmaste auktoriserade AMA-återförsäljare här. Och om du har en specifik projekt- eller produktfråga, kontakta oss direkt så hjälper vi dig att hitta rätt lösning.