Vilket rörstöd är bäst för långa rörsektioner?
Posted onRullstöd överträffar fasta stöd för långa rörsektioner — så här väljer du rätt lösning.
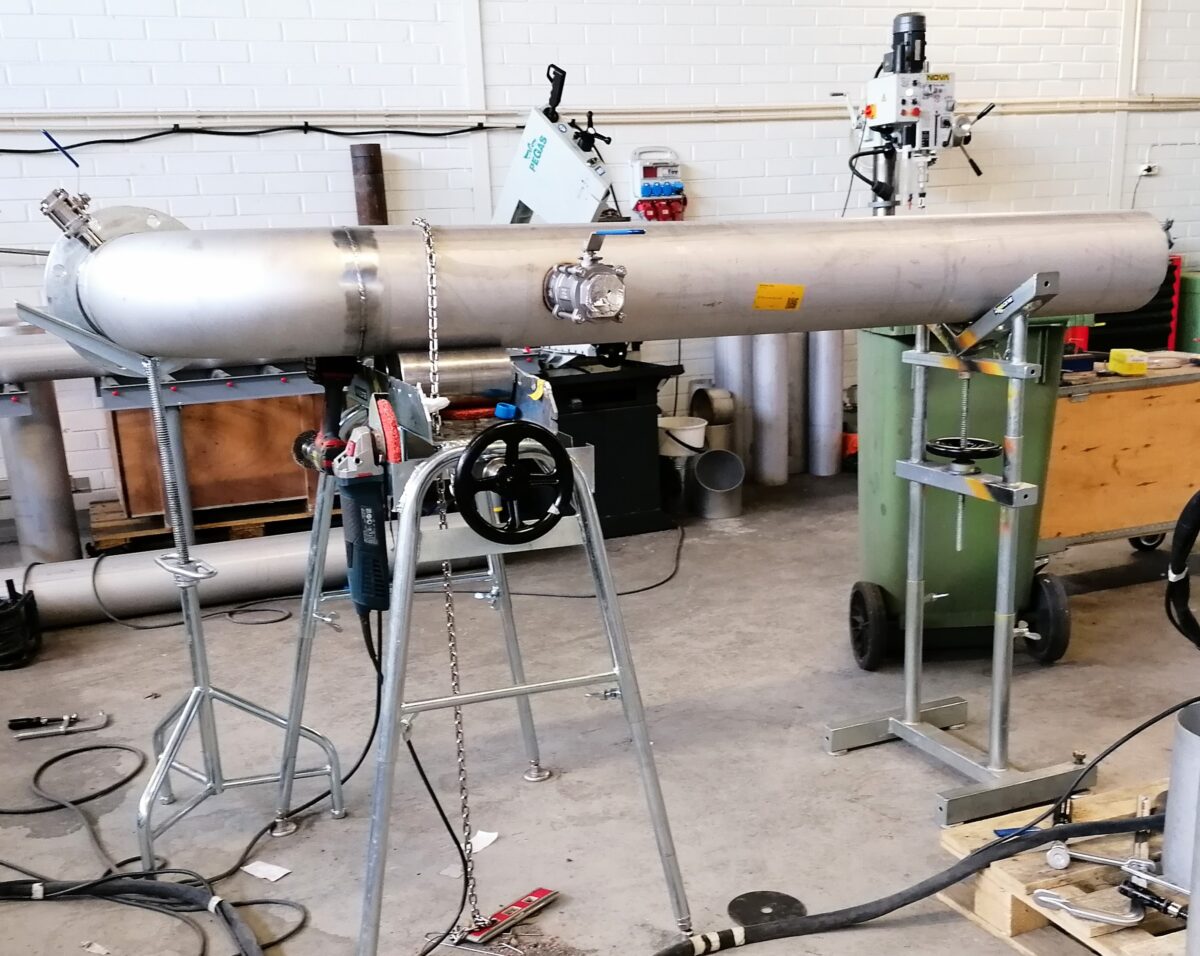
För långa rörsektioner är ett rullstöd i regel det bästa valet. Rullstöd låter röret rotera fritt under svetsning och röra sig axiellt när du behöver flytta det, vilket gör dem betydligt mer praktiska än fasta V-block eller sadelstöd när du arbetar med flera meters rör åt gången. Avsnitten nedan går igenom alla faktorer som påverkar ditt val av stöd för långa rör.
Hur påverkar rörlängden valet av stöd?
Längre rör kräver fler stödpunkter, högre lastkapacitet per stöd och bättre axiell styrning än kortare sektioner. Ett rör som är två meter långt beter sig helt annorlunda än ett som är sex eller åtta meter: ju längre sektionen är, desto mer böjer den sig under sin egen vikt, och desto större är risken för felpassning vid svetsfogen om stöden inte är korrekt placerade. Rörlängden är därför en av de första sakerna att ta hänsyn till när du väljer rörsvetsningsstöd.
För korta sektioner räcker det vanligtvis med ett stöd i varje ände. När längden ökar behöver du mellanliggande stöd för att förhindra nedböjning, som annars förvränger röret och belastar fogen redan innan du tänder bågen. Långa sektioner tenderar också att vara tyngre totalt sett, även om rörväggen är tunn, så varje stöd i din uppställning måste klara en realistisk andel av den lasten.
Stödtypen spelar också roll. För långa sektioner som behöver roteras under svetsning är rullstöd med kulrullar eller roterande hjul det praktiska valet. Fasta sadelstöd eller V-block passar bättre för kort, stationärt arbete där rotation inte krävs.
Vilka typer av rörsvetsningsstöd lämpar sig för långa sektioner?
De mest lämpliga rörsvetsningsstöden för långa sektioner är rullstöd och kulrullsstöd. Rullstöd låter röret rotera kring sin egen axel under svetsning, medan kulrullsstöd låter dig skjuta och flytta röret längs med dess axel utan att lyfta det. Båda typerna är utformade för att fungera tillsammans i uppställningar med flera stöd, vilket är precis vad långa sektioner kräver.
Rullstöd
Ett rullstöd håller röret på rullar av rostfritt stål eller gummi som möjliggör mjuk rotation. Det är den typ du vill ha vid den aktiva svetssidan av uppställningen. När du kombinerar ett rullstöd med en rörotator kan du svetsa hela rörets omkrets utan att behöva byta position, vilket förbättrar både kvalitet och hastighet. AMA-rörsvetsningsstödsetet är byggt kring denna princip, där Stand A är utformat för att bära AMA Roller-rörotatorn direkt.
Kulrullsstöd
Kulrullsstöd, som AMA Stand B, fungerar som kompletterande stöd längs rörets längd. De rostfria kulrullarna låter röret röra sig i alla riktningar med minimal friktion, så du kan rotera eller skjuta det utan motstånd från stöden. För mycket långa eller tunga sektioner håller ett kulrullsstöd var en till två meter röret stabilt och minskar belastningen på det primära rullstödet.
För extremt stora eller tunga rör i diameterområdet 100 till 1 000 mm ger en tyngre rotatoruppsättning med hydraulisk höjdjustering den lastkapacitet och ergonomiska positionering som standardstöd inte kan erbjuda.
Vilken lastkapacitet behöver du för tunga långa rör?
Den lastkapacitet du behöver beror på rörsektionens totala vikt fördelat på antalet stöd i din uppställning, med en säkerhetsmarginal tillagd. Som praktisk tumregel bör du aldrig belasta ett stöd till dess nominella maximum. Arbeta vid 70 till 80 procent av den angivna kapaciteten för att ta hänsyn till dynamiska krafter vid rotation, ojämn viktfördelning och den extra massan från kopplingar eller flänsar.
Ett stöd med en kapacitet på 560 kg är till exempel lämpligt för att bära en andel av en rörsammansättning som totalt uppgår till cirka 400 kg på det stödet, inte hela 560 kg under verkliga arbetsförhållanden. Om din rörsektion är särskilt lång och tung bör du använda fler stöd för att fördela vikten snarare än att pressa ett enda stöd till dess gräns.
Materialet spelar också roll. Rör av rostfritt stål och tjockväggigt kolstål är betydligt tyngre än tunnväggiga processrör, så kontrollera den faktiska vikten per meter för det rör du arbetar med innan du bestämmer stödkapaciteten. Vikttabeller från rörtillverkaren är den mest tillförlitliga referensen för detta.
Hur många rörsvetsningsstöd kräver en lång sektion?
En lång rörsektion behöver i regel ett stöd per en till två meters rörlängd, med minst ett stöd placerat nära varje ände. Det exakta antalet beror på rördiameter, väggtjocklek, material och om röret bär kopplingar eller böjar som förskjuter tyngdpunkten.
En bra utgångspunkt är att placera ditt primära rullstöd vid svetssidan och sedan lägga till stöd utåt längs röret. Håll utkik efter synlig nedböjning mellan stöden: om röret böjer sig märkbart mellan två stödpunkter bör du lägga till ytterligare ett stöd däremellan. Nedböjning vid fogen orsakar vinkelmässig felpassning, vilket påverkar svetskvaliteten och kan leda till kassation vid processrör där snäva toleranser gäller.
För rörsektioner med böjar eller utskjutande delar blir viktfördelningen ojämn. I sådana fall kan ett motviktssystem hjälpa till att balansera sammansättningen på stöden istället för att lägga till fler stöd än arbetsplatsen medger.
Vill du se hur AMA-rörsvetsningsstödsystemet hanterar långa sektioner i praktiken?
Utforska AMA Pipe Stand Set och AMA Roller-rörotatorn
Vilka funktioner förhindrar att röret rör sig under svetsning?
De viktigaste funktionerna för att förhindra oönskad rörelse under svetsning är fästkedjor, kedjespännare och säker låsning av rullarna. Ett rör som förskjuts även några millimeter mitt under svetsningen kan orsaka svetsfelet, felpassning vid fogen eller en säkerhetsrisk om sektionen rullar av stödet helt och hållet.
Fästkedjor lindas runt röret och förankrar det i stödets ram. När de är korrekt åtdragna håller de röret stadigt mot rullarna och förhindrar laterala rörelser. Detta är särskilt viktigt för långa sektioner, där röret har större hävarm och kan tippa eller rulla om något stör det under svetsning.
Utöver kedjorna spelar rullytans utformning roll. Standardrullar av rostfritt stål fungerar bra för de flesta rörmaterial, men gummihjul ger bättre grepp när rörytans är ojämn eller när du arbetar med ett rör som har en längsgående skarv. Gummihjul förhindrar att röret glider på rullarna under rotation, vilket håller svetspositionen konsekvent.
Centreringskragor är ett annat användbart tillbehör när du fogar samman två rörsektioner ände mot ände. De justerar rörändarnas inbördes läge noggrant innan häftsvetsning, vilket innebär att fogen förblir i position under hela svetsningen snarare än att driva iväg när värmen byggs upp.
När ska du använda höjdjusterbara stöd jämfört med stöd med fast höjd?
Använd höjdjusterbara rörsvetsningsstöd när du arbetar med rör av olika diameter, på ojämna golv eller i situationer där arbetshöjden behöver anpassas till svetsarens ergonomiska position. Stöd med fast höjd är bara praktiska i dedikerade prefabriceringsverkstäder där samma rördiameter och arbetshöjd används konsekvent.
I de flesta professionella rörsvetsningsmiljöer är höjdjusterbara stöd standardvalet. Processrörsprojekt involverar sällan en enda rörstorlek från början till slut, och även inom ett och samma projekt kan du under samma dag växla mellan DN50-kopplingar och DN300-samlingsrör. Ett stöd med ett praktiskt höjdjusteringsintervall, till exempel 800 till 1 100 mm, täcker merparten av de praktiska arbetspositionerna utan manuell underläggning eller improviserat stöd.
Höjdjustering är också till hjälp när du arbetar på plats snarare än i en prefabriceringsverkstad. Golvytor på arbetsplatser är sällan helt jämna, och möjligheten att finjustera varje stöd individuellt håller rörets axel horisontell längs hela sektionens längd. Ett rör som lutar längs sin axel är svårare att svetsa konsekvent och kan orsaka problem när det installeras i slutpositionen.
Om du använder en rörotator tillsammans med dina stöd är höjdjustering ännu viktigare: rörotatorn och alla stöd behöver vara på samma arbetshöjd så att röret ligger plant och roterar utan att kärva.
Att välja rätt rörsvetsningsstöd för långa rörsektioner handlar om att matcha rulltyp, lastkapacitet, antal stöd och höjdjusterbarhet med det specifika rör du arbetar med. Vi utformar AMA-rörsvetsningsstödsortimentet för professionell rörsvetsning inom ett brett spektrum av rörstorlekar och arbetsmiljöer, från prefabriceringsverkstäder till montering på plats. Oavsett om du är en svetsare som söker utrustning som gör arbetet enklare eller en projektledare som specificerar verktyg för ditt team, sparar rätt stöduppställning tid och förbättrar svetskvaliteten vid varje fog.
Hitta din närmaste leverantör via vårt nätverk av auktoriserade återförsäljare och skaffa de AMA-verktyg som passar din region och dina projektbehov. Du är också välkommen att kontakta oss direkt om du har frågor om vilken rörsvetsningsstödskonfiguration som passar bäst för din applikation.