Dlaczego właściwe podparcie rur jest ważne podczas dopasowywania?
Posted onNiewłaściwe podparcie rur grozi kosztownymi wadami spoin i wypadkami na placu budowy — oto co każdy spawacz powinien wiedzieć.
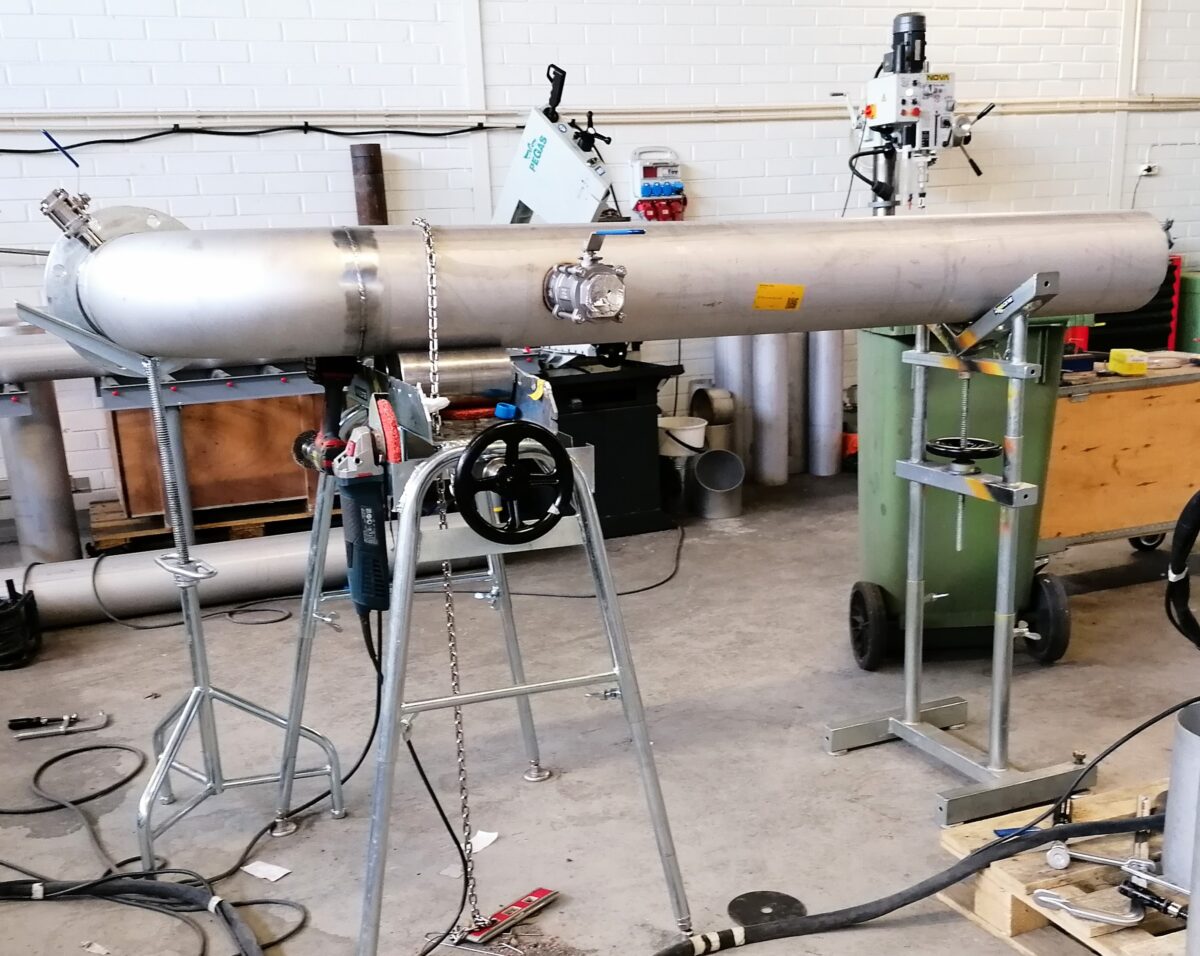
Prawidłowe podparcie rur podczas montażu ma bezpośredni wpływ na jakość spoiny, wyrównanie złącza oraz bezpieczeństwo na stanowisku pracy. Gdy rury nie są pewnie unieruchomione, nawet niewielkie przesunięcia mogą prowadzić do wadliwych spoin, które nie przejdą kontroli lub wymagają kosztownych poprawek. Poniższe sekcje odpowiadają na najczęstsze pytania spawaczy, kierowników i kierowników projektów dotyczące podparcia rur podczas montażu.
Co się dzieje z jakością spoiny, gdy rury są źle podparte podczas montażu?
Niedostateczne podparcie rur podczas montażu prowadzi do błędnego ustawienia, nierównomiernych szczelin korzeniowych oraz naprężeń w złączu jeszcze przed rozpoczęciem spawania. Problemy te przekładają się bezpośrednio na wady spoiny, takie jak niepełne wtopienie, pęknięcia i odkształcenia. W rurociągach przemysłu procesowego, gdzie istotne są dopuszczalne ciśnienia robocze i integralność materiału, skompromitowane złącze spawane może oznaczać nieudane kontrole i kosztowne naprawy.
Gdy rura przesuwa się choćby nieznacznie podczas sczepiania, szczelina korzeniowa staje się nierównomierna na całym obwodzie. Zmusza to spawacza do kompensowania przez zmianę techniki, co rzadko daje jednolity efekt. W przypadku materiałów takich jak stal nierdzewna czy duplex, gdzie ilość wprowadzonego ciepła musi być ściśle kontrolowana, dodatkowe przejścia mające na celu korektę ustawienia wprowadzają niepożądane ciepło i mogą wpływać na właściwości materiału złącza.
Odkształcenie to kolejna bezpośrednia konsekwencja. Jeśli jedna strona rury nie jest podparta, grawitacja powoduje jej opadanie podczas sczepiania, wprowadzając kątowe błędy ustawienia, które trwale blokują się w złączu po ostygnięciu spoin sczepnych. Żadne spawanie korygujące nie jest w stanie całkowicie usunąć tego wbudowanego naprężenia.
Jakie siły działają na złącze rurowe podczas montażu?
Podczas montażu rur złącze jest narażone na obciążenia grawitacyjne, rozkład ciężaru rury, siły sprężystości wynikające z krzywizny rury oraz wszelkie siły mechaniczne wywierane przez narzędzia do wyrównywania. Zrozumienie tych sił pomaga właściwie rozmieścić podpory, aby złącze pozostawało stabilne przez cały czas montażu i sczepiania.
Grawitacja to siła najstałej natury. Cięższe rury i dłuższe odcinki rurociągów powodują znaczące momenty gnące w złączu, zwłaszcza gdy rura jest podparta tylko z jednej strony lub w punktach oddalonych od złącza. Powoduje to ugięcie lub odchylenie końców rur, nierównomierne otwieranie lub zamykanie szczeliny korzeniowej.
Sprężystość powrotna jest mniej oczywistym, lecz równie istotnym czynnikiem. Rury, które były gięte, nieprawidłowo składowane lub cięte z zakrzywionego materiału, zachowują resztkową krzywiznę. Gdy zestawia się ze sobą dwa końce rur, ta resztkowa kształt stara się wypychać złącze z właściwego ustawienia. Odpowiednie podparcie utrzymuje rurę w zamierzonej pozycji, przeciwdziałając tej tendencji.
Siły mechaniczne pochodzące od zacisków, kołnierzy centrujących i narzędzi do wyrównywania również działają na złącze. Są to siły celowe, zaprojektowane w celu korygowania błędów ustawienia, jednak działają prawidłowo tylko wtedy, gdy rura jest podparta w wystarczającej liczbie punktów, aby zapobiec jej ugięciu pod obciążeniem zaciskającym.
Jak prawidłowe podparcie rury poprawia dokładność ustawienia?
Prawidłowe podparcie rury poprawia dokładność ustawienia poprzez utrzymanie każdego odcinka rury w stałej, kontrolowanej pozycji, dzięki czemu narzędzia centrujące mogą działać zgodnie z przeznaczeniem. Gdy rura jest stabilna, kołnierze centrujące i zaciski wyrównujące mogą precyzyjnie i równomiernie domykać szczelinę między końcami rur na całym obwodzie, zapewniając jednolitą szczelinę korzeniową i prawidłowe wyrównanie otworu.
Dokładność ustawienia zaczyna się od stabilnych stojaków rurowych rozmieszczonych w odpowiednich odstępach. Jeśli stojaki są zbyt daleko od siebie, rura ugina się między nimi, a złącze okazuje się niżej niż zakładano. Jeśli stojaki są zbyt blisko złącza, mogą utrudniać dostęp spawaczowi. Celem jest podparcie rury wystarczająco blisko złącza, aby wyeliminować ugięcie, nie blokując jednocześnie pozycji spawania.
Kołnierze centrujące, takie jak kołnierze centrujące AMA dostępne w rozmiarach od DN65 do DN1500, działają najskuteczniej, gdy rura jest już utrzymywana na właściwej wysokości i pod właściwym kątem przez stojaki pod nią. Kołnierz precyzyjnie dostosowuje koncentryczność obu końców rury, minimalizując błędy ustawienia otworu. Bez stabilnego podparcia od dołu kołnierz musi zwalczać zarówno błąd ustawienia, jak i ciężar własny rury, co ogranicza dokładność centrowania złącza.
W przypadku prefabrykacji warsztatowej obrotniki do rur zapewniają dodatkową korzyść w zakresie wyrównania. Obracanie rury podczas sczepiania pozwala spawaczowi pracować w najwygodniejszej pozycji przez cały czas wykonywania złącza, co przekłada się na bardziej równomierne spoiny sczepne i zmniejsza ryzyko utrwalenia się kątowego błędu ustawienia na skutek odkształceń.
Jakie zagrożenia bezpieczeństwa stwarzają niepodparte rury podczas montażu?
Niepodparte rury podczas montażu stwarzają poważne zagrożenia bezpieczeństwa, w tym toczenie się rury, nagłe jej spadnięcie oraz niekontrolowane przemieszczenie podczas przykładania lub zwalniania narzędzi wyrównujących. Zagrożenia te narażają spawaczy i pobliskich pracowników na urazy zgnieceniowe, a także mogą uszkodzić okoliczne urządzenia lub już zamontowane elementy rurociągów.
Rura opierająca się na niestabilnej powierzchni lub wyważona na jednym punkcie podparcia może się stoczyć bez ostrzeżenia, zwłaszcza gdy spawacz przykłada siłę boczną, aby doprowadzić złącze do właściwego ustawienia. Rury o większej średnicy mają większą masę i wywierają większy impakt w przypadku upadku lub stoczenia się. Nawet mniejsze rury mogą powodować obrażenia, jeśli spadną na stopy lub dłonie podczas montażu.
Samo sczepianie wprowadza dodatkowy wymiar bezpieczeństwa. Gdy spoina sczepna stygnie i kurczy się, pociąga złącze, co może spowodować nagłe przesunięcie się słabo podpartej rury. Jeśli w tym momencie spawacz jest w bliskim kontakcie z rurą, ruch ten może spowodować oparzenia lub urazy mechaniczne.
Odpowiednie stojaki rurowe z łańcuchami mocującymi, takie jak te wchodzące w skład zestawu stojaków AMA Pipe Stand Set, pewnie utrzymują rurę na miejscu przez cały czas montażu i zapobiegają niespodziewanemu toczeniu się lub spadaniu. Jest to nie tylko dobra praktyka dla jakości spoiny, ale podstawowy wymóg bezpiecznego środowiska pracy.
Jakie narzędzia służą do podparcia i pozycjonowania rur podczas montażu?
Głównymi narzędziami używanymi do podparcia i pozycjonowania rur podczas montażu są stojaki rurowe, kołnierze centrujące, obrotniki do rur oraz układy przeciwwag. Każde narzędzie odpowiada na konkretny aspekt wyzwań związanych z montażem i zazwyczaj są one używane łącznie, aby zapewnić stabilne i dokładne przygotowanie złącza.
Stojaki rurowe
Stojaki rurowe utrzymują rurę na właściwej wysokości roboczej i zapobiegają jej ugięciu wzdłuż długości. Regulowane stojaki, takie jak AMA Stand A i Stand B, można ustawić na odpowiednią wysokość dostosowaną do średnicy rury i pozycji roboczej spawacza. Stojaki z rolkami ze stali nierdzewnej umożliwiają przesuwanie rury wzdłużnie bez konieczności jej podnoszenia, co oszczędza czas i ogranicza ręczne przemieszczanie.
Kołnierze centrujące
Kołnierze centrujące zakłada się na zewnętrzną stronę obu końców rury w miejscu złącza i ściąga je do koncentryczności. Są szczególnie przydatne w przypadku rur cienkościennych ze stali nierdzewnej i kwasoodpornych, gdzie błędy ustawienia otworu powodują koncentracje naprężeń podczas eksploatacji. Napinacz kołnierza przykłada równomierną siłę zaciskającą na całym obwodzie kołnierza.
Obrotniki do rur
Obrotniki do rur umożliwiają obracanie rury do najwygodniejszej pozycji spawania bez konieczności zmiany pozycji przez spawacza. Podczas sczepiania obrotnik pozwala na rozmieszczenie spoin sczepnych w równych odstępach na całym obwodzie złącza, bez konieczności przyjmowania niewygodnych pozycji nad głową lub pionowych. Zestaw stojaków AMA Pipe Stand Set jest zaprojektowany do współpracy z obrotnikami rolkowymi AMA, łącząc stabilne podparcie z kontrolowanym obrotem w jednym zestawie.
Układy przeciwwag
Gdy zespół rurowy zawiera kolana lub wystające elementy, środek ciężkości przesuwa się poza oś rury. Układ przeciwwag równoważy zespół, dzięki czemu stabilnie spoczywa na stojakach rurowych bez ryzyka przewrócenia. Jest to szczególnie przydatne podczas prefabrykacji złożonych prefabrykatów rurowych.
Zapoznaj się z pełnym zestawem stojaków AMA Pipe Stand Set i sprawdź, jak wspiera Twój proces montażu: AMA Pipe Stand Set
Kiedy należy przestawiać podpory rur podczas procesu montażu?
Podpory rur należy przestawiać za każdym razem, gdy rura jest przedłużana, gdy do zespołu dodawane są kolejne odcinki rur, oraz po zakończeniu sczepiania, jeśli zespół musi zostać przemieszczony do pełnego spawania. Celem jest utrzymanie punktów podparcia wystarczająco blisko aktywnego złącza na każdym etapie, aby rura nie ugięła się ani nie przesunęła podczas żadnej fazy procesu.
Na początku montażu należy ustawić stojaki tak, aby podpierały oba łączone końce rur, z co najmniej jednym stojakiem blisko każdej strony złącza. Gdy spoiny sczepne są już ułożone i złącze jest częściowo unieruchomione, można niekiedy nieznacznie odsunąć stojakod krótszego końca rury, aby poprawić dostęp spawacza, pod warunkiem że rura pozostaje stabilna.
Gdy dodaje się nowy odcinek rury do już sczepionego zespołu, należy przestawić stojaki tak, aby podpierały nowy odcinek, zanim zostanie on dosunięty do istniejącego zespołu. Nigdy nie należy pozwalać, aby ciężar nowego odcinka zwisał ze skończonego złącza podczas montażu. Złącze nie jest jeszcze wystarczająco wytrzymałe, aby przenosić takie obciążenie, a moment gnący może spowodować pęknięcie spoin sczepnych lub odkształcenie złącza.
Po zakończeniu pełnego spawania i przygotowaniu prefabrykatu do przemieszczenia lub transportu, stojaki należy przestawić tak, aby równomiernie rozkładały ciężar gotowego zespołu, uwzględniając wszelkie kształtki, kolana lub kołnierze przesuwające środek ciężkości.
Podparcie rur to nie jednorazowa czynność. Jest to aktywny element procesu montażu i spawania, który należy dostosowywać w miarę postępu prac.
Prawidłowe podparcie rur podczas montażu chroni jakość spoiny, zapewnia bezpieczeństwo zespołu i ogranicza czas tracony na poprawki i korekty. W firmie Welner projektujemy i produkujemy narzędzia do obsługi rur AMA, stworzone specjalnie z myślą o wymaganiach profesjonalnego spawania rurociągów w środowiskach przemysłu procesowego — od kompaktowych kołnierzy centrujących do rur o małych średnicach po ciężkie zestawy obrotników do dużych zespołów rurowych. Nasze narzędzia zostały zaprojektowane, aby pomagać spawaczom, kierownikom i kierownikom projektów uzyskiwać spójne i niezawodne wyniki na każdym złączu. Znajdź najbliższego dystrybutora AMA na naszej stronie autoryzowanych dystrybutorów lub skontaktuj się z nami bezpośrednio, jeśli masz pytania dotyczące doboru narzędzi do swojego zastosowania.