Jak skrócić czas dopasowania w produkcji rur?
Posted onPowolne dopasowywanie rur? Poznaj narzędzia i techniki, które eliminują opóźnienia związane z wyrównywaniem i zwiększają wydajność produkcji.
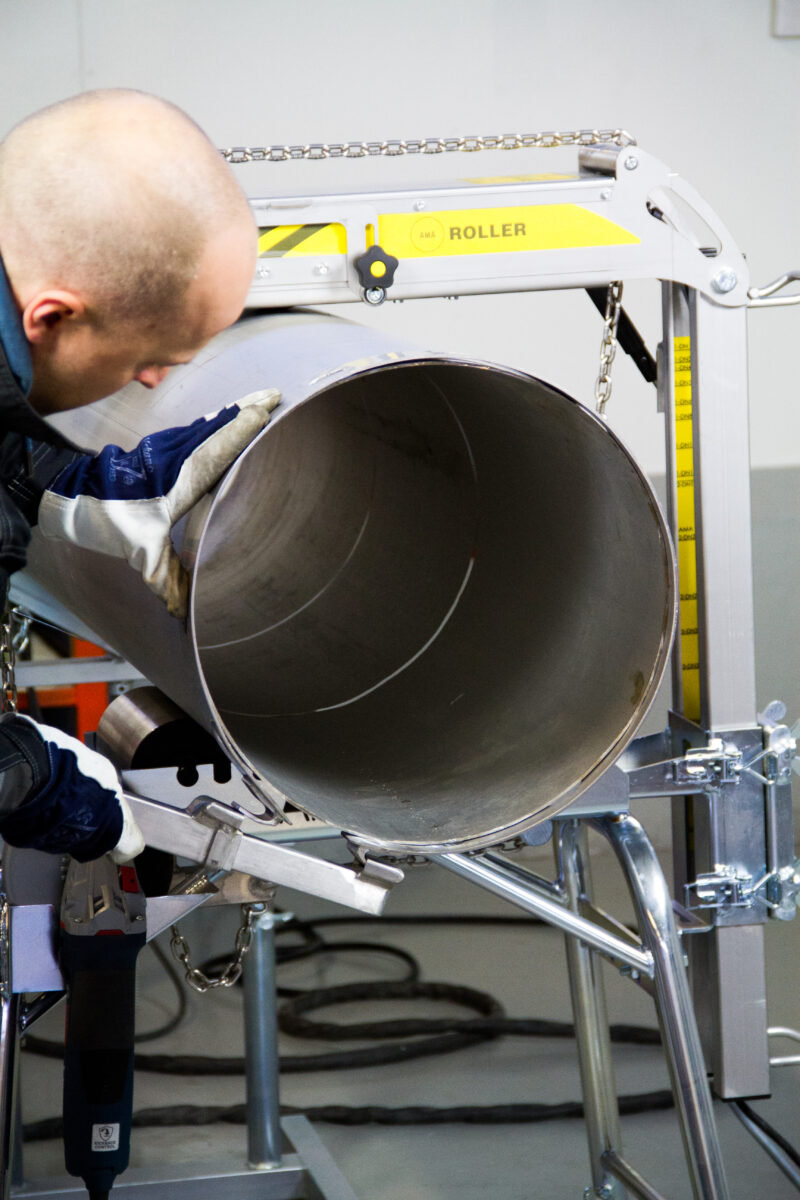
Czas montażu w prefabrykacji rurociągów skraca się przez wyeliminowanie czynności spowalniających wyrównywanie: złego przygotowania końców rur, niespójnych szczelin korzeniowych oraz ręcznych korekt, które powinny być wykonywane odpowiednimi narzędziami. Największe zyski osiąga się dzięki zastosowaniu dedykowanych narzędzi do centrowania i mocowania, które utrzymują rury w dokładnej pozycji przed i podczas sczepiania. W tym artykule odpowiadamy na najczęstsze pytania spawaczy, kierowników i kierowników projektów dotyczące efektywności montażu.
Co powoduje opóźnienia podczas montażu rur?
Większość opóźnień montażowych wynika z trzech rzeczy: złego stanu końców rur, niewłaściwie ustawionych podpór oraz braku odpowiednich narzędzi do centrowania. Gdy końce rur nie są prostopadłe, czyste lub odpowiednio sfazowane, spawacze tracą czas na ręczne korekty zamiast przystąpić do sczepiania. Każda ręczna poprawka wydłuża czas pracy i zwiększa ryzyko niespójnych złączy.
Przy montażu prefabrykatów rurowych opóźnienia narastają szybko. Jedno błędnie wyrównane złącze na początku odcinka może zaburzyć każde kolejne połączenie. Do typowych przyczyn należą:
- Końce rur niekołowe lub z nierównomiernym fazowaniem
- Podpory rur ustawione na różnych wysokościach, powodujące przesunięcia pionowe
- Szczeliny korzeniowe zamykające się lub otwierające podczas przesuwania rury w trakcie sczepiania
- Stosowanie ręcznych klinów lub improwizowanych podkładek zamiast dedykowanych narzędzi montażowych
- Słaba komunikacja między spawaczem a monterem w kwestii dopuszczalnych tolerancji
W warsztatach prefabrykacji opóźnienia są szczególnie kosztowne, ponieważ warunki są kontrolowane, a cele wydajnościowe wyższe. Na budowie te same problemy są trudniejsze do usunięcia ze względu na ograniczony dostęp i przestrzeń. Zidentyfikowanie źródłowej przyczyny konkretnych opóźnień to pierwszy krok do ich wyeliminowania.
Jakich narzędzi używa się do przyspieszenia wyrównywania rur?
Narzędziami najczęściej stosowanymi do przyspieszenia wyrównywania rur są obroże centrujące, zaciski do rur, podpory rurowe oraz obrotniki. Każde narzędzie odpowiada za określony etap procesu montażu. Używane razem ograniczają ręczną obsługę, poprawiają dokładność złączy i pozwalają spawaczom skupić się na spawaniu, a nie na korektach.
Obroże centrujące
Obroże centrujące AMA to wykonane ze stali nierdzewnej narzędzia do wyrównywania, które obejmują z zewnątrz dwa końce rur, utrzymując je koncentrycznie przed sczepianiem. Dostępne są w rozmiarach od DN65 do DN1500, obejmując szeroki zakres średnic rur. Dokręcacz obroży z łożyskami oporowymi zapewnia równomierną siłę docisku, dzięki czemu obroża pozostaje napięta, a wyrównanie dokładne. Eliminuje to konieczność ręcznego sprawdzania i korygowania pozycji między sczepami.
Podpory rurowe i obrotniki
Regulowane podpory rurowe utrzymują rury na właściwej wysokości roboczej, co bezpośrednio wpływa na jakość dopasowania dwóch końców rur. Gdy podpory są ustawione nierównomiernie, przesunięcia pionowe są niemal nieuniknione. Obrotniki, takie jak AMA Roller Premium ze sterowaniem bezprzewodowym, umożliwiają spawaczowi ciągłe obracanie rury bez zmiany pozycji, co przyspiesza sczepianie i zapewnia bardziej równomierne spoiny na całym obwodzie.
Jak przygotowanie końców rur wpływa na czas montażu?
Przygotowanie końców rur ma bezpośredni wpływ na czas montażu. Koniec rury, który jest prostopadły, prawidłowo sfazowany i wolny od zadziorów lub utleniania, zostanie wyrównany szybciej i pewniej utrzyma swoją pozycję niż ten, który nie został właściwie przygotowany. Złe przygotowanie zmusza montera do kompensowania podczas montażu, co wydłuża czas pracy i obniża jakość złącza.
Kluczowe etapy przygotowania wpływające na szybkość montażu to:
- Prostopadłość cięcia: Koniec rury nie cięty prostopadle tworzy nierównomierną szczelinę wokół złącza, co utrudnia kontrolę jednolitej szczeliny korzeniowej.
- Dokładność fazowania: Niespójny kąt fazy zmienia efektywną szczelinę korzeniową i obszar wtopienia, co spawacz musi następnie kompensować.
- Czystość powierzchni: Utlenianie, zgorzelina walcownicza i powłoki w strefie spawania spowalniają sczepianie i mogą powodować wady.
- Niekołowość: Rury, które nie są idealnie okrągłe, są trudniejsze do wyrównania i zamocowania, zwłaszcza przy użyciu zewnętrznych narzędzi do centrowania.
Inwestycja czasu w prawidłowe przygotowanie końców rur szybko się zwraca. Dobrze przygotowany koniec rury montuje się szybciej, lepiej utrzymuje wyrównanie i daje czystszą spoinę przy mniejszej liczbie poprawek.
Jaka jest różnica między wewnętrznymi a zewnętrznymi zaciskami do rur?
Wewnętrzne zaciski do rur rozszerzają się od wewnątrz otworu rury, utrzymując dwa końce w wyrównaniu, natomiast zewnętrzne zaciski lub obroże centrujące obejmują rurę z zewnątrz. Właściwy wybór zależy od średnicy rury, grubości ścianki, warunków dostępu oraz wymaganego poziomu dokładności wyrównania.
Zaciski wewnętrzne są odpowiednie do rur o większych średnicach, gdzie otwór jest wystarczająco duży, aby wprowadzić i obsługiwać narzędzie. Działają od wewnątrz, co może być przydatne, gdy dostęp do zewnętrznej strony rury jest utrudniony lub gdy konieczne jest precyzyjne utrzymanie otwartej szczeliny korzeniowej. Są jednak generalnie bardziej skomplikowane w montażu i demontażu, a dla mniejszych średnic lub rur cienkościennych mogą być niepraktyczne.
Zewnętrzne narzędzia do wyrównywania, takie jak obroże centrujące, są szybsze w zakładaniu i zdejmowaniu, działają w szerokim zakresie średnic rur i nie wymagają dostępu do otworu rury. Stanowią praktyczny wybór zarówno w warsztatach prefabrykacji, jak i na budowie. Dla rur od DN65 wzwyż zewnętrzne obroże centrujące oferują niezawodną i powtarzalną metodę wyrównywania, która wpisuje się w szybkie tempo pracy.
Kiedy stosować narzędzia montażowe, a kiedy ręczne sczepianie?
Narzędzia montażowe należy stosować zawsze wtedy, gdy liczy się dokładność wyrównania, spójność złączy lub wydajność. Ręczne sczepianie bez dedykowanych narzędzi jest praktyczne jedynie przy okazjonalnych, niskonakładowych pracach, gdzie tolerancje są szerokie, a poprawki akceptowalne. W każdym profesjonalnym kontekście spawania rurociągów narzędzia montażowe konsekwentnie przewyższają metody ręczne pod względem szybkości, dokładności i powtarzalności.
Ręczne sczepianie opiera się na umiejętnościach i doświadczeniu spawacza w utrzymaniu rur w pozycji podczas nakładania sczepów. Sprawdza się w prostych sytuacjach, ale wprowadza zmienność między złączami i między spawaczami. Naraża też spawacza na obciążenie fizyczne, szczególnie przy cięższych rurach.
Narzędzia montażowe stają się wyraźnie opłacalne, gdy:
- Praca odbywa się w wąskich tolerancjach wymiarowych, np. w instalacjach procesowych lub systemach ze stali nierdzewnej
- Montowane są prefabrykaty rurowe, gdzie błędy kumulują się na kolejnych złączach
- Wymagane są spójne wyniki niezależnie od tego, który spawacz wykonuje pracę
- Rury są ciężkie, nieporęczne lub trudne do ręcznego utrzymania
- Konieczne jest ograniczenie poprawek i niezgodności przy spoinach wymagających wysokiej jakości
Dla kierowników projektów i nadzoru argument za narzędziami montażowymi jest prosty: skracają czas wykonania każdego złącza, ograniczają zmienność i zmniejszają ryzyko kosztownych poprawek.
Jak utrzymać spójną szczelinę korzeniową na wielu złączach?
Spójną szczelinę korzeniową utrzymuje się przez stosowanie tej samej metody ustawienia i tych samych narzędzi przy każdym złączu. Spójność szczeliny korzeniowej zależy od trzech rzeczy: sposobu przygotowania końców rur, sposobu podparcia rur podczas montażu oraz sposobu ustawienia i utrzymania szczeliny przed i podczas sczepiania.
Najbardziej niezawodne podejście łączy dokładne przygotowanie końców rur z zewnętrznymi narzędziami do wyrównywania, które utrzymują rury koncentrycznie podczas ustawiania szczeliny. Obroże centrujące utrzymują końce rur wyrównane promieniowo, co zapobiega wpływowi przesunięć pionowych i kątowych na szczelinę. Następnie szczelinę korzeniową ustawia się za pomocą jednolitej podkładki dystansowej lub szablonu szczeliny przed nałożeniem sczepów.
Praktyczne kroki pomagające utrzymać spójność szczeliny korzeniowej w całym prefabrykacie lub serii produkcyjnej:
- Stosowanie tej samej metody przygotowania końców rur i tych samych narzędzi przez cały czas trwania zlecenia
- Sprawdzanie i regulowanie wysokości podpór przed każdym montażem, a nie tylko na początku dnia
- Zakładanie obroży centrujących przed ustawieniem szczeliny korzeniowej, a nie po
- Używanie szablonu szczeliny korzeniowej lub dedykowanej podkładki dystansowej zamiast oceniania na oko
- Nakładanie sczepów w równomiernie rozmieszczonych miejscach na obwodzie, aby zapobiec nierównomiernemu zamykaniu się szczeliny podczas stygnięcia rury
- Sprawdzanie szczeliny korzeniowej w kilku miejscach na obwodzie złącza przed zakończeniem sczepiania
W środowiskach prefabrykacji, gdzie wielu spawaczy pracuje przy tym samym prefabrykacie, dokumentowanie procedury ustawienia i stosowanie tych samych narzędzi przez cały zespół jest najskuteczniejszym sposobem na utrzymanie spójności szczeliny korzeniowej od złącza do złącza.
Skrócenie czasu montażu w spawaniu rurociągów nie polega na szybszej pracy. Chodzi o wyeliminowanie czynności, które ją spowalniają: złego przygotowania, niespójnych podpór i ręcznych korekt, które właściwe narzędzia wykonują automatycznie. W firmie Welner opracowujemy i produkujemy narzędzia do obsługi rur zaprojektowane specjalnie dla profesjonalnych środowisk spawania rurociągów — od obroży centrujących i podpór rurowych po obrotniki do prefabrykacji i zastosowań budowlanych. Nasze produkty obejmują średnice rur od małych do dużych rozmiarów przemysłowych, a sprzedaż prowadzimy przez autoryzowanych dystrybutorów w krajach nordyckich i całej Europie. Znajdź najbliższego dostawcę na naszej stronie autoryzowanych dealerów lub skontaktuj się z nami bezpośrednio, jeśli masz pytania dotyczące tego, które narzędzia odpowiadają Twojemu zastosowaniu.