Jakie urządzenia pomagają ograniczyć wady spawalnicze?
Posted onOdkryj, które narzędzia do wyrównywania, obsługi i przedmuchiwania rur eliminują wady spawalnicze, zanim jeszcze powstaną.
Najskuteczniejszym sposobem na ograniczenie wad spoin jest kontrolowanie warunków przed rozpoczęciem spawania. Właściwe ustawienie rur, staranne przygotowanie złącza oraz stabilne podtrzymywanie rur podczas spawania zapobiegają większości wad, które ujawniają się w gotowych spoinach. Poniższe sekcje opisują konkretny sprzęt, który ma największy wpływ na każdym etapie procesu.
Co jest przyczyną większości wad spoin przy spawaniu rur?
Większość wad spoin przy spawaniu rur wynika ze złego przygotowania złącza i niestabilnych warunków pracy, a nie wyłącznie z techniki spawacza. Źle ustawione rury, nierówne kąty fazowania, zanieczyszczenia powierzchni oraz niestabilne pozycjonowanie podczas spawania to główne przyczyny porowatości, braku wtopienia i niepełnego przetopienia. Wyeliminowanie tych problemów przed zajarzeniem łuku pozwala usunąć znaczną część wad.
Gdy rury nie są właściwie ustawione w złączu, szczelina graniowa staje się nierównomierna. Zmusza to spawacza do ciągłego korygowania, co prowadzi do niejednolitego wprowadzania ciepła i braku wtopienia. Podobnie zanieczyszczenia w postaci smaru, wilgoci lub zgorzeliny walcowniczej powodują porowatość jeziorka spawalniczego. Niedostateczna osłona gazowa podczas spawania grani w przypadku stali nierdzewnej lub innych wrażliwych materiałów powoduje utlenianie od strony grzbietu spoiny, co może negatywnie wpłynąć zarówno na wygląd, jak i na wytrzymałość konstrukcji.
Wspólnym mianownikiem wszystkich tych przyczyn jest przygotowanie. Sprzęt spawalniczy i narzędzia do obsługi rur, które stabilizują, ustawiają i chronią złącze przed spawaniem i w jego trakcie, bezpośrednio eliminują źródłowe przyczyny wad, zamiast próbować je korygować po fakcie.
Jakie narzędzia do ustawiania rur ograniczają błędy dopasowania?
Obejmy centrujące są najbardziej bezpośrednim narzędziem do ograniczania błędów dopasowania. Zaciskają się na zewnętrznej stronie dwóch końców rur, utrzymując je koncentrycznie i z właściwą szczeliną przed sczepianiem. Eliminuje to ręczne korekty i domysły prowadzące do nieprawidłowego ustawienia, które jest jedną z najczęstszych przyczyn wad spoin przy spawaniu rur.
Nasze obejmy centrujące AMA wykonane są ze stali nierdzewnej i obejmują szeroki zakres rozmiarów – od DN65 do DN1500. Każda obejma jest dokręcana dedykowanym napinaczem wyposażonym w łożyska oporowe, co zapewnia precyzyjną i powtarzalną siłę zacisku bez uszkadzania powierzchni rury. Efektem jest złącze prawidłowo ustawione od samego początku, dzięki czemu spoiny sczepne zachowują właściwą geometrię przez cały czas wykonywania grani i warstw wypełniających.
Do mniejszych średnic rur przeznaczony jest miniestaw obejm centrujących AMA, obejmujący zakres DN65–DN125, w komplecie z mininapinaczem i uchwytem do skrzynki narzędziowej. Do większych zadań stosuje się napinacz Basic lub Large, przy czym napinacz Large przeznaczony jest szczególnie do rur DN600 i powyżej, gdzie wymagane są większe grubości ścianek i większy moment skręcający. Dobór obejmy o właściwym rozmiarze do spawanej rury pozwala utrzymać błędy dopasowania na minimalnym poziomie dla pełnego zakresu średnic rur spotykanych na budowie.
Jak sprzęt do fazowania rur wpływa na jakość spoiny?
Jednolite kąty fazowania zapewniają spawaczowi przewidywalną geometrię złącza. Gdy kąt fazowania i szerokość powierzchni czołowej są równomierne na całym obwodzie rury, wprowadzanie ciepła pozostaje stałe, wtopienie niezawodnie sięga grani, a gotowa spoina spełnia wymagany profil. Nieregularne fazowania wymuszają ciągłe korekty, które wprowadzają zmienność i zwiększają ryzyko niepełnego wtopienia i podtopień.
Narzędzia do fazowania rur – zarówno przenośne fazownice elektryczne, jak i prowadnice do szlifierek kątowych – eliminują niejednolitość wynikającą z ręcznego szlifowania. Ręczne szlifowanie fazy jest trudne do utrzymania w sposób równomierny, szczególnie w przypadku rur o większej średnicy lub na placu budowy, gdzie nie można łatwo zmienić pozycji rury. Dedykowane narzędzie do fazowania wycina ten sam kąt za każdym razem, niezależnie od doświadczenia operatora.
Faza wpływa również na skuteczność podmuchu gazowego. Czysta, prawidłowo ukątowana faza z jednolitą powierzchnią czołową grani zapewnia gazowi ochronnemu przewidywalną przestrzeń do wypełnienia i chroni grzbiet spoiny przed utlenianiem. Ma to największe znaczenie przy spawaniu stali nierdzewnej, duplex lub innych materiałów, w których utlenianie od strony grzbietu stanowi problem jakościowy. Połączenie prawidłowego fazowania z niezawodnym systemem podmuchu gazowego zapewnia zarówno właściwą geometrię, jak i atmosferę złącza.
Jakie narzędzia do obsługi rur pomagają utrzymać jednolitość spoin?
Obrotniki do rur są najważniejszymi narzędziami do obsługi rur, umożliwiającymi utrzymanie jednolitości spoin. Obracając rurę z kontrolowaną, stałą prędkością, obrotnik pozwala spawaczowi pozostać w jednej ergonomicznej pozycji, podczas gdy złącze przesuwa się przez łuk. Utrzymuje to stały kąt spawania i prędkość przesuwu przez cały czas wykonywania warstwy, co daje jednolity profil ściegu zbliżony do spoiny mechanicznej.
Obrotniki do rur o standardowych średnicach
Obrotnik rolkowy AMA Roller obsługuje rury o średnicy od 30 mm do 508 mm i montowany jest na stojaku rurowym AMA typu A. Sterowany jest pedałem nożnym, dzięki czemu można regulować prędkość i kierunek obrotu bez odrywania rąk od palnika. Prędkość obrotowa jest regulowana, co pozwala dopasować prędkość przesuwu do metody spawania i materiału. Sprawdza się przy spawaniu metodami MIG, MAG, TIG oraz elektrodą otuloną. Wersja AMA Roller Premium wyposażona jest w bezprzewodowe sterowanie Bluetooth z zasięgiem do 25 metrów, co ogranicza liczbę kabli na stanowisku pracy i zapewnia większą swobodę ruchów.
Ciężki obrót dla większych rur
Do rur o średnicy do 1000 mm przeznaczony jest zestaw obrotnika AMA HD, zapewniający zmotoryzowany obrót przy zasilaniu akumulatorowym i sieciowym oraz maksymalnym udźwigu 1500 kg. Rolkowy stojak stołowy HD podtrzymuje rurę obok obrotnika, a stojak podporowy HD z kulkami ze stali nierdzewnej zapewnia dodatkowe podparcie dłuższych rur. Regulacja wysokości obu urządzeń odbywa się za pomocą pompy hydraulicznej, dzięki czemu można ustawić właściwą wysokość roboczą dla spawacza bez ręcznego podnoszenia.
Stojaki rurowe pełnią również pomocniczą rolę w utrzymaniu jednolitości. Stojaki rurowe AMA typu A i B podtrzymują rury pewnie na odpowiedniej wysokości podczas prefabrykacji i montażu na miejscu. Stabilne podparcie zapobiega przesuwaniu się rury podczas sczepiania, co chroni ustawienie osiągnięte za pomocą obejm centrujących.
Które akcesoria spawalnicze pomagają zapobiegać wadom wynikającym z zanieczyszczeń?
Zatyczki do podmuchu i systemy podmuchu gazowego są najskuteczniejszymi akcesoriami zapobiegającymi wadom wynikającym z zanieczyszczeń od strony grzbietu spoiny. Przy spawaniu stali nierdzewnej, tytanu lub innych materiałów wrażliwych na utlenianie wnętrze rury musi być wypełnione gazem obojętnym przed spawaniem i w jego trakcie, aby zapobiec utlenianiu grani. Bez odpowiedniego podmuchu grzbiet spoiny odbarwia się i traci odporność na korozję.
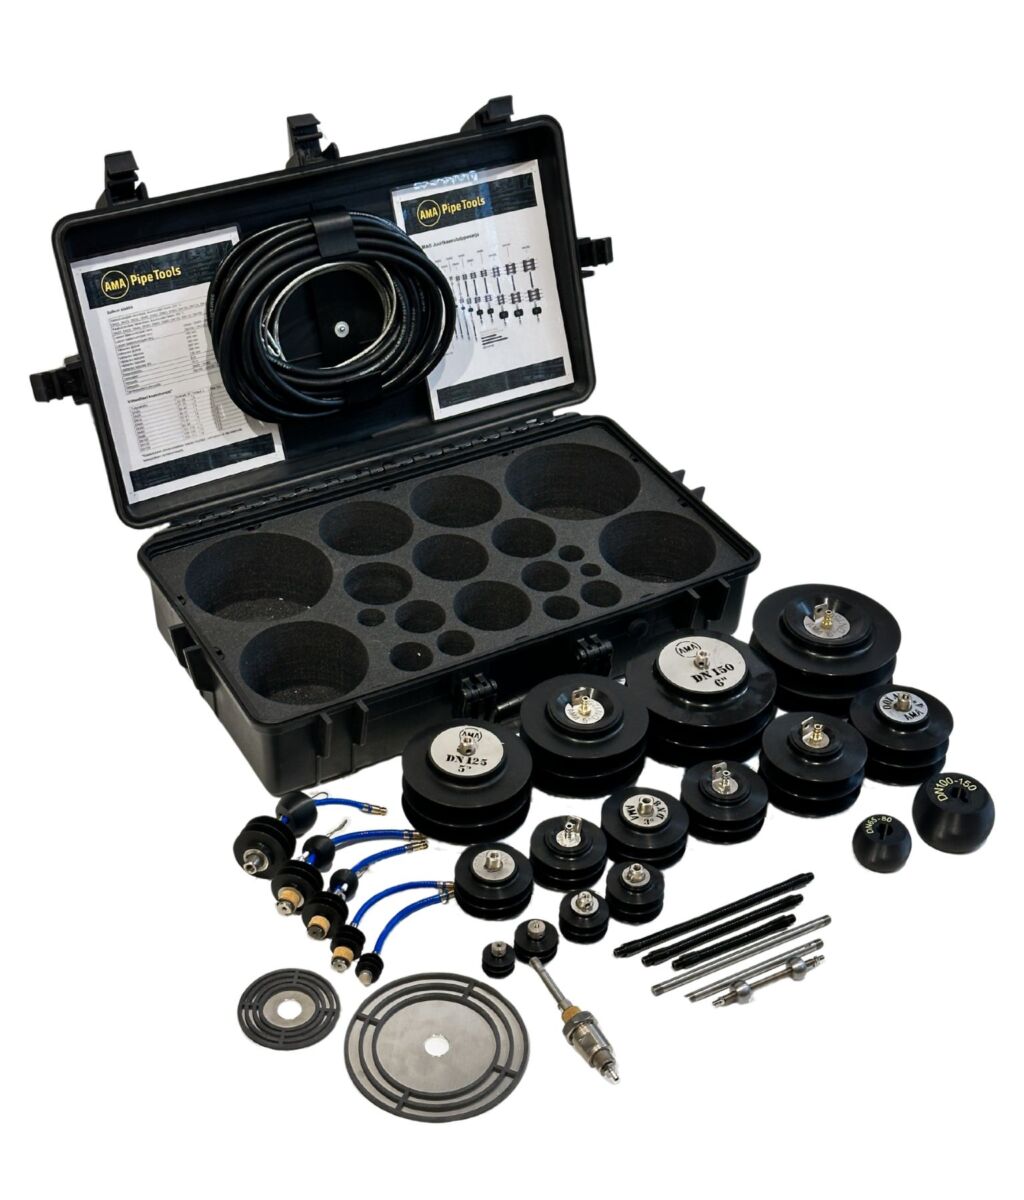
Zestaw do podmuchu AMA Pipe Purge Kit wykorzystuje potrójne dyski silikonowe, które tworzą szczelne uszczelnienie wewnątrz rury, izolując strefę spawania tak, aby gaz obojętny wypełniał tylko tę sekcję, która wymaga ochrony. Znacznie zmniejsza to zużycie gazu w porównaniu z podmuchem na całej długości rury. Zestaw obejmuje rury o rozmiarach od DN20 do DN150 i zawiera zestaw do spawania kołnierzy dla rozmiarów DN40–DN150. Kulki wyciągające umożliwiają łatwe przeciąganie zatyczek przez kolana bez ryzyka ich zakleszczenia.
Chcesz dowiedzieć się więcej o ograniczaniu zużycia gazu i czasu podmuchu?
Przeczytaj więcej o zestawie AMA Pipe Purge Kit
Poza podmuchem równie ważna jest czystość powierzchni przed spawaniem. Smar, olej, wilgoć i zgorzelina walcownicza powodują porowatość i wtrącenia. Oczyszczenie obszaru złącza dedykowaną szczotką ze stali nierdzewnej lub odpowiednim rozpuszczalnikiem przed montażem usuwa te zanieczyszczenia. W przypadku stali nierdzewnej używanie szczotki, która nie była wcześniej stosowana na stali węglowej, zapobiega zanieczyszczeniu żelazem powodującemu rdzewienie w obszarze spoiny.
Kiedy spawacze powinni kontrolować sprzęt, aby uniknąć wad?
Spawacze i nadzorujący powinni kontrolować sprzęt do obsługi rur i przygotowania do spawania na początku każdej zmiany oraz przed rozpoczęciem nowego złącza przy spoinach krytycznych. Wykrycie zużytej obejmy centrującej, nieszczelnego uszczelnienia zatyczki podmuchu lub koła napędowego obrotnika, które utraciło przyczepność, przed rozpoczęciem spawania całkowicie zapobiega powstaniu wady. Kontrola po fakcie jedynie potwierdza problem, który już wpłynął na spoinę.
Praktyczna procedura kontrolna obejmuje trzy punkty:
- Narzędzia do ustawiania: Sprawdź obejmy centrujące pod kątem odkształceń, uszkodzonych napinaczów lub zużytych powierzchni kontaktowych uniemożliwiających precyzyjne zaciskanie. W razie potrzeby wymień poszczególne dyski silikonowe w zatyczkach podmuchu – zestaw AMA Pipe Purge Kit umożliwia wymianę każdego dysku osobno, bez konieczności wymiany całego zestawu zatyczek.
- Obrotniki do rur: Sprawdź zużycie koła napędowego i upewnij się, że prędkość obrotowa jest stała pod obciążeniem. W przypadku AMA Roller Premium zweryfikuj połączenie Bluetooth między jednostką sterującą a obrotnikiem przed rozpoczęciem pracy. Obrotnik, który się zawiesza lub zmienia prędkość, daje nierówną szerokość ściegu.
- Stojaki i podpory rurowe: Upewnij się, że stojaki są wypoziomowane i że rura jest pewnie osadzona w rolkach lub kulkach przed spawaniem. Rura, która przesuwa się podczas spawania grani, niszczy ustawienie osiągnięte podczas dopasowania.
W przypadku dłuższych projektów cotygodniowa kontrola całego sprzętu pod kątem zużycia mechanicznego, obluzowanych elementów złącznych i uszkodzonych komponentów zapewnia właściwą sprawność przez cały czas trwania prac. Dobry stan sprzętu sprawia, że powtarzalne, bezbłędne spawanie jest możliwe dla całego zespołu – nie tylko dla jednego spawacza w jeden dobry dzień.
Ograniczenie wad spoin sprowadza się do kontrolowania każdego etapu przed zajarzeniem łuku: precyzyjnego ustawienia, czystego przygotowania złącza, stabilnej obsługi rur i niezawodnego podmuchu gazowego. Projektujemy i produkujemy narzędzia rurowe AMA specjalnie do profesjonalnego spawania rur w przemyśle procesowym i środowiskach prefabrykacji, obejmując zakres średnic od małych rur instalacyjnych po duże rury przemysłowe. Jeśli chcesz sprawdzić, które produkty są dostępne u dystrybutora w Twoim regionie, znajdź najbliższego autoryzowanego dealera. Możesz również skontaktować się z nami bezpośrednio, jeśli masz pytania dotyczące tego, które narzędzia najlepiej odpowiadają Twojemu zastosowaniu.