Vilken utrustning hjälper till att minska svetsdefekter?
Posted onUpptäck vilka verktyg för rörinriktning, hantering och rensning som eliminerar svetsdefekter innan de uppstår.
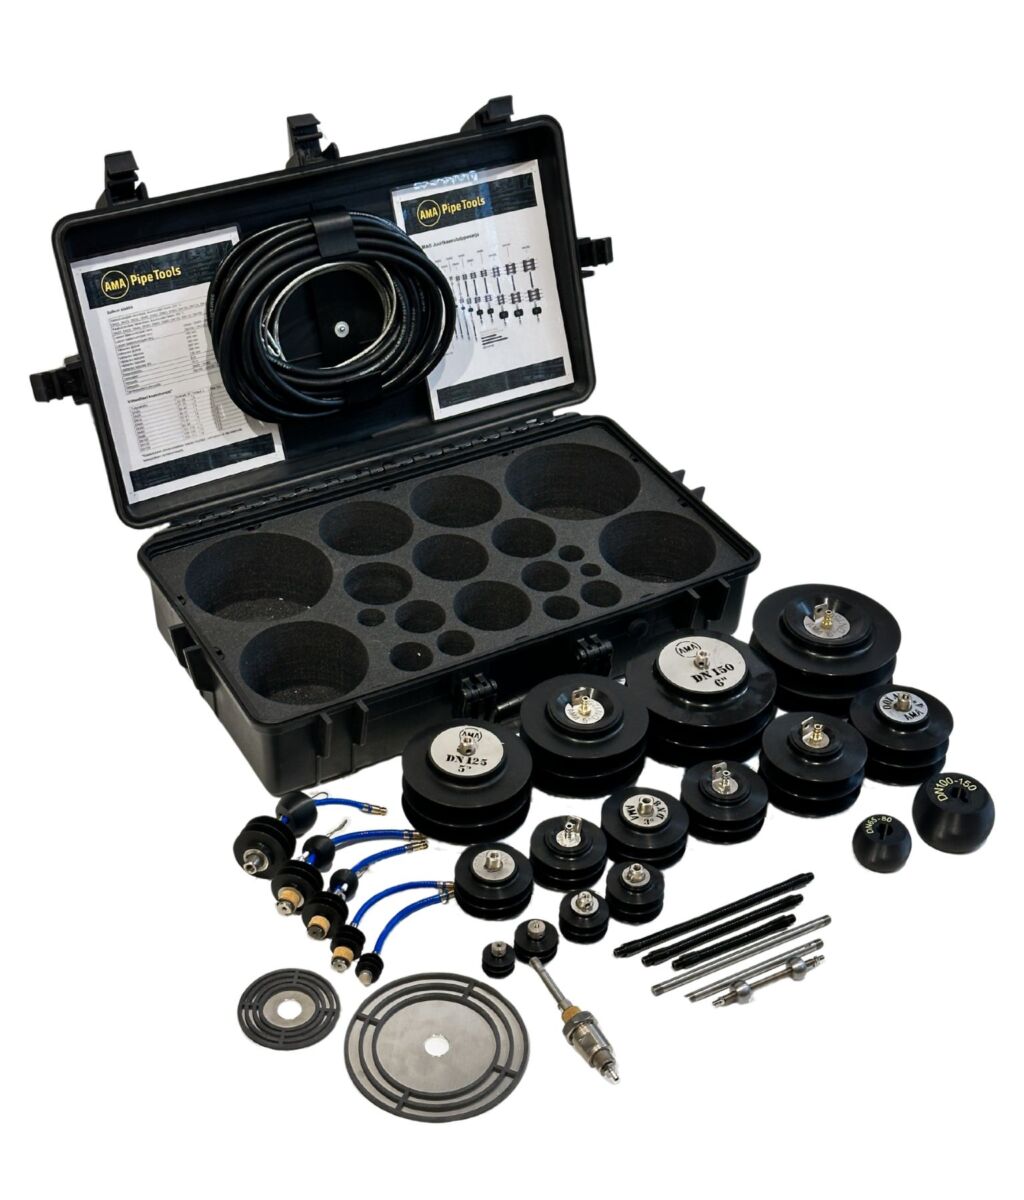
Det effektivaste sättet att minska svetsfelen är att kontrollera förhållandena innan svetsningen påbörjas. Korrekt rörinpassning, ren fogberedning och stabil rörhållning under svetsningen förhindrar majoriteten av de fel som uppstår i färdiga svetsar. Avsnitten nedan går igenom den specifika utrustning som gör störst skillnad i varje steg av processen.
Vad orsakar de flesta svetsfel vid rörsvetsning?
De flesta svetsfel vid rörsvetsning beror på bristfällig fogberedning och instabila arbetsförhållanden, inte enbart på svetstarens teknik. Felinpassade rör, ojämna fasningsvinklar, ytföroreningar och inkonsekvent positionering under svetsningen är de främsta orsakerna till porositet, bristande sammansmältning och ofullständig inträngning. Att åtgärda dessa problem innan bågen tänds eliminerar en stor andel av svetsdefekterna.
När rör inte är korrekt inpassade vid fogen blir rotgapet ojämnt. Det tvingar svetsaren att ständigt kompensera, vilket leder till ojämnt värmetillskott och ojämn sammansmältning. På samma sätt introducerar föroreningar från fett, fukt eller valshud porositet i svetsbaden. Otillräcklig skyddsgastäckning under rotpasset vid svetsning av rostfritt stål eller andra känsliga material orsakar oxidation på svetssidans baksida, vilket kan äventyra både utseende och konstruktiv integritet.
Den gemensamma nämnaren för alla dessa orsaker är förberedelse. Svetsutrustning och rörhantteringsverktyg som stabiliserar, justerar och skyddar fogen före och under svetsning tar direkt itu med grundorsakerna till defekter, i stället för att försöka åtgärda dem i efterhand.
Vilka rörinpassningsverktyg minskar passningsfel?
Centringsringar för rör är det mest direkta verktyget för att minska passningsfel. De kläms runt utsidan av två rörändar för att hålla dem koncentriska och med korrekt gap innan häftsvetsning. Detta eliminerar de manuella justeringarna och gissningarna som leder till felinpassning, vilket är en av de vanligaste orsakerna till svetsfel vid rörsvetsning.
Våra AMA centringsringar är tillverkade av rostfritt stål och täcker ett brett storleksintervall, från DN65 upp till DN1500. Varje ring spänns med en dedikerad ringdragare utrustad med tryckbärande lager, vilket ger en precis och repeterbar klämkraft utan att skada rörytan. Resultatet är en fog som sitter korrekt från start, så att häftsvetsarna håller rätt geometri genom hela rotpasset och fyllpassen.
För mindre rörstorlekar täcker AMA centringsring Miniset DN65 till DN125 och levereras med en minidragare och en ringhållare för verktygslådan. Större arbeten använder Basic- eller Large-dragaren, där Large-dragaren är särskilt lämpad för DN600 och uppåt, där tjockare väggar och större vridkraft krävs. Att ha rätt ringstorlek för det rör man arbetar med är det som håller passningsfelen till ett minimum över hela det rörstorleksintervall man stöter på på ett jobb.
Hur påverkar rörbevelsningsutrustning svetskvaliteten?
Konsekventa fasningsvinklar ger svetsaren en förutsägbar foggeometri att arbeta med. När fasningsvinkeln och ansiktsbredden är jämna runt hela rörets omkrets förblir värmetillskottet konsekvent, sammansmältningen når roten tillförlitligt och den färdiga svetsen uppfyller den krävda profilen. Oregelbundna fasningar tvingar till ständiga justeringar som introducerar variabilitet och ökar risken för ofullständig sammansmältning och undersnitt.
Rörbevelsningsverktyg – oavsett om det rör sig om portabla elektriska bevelsare eller vinkelsliparguider – eliminerar den ojämnhet som uppstår vid manuell slipning. Frihandsslipning av en fas är svår att hålla jämn, särskilt på rör med större diameter eller på arbetsplatser där röret inte enkelt kan ompositioneras. Ett dedikerat bevelsningsverktyg skär samma vinkel varje gång, oavsett operatörens erfarenhetsnivå.
Fasningen påverkar också effektiviteten hos gasrensningen. En ren, korrekt vinklad fas med ett konsekvent rotansikte ger rensningsgasen ett förutsägbart utrymme att fylla och skyddar svetssidans baksida mot oxidation. Detta är viktigast vid svetsning av rostfritt stål, duplex eller andra material där oxidation på baksidan är ett kvalitetsproblem. Att kombinera god bevelsningspraxis med ett tillförlitligt rensningssystem täcker både foggeometrin och atmosfären vid fogen.
Vilka rörhantteringsverktyg bidrar till jämn svetskvalitet?
Rörrullare är de viktigaste rörhantteringsverktygen för att upprätthålla jämn svetskvalitet. Genom att rotera röret i en kontrollerad och jämn hastighet låter en rörrullare svetsaren stanna i en ergonomisk position medan fogen rör sig genom bågen. Detta håller svetsningsvinkeln och framföringshastighetens konstanta genom hela passet, vilket ger en jämn stränkprofil som liknar en mekaniserad svets.
Rörrullare för standardrörstorlekar
AMA Roller rörrullare hanterar rör med en diameter på 30 mm till 508 mm och monteras på AMA:s A-rörstöd. Den styrs med fotpedal, så du kan justera hastighet och riktning utan att ta händerna från brännaren. Rotationshastigheten är justerbar, vilket gör att du kan anpassa framföringshastigheten till svetsmetod och material. Detta är användbart vid MIG-, MAG-, TIG- och belagd elektrodsvetsning. AMA Roller Premium-versionen lägger till trådlös Bluetooth-styrning med en räckvidd på upp till 25 meter, vilket minskar kablar på arbetsplatsen och ger dig större rörelsefrihet.
Tung rotation för större rör
För rör upp till 1 000 mm i diameter ger AMA HD Rotator Set motoriserad rotation med batteri- och nätdrift samt en maximal belastning på 1 500 kg. HD Table-rullstödet stöttar röret vid sidan av rörrullaren, och HD Support-stödet med kulkastare av rostfritt stål hanterar extra stöd för längre rör. Höjdjustering på båda enheterna sker med en hydraulpump, så du kan ställa in arbetsljden korrekt för svetsaren utan manuell lyftning.
Rörstöd spelar också en stödjande roll för konsistensen. AMA:s A- och B-rörstöd håller rören säkert på rätt höjd vid prefabrikation och montering på plats. Stabilt stöd förhindrar att röret förflyttas under häftsvetsning, vilket skyddar den inpassning du uppnådde med dina centringsringar.
Vilka svetstillbehör hjälper till att förhindra föroreningsdefekter?
Rensningsproppar och gasrensningssystem är de mest effektiva tillbehören för att förhindra föroreningsdefekter på svetssidans baksida. Vid svetsning av rostfritt stål, titan eller andra oxidationskänsliga material måste rörets insida fyllas med inertgas före och under svetsning för att förhindra oxidation av rotpasset. Utan tillräcklig rensning missfärgas baksträngen och förlorar korrosionsbeständighet.
AMA Pipe Purge Kit använder tre silikonskivor för att bilda en lufttät tätning inuti röret och isolerar svetszonen så att inertgasen endast fyller det avsnitt som behöver skyddas. Detta minskar gasförbrukningen avsevärt jämfört med att rensa hela rörets längd. Satsen täcker rörstorlekar från DN20 till DN150 och inkluderar ett flänssvetsningskit för DN40 till DN150. Dragkulor gör det enkelt att dra propparna genom böjar utan att de fastnar.
Vill du lära dig mer om att minska gasförbrukning och rensningstid?
Läs mer om AMA Pipe Purge Kit
Utöver rensning är ytans renhet före svetsning lika viktig. Fett, olja, fukt och valshud introducerar alla porositet och inneslutningar. Att rengöra fogområdet med en dedikerad borste av rostfritt stål eller lämpligt lösningsmedel innan inpassning avlägsnar dessa föroreningar. För rostfritt stål förhindrar användning av en borste som inte använts på kolstål järnföroreningar som orsakar rostfläckar i svetsområdet.
När bör svetsare inspektera utrustning för att undvika defekter?
Svetsare och arbetsledare bör inspektera rörhanterings- och svetsberedningsutrustning i början av varje skift och innan en ny fog påbörjas vid kritiska svetsar. Att upptäcka en sliten centringsring, en läckande tätning på en rensningspropp eller ett rörrullardrivhjul som tappat greppet innan svetsningen börjar förhindrar defekten helt. Inspektion i efterhand bekräftar bara ett problem som redan har påverkat svetsen.
En praktisk inspektionsrutin täcker tre punkter:
- Inpassningsverktyg: Kontrollera centringsringar för deformation, skadade dragare eller slitna kontaktytor som hindrar korrekt klämning. Byt ut enskilda silikonpackningar på rensningsproppar vid behov, eftersom AMA Pipe Purge Kit tillåter att varje skiva byts ut separat i stället för att byta hela proppenheten.
- Rörrullare: Kontrollera drivhjulet för slitage och bekräfta att rotationshastigheten är konsekvent under belastning. På AMA Roller Premium, verifiera Bluetooth-anslutningen mellan styrenheten och rörrullaren innan start. En rörrullare som tvekar eller varierar i hastighet ger ojämn stränkbredd.
- Rörstöd och understöd: Bekräfta att stöden är i våg och att röret sitter säkert i rullarna eller kulkastarna innan svetsning. Ett rör som förflyttas under rotpasset bryter den inpassning du ställde in under fogberedningen.
På längre projekt håller en veckovis kontroll av all utrustning avseende mekaniskt slitage, lösa fästelement och skadade komponenter allt i gott skick under hela jobbet. God utrustningskondition är det som gör konsekvent, defektfri svetsning repeterbar för ett helt team – inte bara för en svetsare en bra dag.
Att minska svetsfel handlar om att kontrollera varje steg innan bågen tänds: korrekt inpassning, ren fogberedning, stabil rörhanttering och tillförlitlig gasrensning. Vi konstruerar och tillverkar AMA-rörverktyg specifikt för professionell rörsvetsning inom processindustrin och prefabriceringsmiljöer, och täcker rörstorlekar från tunnväggiga rör upp till stora industirördiametrar. Om du vill se vilka produkter som finns tillgängliga via en återförsäljare nära dig, hitta din närmaste auktoriserade återförsäljare. Du är också välkommen att kontakta oss direkt om du har frågor om vilka verktyg som passar bäst för din tillämpning.