Hur förhindrar man rörelse vid häftsvetsning?
Posted onKontrollera rörrörelse vid häftsvetsning med hjälp av inriktningsverktyg, korrekt passning och smarta häftsekvenser.
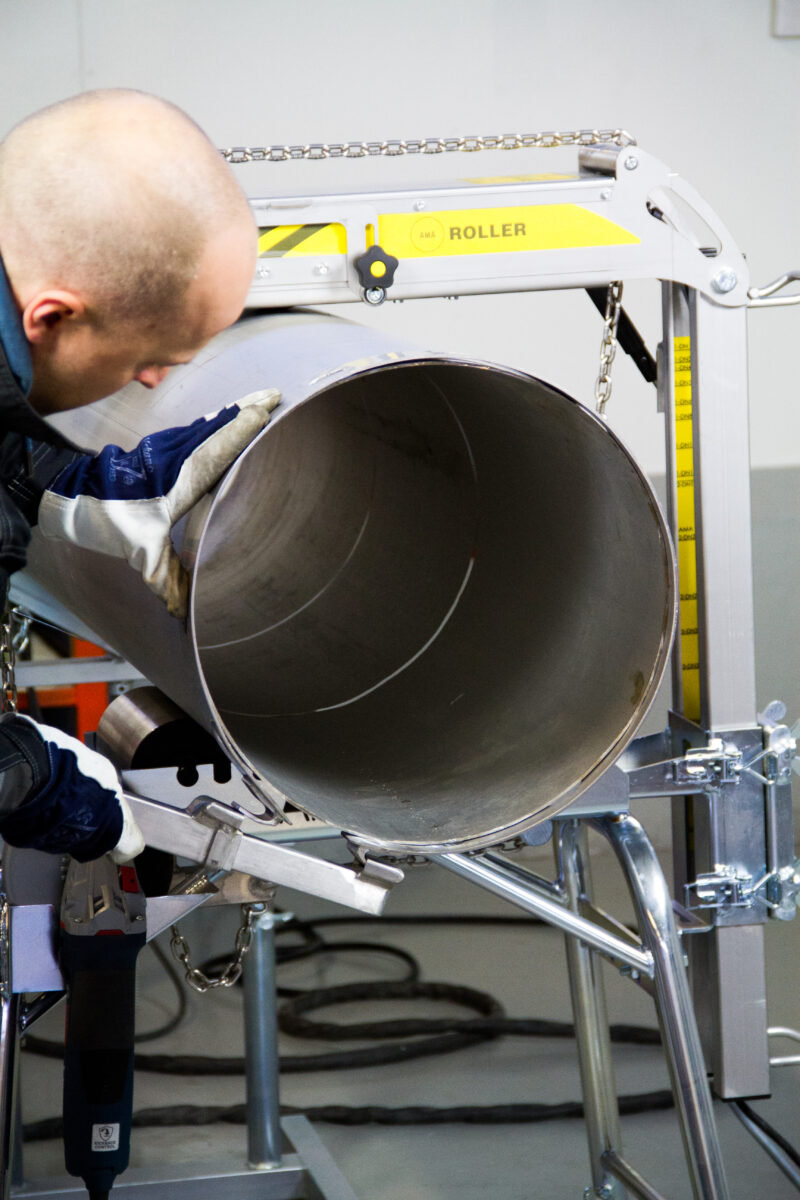
För att förhindra rörelse vid häftsvetsning bör du säkra rören med lämpliga inriktningsverktyg innan du applicerar värme, placera häftsvetsarna med jämna mellanrum runt fogen och kontrollera att passningen är tät och jämn innan du börjar. Rörelse uppstår när rören inte är ordentligt fastspända eller när häftsvetsarna är för få, för små eller ojämnt placerade. Avsnitten nedan går igenom varje faktor i detalj så att du kan kontrollera inriktningen från början till slut.
Vad gör att rör rör sig vid häftsvetsning?
Rör rör sig vid häftsvetsning främst på grund av termisk utvidgning och sammandragning. När du applicerar värme på ena sidan av en fog utvidgas den sidan kortvarigt och drar sedan ihop sig när den svalnar, vilket drar röret ur inriktning. Om röret inte hålls ordentligt på plats före och under häftsvetsningen kan redan en enda häftsvets orsaka vinkel- eller axialförskjutning som följer med till den slutliga svetsningen.
Andra vanliga orsaker är:
- Dålig passning: Ojämna rotgap eller höjdskillnader mellan rörändar skapar spänningskoncentrationer som förskjuts när värme appliceras.
- Otillräcklig fastspänning: Rör som ligger löst på stativ eller rullar kan rulla eller förskjutas under svetsningen.
- Obalanserad häftsekvens: Att placera häftsvetsarna på ena sidan innan den andra skapar asymmetrisk termisk spänning.
- Rörets vikt och överhäng: Långa rörsektioner som inte är ordentligt understödda längs hela sin längd kan sjunka eller rotera under sin egen tyngd.
Att förstå dessa orsaker är det första steget. När du vet vad som driver rörelsen kan du systematiskt åtgärda varje faktor innan du tänder bågen.
Vilka verktyg används för att hålla rör på plats vid häftsvetsning?
De vanligaste verktygen för att hålla rör på plats vid häftsvetsning är externa inriktningsklämmor, centringsringar, rörstativ och rörrullar. Varje verktyg fyller en annan funktion, och i de flesta professionella rörsvetsningsuppställningar använder du en kombination av dem tillsammans.
Centringsringar
Centringsringar är band av rostfritt stål som löper runt utsidan av en rörskarv för att noggrant inrikta två rörändar innan häftsvetsning. De korrigerar höjdskillnader och håller rotgapet jämnt runt hela omkretsen. AMA centringsringar finns tillgängliga från DN65 upp till DN1500, vilket gör dem lämpliga för ett brett spektrum av rörstorlekar inom processindustrin, prefabricering och installation på plats. En ringsträckare med trycklagring används för att dra åt ringen ordentligt så att centrering blir så exakt som möjligt.
Rörstativ och rörrullar
Rörstativ håller rören på en jämn arbetshöjd och förhindrar att de rullar eller sjunker under häftsvetsningen. I kombination med en rörrull kan svetsaren rotera röret till en bekväm position för varje häftsvets utan att behöva flytta sig själv, vilket minskar risken för att oavsiktligt rubba fogens inriktning. AMA Roller Premium rörrullen med trådlös styrning låter dig styra rotationen på upp till 25 meters avstånd, vilket är särskilt användbart vid arbete med längre rörspolar.
Hur många häftsvetsningar behöver en rörskarv?
Antalet häftsvetsningar som en rörskarv behöver beror på rörets diameter, godstjocklek och material, men som en allmän regel kräver rör med större diameter fler häftsvetsningar placerade med tätare mellanrum. För rör med liten diameter (under DN50) räcker det ofta med två till tre symmetriskt placerade häftsvetsningar. För större diametrar är fyra eller fler jämnt fördelade häftsvetsningar runt omkretsen standardpraxis.
Målet är att förhindra att någon del av fogen öppnar sig eller förskjuts när termisk spänning byggs upp under svetsningen. Jämnt fördelade häftsvetsningar fördelar fasthållningen runt hela fogen, så att inget enskilt område lämnas fritt att röra sig. Många svetsförfaranden och standarder specificerar minsta antal häftsvetsningar och placering baserat på rörstorlek, så kontrollera alltid tillämplig svetsförfarandespecifikation för ditt projekt.
När du använder en rörrull kan du rotera röret till ett plant eller överhuvudläge för varje häftsvets, vilket hjälper dig att placera dem mer konsekvent och med bättre insmältning än vid svetsning i besvärliga positioner.
Påverkar häftsvetsarnas storlek rörets rörelse?
Ja, häftsvetsarnas storlek påverkar direkt hur väl fogen motstår rörelse. Häftsvetsningar som är för små kan spricka eller brytas under den termiska spänningen från efterföljande svetspassager, vilket gör att fogen kan förskjutas. Häftsvetsningar som är för stora kan vara svåra att smälta in i rotpassagen på ett rent sätt och kan orsaka defekter om de inte inkorporeras korrekt.
En häftsvets bör vara tillräckligt stor för att hålla fogen stadigt på plats, men tillräckligt liten för att kunna smältas in fullständigt i rotpassagen utan att skapa en spänningskoncentration eller kallöverlappning. I praktiken är häftsvetsens längd typiskt två till tre gånger rörets godstjocklek, även om din svetsförfarandespecifikation definierar de exakta kraven för ditt material och process. För rör med tjockare gods eller material med hög hållfasthet krävs ofta större häftsvetsningar med lämplig förvärmning för att förhindra sprickbildning.
Om en häftsvets spricker under svetsningen ska du ta bort den helt innan du fortsätter. Att svetsa över en sprucken häftsvets är en vanlig källa till svetsdefekter och fogrörelser.
Hur påverkar fogens passningskvalitet rörelsen vid häftsvetsning?
Dålig fogpassning är en av de största orsakerna till rörelse vid häftsvetsning. När rotgapet är ojämnt eller det finns en betydande höjdskillnad mellan de två rörändarnas ändar är fogen redan under mekanisk spänning innan någon värme appliceras. Häftsvetsningar som placeras på en dålig passning låser in den spänningen, och när fogen värms och kyls under svetsningen tenderar den att dras mot sidan med den tätaste kontakten eller den största svetsavlagringen.
Ett jämnt rotgap och minimal höjdskillnad ger häftsvetsningarna något fast och jämnt att brygga över. Det innebär:
- Häftsvetsningarna smälter in jämnare i båda rörändarnas ändar
- Termisk spänning fördelas symmetriskt runt fogen
- Risken att ena sidan dras bort från den andra under rotpasssvetsning minskar
Det är mycket enklare att uppnå god passning innan häftsvetsningen än att korrigera inriktningsproblem efter att häftsvetsarna är på plats. Verktyg som centringsringar är specifikt utformade för att korrigera höjdskillnader och hålla rotgapet på plats innan häftsvetsningen påbörjas. Att ta sig tid att få passningen rätt i detta skede sparar betydande omarbetning senare i monteringsprocessen för rörspolar.
Läs mer om AMA centringsringssetet och hur det hjälper dig att uppnå exakt rörinriktning innan häftsvetsning.
Bör du förvärma rör innan häftsvetsning för att minska rörelsen?
För många material handlar förvärmning innan häftsvetsning inte bara om att minska rörelse, utan om att förhindra sprickbildning i själva häftsvetsningen. När du häftsvetsas kallt rör kan den snabba värmetillförseln och den snabba avkylningshastigheten orsaka väteinducerad sprickbildning i värmepåverkad zon, särskilt i kolstål, legeringsstål och rör med tjockare gods. Förvärmning saktar ner avkylningshastigheten, minskar hårdheten i den värmepåverkade zonen och hjälper häftsvetsningen att smälta in ordentligt.
Huruvida du behöver förvärma beror på:
- Materialtyp: Kolstål med högre kolekvivaientvärden kräver förvärmning. Rostfria stål och austenitiska legeringar kräver det i allmänhet inte, även om gränser för interpasstemperatur gäller.
- Godstjocklek: Tjockare gods fungerar som en värmedränerare och ökar risken för snabb avskräckning och sprickbildning utan förvärmning.
- Omgivningstemperatur: Kalla arbetsmiljöer ökar den effektiva avkylningshastigheten, vilket kan göra förvärmning nödvändig även för material som inte skulle kräva det under varmare förhållanden.
- Svetsförfarandespecifikation: Din WPS definierar förvärmningskrav för din specifika kombination av material, tjocklek och process.
Ur ett rörelsekontrollperspektiv hjälper förvärmning även genom att minska temperaturgradienten mellan svetsområdet och det omgivande röret. En mer gradvis temperaturfördelning innebär mindre abrupt utvidgning och sammandragning, vilket resulterar i mindre deformation och fogrörelser under häftsvetsningen.
Följ alltid ditt projekts svetsförfarandespecifikation för förvärmningskrav. Att applicera förvärmning när det inte krävs, eller att hoppa över det när det krävs, medför båda risker som sträcker sig bortom fogrörelser.
Att lyckas med häftsvetsning handlar i grunden om förberedelse: god passning, rätt inriktningsverktyg, en genomtänkt häftsekvens och korrekt förvärmning där dina material kräver det. På Welner konstruerar och tillverkar vi rörhanteringsverktyg specifikt för att stödja denna typ av exakt och repeterbart arbete, från centringsringar som låser in noggrann rörinriktning till rörrullar som låter dig nå varje häftsvetsposition utan att störa fogen. Om du vill se vilka verktyg som finns tillgängliga hos en återförsäljare nära dig kan du hitta din lokala auktoriserade återförsäljare på vår webbplats. Och om du har frågor om vilka produkter som passar din uppställning är du välkommen att kontakta oss direkt så hjälper vi dig att hitta rätt lösning.