Jak zapobiegać przemieszczaniu się elementów podczas sczepiania?
Posted onKontroluj przemieszczanie się rury podczas sczepiania, używając narzędzi wyrównujących, odpowiedniego dopasowania i przemyślanej kolejności sczepów.
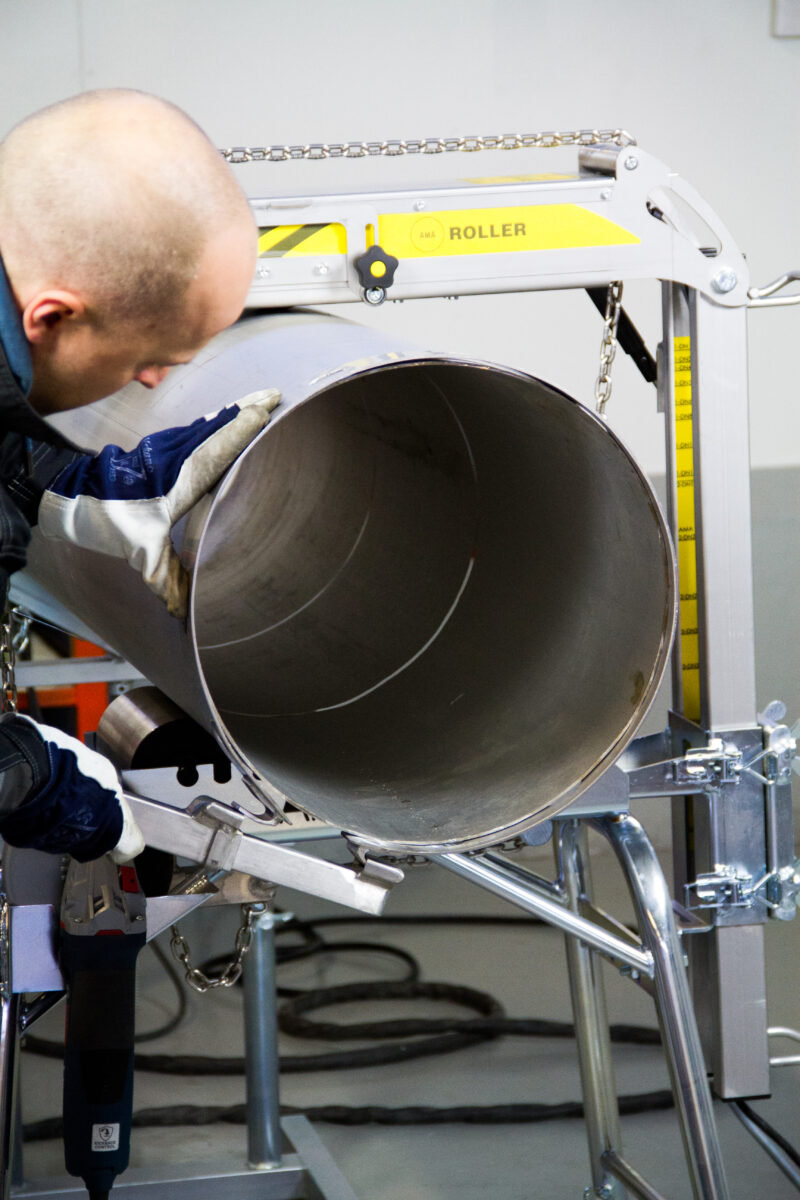
Aby zapobiec przemieszczaniu się rur podczas sczepiania, przed przyłożeniem ciepła należy je unieruchomić za pomocą odpowiednich narzędzi do wyrównywania, rozmieszczać spoiny sczepne w równych odstępach wokół złącza oraz zadbać o ścisłe i równomierne dopasowanie przed rozpoczęciem pracy. Przemieszczanie się rur następuje wtedy, gdy nie są one właściwie zabezpieczone lub gdy spoiny sczepne są zbyt nieliczne, zbyt małe albo rozmieszczone nierównomiernie. Poniższe sekcje szczegółowo omawiają każdy z tych czynników, dzięki czemu można kontrolować wyrównanie od początku do końca procesu.
Co powoduje przemieszczanie się rur podczas sczepiania?
Rury przemieszczają się podczas sczepiania głównie na skutek rozszerzalności i skurczu cieplnego. Gdy ciepło jest przykładane do jednej strony złącza, ta strona chwilowo się rozszerza, a następnie kurczy podczas stygnięcia, wyciągając rurę z wyrównania. Jeśli rura nie jest pewnie unieruchomiona przed sczepianiem i w jego trakcie, nawet pojedyncza spoina sczepna może wprowadzić kątowe lub osiowe niedopasowanie, które przeniesie się na spoinę końcową.
Inne częste przyczyny to:
- Złe dopasowanie: Nierówne szczeliny graniowe lub różnice wysokości między końcami rur tworzą koncentracje naprężeń, które przemieszczają się pod wpływem ciepła.
- Niewystarczające unieruchomienie: Rury spoczywające luźno na stojakach lub rolkach mogą się toczyć lub przesuwać podczas spawania.
- Niezrównoważona kolejność sczepiania: Nakładanie spoin sczepnych najpierw po jednej stronie wprowadza asymetryczne naprężenia cieplne.
- Ciężar i wysięg rury: Długie odcinki rur, które nie są właściwie podparte na całej długości, mogą się uginać lub obracać pod własnym ciężarem.
Zrozumienie tych przyczyn to pierwszy krok. Gdy wiadomo, co powoduje przemieszczanie, można systematycznie wyeliminować każdy czynnik przed zajarzeniem łuku.
Jakie narzędzia stosuje się do unieruchamiania rur podczas sczepiania?
Najszerzej stosowanymi narzędziami do unieruchamiania rur podczas sczepiania są zewnętrzne zaciski wyrównujące, opaski centrujące, stojaki rurowe oraz obrotniki do rur. Każde narzędzie pełni inną funkcję, a w większości profesjonalnych stanowisk do spawania rur stosuje się ich kombinację.
Opaski centrujące
Opaski centrujące to stalowe taśmy ze stali nierdzewnej, które obejmują zewnętrzną stronę złącza rurowego, aby precyzyjnie wyrównać dwa końce rur przed sczepianiem. Korygują różnice wysokości i utrzymują równomierną szczelinę graniową na całym obwodzie. Opaski centrujące AMA dostępne są w rozmiarach od DN65 do DN1500, co czyni je odpowiednimi dla szerokiego zakresu średnic rur stosowanych w przemyśle procesowym, prefabrykacji i montażu na miejscu budowy. Do dokładnego dokręcenia opaski służy napinacz wyposażony w łożyska oporowe, dzięki czemu centrowanie jest możliwie najdokładniejsze.
Stojaki rurowe i obrotniki
Stojaki rurowe utrzymują rury na stałej wysokości roboczej i zapobiegają ich toczeniu się lub ugięciu podczas sczepiania. W połączeniu z obrotnikiem spawacz może obrócić rurę do wygodnej pozycji przy każdej spoinie sczepnej bez konieczności zmiany własnej pozycji, co zmniejsza ryzyko przypadkowego przesunięcia złącza. Obrotnik rolkowy AMA Roller Premium z bezprzewodowym sterowaniem umożliwia zarządzanie obrotem z odległości do 25 metrów, co jest szczególnie przydatne podczas pracy przy dłuższych prefabrykowanych odcinkach rurociągów.
Ile spoin sczepnych potrzebuje złącze rurowe?
Liczba spoin sczepnych potrzebnych dla złącza rurowego zależy od średnicy rury, grubości ścianki i materiału, jednak ogólna zasada jest taka, że rury o większej średnicy wymagają większej liczby spoin sczepnych rozmieszczonych w mniejszych odstępach. W przypadku rur o małej średnicy (poniżej DN50) wystarczają zwykle dwie lub trzy spoiny sczepne rozmieszczone symetrycznie. Dla większych średnic standardową praktyką jest równomierne rozłożenie czterech lub więcej spoin sczepnych wokół obwodu.
Celem jest zapobieżenie rozwarciu lub przemieszczeniu się jakiegokolwiek odcinka złącza w miarę narastania naprężeń cieplnych podczas spawania. Równomiernie rozłożone spoiny sczepne rozkładają siły utwierdzenia na całe złącze, dzięki czemu żaden obszar nie pozostaje swobodny. Wiele procedur spawalniczych i norm określa minimalne liczby i rozmieszczenie spoin sczepnych w zależności od średnicy rury, dlatego należy zawsze sprawdzić obowiązującą specyfikację procedury spawania dla danego projektu.
Korzystając z obrotnika, można obrócić rurę do pozycji podolnej lub pułapowej przy każdej spoinie sczepnej, co pozwala nakładać je równomierniej i z lepszym wtopem niż w przypadku spawania w trudnych pozycjach.
Czy wielkość spoiny sczepnej wpływa na przemieszczanie się rury?
Tak, wielkość spoiny sczepnej ma bezpośredni wpływ na odporność złącza na przemieszczanie. Zbyt małe spoiny sczepne mogą pękać lub ulegać zniszczeniu pod wpływem naprężeń cieplnych podczas kolejnych przejść spawalniczych, co pozwala złączu się przemieścić. Zbyt duże spoiny sczepne mogą być trudne do wtopiania w ścieg graniowy i mogą powodować wady, jeśli nie zostaną właściwie wbudowane.
Spoina sczepna powinna być wystarczająco duża, aby pewnie utrzymać złącze, lecz wystarczająco mała, aby można ją było całkowicie wtopić w ścieg graniowy bez tworzenia karbu naprężeniowego lub przyklejenia. W praktyce długość spoiny sczepnej wynosi zazwyczaj dwa do trzech razy grubość ścianki rury, choć specyfikacja procedury spawania określa dokładne wymagania dla danego materiału i procesu. W przypadku rur o grubszych ściankach lub materiałów wysokowytrzymałościowych często wymagane są większe spoiny sczepne z odpowiednim podgrzewaniem wstępnym, aby zapobiec pęknięciom.
Jeśli spoina sczepna pęknie podczas spawania, należy ją całkowicie usunąć przed kontynuowaniem pracy. Spawanie przez pęknięty ścieg sczepny jest częstą przyczyną wad spoiny i przemieszczania się złącza.
Jak jakość dopasowania złącza wpływa na przemieszczanie się podczas sczepiania?
Złe dopasowanie złącza jest jednym z największych czynników powodujących przemieszczanie się rur podczas sczepiania. Gdy szczelina graniowa jest nierówna lub między dwoma końcami rur występuje znaczna różnica wysokości, złącze jest już pod mechanicznym naprężeniem przed przyłożeniem jakiegokolwiek ciepła. Spoiny sczepne nałożone przy złym dopasowaniu utrwalają to naprężenie, a gdy złącze nagrzewa się i stygnie podczas spawania, ma tendencję do przyciągania w kierunku strony z najściślejszym stykiem lub największym naniesionym materiałem spoiny.
Równomierna szczelina graniowa i minimalna różnica wysokości dają spoindom sczepnym solidną i równą powierzchnię do połączenia. Oznacza to:
- Spoiny sczepne wtapiają się równomierniej w oba końce rur
- Naprężenia cieplne są symetrycznie rozłożone wokół złącza
- Zmniejsza się ryzyko oderwania jednej strony od drugiej podczas spawania ściegu graniowego
Uzyskanie dobrego dopasowania przed sczepianiem jest znacznie łatwiejsze niż korygowanie problemów z wyrównaniem po nałożeniu spoin sczepnych. Narzędzia takie jak opaski centrujące są specjalnie zaprojektowane do korygowania różnic wysokości i utrzymywania szczeliny graniowej przed rozpoczęciem sczepiania. Poświęcenie czasu na właściwe dopasowanie na tym etapie pozwala zaoszczędzić znacznych nakładów na poprawki w dalszym procesie montażu prefabrykowanych odcinków rurociągów.
Przeczytaj więcej o zestawie opasek centrujących AMA i o tym, jak pomaga uzyskać dokładne wyrównanie rur przed sczepianiem.
Czy należy podgrzewać rury przed sczepianiem, aby zmniejszyć przemieszczanie?
W przypadku wielu materiałów podgrzewanie wstępne przed sczepianiem służy nie tylko zmniejszeniu przemieszczania, ale przede wszystkim zapobieganiu pęknięciom w samej spoinie sczepnej. Sczepianie zimnej rury wiąże się z dużym ciepłem wprowadzanym i szybką prędkością stygnięcia, co może powodować pęknięcia wodorowe w strefie wpływu ciepła, szczególnie w przypadku stali węglowej, stali stopowej i rur o grubszych ściankach. Podgrzewanie wstępne spowalnia prędkość stygnięcia, zmniejsza twardość w strefie wpływu ciepła i sprzyja właściwemu wtapianiu spoiny sczepnej.
Konieczność podgrzewania wstępnego zależy od:
- Rodzaju materiału: Stale węglowe o wyższym równoważniku węgla wymagają podgrzewania wstępnego. Stale nierdzewne i stopy austenityczne generalnie go nie wymagają, choć obowiązują ograniczenia temperatury między ściegami.
- Grubości ścianki: Grubsze ścianki działają jak pochłaniacz ciepła, zwiększając ryzyko gwałtownego hartowania i pęknięć bez podgrzewania wstępnego.
- Temperatury otoczenia: Zimne warunki pracy zwiększają efektywną prędkość stygnięcia, co może sprawiać, że podgrzewanie wstępne jest konieczne nawet dla materiałów, które nie wymagałyby go w cieplejszych warunkach.
- Specyfikacji procedury spawania: WPS określa wymagania dotyczące podgrzewania wstępnego dla konkretnej kombinacji materiału, grubości i procesu.
Z punktu widzenia kontroli przemieszczania podgrzewanie wstępne pomaga również poprzez zmniejszenie gradientu temperatury między strefą spawania a otaczającą rurą. Bardziej stopniowy rozkład temperatury oznacza mniej gwałtowne rozszerzanie i kurczenie, co przekłada się na mniejsze odkształcenia i przemieszczanie złącza podczas sczepiania.
Należy zawsze przestrzegać specyfikacji procedury spawania obowiązującej w projekcie w zakresie wymagań dotyczących podgrzewania wstępnego. Zarówno stosowanie podgrzewania wstępnego, gdy nie jest ono wymagane, jak i pomijanie go, gdy jest konieczne, niesie ze sobą ryzyko wykraczające poza kwestię przemieszczania złącza.
Prawidłowe wykonanie sczepiania sprowadza się do przygotowania: dobrego dopasowania, właściwych narzędzi do wyrównywania, przemyślanej kolejności sczepiania i odpowiedniego podgrzewania wstępnego tam, gdzie wymaga tego materiał. W firmie Welner projektujemy i produkujemy narzędzia do obsługi rur specjalnie z myślą o tego rodzaju precyzyjnej i powtarzalnej pracy — od opasek centrujących zapewniających dokładne wyrównanie rur po obrotniki umożliwiające dostęp do każdej pozycji sczepiania bez naruszania złącza. Jeśli chcesz sprawdzić, które narzędzia są dostępne u dealera w Twoim rejonie, znajdź lokalnego autoryzowanego dealera na naszej stronie internetowej. Jeśli masz pytania dotyczące tego, które produkty pasują do Twojego stanowiska, skontaktuj się z nami bezpośrednio, a pomożemy Ci znaleźć właściwe rozwiązanie.