Hur förbättrar du TIG-svetsning på runda rör?
Posted onHar du svårt med TIG-svetsning av runda rör? Lär dig beprövade tekniker, inriktningstips och råd om rörrotatorer för konsekvent felfria resultat.
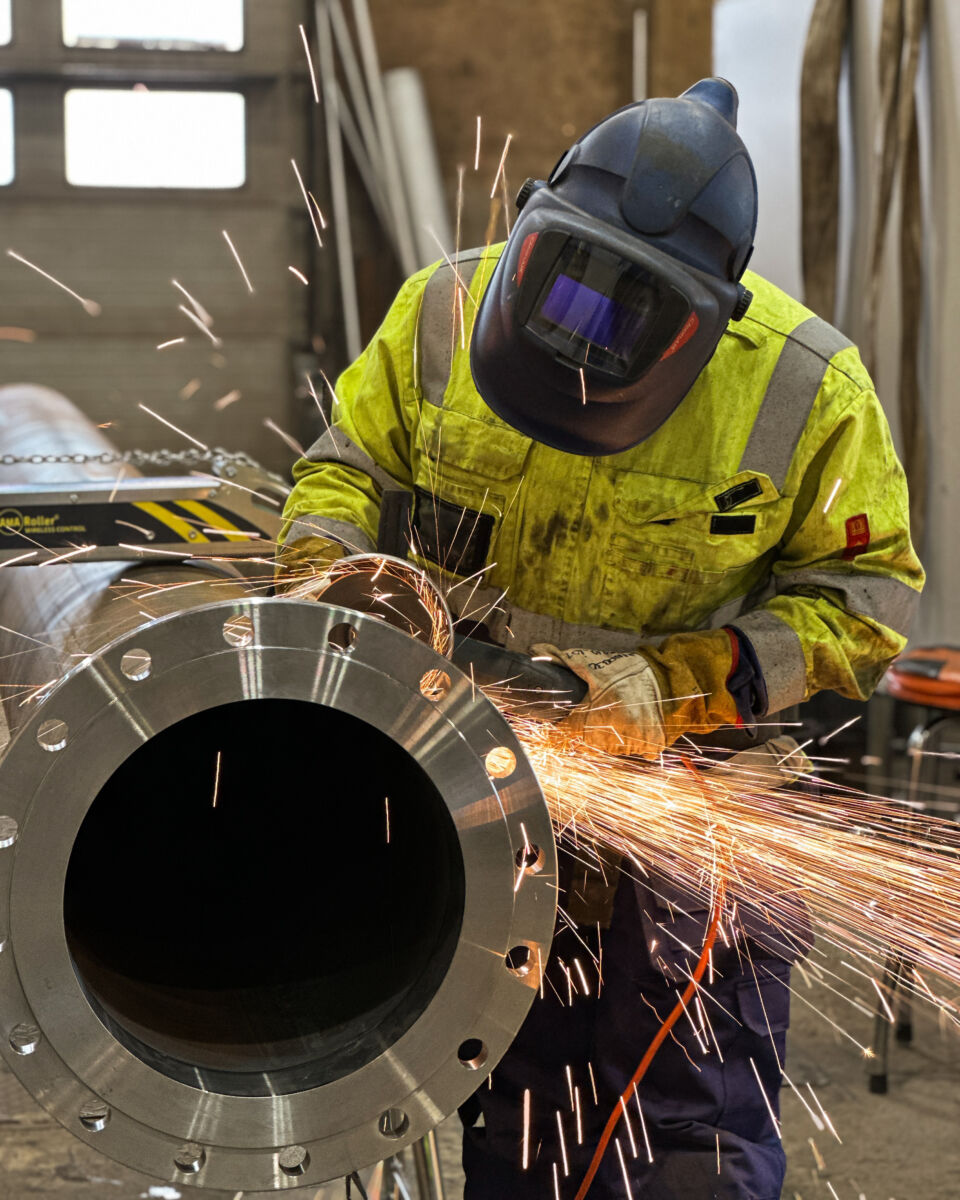
Du kan förbättra TIG-svetsning av runda rör genom att kombinera korrekt fogberedning, rätt teknik för varje svetspassage och rätt stödverktyg för att hålla rören i linje och roterande smidigt. Rörets cirkulära geometri skapar utmaningar som plant material helt enkelt inte har, så varje steg från passning till sista passagen måste ta hänsyn till det. Nedan besvarar vi de vanligaste frågorna som svetsare och projektledare ställer om hur man får bättre resultat vid TIG-svetsning av rör.
Vad gör TIG-svetsning av runda rör svårare än plant material?
TIG-svetsning av runda rör är svårare än svetsning av plant material eftersom svetsbadets position, brännarvinkeln och värmetillförseln förändras kontinuerligt när du rör dig runt rörets omkrets. På en plan plåt behåller du en konsekvent position under hela svetsningen. På ett runt rör drar gravitationen i det smälta badet på olika sätt beroende på var du befinner dig på fogen, vilket innebär att din teknik måste anpassas hela tiden.
De viktigaste faktorerna som gör rörsvetsning mer krävande är:
- Föränderlig svetsposition: En enda rundsvets passerar genom liggande (1G), vertikal (3G) och takposition (4G), där var och en kräver ett annat förhållningssätt till brännarvinkel och framföringshastighet.
- Värmefördelning: Värmen sprids runt röret och kan orsaka deformation eller spänningskoncentrationer vid svetsfogens söm om du inte hanterar temperaturen mellan passagerna noggrant.
- Åtkomstbegränsningar: Rör sitter ofta i rörstöd eller är redan delvis monterade, vilket begränsar hur fritt du kan röra brännaren runt fogen.
- Jämn rotgap: Variationer i rotgapet runt omkretsen leder till ojämn inträngning, särskilt vid rotpassagen där TIG kräver snäva toleranser.
Att förstå dessa utmaningar är det första steget mot att hantera dem systematiskt, vilket är precis vad avsnitten nedan tar upp.
Hur bör du förbereda runda rör inför TIG-svetsning?
Innan du TIG-svetsar runda rör måste du rengöra grundmaterialet noggrant, förbereda fogprofilen korrekt och se till att rören är perfekt i linje. TIG är betydligt känsligare för föroreningar och passningsfel än MIG- eller pinnsvetsning, så förberedelsetiden avgör direkt svetskvaliteten.
Rengöring och ytkonditionering
Ta bort all olja, fett, fukt och oxidskikt från både rörändar och det omgivande området. På rostfritt stål använder du en dedikerad borste för rostfritt stål samt aceton eller liknande lösningsmedel. På kolstål är slipning och borstning standard. Även fingeravtryck kan introducera föroreningar som orsakar porositet i en TIG-svet, så hantera rengjorda ytor med handskar.
Foggeometri och passning
Fogprofilen för TIG-svetsning av rör är typiskt ett V-spår med en inkluderad vinkel på 60 till 70 grader och en rotyta på 1 till 1,5 mm. Rotgapet bör vara jämnt hela vägen runt röret, vanligtvis mellan 1,5 och 3 mm beroende på väggtjocklek och svetsningsprocedurspecifikation. Ojämna rotgap är en av de vanligaste orsakerna till ofullständig rotfusion vid rörsvetsning.
Häftsvetsarna bör placeras med jämna mellanrum runt omkretsen, typiskt i positionerna klockan 3, 6, 9 och 12. Slipa häftsvetsarna till en fjädrande profil så att de smälter in i rotpassagen utan att skapa en upphöjning som stör ljusbågen.
Vilken TIG-svetsningsteknik fungerar bäst för rörets rotpassager?
Den mest tillförlitliga tekniken för TIG-rotpassager på runda rör är nyckelhålsmetoden med autogen eller tillsatsmatsad GTAW, där du behåller en konsekvent ljusbågslängd och framföringshastighet medan du följer nyckelhålsöppningen vid svetsbadets ledande kant. Nyckelhålet talar om för dig om du har full inträngning: för litet och du riskerar bristande smältsammansmältning, för stort och du riskerar genombrändhet.
Viktiga tekniska punkter för rörets rotpassager:
- Ljusbågslängd: Håll den kort, typiskt 1,5 till 3 mm. En längre ljusbåge vid TIG ökar risken för föroreningar och minskar inträngningskontrollen.
- Framföringshastighet: Rör dig jämnt utan att stanna. Pauser orsakar överskottsvärme och kan kollapsa roten.
- Tillsatstråd: Tillför tillsatstråd vid badets ledande kant i en jämn rytm. Att doppa för långt bak i badet minskar inträngningen; att doppa för långt fram kan orsaka kall överlappning.
- Brännarvinkel: Justera brännarvinkeln när du rör dig runt röret. Längst ner på röret lutar du brännaren något uppåt; på sidorna håller du en 90 graders arbetsvinkel mot rörytan.
- Bakgasspolarisering: För rostfritt stål, duplex eller andra oxidationskänsliga material ska du alltid spola rörets insida med inertgas under rotpassagen. Utan bakgasspolarisering oxiderar rotsträngeln och förlorar sin korrosionsbeständighet.
Om röret kan rotera är svetsning i liggande position genomgående betydligt enklare och ger mer konsekventa resultat. En rörsrotator låter dig hålla brännaren i optimal position hela tiden medan röret roterar under den.
Vilka verktyg hjälper vid rörpassning och inriktning för TIG-svetsning?
De verktyg som mest förbättrar rörpassning och inriktning för TIG-svetsning är centreringskragor, rörstöd och rörrotatorer. Dessa verktyg minskar mänskliga fel vid inriktning, håller rören stadiga under häftsvetsning och låter svetsaren arbeta i en ergonomisk position under hela svetsningen.
För inriktning specifikt är centreringskragor en av de mest praktiska lösningarna som finns. AMA Centreringskragor kläms runt rörfogen och drar båda rörändar till exakt axial inriktning, vilket minskar inriktningsfel som annars skulle kräva slipkorrektioner efter häftsvetsning. De finns i storlekar från DN65 upp till DN1500, vilket gör dem lämpliga för ett brett utbud av rördiametrar.
Rörstöd håller röret i en bekväm arbetshöjd och gör det möjligt att ompositionera det utan lyftning. För att rotera röret under svetsning är en motordriven rörrotator det effektivaste verktyget som finns. AMA Roller rörrotator monteras på ett rörstöd och roterar rör med en diameter från 30 till 508 mm i justerbar hastighet, så att du kan svetsa kontinuerligt i liggande position utan att behöva ompositionera dig själv eller röret. Detta är särskilt användbart vid TIG-svetsning där det är så viktigt att hålla en konsekvent ljusbågslängd och brännarvinkel.
Läs mer om AMA Roller rörrotator: AMA Roller Standard Rörrotator
Om du behöver trådlös styrning för större rörelsefrihet på arbetsplatsen låter AMA Roller Premium med Bluetooth-styrning dig justera rotationshastighet och riktning på upp till 25 meters avstånd, vilket eliminerar behovet av kablar och ger dig full kontroll från svetsningspositionen.
Varför spricker TIG-svetsar på runda rör eller uppvisar porositet?
TIG-svetsar på runda rör spricker eller utvecklar porositet oftast på grund av föroreningar, felaktig bakgasspolarisering, dålig temperaturkontroll mellan passager eller passningsproblem som orsakar spänningskoncentrationer i svetsen. Varje typ av defekt har en annan grundorsak, och att identifiera vilken du har att göra med avgör åtgärden.
Orsaker till porositet i TIG-svetsar på rör
Porositet i TIG-svetsar på rör är nästan alltid föroreningsrelaterad. Källorna är:
- Olja, fett eller fukt på grundmaterialet eller tillsatstråden
- Otillräcklig skyddsgastäckning orsakad av drag, för lågt flöde eller en skadad gaslins
- Oxiderad rotsträngel på rostfritt eller duplex stål på grund av frånvarande eller otillräcklig bakgasspolarisering
- Förorenad tillsatstråd, särskilt om den förvarats utan skydd
Bakgasspolarisering med rätt inertgas och ett korrekt spolarpluggsystem avlägsnar syre från rörets insida före och under svetsning. För rostfria rörsvetsningar inom processindustrin är detta steg inte valfritt. AMA Pipe Purge Kit använder trippla silikonskivor för att skapa en lufttät tätning inuti röret och stödjer rörstorlekar från DN20 till DN150, vilket avsevärt minskar både polariseringstiden och gasförbrukningen.
Orsaker till sprickbildning i TIG-svetsar på rör
Sprickbildning i TIG-rörsvetsningar faller typiskt in i två kategorier. Varmsprickor uppstår under stelning och är vanligtvis kopplade till materialkemi, hög värmetillförsel eller dålig fogdesign. Kallsprickor, även kallade vätgasinducerade sprickor, uppstår efter att svetsen svalnat och är förknippade med vätgasföroreningar, hög inspänning eller otillräcklig förvärmning av kol- och låglegerade stål.
På runda rör är restspänningarna från att svetsa hela vägen runt en fog högre än på plan plåt. Om passningen var dålig och häftsvetsarna håller rören i lätt felinriktning koncentreras den spänningen vid svetsroten och ökar risken för sprickbildning. Bra inriktningsverktyg och korrekt förvärmning enligt materialspecifikationen är de effektivaste förebyggande åtgärderna.
Hur upprätthåller du konsekvent svetskvalitet över flera rörfogar?
Att upprätthålla konsekvent TIG-svetskvalitet över flera rörfogar kräver standardiserade förberedelsesteg, kvalificerade svetsningsprocedurer och verktyg som minskar variationen mellan fogar och mellan svetsare. Ju mer du systematiserar varje steg i processen, desto mindre variation får du i de färdiga svetsarna.
Praktiska steg som förbättrar konsekvensen vid produktion av rörsvetsningar:
- Använd en skriftlig svetsningsprocedurspecifikation (WPS): En kvalificerad WPS definierar parametrarna för varje passage, inklusive strömstyrkeintervall, framföringshastighet, temperatur mellan passager och typ av tillsatstråd. Att följa den eliminerar gissningar.
- Standardisera passning med inriktningsverktyg: Centreringskragor och konsekventa häftsvetsningsprocedurer säkerställer att varje fog startar från samma utgångspunkt. Variation i rotgap och inriktning är en av de största källorna till inkonsekvens mellan fogar.
- Rotera röret istället för att ompositionera svetsaren: När du svetsar i en fast position med röret roterande förblir din brännarvinkel och framföringshastighet konsekventa från en fog till nästa. Det är därför rörrotatorer är standardutrustning i prefabriceringsverkstäder.
- Kontrollera temperaturen mellan passager: Använd en kontakttermometer eller temperaturindikerande krita mellan passagerna. Att låta röret bli för varmt förändrar metallurgin och svetsens mekaniska egenskaper.
- Inspektera konsekvent: Visuell inspektion efter varje passage, inte bara den slutliga svetsen, fångar problem innan de begravs under efterföljande strängar.
I prefabriceringsmiljöer där flera svetsare arbetar på samma projekt spelar standardiserad utrustning lika stor roll som tekniken. När varje svetsare använder samma inriktningsverktyg och samma rörrotatoruppsättning minskar variationen mellan enskilda fogar märkbart. Projektledare och arbetsledare finner ofta att investering i korrekt rörhanteringsutrustning minskar omarbetningskostnaderna mer än enbart ytterligare svetsarutbildning.
På Welner konstruerar och tillverkar vi rörhanteringsverktyg specifikt för professionell rörsvetsning i krävande miljöer. Vårt AMA-produktsortiment täcker allt från rörinriktning och rotation till bakgasspolarisering och rörstöd, och våra verktyg används i processindustriprojekt i hela norra och västra Europa. Om du vill se vilka verktyg som passar din specifika tillämpning, kontakta oss direkt så hjälper vi dig att hitta rätt uppsättning.
Att lyckas med TIG-svetsning av runda rör handlar om att förberedelse, teknik och rätt utrustning samverkar. När dina rör är korrekt inriktade, rotgapet är jämnt, bakgasspolariseringen är korrekt inställd och svetsaren kan hålla en bekväm position under hela svetsningen förbättras kvaliteten på resultaten avsevärt, och det gör även produktiviteten. Hitta din närmaste leverantör via vår sida för auktoriserade återförsäljare och se hur AMA-verktyg kan stödja ditt rörsvetsningsarbete.