Wie verbessern Sie das MIG- und MAG-Rohrschweißen?
Posted onMeistern Sie das MIG- und MAG-Rohrschweißen mit vier bewährten Faktoren, die Risse, Porosität und kostspielige Nacharbeit eliminieren.
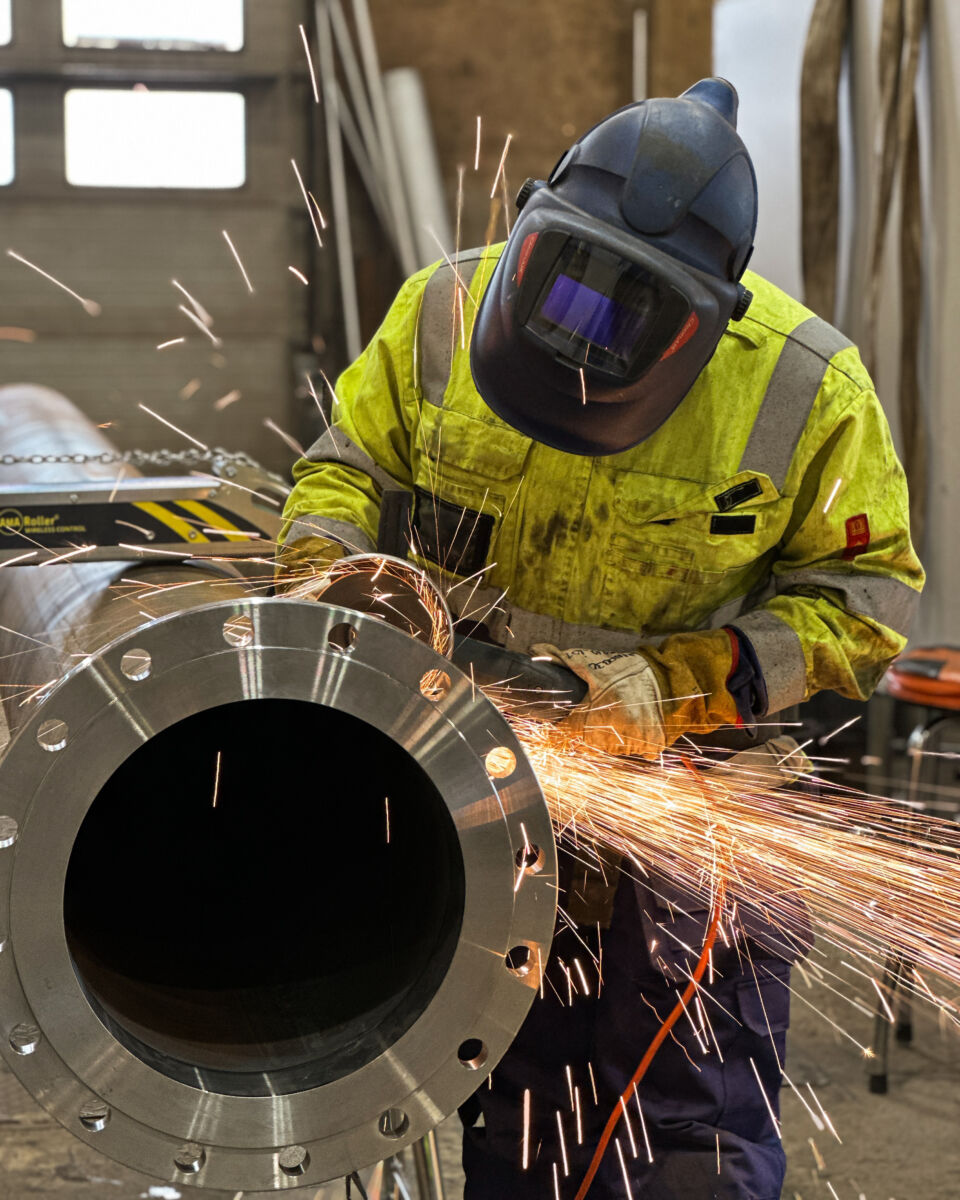
Sie können das MIG- und MAG-Rohrschweißen verbessern, indem Sie eine korrekte Nahtvorbereitung, die richtige Schutzgasauswahl, stabile Drahtvorschubeinstellungen und eine sorgfältige Rohrhandhabung während des gesamten Prozesses miteinander kombinieren. Diese vier Faktoren wirken zusammen, und eine Schwäche in einem von ihnen zeigt sich direkt in der fertigen Schweißnaht. Ob Sie in einer Vorfertigung oder auf einer Baustelle schweißen – die Grundsätze bleiben dieselben. Im Folgenden beantworten wir die häufigsten Fragen, die Schweißer und Vorgesetzte stellen, wenn sie bessere Ergebnisse beim Rohrschweißen erzielen möchten.
Was sind die wesentlichen Unterschiede zwischen MIG- und MAG-Schweißen an Rohren?
Beim MIG-Schweißen wird ein inertes Schutzgas wie Argon oder Helium verwendet, beim MAG-Schweißen ein aktives Gas wie CO2 oder ein CO2-haltiges Mischgas. An Rohren wirkt sich dieser Unterschied direkt auf die Lichtbogenstabilität, den Spritzanfall und die mechanischen Eigenschaften der fertigen Schweißnaht aus. MIG wird typischerweise für Nichteisenmetalle und Edelstahl eingesetzt, während MAG die Standardwahl für Rohre aus Kohlenstoff- und niedriglegiertem Stahl ist.
In der Praxis liefert das MAG-Schweißen mit einem Mischgas wie 82 % Argon und 18 % CO2 (allgemein als M21 bezeichnet) einen stabilen Lichtbogen mit weniger Spritzern als reines CO2, während gleichzeitig die oxidierende Wirkung erhalten bleibt, die die Einbindung bei Stahl verbessert. Reines CO2 ist günstiger, erzeugt jedoch mehr Spritzer und ein unruhigeres Nahtbild, was mehr Nacharbeitsaufwand bedeuten kann.
Beim MIG-Schweißen von Edelstahlrohren schützt ein Dreikomponentengas oder ein hochargonhaltiges Gemisch das Schmelzbad vor Oxidation und erhält die Korrosionsbeständigkeit. Die Wahl des falschen Verfahrens für den Grundwerkstoff ist einer der häufigsten Gründe, warum Rohrschweißnähte die Qualitätsprüfung nicht bestehen – die Abstimmung von Verfahren und Werkstoff ist daher keine Option, sondern eine Notwendigkeit.
Wie beeinflusst die Nahtvorbereitung die Qualität von MIG- und MAG-Rohrschweißnähten?
Die Nahtvorbereitung hat einen direkten und messbaren Einfluss auf die Qualität von MIG- und MAG-Rohrschweißnähten. Schlecht vorbereitete Nähte führen zu ungleichmäßigen Wurzelspalten, Fluchtungsfehlern, Verunreinigungen und unvollständiger Einbindung. Eine gut vorbereitete Naht bietet dem Schweißer einen gleichmäßigen, reproduzierbaren Ausgangspunkt und verringert die Gefahr von Fehlern in der Wurzellage und den nachfolgenden Füllagen.
Ausrichtung und Passgenauigkeit
Die Rohrausrichtung ist eine der häufigsten Ursachen für Schweißfehler. Schon geringe Fluchtungsfehler an der Naht führen zu ungleichmäßiger Wanddicke über die Schweißnaht hinweg, was auf einer Seite zu unvollständiger Durchschweißung und auf der anderen zu Durchbrand führen kann. Der Einsatz von Zentrierspannen beim Heften beseitigt Unsicherheiten und hält die Rohre in der richtigen Position, während die Heftschweißungen gesetzt werden. Die Zentrierspannen von AMA sind für ein breites Spektrum an Rohrdurchmessern erhältlich und darauf ausgelegt, Montagefehler auf ein Minimum zu reduzieren.
Oberflächensauberkeit
MIG- und MAG-Verfahren reagieren empfindlich auf Oberflächenverunreinigungen. Öl, Feuchtigkeit, Zunder, Rost und Farbe tragen Wasserstoff und andere Gase in das Schmelzbad ein, was zu Porosität und Rissen führt. Reinigen Sie den Nahtbereich vor dem Schweißen mit einem Schleifer oder einer Drahtbürste und entfetten Sie ihn mit einem geeigneten Lösungsmittel. Dieser Schritt dauert nur wenige Minuten, verhindert jedoch Fehler, deren Behebung deutlich mehr Zeit in Anspruch nimmt.
Welche Schutzgaseinstellungen eignen sich am besten für das Rohrschweißen?
Für das MAG-Schweißen von Kohlenstoffstahlrohren bietet ein Mischgas aus 75 bis 82 % Argon mit dem Rest CO2 die beste Balance aus Lichtbogenstabilität, geringem Spritzanfall und guten mechanischen Eigenschaften. Für das MIG-Schweißen von Edelstahlrohren wird häufig ein hochargonhaltiges Gemisch mit 2 bis 3 % CO2 oder ein Dreikomponentengas (Argon, Helium, CO2) verwendet. Die Gasdurchflussmenge liegt je nach Düsengröße und Bedingungen vor Ort typischerweise zwischen 12 und 18 Litern pro Minute.
Auf Baustellen, die Wind oder Zugluft ausgesetzt sind, müssen Sie möglicherweise die Durchflussmenge erhöhen oder eine Gaslinse verwenden, um eine ausreichende Schutzgasabdeckung am Schmelzbad aufrechtzuerhalten. Eine zu starke Erhöhung der Durchflussmenge erzeugt jedoch Turbulenzen, die tatsächlich Umgebungsluft ansaugen und die Schutzwirkung verschlechtern. Eine Durchflussmenge von mehr als 20 bis 25 Litern pro Minute verbessert die Ergebnisse selten und verschlechtert sie häufig.
Bei Edelstahlrohren ist auch das Rückseitenspülen wichtig. Beim Schweißen der Wurzellage an Edelstahl muss das Rohrinnere mit Inertgas gespült werden, um eine Oxidation auf der Rückseite der Schweißnaht zu verhindern. Oxidation auf der Wurzelseite vermindert die Korrosionsbeständigkeit und kann dazu führen, dass die Schweißnaht in aggressiven Prozessumgebungen versagt. Spülstopfen und Spülsets beschleunigen und vereinfachen diesen Vorgang, indem sie eine luftdichte Abdichtung im Rohrinneren bilden und das benötigte Gasvolumen reduzieren.
Warum entstehen Risse oder Porosität in Rohrschweißnähten?
Risse und Porosität in Rohrschweißnähten entstehen in erster Linie durch Wasserstoffkontamination, unzureichende Schutzgasabdeckung, schlechte Nahtvorbereitung oder falsche Wärmeeinbringung. Jede dieser Ursachen führt zu einem anderen Fehlertyp, und die Identifizierung des vorliegenden Problems hilft Ihnen, die eigentliche Ursache zu beheben und nicht nur das Symptom.
Porosität
Porosität in MIG- und MAG-Rohrschweißnähten wird fast immer durch im erstarrenden Schmelzbad eingeschlossene Gase verursacht. Die häufigsten Quellen sind Oberflächenverunreinigungen (Öl, Feuchtigkeit, Rost), unzureichende Schutzgasabdeckung, eine beschädigte oder verstopfte Gasdüse oder eine zu hohe Gasdurchflussmenge, die Turbulenzen erzeugt. Überprüfen Sie zunächst Ihre Verbrauchsmaterialien und die Gasversorgung, bevor Sie die Ursache in der Schweißtechnik suchen.
Risse
Risse in Rohrschweißnähten lassen sich in zwei Hauptkategorien einteilen: Heißrisse und Kaltrisse. Heißrisse entstehen während der Erstarrung und sind häufig auf einen hohen Schwefel- oder Phosphorgehalt im Grundwerkstoff oder auf eine Schweißraupe zurückzuführen, die im Verhältnis zu ihrer Breite zu schmal und tief ist. Kaltrisse, auch wasserstoffinduzierte Risse genannt, entstehen nach dem Abkühlen der Schweißnaht und werden durch während des Schweißens aufgenommenen Wasserstoff in Verbindung mit Eigenspannungen verursacht. Das Vorwärmen des Rohres vor dem Schweißen verringert das Risiko von Kaltrissen bei dickwandigeren Abschnitten und höherfesten Stählen.
Welche Rohrhandhabungswerkzeuge verbessern die MIG- und MAG-Schweißergebnisse?
Rohrhandhabungswerkzeuge, die das Rohr korrekt positioniert halten und es mit kontrollierter Geschwindigkeit drehen, verbessern die MIG- und MAG-Schweißergebnisse direkt. Wenn ein Schweißer in einer festen, ergonomischen Position arbeiten kann, während sich das Rohr dreht, ist die Schweißraupe gleichmäßiger, die Wärmeeinbringung bleibt konstant und das Risiko von lageabhängigen Fehlern sinkt erheblich.
Ein Rohrrotator ist das wirkungsvollste Werkzeug zur Verbesserung der Schweißqualität in einer Vorfertigungswerkstatt. Der AMA Roller Rohrrotator dreht Rohre mit einem Durchmesser von 30 bis 508 mm mit kontrollierter Geschwindigkeit, sodass der Schweißer während der gesamten Rundnaht in einer ergonomischen Position verbleibt. Das Ergebnis ist eine Naht, die in ihrer Gleichmäßigkeit einer Roboterschweißung nahekommt – ohne die Investitionskosten einer Automatisierungslösung.
Entdecken Sie den AMA Roller Rohrrotator und sehen Sie sich die vollständigen technischen Spezifikationen an:
AMA Roller Standard-Rohrrotator
Für Situationen, in denen sich der Schweißer frei um das Rohr bewegen oder aus einer gewissen Entfernung arbeiten muss, ermöglicht der AMA Roller Premium mit kabelloser Bluetooth-Steuerung die Anpassung von Drehgeschwindigkeit und -richtung aus bis zu 25 Metern Entfernung. Dies ist besonders nützlich auf größeren Baustellen, wo Schleppkabel Gefahren verursachen und die Arbeit verlangsamen.
Rohrstützen, Zentrierspannen und Gegengewichtssysteme tragen ebenfalls zu besseren Schweißergebnissen bei, indem sie Rohre während der Passgenauigkeitsprüfung und des Heftschweißens stabil und korrekt ausgerichtet halten. Werkzeuge, die scheinbar nur Zeit sparen, verbessern häufig auch die Qualität – denn ein stabiles, gut ausgerichtetes Rohr bietet dem Schweißer schlicht bessere Arbeitsbedingungen.
Wie wählt man die richtige Drahtvorschubgeschwindigkeit und Spannung für Rohrschweißnähte?
Drahtvorschubgeschwindigkeit und Spannung müssen auf Drahtdurchmesser, Grundwerkstoff, Wanddicke und Schweißposition abgestimmt werden. Als Ausgangspunkt gilt: Eine höhere Drahtvorschubgeschwindigkeit erhöht die Abschmelzleistung und die Wärmeeinbringung, während die Spannung die Lichtbogenlänge und das Nahtbild beeinflusst. Beide Einstellungen stehen in Wechselwirkung zueinander, sodass die Änderung einer Einstellung ohne die andere das Gleichgewicht der Schweißung verändert.
Für einen 1,0-mm-Draht auf Kohlenstoffstahl mit M21-Gas liegt ein typischer Ausgangswert für die Wurzellage an dünnwandigen Rohren bei etwa 4 bis 6 Metern pro Minute Drahtvorschubgeschwindigkeit und 17 bis 20 Volt. Füll- und Decklagen an dickeren Wänden erfordern höhere Einstellungen. Diese Werte sind Ausgangspunkte, keine festen Vorgaben. Ihre spezifische Drahtmarke, das Schutzgas und die Maschineneigenschaften beeinflussen die optimalen Einstellungen.
Eine praktische Kontrolle ist das Geräusch des Lichtbogens. Ein stabiler MIG- oder MAG-Lichtbogen an einem Rohr erzeugt ein gleichmäßiges Knistern ohne unregelmäßiges Knallen oder Zischen. Knallen bedeutet in der Regel, dass die Spannung für die Drahtvorschubgeschwindigkeit zu niedrig ist, während übermäßige Spritzer häufig auf eine zu hohe Spannung oder unzureichende Schutzgasabdeckung hinweisen. Passen Sie jeweils nur einen Parameter an und führen Sie eine kurze Proberaupe auf Schrottmaterial durch, bevor Sie mit den Produktionsschweißungen beginnen.
Bei Rohrschweißnähten ändert sich die Schweißposition, wenn Sie beim Schweißen in fester Position um den Umfang herumarbeiten. In einer 5G- oder 6G-Aufstellung wechseln Sie von der Überkopf- über die Senkrechtposition in die Wannenposition, und jede Position erfordert idealerweise leicht unterschiedliche Einstellungen. Der Einsatz eines Rohrrotators, der die Schweißnaht während des gesamten Durchgangs in der Wannen- oder leicht fallenden Position hält, beseitigt diese Komplikation vollständig und vereinfacht die Parameterauswahl erheblich.
Die Verbesserung des MIG- und MAG-Rohrschweißens läuft darauf hinaus, die entscheidenden Variablen zu beherrschen: Werkstoffvorbereitung, Gasauswahl, Parametereinstellungen und Rohrhandhabung. Bei Welner entwickeln und fertigen wir AMA-Rohrhandhabungswerkzeuge speziell dafür, dass Schweißer und Teams präziser und effizienter arbeiten können – ob in der Vorfertigung oder auf der Baustelle. Unser Produktprogramm deckt Rohrdurchmesser von kleinen Nennweiten bis hin zu großen industriellen Anwendungen ab, und wir verfügen über autorisierte Händler in Nordeuropa, Westeuropa und Mitteleuropa. Finden Sie Ihren nächsten Händler und sehen Sie sich das vollständige Produktprogramm an unter AMA autorisierte Händler. Wenn Sie eine spezifische Anwendung haben oder besprechen möchten, welche Werkzeuge zu Ihrem Arbeitsablauf passen, kontaktieren Sie uns direkt – wir helfen Ihnen, die richtige Lösung zu finden.