Hur förbättrar du MIG- och MAG-rörsvetsning?
Posted onBemästra MIG- och MAG-rörsvetsning med fyra beprövade faktorer som eliminerar sprickor, porositet och kostsamt omarbete.
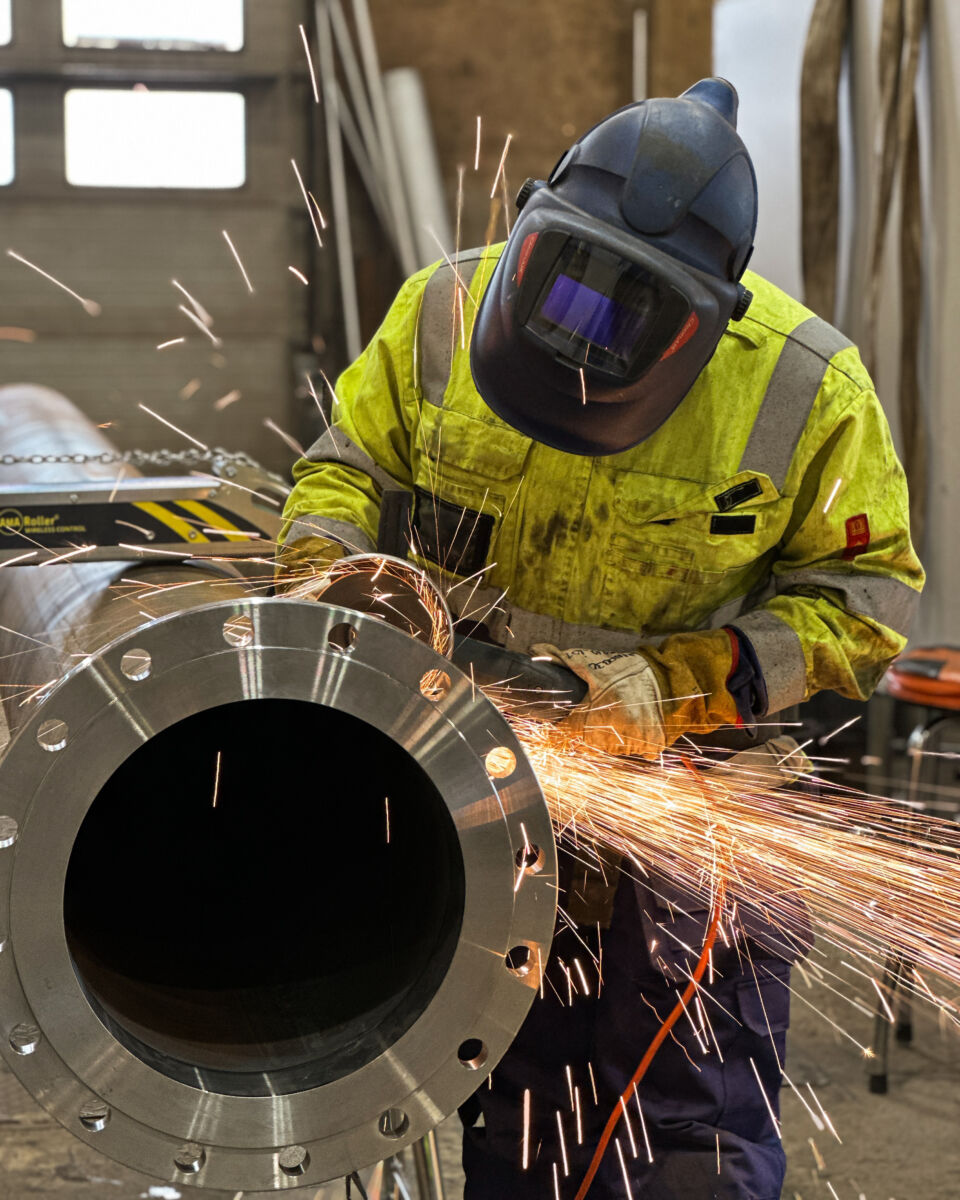
Du kan förbättra MIG- och MAG-rörsvetsning genom att kombinera korrekt fogberedning, lämpligt val av skyddsgas, stabila matningsinställningar och rätt hantering av rören under hela processen. Dessa fyra faktorer samverkar, och en svaghet i någon av dem syns direkt i den färdiga svetsen. Oavsett om du svetsar i en prefabriceringsverkstad eller på en arbetsplats gäller samma principer. Nedan går vi igenom de vanligaste frågorna som svetsare och arbetsledare ställer när de vill få bättre resultat från rörsvetsning.
Vad är de viktigaste skillnaderna mellan MIG- och MAG-svetsning på rör?
MIG-svetsning använder en inert skyddsgas som argon eller helium, medan MAG-svetsning använder en aktiv gas som CO2 eller en blandgas som innehåller CO2. På rör påverkar denna skillnad direkt bågens stabilitet, stänknivåer och de mekaniska egenskaperna hos den färdiga svetsen. MIG används vanligtvis på icke-järnmetaller och rostfritt stål, medan MAG är standardvalet för rör i kolstål och låglegerat stål.
I praktiken ger MAG-svetsning med en blandgas som 82 % argon och 18 % CO2 (vanligen kallad M21) en stabil båge med lägre stänk än ren CO2, samtidigt som den oxidiserande effekten som förbättrar insmältningen på stål bibehålls. Ren CO2 är billigare men ger mer stänk och en ojämnare strängprofil, vilket kan innebära mer rengöringsarbete.
För rör i rostfritt stål skyddar MIG-svetsning med en tri-mix-gas eller en argonrik blandning svetsbaden från oxidation och bevarar korrosionsbeständigheten. Att välja fel process för grundmaterialet är en av de vanligaste orsakerna till att rörsvetsningar underkänns vid kvalitetskontroll, så att matcha processen mot materialet är inte valfritt.
Hur påverkar fogberedningen kvaliteten på MIG- och MAG-rörsvetsning?
Fogberedningen har en direkt och mätbar effekt på kvaliteten hos MIG- och MAG-rörsvetsningar. Dåligt förberedda fogar leder till ojämna rotgap, felinriktning, föroreningar och ofullständig insmältning. En välförberedd fog ger svetsaren en konsekvent och repeterbar utgångspunkt och minskar risken för defekter i rotpasset och efterföljande fyllpassningar.
Inriktning och passning
Rörinriktning är en av de vanligaste källorna till svetsdefekter. Även små felinriktningar vid fogen skapar ojämn godstjocklek över svetsen, vilket kan orsaka ofullständig genomsvetsning på ena sidan och genombränning på den andra. Användning av centreringsringar vid passning eliminerar gissningsarbete och håller rören i rätt läge medan häftsvetsarna appliceras. AMA:s centreringsringar finns för ett brett sortiment av rörstorlekar och är konstruerade för att minimera monteringsfel.
Ytans renhet
MIG- och MAG-processer är känsliga för ytföroreningar. Olja, fukt, valshinna, rost och färg introducerar alla väte och andra gaser i svetsbaden, vilket leder till porositet och sprickor. Rengör fogområdet med en slipmaskin eller stålborste före svetsning och avfetta med ett lämpligt lösningsmedel. Det här steget tar några minuter men förebygger defekter som tar betydligt längre tid att reparera.
Vilka skyddsgasinställningar fungerar bäst vid rörsvetsning?
Vid MAG-svetsning av kolstålsrör ger en blandgas med 75 till 82 % argon och resterande del CO2 den bästa balansen mellan bågstabilitet, lågt stänk och goda mekaniska egenskaper. Vid MIG-svetsning av rör i rostfritt stål används ofta en argonrik blandning med 2 till 3 % CO2 eller en tri-mix-gas (argon, helium, CO2). Gasflödeshastigheten ligger vanligtvis mellan 12 och 18 liter per minut beroende på munstyckets storlek och förhållandena på arbetsplatsen.
På arbetsplatser som är utsatta för vind eller drag kan du behöva öka flödeshastigheten eller använda en gaslinse för att upprätthålla tillräckligt skydd vid svetsbaden. Att öka flödeshastigheten för mycket skapar dock turbulens som faktiskt drar in atmosfärisk luft och försämrar skyddet. En flödeshastighet över 20 till 25 liter per minut förbättrar sällan resultaten och gör dem ofta sämre.
För rör i rostfritt stål är bakgasspolning också viktig. Vid svetsning av rotpasset på rostfritt stål måste rörets insida spolas med inert gas för att förhindra oxidation på svetsbaksidan. Oxidation på rotsidan minskar korrosionsbeständigheten och kan göra att svetsen underkänns i aggressiva processmiljöer. Spolproppar och spolsatser gör denna process snabbare och mer tillförlitlig genom att bilda en lufttät tätning inuti röret och minska den gasvolym som behövs.
Varför spricker rörsvetsningar eller utvecklar porositet?
Rörsvetsningar spricker eller utvecklar porositet i första hand på grund av vätekontaminering, otillräckligt skydd, dålig fogberedning eller felaktigt värmetillskott. Var och en av dessa orsaker ger en annan typ av defekt, och att identifiera vilken du har att göra med hjälper dig att åtgärda grundorsaken snarare än bara symptomet.
Porositet
Porositet i MIG- och MAG-rörsvetsningar orsakas nästan alltid av att gas fångas in i det stelnade svetsbaden. De vanligaste källorna är ytföroreningar (olja, fukt, rost), otillräcklig skyddsgastäckning, ett skadat eller igentäppt munstycke, eller en gasflödeshastighet som är för hög och skapar turbulens. Kontrollera dina förbrukningsvaror och gasleveranssystem först innan du antar att problemet beror på tekniken.
Sprickor
Sprickor i rörsvetsningar faller inom två huvudkategorier: varmsprickor och kallsprickor. Varmsprickor uppstår under stelning och är ofta kopplade till högt svavel- eller fosforinnehåll i grundmaterialet, eller till en svetssträng som är för smal och djup i förhållande till sin bredd. Kallsprickor, även kallade väteinducerade sprickor, uppstår efter att svetsen har svalnat och orsakas av väte som absorberats under svetsning i kombination med kvarvarande spänningar. Förvärmning av röret före svetsning minskar risken för kallsprickor i tjockare godssektioner och stål med högre hållfasthet.
Vilka rörhanteringsverktyg förbättrar MIG- och MAG-svetsresultat?
Rörhanteringsverktyg som håller röret korrekt positionerat och roterande med kontrollerad hastighet förbättrar direkt MIG- och MAG-svetsresultat. När en svetsare kan arbeta i en fast, ergonomisk position medan röret roterar blir svetssträngen mer konsekvent, värmetillskottet jämnt och risken för positionsrelaterade defekter minskar avsevärt.
En rörvändare är det mest verkningsfulla verktyget för att förbättra svetskvaliteten i en prefabriceringsverkstad. AMA Roller-rörvändaren roterar rör med en diameter på 30 till 508 mm med kontrollerad hastighet, så att svetsaren kan stanna i en ergonomisk position under hela den kringående svetsen. Resultatet är en fog som i konsekvens liknar en robotsvetsat fog, utan kapitalkostnaden för automatisering.
Utforska AMA Roller-rörvändaren och se fullständiga tekniska specifikationer:
AMA Roller Standard Pipe Rotator
I situationer där svetsaren behöver röra sig fritt runt röret eller arbeta på avstånd möjliggör AMA Roller Premium med trådlös Bluetooth-styrning att rotationshastighet och riktning kan justeras på upp till 25 meters avstånd. Detta är särskilt användbart på större arbetsplatser där sladdar skapar risker och bromsar arbetet.
Rörstöd, centreringsringar och motviktssystem bidrar också till bättre svetsresultat genom att hålla rören stabila och korrekt inriktade vid passning och häftsvetsning. Verktyg som verkar spara enbart tid förbättrar ofta även kvaliteten, eftersom ett stabilt och välriktat rör helt enkelt ger svetsaren bättre arbetsförhållanden.
Hur väljer du rätt trådmatningshastighet och spänning för rörsvetsningar?
Trådmatningshastighet och spänning måste matchas mot din tråddiameter, grundmaterial, godstjocklek och svetsposition. Som utgångspunkt ökar högre trådmatningshastighet påläggshastigheten och värmetillskottet, medan spänningen styr båglängden och strängprofilen. De två inställningarna samverkar, så att justera den ena utan den andra förändrar svetsens balans.
För en 1,0 mm tråd på kolstål med M21-gas är ett typiskt startintervall för rotpasset på tunnväggiga rör ungefär 4 till 6 meter per minut trådmatningshastighet med 17 till 20 volt. Fyllnings- och topppassningar på tjockare gods använder högre inställningar. Det här är utgångspunkter, inte fasta regler. Ditt specifika trådmärke, skyddsgas och maskinens egenskaper påverkar alla de optimala inställningarna.
En praktisk kontroll är att lyssna på bågens ljud. En stabil MIG- eller MAG-båge på rör ger ett jämnt knastrande ljud utan oregelbundna smällar eller spottande. Smällar innebär vanligtvis att spänningen är för låg för trådmatningshastigheten, medan överdrivet stänk ofta betyder att spänningen är för hög eller att skyddsgastäckningen är otillräcklig. Justera en parameter i taget och kör en kort provstränge på spill material innan du går vidare till produktionssvetsningar.
Vid rörsvetsning specifikt förändras svetspositionen när du rör dig runt omkretsen om du svetsar i en fast position. I en 5G- eller 6G-uppställning rör du dig från undertak via vertikalt till plant läge, och varje position kräver idealt något olika inställningar. Att använda en rörvändare för att hålla svetsen i plant eller lätt nedåtgående läge under hela passet eliminerar denna komplikation helt och gör parametervalet betydligt enklare.
Att förbättra MIG- och MAG-rörsvetsning handlar i grunden om att kontrollera de variabler som spelar störst roll: materialberedning, gasval, parameterinställningar och rörhantering. På Welner konstruerar och tillverkar vi AMA-rörhanteringsverktyg specifikt för att hjälpa svetsare och team att arbeta mer exakt och effektivt, oavsett om det sker i en prefabriceringsverkstad eller på en arbetsplats. Vårt produktsortiment täcker rörstorlekar från klenrör till storskaliga industriella tillämpningar, och vi har auktoriserade återförsäljare i hela Nordeuropa, Västeuropa och Centraleuropa. Hitta din närmaste återförsäljare och se hela produktsortimentet på AMA:s auktoriserade återförsäljare. Om du har en specifik tillämpning eller vill diskutera vilka verktyg som passar ditt arbetsflöde, kontakta oss direkt så hjälper vi dig att hitta rätt lösning.