Hur väljer du rätt metod för rörinriktning?
Posted onRördiameter, material och svetsstandard avgör vilken inriktningsmetod som passar bäst. Ta reda på vilka verktyg som ger konsekventa resultat.
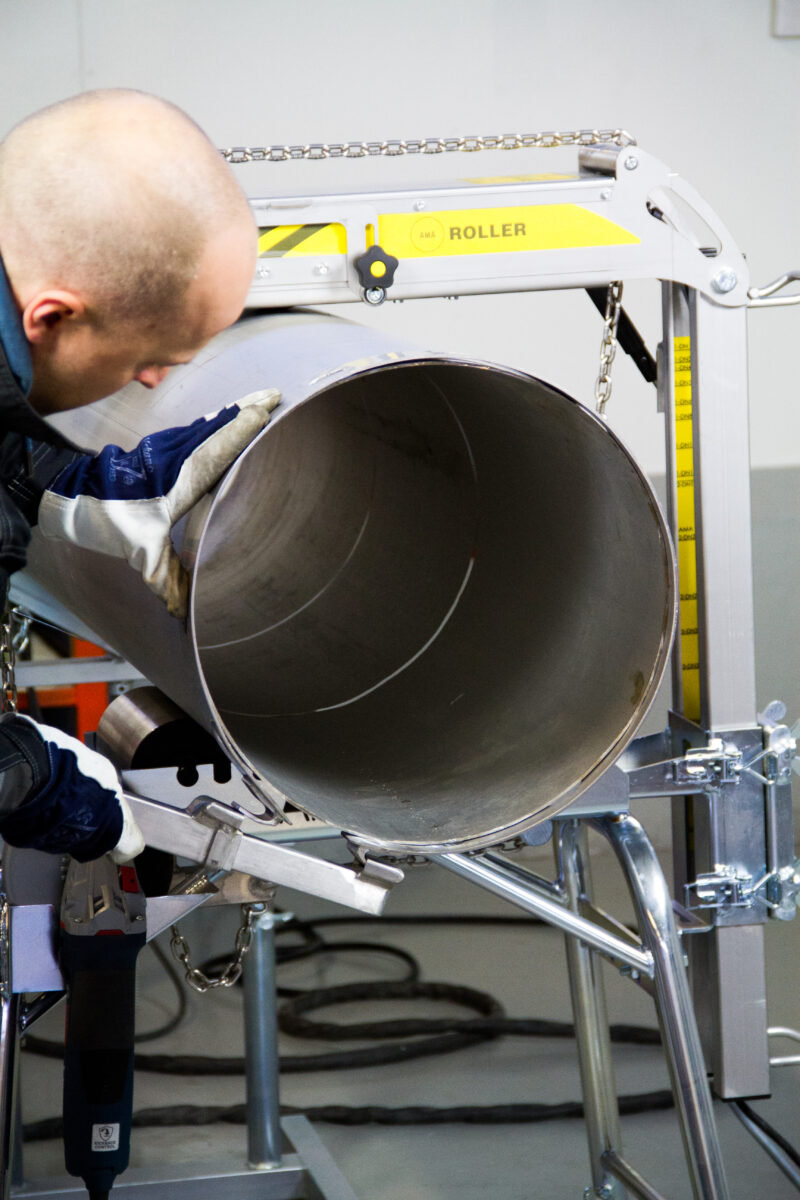
Rätt metod för rörjustering beror på rörmaterial, diameter, godstjocklek och vilket svetsningsstandardkrav du behöver uppfylla. För de flesta industriella rörsvetsningsapplikationer handlar valet om huruvida du behöver inre eller yttre justering, och hur hög precision sammanfogningen kräver. Nedan besvarar vi de vanligaste frågorna som svetsare, arbetsledare och projektledare ställer när de väljer metod för rörjustering.
Vilka faktorer avgör den bästa metoden för rörjustering?
Den bästa metoden för rörjustering avgörs av rörets diameter, godstjocklek, materialtyp, fogkonfiguration och den krävda svetsningskvaliteten. Tillgång till rörets insida, tillgängliga verktyg samt om du arbetar i en prefabriceringsverkstad eller på plats spelar också en betydande roll i beslutet.
Vid professionell rörsvetsning är målet alltid att uppnå ett konsekvent rotgap, minimalt högt-lågt-fel (även kallat felpassning mellan rörändar) och en stabil passning innan häftsvetsning påbörjas. Om något av dessa inte stämmer försämras svetsningskvaliteten oavsett svetsarens skicklighetsnivå.
- Rördiameter: Mindre rör tillåter ofta inre verktyg; större dimensioner kräver vanligtvis yttre justeringsklämmor eller centringsringar
- Godstjocklek: Tjockare godstjocklek är mindre förlåtande vid felpassning och kräver noggrannare passning
- Material: Rör i rostfritt stål och syrabeständiga rör kräver snävare toleranser än kolstål
- Arbetsmiljö: Prefabricering i verkstad ger mer kontrollerade förhållanden än installation på fält
- Svetsstandard: Krav inom processindustrin specificerar ofta maximalt tillåtet högt-lågt-fel, vilket direkt påverkar vilken justeringsmetod som är acceptabel
Vilka är de vanligaste metoderna för rörjustering inom industrin?
De vanligaste metoderna för rörjustering vid industriell rörsvetsning är yttre justeringsklämmor, inre justeringsklämmor, centringsringar och manuell passning med häftsvetsning. Varje metod lämpar sig för olika rörstorlekar, material och arbetsförhållanden, och yrkesfolk kombinerar dem ofta beroende på uppdraget.
I prefabriceringsverkstäder används rörstöd och centringsringar i stor utsträckning eftersom de erbjuder repeterbar noggrannhet och påskyndar passningsprocessen för flera fogar. På byggarbetsplatser är yttre klämmor vanligare eftersom de inte kräver tillgång till rörets insida.
Manuell passning, där svetsaren positionerar och häftsvetsas röret för hand, används fortfarande i mindre verksamheter eller när verktyg saknas. Manuella metoder introducerar dock mer variation och är starkt beroende av individuell skicklighet, vilket ökar risken för högt-lågt-fel och ojämna rotgap.
Vad är skillnaden mellan inre och yttre rörjusteringsklämmor?
Inre justeringsklämmor förs in i röret och expanderar utåt för att hålla båda rörändar på plats inifrån, medan yttre justeringsklämmor omsluter utsidan av fogen och drar samman rörandarna utifrån. Den avgörande skillnaden är tillgänglighet: inre klämmor kräver att du når in i röret, medan yttre klämmor arbetar helt utifrån.
Inre justeringsklämmor
Inre klämmor ger utmärkt kontroll över rotgap och högt-lågt-fel eftersom de verkar direkt i svetsningszonen. De lämpar sig väl för montering av rörspolar i prefabriceringsverkstäder där båda rörandarna är tillgängliga. De kan dock inte användas på slutna system eller där tillgången till rörets insida är begränsad, och de måste avlägsnas innan rotpassningen är slutförd.
Yttre justeringsklämmor
Yttre klämmor, inklusive yttre justeringsringar, är snabbare att montera och kräver inte tillgång till rörets insida. De fungerar väl på plats och för ett brett spektrum av rördiametrar. AMA Centringsringar är ett praktiskt exempel på yttre justeringsverktyg: ringar i rostfritt stål som monteras runt rörskarven och dras åt med en ringåtdragare utrustad med tryckbärande lager, vilket ger exakt och repeterbar justering utan att behöva gå in i röret.
När bör du använda ett rörjusteringsverktyg istället för manuell passning?
Du bör använda ett rörjusteringsverktyg när svetsningskvalitetskravet, rörmaterialet eller produktionsvolymen gör manuell passning för långsam eller för inkonsekvent. Vid rörsvetsning inom processindustrin, där fogar måste uppfylla strikta inspektionskrav, minskar justeringsverktyg avsevärt risken för kassation och omarbetning.
Manuell passning kan fungera för enklare arbeten med vida toleranser, men det blir en risk när:
- Du svetsar rör i rostfritt stål eller syrabeständiga rör där ytföroreningar och deformation är ett problem
- Fogen kräver ett exakt rotgap för TIG- eller MIG/MAG-rotpassning
- Du producerar flera identiska rörspolar i en prefabriceringsmiljö
- Olika svetsare arbetar på samma projekt och konsekvens mellan fogarna är viktig
- Rördiametern är så stor att det är opraktiskt att hålla justeringen för hand under häftsvetsning
Justeringsverktyg underlättar också svetsarens arbete och minskar den fysiska belastningen, vilket spelar roll under långa skift och vid komplexa rörspolarmonteringar.
Läs mer om AMA Centringsringar och hur de fungerar i praktiken.
Hur påverkar rörmaterialet valet av justeringsmetod?
Rörmaterialet påverkar valet av justeringsmetod eftersom olika material har olika toleranser för värme, deformation och ytberöring. Rör i rostfritt stål och syrabeständiga rör kräver verktyg som inte kontaminerar ytan samt noggrannare passning, medan kolstål generellt är mer förlåtande och kompatibelt med ett bredare urval av klämmetoder.
Vid svetsning av rör i rostfritt stål behöver du justeringsverktyg tillverkade av rostfritt stål eller material som inte orsakar järnkontaminering. Att använda klämmor i kolstål eller felaktiga verktyg på rostfria rör kan leda till korrosion i svetsningszonen, vilket är ett allvarligt problem inom processindustrin för livsmedel, läkemedel eller aggressiva kemikalier.
Tunnväggiga rör är, oavsett material, mer känsliga för deformation vid häftsvetsning, vilket innebär att justeringen måste vara säkrad innan någon värme tillförs. Tjockare godstjocklek är mer stabil men kräver större åtdragningskraft för att stänga gap, varför ringåtdragare med tryckbärande lager är användbara för större eller tyngre rördimensioner.
Vilka rörjusteringsverktyg används för rör med stor diameter?
För rör med stor diameter är de vanligaste justeringsverktygen yttre centringsringar, tunga rörstöd och motoriserade rörrotatorer. Dessa verktyg hanterar vikten och storleken hos stora rörsektioner och bibehåller exakt fogpassning under montering och svetsning.
AMA Centringsringar finns i storlekar från DN65 upp till DN1500 och täcker ett brett spektrum av rördimensioner, från mindre processledningar till storskalig industriell rörledning. För DN600 och uppåt används två ringåtdragare samtidigt eftersom ringen består av två delar, och en stor åtdragare med längre spann ger den extra vridkraft som krävs för tjockväggiga rör.
För att stödja och rotera stora rör under svetsning hanterar AMA HD Rotatorset rördiametrar från 100 mm till 1 000 mm med en maximal belastning på 1 500 kg. För rör på broar eller i upphöjda positioner möjliggör AMA rörbrostöd med kullager i rostfritt stål smidig rotation och ompositionering utan att röret behöver lyftas bort från sin bärstruktur.
AMA:s rörjusteringsverktyg är utformade för hela spektrumet av rörstorlekar, inte enbart för rör med stor diameter. Oavsett om du monterar DN65-spolar i rostfritt stål i en verkstad eller justerar stora processrörledningar på plats, finns rätt verktyg inom sortimentet.
Att välja rätt metod för rörjustering handlar om att känna till ditt material, dina toleranser och dina arbetsförhållanden. Vi konstruerar och tillverkar verktyg för rörhantering och rörjustering för professionell rörsvetsning inom ett brett spektrum av branscher och rörstorlekar, från små spolar i rostfritt stål till stora industriella rörledningar. Hitta din närmaste återförsäljare på vår sida för auktoriserade återförsäljare, eller kontakta oss direkt om du har frågor om vilka verktyg som passar din applikation.