Jak wybrać odpowiednią metodę wyrównywania rur?
Posted onŚrednica rury, materiał i normy spawalnicze decydują o wyborze najlepszej metody centrowania. Dowiedz się, które narzędzia zapewniają powtarzalne wyniki.
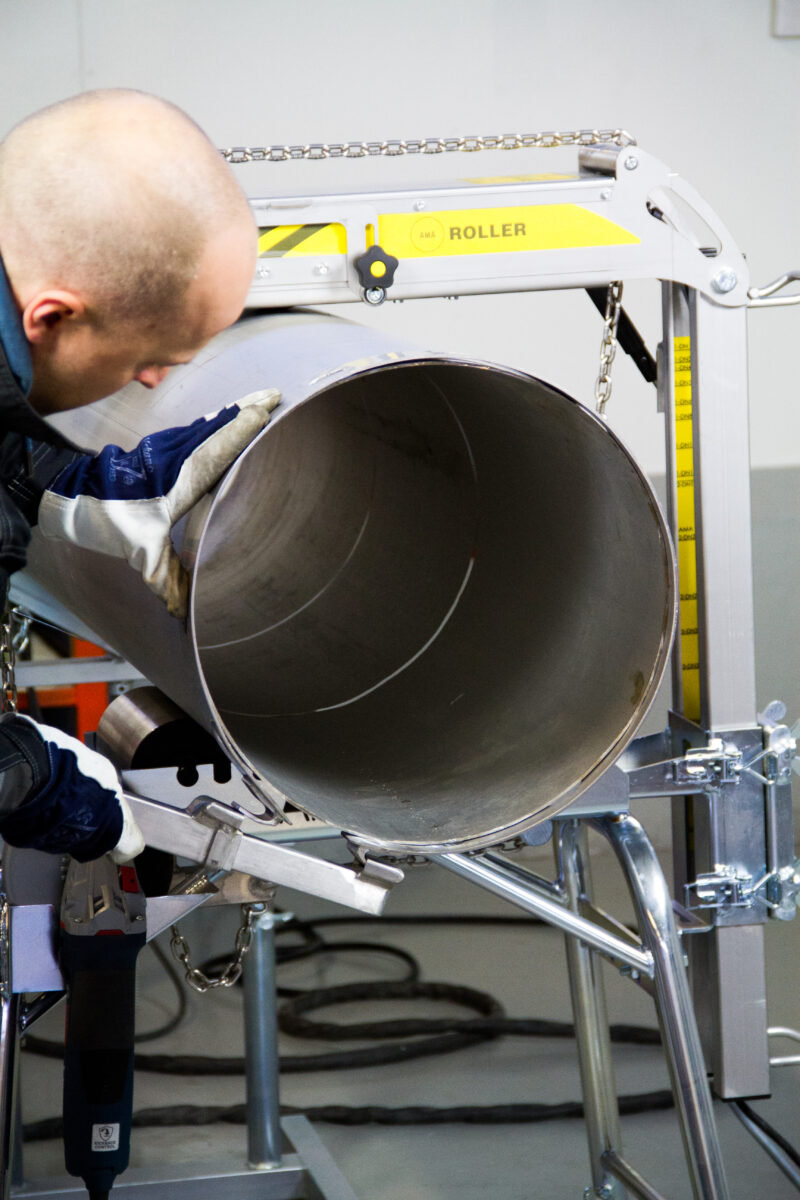
Właściwa metoda centrowania rur zależy od materiału, średnicy, grubości ścianki oraz normy spawalniczej, którą należy spełnić. W większości przemysłowych zastosowań spawalniczych kluczowe jest to, czy wymagane jest centrowanie wewnętrzne czy zewnętrzne oraz jak duża precyzja jest potrzebna w danym złączu. Poniżej odpowiadamy na najczęściej zadawane pytania przez spawaczy, kierowników i kierowników projektów przy wyborze metody centrowania rur.
Jakie czynniki decydują o wyborze najlepszej metody centrowania rur?
Najlepsza metoda centrowania rur jest determinowana przez średnicę rury, grubość ścianki, rodzaj materiału, konfigurację złącza oraz wymaganą jakość spoiny. Istotną rolę odgrywają również dostęp do wnętrza rury, dostępne narzędzia oraz to, czy praca odbywa się w warsztacie prefabrykacji czy na miejscu montażu.
W profesjonalnym spawaniu rur celem jest zawsze uzyskanie równomiernej szczeliny korzeniowej, minimalnego przesunięcia (zwanego też niezgodnością krawędzi), a także stabilnego dopasowania przed rozpoczęciem spawania sczepnego. Jeśli którykolwiek z tych elementów jest nieprawidłowy, jakość spoiny spada niezależnie od umiejętności spawacza.
- Średnica rury: Mniejsze rury często umożliwiają stosowanie narzędzi wewnętrznych; większe średnice wymagają zazwyczaj zewnętrznych zacisków centrujących lub obejm centrujących
- Grubość ścianki: Grubsze ścianki są mniej tolerancyjne na niezgodność krawędzi i wymagają dokładniejszego dopasowania
- Materiał: Rury ze stali nierdzewnej i kwasoodpornej wymagają ściślejszych tolerancji niż stal węglowa
- Środowisko pracy: Prefabrykacja warsztatowa zapewnia bardziej kontrolowane warunki niż montaż w terenie
- Norma spawalnicza: Wymagania branży procesowej często określają maksymalne dopuszczalne przesunięcie krawędzi, co bezpośrednio wpływa na to, która metoda centrowania jest akceptowalna
Jakie metody centrowania rur są najczęściej stosowane w przemyśle?
Najczęściej stosowanymi metodami centrowania rur w przemysłowym spawaniu rurociągów są zewnętrzne zaciski centrujące, wewnętrzne zaciski centrujące, obejmy centrujące oraz ręczne dopasowywanie z użyciem spoin sczepnych. Każda metoda sprawdza się przy innych średnicach rur, materiałach i warunkach pracy, a profesjonaliści często łączą je w zależności od specyfiki zadania.
W warsztatach prefabrykacji powszechnie stosuje się podpory rurowe i obejmy centrujące, ponieważ zapewniają powtarzalną dokładność i przyspieszają proces dopasowania przy wielu złączach. Na placach budowy częściej stosuje się zaciski zewnętrzne, ponieważ nie wymagają dostępu do wnętrza rury.
Ręczne dopasowywanie, przy którym spawacz samodzielnie pozycjonuje i sczepia rury, nadal jest stosowane w mniejszych zakładach lub gdy brakuje odpowiednich narzędzi. Jednak metody ręczne wprowadzają większą zmienność i w dużym stopniu zależą od indywidualnych umiejętności, co zwiększa ryzyko przesunięcia krawędzi i nierównomiernej szczeliny korzeniowej.
Czym różnią się wewnętrzne i zewnętrzne zaciski centrujące do rur?
Wewnętrzne zaciski centrujące są wkładane do wnętrza rury i rozprężają się na zewnątrz, utrzymując oba końce rury od środka, natomiast zewnętrzne zaciski centrujące obejmują złącze od zewnątrz i ściągają końce rur ze strony zewnętrznej. Kluczowa różnica tkwi w dostępie: zaciski wewnętrzne wymagają wejścia do wnętrza rury, podczas gdy zewnętrzne działają wyłącznie od zewnątrz.
Wewnętrzne zaciski centrujące
Zaciski wewnętrzne zapewniają doskonałą kontrolę szczeliny korzeniowej i przesunięcia krawędzi, ponieważ działają bezpośrednio w strefie spawania. Doskonale nadają się do montażu prefabrykatów rurowych w warsztacie, gdzie oba końce rury są dostępne. Nie można ich jednak stosować w układach zamkniętych ani tam, gdzie dostęp do wnętrza rury jest ograniczony, a ponadto muszą zostać usunięte przed ukończeniem warstwy korzeniowej.
Zewnętrzne zaciski centrujące
Zaciski zewnętrzne, w tym zewnętrzne obejmy centrujące, są szybsze w montażu i nie wymagają dostępu do wnętrza rury. Sprawdzają się dobrze zarówno w terenie, jak i przy szerokiej gamie średnic rur. Obejmy centrujące AMA to praktyczny przykład zewnętrznych narzędzi do centrowania: stalowe obejmy ze stali nierdzewnej zakładane na złącze rurowe i dociskane za pomocą napinacza obejmy wyposażonego w łożyska oporowe, zapewniające precyzyjne i powtarzalne centrowanie bez wchodzenia do wnętrza rury.
Kiedy należy stosować narzędzie do centrowania rur zamiast ręcznego dopasowywania?
Narzędzia do centrowania rur należy używać zawsze wtedy, gdy wymagana jakość spoiny, materiał rury lub wielkość produkcji sprawiają, że ręczne dopasowywanie jest zbyt wolne lub zbyt mało powtarzalne. W spawaniu rurociągów w branży procesowej, gdzie złącza muszą spełniać rygorystyczne kryteria kontroli, narzędzia do centrowania znacząco zmniejszają ryzyko odrzutu i konieczności poprawek.
Ręczne dopasowywanie może sprawdzić się przy prostych zadaniach z szerokimi tolerancjami, ale staje się problematyczne, gdy:
- Spawane są rury ze stali nierdzewnej lub kwasoodpornej, gdzie zanieczyszczenie powierzchni i odkształcenia stanowią istotny problem
- Złącze wymaga precyzyjnej szczeliny korzeniowej przy spawaniu metodą TIG lub MIG/MAG
- W warsztacie prefabrykacji produkowane są liczne identyczne prefabrykaty rurowe
- Przy tym samym projekcie pracują różni spawacze i liczy się spójność między złączami
- Średnica rury jest na tyle duża, że ręczne utrzymanie centrowania podczas spawania sczepnego jest niepraktyczne
Narzędzia do centrowania ułatwiają również pracę spawacza i zmniejszają jej uciążliwość fizyczną, co ma znaczenie podczas długich zmian i przy złożonych montażach prefabrykatów rurowych.
Dowiedz się więcej o obejmach centrujących AMA i ich praktycznym zastosowaniu.
Jak materiał rury wpływa na wybór metody centrowania?
Materiał rury wpływa na wybór metody centrowania, ponieważ różne materiały mają różną tolerancję na ciepło, odkształcenia i kontakt powierzchniowy. Rury ze stali nierdzewnej i kwasoodpornej wymagają narzędzi nieprzenoszących zanieczyszczeń oraz dokładniejszego dopasowania, natomiast stal węglowa jest na ogół bardziej tolerancyjna i kompatybilna z szerszą gamą metod mocowania.
Przy spawaniu rur ze stali nierdzewnej należy stosować narzędzia centrujące wykonane ze stali nierdzewnej lub materiałów, które nie powodują zanieczyszczenia żelazem. Użycie zacisków ze stali węglowej lub niewłaściwych narzędzi na rurach ze stali nierdzewnej może prowadzić do korozji w strefie spoiny, co stanowi poważny problem w zastosowaniach przemysłu procesowego związanych z żywnością, farmaceutykami lub agresywnymi substancjami chemicznymi.
Rury cienkościenne, niezależnie od materiału, są bardziej podatne na odkształcenia podczas spawania sczepnego, co oznacza, że centrowanie musi być zapewnione przed przyłożeniem jakiegokolwiek ciepła. Grubsze ścianki są bardziej stabilne, ale wymagają większej siły docisku do zamknięcia szczelin, dlatego napinacze obejm z łożyskami oporowymi są szczególnie przydatne przy większych lub cięższych wymiarach rur.
Jakie narzędzia do centrowania stosuje się przy rurach wielkowymiarowych?
W przypadku rur wielkowymiarowych najczęściej stosowanymi narzędziami do centrowania są zewnętrzne obejmy centrujące, ciężkie podpory rurowe oraz obrotniki zmechanizowane. Narzędzia te radzą sobie z ciężarem i rozmiarami dużych odcinków rur, zachowując jednocześnie precyzyjne centrowanie złącza podczas dopasowywania i spawania.
Obejmy centrujące AMA są dostępne w rozmiarach od DN65 do DN1500, obejmując szeroki zakres wymiarów rur — od mniejszych linii procesowych po wielkowymiarowe rurociągi przemysłowe. Dla DN600 i powyżej stosuje się jednocześnie dwa napinacze obejm, ponieważ obejma składa się z dwóch części, a duży napinacz o większym rozstawie zapewnia dodatkowy moment skręcający niezbędny przy rurach grubościennych.
Jeśli chodzi o podpieranie i obracanie dużych rur podczas spawania, zestaw obrotników AMA HD obsługuje rury o średnicach od 100 mm do 1000 mm przy maksymalnym obciążeniu 1500 kg. W przypadku rur na mostach lub w pozycjach podwyższonych podpory rurowe AMA z kulkami ze stali nierdzewnej umożliwiają płynne obracanie i repozycjonowanie bez konieczności zdejmowania rury z konstrukcji wsporczej.
Warto zaznaczyć, że narzędzia do centrowania rur AMA są przeznaczone dla pełnego zakresu wymiarów rur, nie tylko do zastosowań wielkowymiarowych. Niezależnie od tego, czy montujesz prefabrykaty DN65 ze stali nierdzewnej w warsztacie, czy centrujesz duże rurociągi procesowe w terenie, w ofercie znajdziesz odpowiednie narzędzie.
Wybór właściwej metody centrowania rur sprowadza się do znajomości materiału, tolerancji i warunków pracy. Projektujemy i produkujemy narzędzia do manipulacji rurami i ich centrowania dla profesjonalnego spawania rurociągów w szerokim zakresie branż i wymiarów rur — od małych prefabrykatów ze stali nierdzewnej po wielkowymiarowe rurociągi przemysłowe. Znajdź najbliższego dystrybutora na naszej stronie autoryzowanych dystrybutorów lub skontaktuj się z nami bezpośrednio, jeśli masz pytania dotyczące doboru narzędzi do Twojego zastosowania.