Jak uprościć montaż rur przed końcowym spawaniem?
Posted onOpanuj dopasowywanie rur dzięki odpowiednim narzędziom i właściwej kolejności działań — i spawaj bezbłędnie już za pierwszym razem.
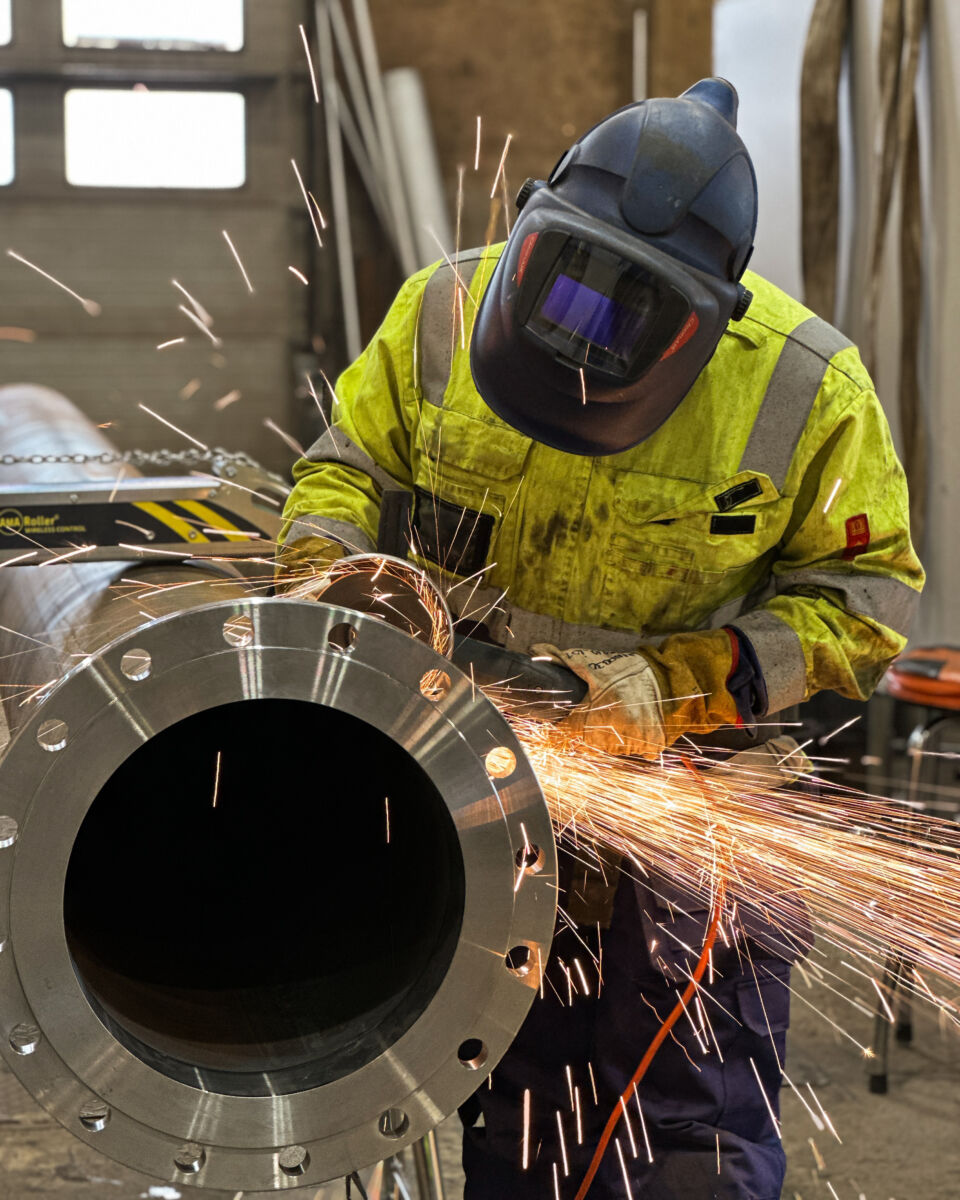
Montaż rur przed ostatecznym spawaniem upraszcza się dzięki odpowiedniemu doborowi narzędzi do wyrównywania, kontrolowanym metodom dopasowywania oraz jasno określonej kolejności etapów przygotowania. Celem jest precyzyjne ustawienie rur, równomierne zachowanie szczelin i pewne zamocowanie złączy przed zajęciem się łukiem. Poniższe sekcje omawiają najczęstsze trudności, narzędzia pozwalające je pokonać oraz praktyczne decyzje, które oszczędzają czas przy każdym zleceniu.
Jakie są najczęstsze trudności przy dopasowywaniu rur przed spawaniem?
Najczęstsze trudności przy dopasowywaniu rur przed spawaniem to nieprawidłowe wyrównanie końców rur, niejednolite szczeliny nasady oraz przesuwanie się rur podczas sczepiania. Problemy te występują przy wszystkich średnicach i materiałach – od przewodów ze stali nierdzewnej o małej średnicy po rurociągi procesowe o dużym przekroju – i bezpośrednio wpływają na jakość spoin oraz częstotliwość poprawek.
Najczęstszym problemem jest nieprawidłowe wyrównanie. Nawet niewielkie odchylenia między końcami dwóch rur powodują nierównomierne ukosowanie, co zmusza spawacza do kompensowania techniką zamiast wykorzystania geometrii złącza. Skutkiem jest niejednolity przetop, szczególnie przy wykonywaniu ściegów graniowych.
Równie problematyczne są niejednolite szczeliny nasady. Zbyt wąska szczelina ogranicza przetop, natomiast zbyt szeroka grozi przepaleniem lub wymaga nadmiernego użycia spoiwa. Prawidłowe ustawienie szczeliny ręcznie, bez dedykowanych narzędzi, jest czasochłonne i w dużej mierze zależy od indywidualnych umiejętności.
Trzecim wyzwaniem jest przemieszczanie się rur podczas montażu. Rury, które nie są właściwie podparte ani zamocowane, mają tendencję do obracania się lub przesuwania w trakcie sczepiania, co niweczy wcześniej wykonaną pracę wyrównawczą. Problem ten jest szczególnie powszechny na placach budowy, gdzie stabilne i poziome powierzchnie robocze nie zawsze są dostępne.
Jakich narzędzi używa się do wyrównywania rur przed spawaniem?
Głównymi narzędziami do wyrównywania rur przed spawaniem są kołnierze centrujące, stojaki rurowe oraz obrotniki rurowe. Narzędzia te współpracują ze sobą, utrzymując rury na właściwej wysokości, centrując ich końce względem siebie oraz zapewniając stabilność całego zestawu podczas dopasowywania i sczepiania.
Kołnierze centrujące
Kołnierze centrujące należą do najbardziej bezpośrednich rozwiązań w zakresie wyrównywania rur. Obejmują złącze od zewnątrz i ściągają oba końce rur do współosiowości, eliminując przesunięcia powodujące wady spoin. Kołnierze centrujące AMA wykonane są ze stali nierdzewnej i dostępne w szerokim zakresie rozmiarów – od DN65 do DN1500 – co czyni je odpowiednimi zarówno do małych przewodów procesowych, jak i rurociągów przemysłowych o dużej średnicy. Dedykowany klucz do dokręcania kołnierzy zapewnia jego pewne osadzenie i precyzyjne wycentrowanie bez odkształcania ścianki rury.
Stojaki rurowe i systemy podpierania
Stojaki rurowe utrzymują rury na stałej wysokości roboczej i zapobiegają ugięciom, które stanowią realny problem przy dłuższych odcinkach. Regulowane stojaki, takie jak AMA Stand A i Stand B, umożliwiają precyzyjne ustawienie wysokości i podparcie rur od DN15 do DN720. Właściwe podparcie w wielu punktach wzdłuż trasy rurociągu jest istotne dla zachowania wyrównania na całej długości zestawu, nie tylko w miejscu złącza spawanego.
Obrotniki rurowe
Obrotnik rurowy dodaje kolejny wymiar do pracy wyrównawczej, umożliwiając płynne obracanie rury do dowolnej pozycji. Jest to przydatne podczas dopasowywania, ponieważ pozwala ustawić ukosowanie w najlepszej pozycji wizualnej do sprawdzenia wyrównania, a jego wartość wzrasta jeszcze bardziej po rozpoczęciu sczepiania. Obrotnik rurowy AMA Roller jest kompatybilny z rurami o średnicach od 30 do 508 mm i współpracuje ze wszystkimi popularnymi ręcznymi metodami spawania.
Jak uzyskać jednolitą szczelinę nasady przy spawaniu rur?
Jednolitą szczelinę nasady przy spawaniu rur uzyskuje się za pomocą mechanicznych dystansowników lub kołnierzy centrujących, które utrzymują szczelinę na stałym wymiarze podczas nakładania sczepów. Ustawianie szczeliny na oko lub za pomocą prowizorycznych podkładek prowadzi do nierównomierności na obwodzie, co skutkuje niejednolitym przetotem i utrudnia wykonanie ściegu graniowego.
Właściwa szerokość szczeliny nasady zależy od metody spawania, materiału i grubości ścianki. Przy ściegach graniowych TIG na rurociągach procesowych ze stali nierdzewnej typowa szczelina wynosi od 2 do 3 mm, jednak zawsze należy stosować się do obowiązującej specyfikacji procedury spawania dla danego zlecenia. Najważniejsze jest, aby szczelina była jednolita na całym obwodzie złącza, a nie tylko w miejscu jej ustawienia.
Kołnierze centrujące pomagają w tym zakresie, ponieważ utrzymują oba końce rur w stałym położeniu względem siebie. Po dokręceniu kołnierza rury nie mogą się przesuwać bocznie, co oznacza, że ustawiona szczelina pozostaje jednolita podczas pracy wokół złącza. Po nałożeniu sczepów w równych odstępach kołnierz można zdjąć, a szczelina zostanie zachowana.
Przy rurach o większej średnicy należy sprawdzić szczelinę w kilku pozycjach na obwodzie przed przystąpieniem do sczepiania. Końce rur wyglądające na równoległe mogą mieć niewielką owalność lub nierównomierności ukosowania, które ujawniają się dopiero po zmierzeniu pełnego obwodu.
Kiedy stosować sczepianie, a kiedy zaciski mechaniczne podczas montażu?
Sczepianie stosuje się wtedy, gdy złącze pozostanie w pozycji do spawania, a materiał nie jest narażony na ryzyko pęknięcia. Zaciski mechaniczne lub kołnierze centrujące stosuje się wtedy, gdy konieczne jest ponowne ustawienie zestawu, gdy materiał jest wrażliwy na ciepło wprowadzane podczas dopasowywania lub gdy złącze wymaga korekty po wstępnym wyrównaniu.
Sczepianie stanowi część gotowej spoiny, dlatego musi spełniać te same wymagania jakościowe co ścieg graniowy. W przypadku materiałów takich jak dupleksowa stal nierdzewna lub rurociągi procesowe ze stopów wysokostopowych wadliwy sczep może wprowadzić defekt przenoszący się na ostateczne złącze. W takich przypadkach mechaniczne zaciskanie podczas dopasowywania chroni złącze przed ciepłem do momentu, gdy spawacz jest gotowy do właściwego spawania.
Zaciski mechaniczne i kołnierze centrujące są również lepszym wyborem podczas prefabrykacji, gdy kręgi rurowe są montowane w warsztacie przed transportem na plac budowy. W prefabrykacji często konieczne jest dopasowanie, sprawdzenie, korekta i ponowna kontrola przed spawaniem. Narzędzia mechaniczne pozwalają to robić bez konieczności nakładania sczepów, które mogą wymagać późniejszego szlifowania.
Gdy sczepianie jest właściwe, należy rozmieszczać sczepiania równomiernie na obwodzie i upewnić się, że każdy sczep jest w pełni wtopiony. Sczepiania zbyt krótkie lub wykonane zbyt zimno mogą pękać podczas obracania rury lub pod wpływem rozszerzalności cieplnej w trakcie spawania.
Jak właściwe przygotowanie rur skraca całkowity czas spawania?
Właściwe przygotowanie rur skraca całkowity czas spawania poprzez wyeliminowanie korekt i poprawek wynikających z nieprawidłowego dopasowania. Gdy rury są prawidłowo wyrównane, szczeliny są jednolite, a złącza stabilne, spawacz może skupić się na prowadzeniu spoiny zamiast kompensować problemy z dopasowaniem. Bezpośrednio przekłada się to na skrócenie czasu zajarzenia łuku, zmniejszenie zużycia spoiwa i ograniczenie prawdopodobieństwa napraw.
Oszczędności czasu kumulują się w trakcie całego projektu. Pojedyncze złącze wymagające poprawki z powodu nieprawidłowego wyrównania kosztuje nie tylko czas szlifowania i ponownego spawania, lecz także czas kontroli, dokumentacji i ewentualnych badań. W dużym projekcie rurociągów procesowych z setkami złączy nawet niewielkie zmniejszenie odsetka poprawek ma znaczący wpływ na ogólny harmonogram.
Obrotniki rurowe przyczyniają się do tej efektywności w szczególny sposób. Gdy spawacz może obracać rurę do najwygodniejszej pozycji spawania zamiast przemieszczać się wokół nieruchomego złącza, zachowuje jednolitą technikę przez cały czas wykonywania spoiny. Obrotnik rurowy AMA Roller umożliwia to dla rur o średnicach od 30 do 508 mm, a jakość spoin jest w efekcie wyraźnie bardziej jednolita. Do rur o większych średnicach zestaw AMA HD Rotator Set obsługuje rury do 1000 mm z napędem obrotowym i hydrauliczną regulacją wysokości.
Dla bezprzewodowej elastyczności na placu budowy AMA Roller Premium z bezprzewodowym sterowaniem Bluetooth pozwala spawaczowi obsługiwać obrotnik z odległości do 25 metrów, eliminując potrzebę dodatkowego okablowania na zatłoczonych placach budowy i zapewniając ciągłość pracy bez przerw.
Dowiedz się więcej o obrotniku rurowym AMA Roller:
AMA Roller Standard – obrotnik rurowy
Jakie kwestie bezpieczeństwa obowiązują podczas montażu i dopasowywania rur?
Podczas montażu i dopasowywania rur główne kwestie bezpieczeństwa dotyczą stabilności rur, zagrożeń związanych z ręcznym przenoszeniem oraz niebezpieczeństw towarzyszących sczepianiu. Rury, które nie są właściwie podparte, mogą nieoczekiwanie stoczyć się, przewrócić lub przesunąć, stwarzając poważne zagrożenie zgnieceniem i upadkiem dla osób pracujących w pobliżu.
- Podpieraj rury w wielu punktach. Jeden punkt podparcia pod długim odcinkiem rury powoduje efekt dźwigni. Używaj co najmniej dwóch stojaków rurowych, rozmieszczonych tak, aby zapobiec ugięciom i toczeniu się. Łańcuchy stojaków rurowych i pasy mocujące zapewniają dodatkową stabilność.
- Używaj mechanicznych urządzeń podnoszących do ciężkich rur. Ręczne przenoszenie dużych lub ciężkich odcinków rur powoduje urazy układu mięśniowo-szkieletowego. Sprzęt taki jak zestaw AMA HD Rotator Set wyposażony jest w hydrauliczną regulację wysokości właśnie w celu ograniczenia ręcznego podnoszenia podczas pozycjonowania.
- Zabezpiecz rury przed przystąpieniem do pracy. Przed przyłożeniem jakiejkolwiek siły kluczem do kołnierzy lub narzędziem wyrównawczym upewnij się, że rura nie może się poruszyć. Rura tocząca się podczas dokręcania kołnierza może spowodować urazy dłoni i palców.
- Przestrzegaj procedur bezpieczeństwa spawania przy sczepianiu. Sczepianie podczas dopasowywania wiąże się z tymi samymi zagrożeniami co regularne spawanie: promieniowanie UV, narażenie na dymy i odpryski. Używaj odpowiednich środków ochrony indywidualnej nawet przy krótkich sczepianiach i zapewnij odpowiednią wentylację, szczególnie podczas pracy ze stalą nierdzewną lub rurami powlekalnymi.
- Sprawdzaj dopuszczalne obciążenia wszystkich urządzeń. Stojaki rurowe, obrotniki i systemy podparcia mają maksymalne dopuszczalne obciążenia. Przekroczenie tych wartości nie zawsze powoduje natychmiastowe uszkodzenie, ale zwiększa ryzyko niespodziewanego zawalenia. Zawsze weryfikuj, czy sprzęt jest przystosowany do ciężaru obsługiwanych rur.
Przy pracach na wysokości lub wewnątrz estakad rurowych obowiązują dodatkowe środki ochrony przed upadkiem i zabezpieczenia. Na przykład stoisko rurowe AMA Pipe Bridge Stand wyposażone jest w obowiązkowy pas bezpieczeństwa, który musi być użyty do zamocowania stojaka do belki przed uniesieniem jakiejkolwiek rury.
Właściwa organizacja procesu montażu rur
Montaż rur przed spawaniem nie jest skomplikowany, wymaga jednak odpowiednich narzędzi i konsekwentnego podejścia. Prawidłowe wyrównanie rur, mechaniczne ustawienie szczeliny nasady i właściwe podparcie zestawu pozwalają spawaczowi skupić się na wykonaniu wysokiej jakości spoiny zamiast naprawianiu błędów dopasowania. To właśnie tutaj tkwią realne oszczędności czasu i kosztów.
Projektujemy i produkujemy narzędzia do obsługi rur przeznaczone dokładnie do tego rodzaju pracy. Od kołnierzy centrujących i stojaków rurowych po zmotoryzowane obrotniki rurowe do prefabrykacji warsztatowej i zastosowań na placu budowy – nasza gama produktów AMA obejmuje cały proces montażu rur dla profesjonalistów pracujących w branżach procesowych w Europie Północnej i poza nią.
Aby znaleźć odpowiednie narzędzia do następnego projektu, odszukaj najbliższego autoryzowanego dealera AMA lub skontaktuj się z nami bezpośrednio, a pomożemy Ci wybrać właściwe rozwiązanie dostosowane do Twoich średnic rur, materiałów i warunków pracy.