Wie vereinfachen Sie die Rohrmontage vor dem abschließenden Schweißen?
Posted onMit den richtigen Werkzeugen und der richtigen Vorgehensweise gelingt die Rohrausrichtung perfekt – und die Schweißnaht sitzt beim ersten Versuch.
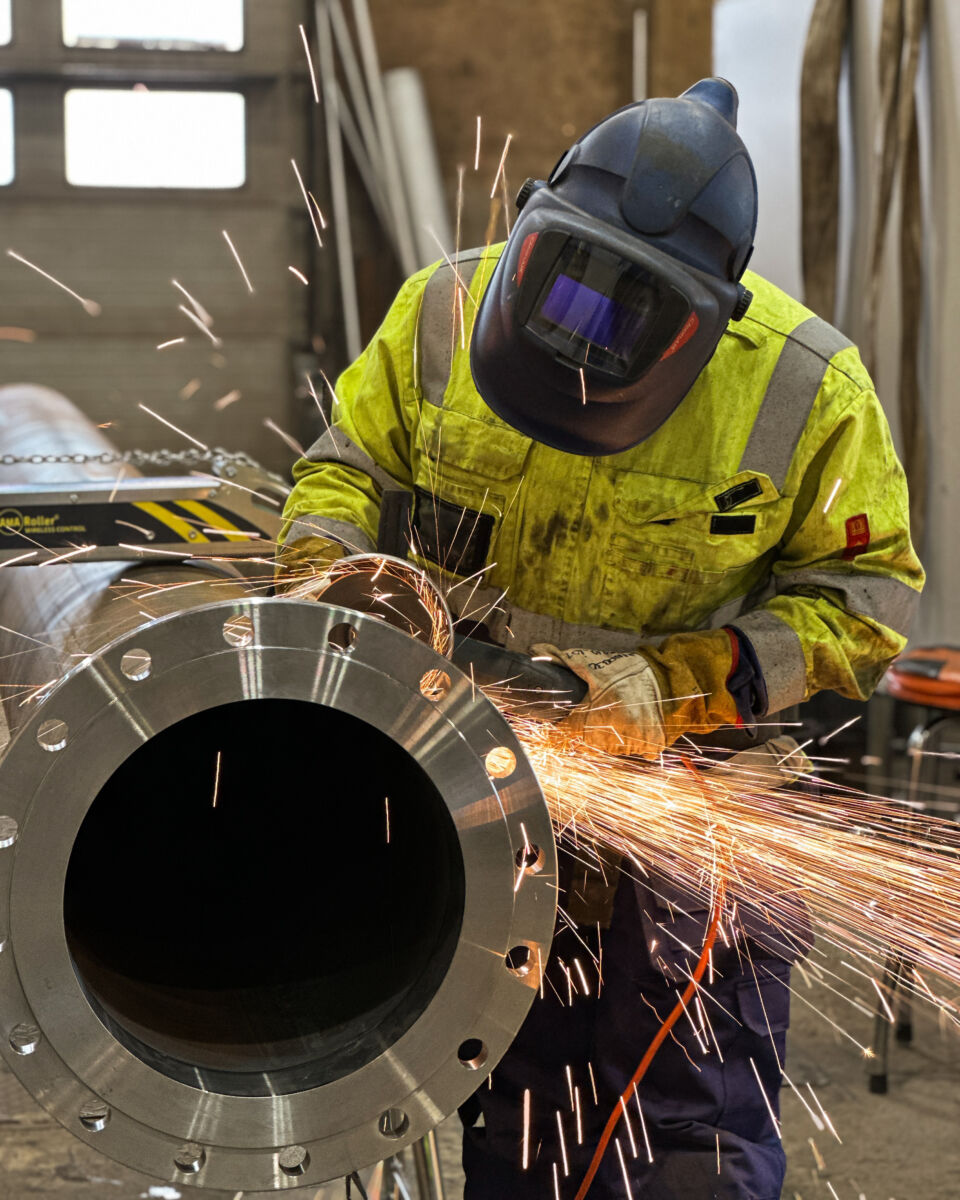
Sie vereinfachen die Rohrmontage vor dem abschließenden Schweißen, indem Sie die richtige Kombination aus Ausrichtwerkzeugen, kontrollierten Passmethoden und einer klaren Abfolge von Vorbereitungsschritten verwenden. Ziel ist es, Rohre präzise zu positionieren, Spalte gleichmäßig einzustellen und Verbindungen sicher zu halten, bevor ein Lichtbogen gezündet wird. Die folgenden Abschnitte erläutern die häufigsten Herausforderungen, die passenden Werkzeuge sowie die praktischen Entscheidungen, die bei jedem Auftrag Zeit sparen.
Was sind die häufigsten Herausforderungen beim Rohreinpassen vor dem Schweißen?
Die häufigsten Herausforderungen beim Rohreinpassen vor dem Schweißen sind Fluchtungsfehler zwischen Rohrenden, ungleichmäßige Wurzelspalte und Rohre, die sich beim Heftschweißen verschieben. Diese Probleme treten bei allen Rohrdurchmessern und Werkstoffen auf – von kleinen Edelstahlrohrleitungen bis hin zu großen Prozessrohrleitungen – und wirken sich direkt auf die Schweißqualität und die Nacharbeitsquote aus.
Fluchtungsfehler sind das häufigste Problem. Selbst geringe Abweichungen zwischen zwei Rohrenden erzeugen eine ungleichmäßige Schweißfase, was den Schweißer zwingt, mit seiner Technik zu kompensieren, anstatt die Fugengeometrie für sich arbeiten zu lassen. Das Ergebnis ist eine ungleichmäßige Einbrandtiefe, insbesondere bei Wurzellagen.
Ungleichmäßige Wurzelspalte sind ebenso problematisch. Ein zu enger Spalt behindert den Einbrand; ein zu weiter Spalt birgt das Risiko des Durchbrennens oder erfordert übermäßigen Zusatzwerkstoff. Dies manuell und ohne spezielles Werkzeug richtig hinzubekommen, kostet Zeit und hängt stark von den individuellen Fähigkeiten ab.
Eine dritte Herausforderung ist die Rohrbewegung während der Montage. Rohre, die nicht ordnungsgemäß gestützt oder gesichert sind, neigen dazu, sich zu drehen oder zu verschieben, wenn der Schweißer Heftschweißungen setzt – und damit die bereits geleistete Ausrichtungsarbeit zunichte macht. Dies kommt besonders häufig auf Baustellen vor, wo stabile, ebene Arbeitsflächen nicht immer verfügbar sind.
Welche Werkzeuge werden zum Ausrichten von Rohren vor dem Schweißen verwendet?
Die wichtigsten Werkzeuge zum Ausrichten von Rohren vor dem Schweißen sind Zentrierschellen, Rohrböcke und Rohrrotatoren. Diese Werkzeuge arbeiten zusammen, um Rohre auf der richtigen Höhe zu halten, die Rohrenden zueinander zu zentrieren und die Baugruppe während des gesamten Einpass- und Heftschweißprozesses stabil zu halten.
Zentrierschellen
Zentrierschellen gehören zu den direktesten Lösungen für die Rohrausrichtung. Sie werden um die Außenseite der Verbindung gelegt und ziehen beide Rohrenden in die Konzentrizität, wodurch der Versatz beseitigt wird, der Schweißfehler verursacht. AMA-Zentrierschellen bestehen aus Edelstahl und sind in einem breiten Größenbereich von DN65 bis DN1500 erhältlich, wodurch sie für alles geeignet sind – von kleinen Prozessleitungen bis hin zu großen Industrierohrleitungen. Ein spezieller Schellenanzieher sorgt dafür, dass die Schelle fest sitzt und präzise zentriert, ohne die Rohrwand zu verformen.
Rohrböcke und Stützsysteme
Rohrböcke halten Rohre auf einer gleichmäßigen Arbeitshöhe und verhindern Durchhängen – ein echtes Problem bei längeren Rohrabschnitten. Verstellbare Böcke wie der AMA-Bock A und Bock B ermöglichen eine präzise Höheneinstellung und stützen Rohre von DN15 bis DN720. Eine ordnungsgemäße Abstützung an mehreren Punkten entlang einer Rohrleitung ist wichtig, um die Ausrichtung über die gesamte Länge der Baugruppe aufrechtzuerhalten – nicht nur an der Schweißverbindung.
Rohrrotatoren
Ein Rohrrotator erweitert die Ausrichtungsarbeit um eine weitere Dimension, indem er das Rohr gleichmäßig in jede Position drehen lässt. Dies ist beim Einpassen nützlich, da man die Fase in die beste Sichtposition bringen kann, um die Ausrichtung zu prüfen – und noch wertvoller wird es, sobald das Heftschweißen beginnt. Der AMA-Roller-Rohrrotator ist mit Rohrdurchmessern von 30 bis 508 mm kompatibel und funktioniert mit allen gängigen manuellen Schweißverfahren.
Wie erzielt man einen gleichmäßigen Wurzelspalt beim Rohrschweißen?
Einen gleichmäßigen Wurzelspalt beim Rohrschweißen erzielt man durch den Einsatz mechanischer Abstandshalter oder Zentrierschellen, die den Spalt auf einem festen Abstand halten, während Heftschweißungen gesetzt werden. Das Einstellen des Spalts nach Augenmaß oder mit improvisierten Unterlegkeilen führt zu Schwankungen am Umfang, was ungleichmäßigen Einbrand erzeugt und die Wurzellage erschwert.
Der korrekte Wurzelspalt hängt vom Schweißverfahren, dem Werkstoff und der Wanddicke ab. Für WIG-Wurzellagen an Edelstahl-Prozessrohrleitungen ist ein Spalt von 2 bis 3 mm typisch, aber es gilt stets, die anwendbare Schweißverfahrensspezifikation für den jeweiligen Auftrag zu befolgen. Am wichtigsten ist, dass der Spalt gleichmäßig um die gesamte Verbindung herum bleibt – nicht nur an der Stelle, an der er eingestellt wurde.
Zentrierschellen helfen dabei, weil sie beide Rohrenden in einer festen Lagebeziehung zueinander halten. Sobald die Schelle angezogen ist, können sich die Rohre nicht mehr seitlich verschieben, was bedeutet, dass der an einer Stelle eingestellte Spalt gleichmäßig bleibt, während man um die Verbindung herumarbeitet. Nach dem Setzen von Heftschweißungen in gleichmäßigen Abständen kann die Schelle entfernt werden, und der Spalt bleibt erhalten.
Bei Rohren mit größerem Durchmesser sollte der Spalt an mehreren Uhrzeitpositionen geprüft werden, bevor Heftschweißungen gesetzt werden. Rohrenden, die parallel aussehen, können dennoch leichte Ovalitäten oder Fasenunregelmäßigkeiten aufweisen, die erst bei der Messung am gesamten Umfang sichtbar werden.
Wann sollte man Heftschweißungen und wann mechanische Klemmen bei der Montage verwenden?
Heftschweißungen werden verwendet, wenn die Verbindung in Position bleibt und der Werkstoff dies ohne Rissrisiko zulässt. Mechanische Klemmen oder Zentrierschellen kommen zum Einsatz, wenn die Baugruppe neu positioniert werden muss, wenn der Werkstoff empfindlich auf Wärmeeinbringung beim Einpassen reagiert oder wenn die Verbindung nach der ersten Ausrichtung noch angepasst werden muss.
Heftschweißungen werden Teil der fertigen Schweißnaht und müssen daher denselben Qualitätsstandard wie die Wurzellage erfüllen. Bei Werkstoffen wie Duplex-Edelstahl oder hochlegierten Prozessrohrleitungen kann eine schlechte Heftschweißung einen Fehler einbringen, der sich bis zur endgültigen Verbindung fortsetzt. In diesen Fällen hält mechanisches Klemmen beim Einpassen die Wärme aus der Verbindung heraus, bis der Schweißer bereit ist, ordnungsgemäß zu schweißen.
Mechanische Klemmen und Zentrierschellen sind auch die bessere Wahl bei der Vorfertigung, bei der Rohrleitungsspulen in einer Werkstatt zusammengebaut werden, bevor sie zur Baustelle transportiert werden. Bei der Vorfertigung muss man häufig einpassen, prüfen, anpassen und erneut prüfen, bevor geschweißt wird. Mechanische Werkzeuge ermöglichen dies, ohne sich auf eine Heftschweißung festzulegen, die möglicherweise später herausgeschliffen werden muss.
Wenn Heftschweißungen angebracht sind, sollten sie gleichmäßig am Umfang verteilt und vollständig durchgeschweißt sein. Heftschweißungen, die zu kurz oder zu kalt sind, können reißen, wenn das Rohr gedreht wird oder wenn beim Schweißen Wärmeausdehnung auftritt.
Wie reduziert eine ordnungsgemäße Rohrvorbereitung die gesamte Schweißzeit?
Eine ordnungsgemäße Rohrvorbereitung reduziert die gesamte Schweißzeit, indem sie die Korrekturen und Nacharbeiten vermeidet, die aus schlechtem Einpassen resultieren. Wenn Rohre korrekt ausgerichtet sind, Spalte gleichmäßig sind und Verbindungen stabil sind, kann sich der Schweißer auf das Ausführen der Schweißnaht konzentrieren, anstatt Einpassprobleme zu kompensieren. Dies reduziert direkt die Lichtbogenzeit, den Zusatzwerkstoffverbrauch und die Wahrscheinlichkeit von Reparaturen.
Die Zeiteinsparungen summieren sich über ein Projekt hinweg. Eine einzige Verbindung, die aufgrund von Fluchtungsfehlern nachgearbeitet werden muss, kostet nicht nur die Zeit für Schleifen und Nachschweißen, sondern auch die Zeit für Inspektion, Dokumentation und etwaige erforderliche Nachprüfungen. Bei einem großen Prozessrohrleitungsprojekt mit Hunderten von Verbindungen hat selbst eine geringfügige Reduzierung der Nacharbeitsquote einen erheblichen Einfluss auf den Gesamtzeitplan.
Rohrrotatoren tragen auf spezifische Weise zu dieser Effizienz bei. Wenn ein Schweißer das Rohr in die komfortabelste Schweißposition drehen kann, anstatt sich selbst um eine feststehende Verbindung herum zu positionieren, behält er während der gesamten Schweißnaht eine gleichmäßige Technik bei. Der AMA-Roller-Rohrrotator macht dies für Rohrdurchmesser von 30 bis 508 mm möglich, und die Schweißqualität ist dadurch spürbar gleichmäßiger. Für größere Rohrdurchmesser bewältigt das AMA-HD-Rotator-Set Rohre bis zu 1.000 mm mit motorisierter Rotation und hydraulischer Höhenverstellung.
Für kabellose Flexibilität auf der Baustelle ermöglicht der AMA-Roller-Premium mit kabellosem Bluetooth-Steuerung dem Schweißer, den Rotator aus bis zu 25 Metern Entfernung zu bedienen – ohne zusätzliche Verkabelung auf belebten Baustellen und ohne Unterbrechungen im Arbeitsablauf.
Lesen Sie mehr über den AMA-Roller-Rohrrotator:
AMA-Roller-Standard-Rohrrotator
Welche Sicherheitsaspekte gelten bei der Rohrmontage und beim Einpassen?
Bei der Rohrmontage und beim Einpassen sind die wichtigsten Sicherheitsaspekte die Rohrstabilität, Risiken bei der manuellen Handhabung sowie die mit dem Heftschweißen verbundenen Gefahren. Rohre, die nicht ordnungsgemäß gestützt sind, können unerwartet rollen, kippen oder verrutschen und für alle in der Nähe arbeitenden Personen ernsthafte Quetsch- und Sturzgefahren darstellen.
- Rohre an mehreren Punkten abstützen. Ein einziger Stützpunkt unter einem langen Rohrabschnitt erzeugt einen Hebeleffekt. Verwenden Sie mindestens zwei Rohrböcke, die so beabstandet sind, dass Durchhängen und Rollen verhindert werden. Rohrbockketten und Sicherungsgurte bieten eine zusätzliche Stabilitätsebene.
- Mechanische Hebehilfen für schwere Rohre verwenden. Die manuelle Handhabung großer oder schwerer Rohrabschnitte verursacht Muskel-Skelett-Verletzungen. Geräte wie das AMA-HD-Rotator-Set verfügen über eine hydraulische Höhenverstellung, die speziell dazu dient, das manuelle Heben beim Positionieren zu reduzieren.
- Rohre vor der Bearbeitung sichern. Bevor mit einem Schellenanzieher oder Ausrichtwerkzeug Kraft aufgebracht wird, muss sichergestellt sein, dass sich das Rohr nicht bewegen kann. Ein Rohr, das rollt, während eine Schelle angezogen wird, kann Hand- und Fingerverletzungen verursachen.
- Schweißsicherheitsvorschriften für Heftschweißungen befolgen. Das Heftschweißen beim Einpassen birgt dieselben Gefahren wie das reguläre Schweißen: UV-Strahlung, Rauchgasexposition und Spritzer. Verwenden Sie geeignete persönliche Schutzausrüstung auch für kurze Heftschweißungen, und sorgen Sie für ausreichende Belüftung – insbesondere beim Arbeiten an Edelstahl oder beschichteten Rohren.
- Tragfähigkeiten aller Geräte prüfen. Rohrböcke, Rotatoren und Stützsysteme haben alle maximale Tragfähigkeiten. Das Überschreiten dieser Werte führt nicht immer zu sofortigem Versagen, erhöht aber das Risiko eines unerwarteten Zusammenbruchs. Vergewissern Sie sich stets, dass die Geräte für das Gewicht der zu handhabenden Rohre ausgelegt sind.
Bei erhöhten Arbeitsplätzen oder innerhalb von Rohrbrücken gelten zusätzliche Absturzsicherungs- und Sicherungsmaßnahmen. Der AMA-Rohrbrücken-Bock beispielsweise verfügt über einen obligatorischen Sicherheitsgurt, der verwendet werden muss, um den Bock am Träger zu sichern, bevor ein Rohr angehoben wird.
Den Rohrmontage-Arbeitsablauf richtig gestalten
Die Rohrmontage vor dem Schweißen ist nicht kompliziert, erfordert aber die richtigen Werkzeuge und eine konsequente Vorgehensweise. Richten Sie Rohre ordnungsgemäß aus, stellen Sie den Wurzelspalt mit mechanischen Hilfsmitteln ein, stützen Sie die Baugruppe durchgehend ab – und Ihr Schweißer kann sich darauf konzentrieren, eine qualitativ hochwertige Schweißnaht zu produzieren, anstatt Einpassprobleme zu beheben. Genau dort liegen die echten Zeit- und Kosteneinsparungen.
Wir entwickeln und fertigen Rohrhandhabungswerkzeuge für genau diese Art von Arbeit. Von Zentrierschellen und Rohrböcken bis hin zu motorisierten Rohrrotatoren für die Werkstatt-Vorfertigung und den Einsatz vor Ort – unser AMA-Produktprogramm deckt den gesamten Rohrmontage-Prozess für Fachleute ab, die in der Prozessindustrie in Nordeuropa und darüber hinaus tätig sind.
Um die richtigen Werkzeuge für Ihr nächstes Projekt zu finden, finden Sie Ihren nächsten autorisierten AMA-Händler oder kontaktieren Sie uns direkt – wir helfen Ihnen, die richtige Lösung für Ihre Rohrdurchmesser, Werkstoffe und Arbeitsumgebung zu finden.