Jakie wyposażenie ułatwia spawanie trudnych materiałów?
Posted onObrotniki do rur, systemy płukania gazem oraz urządzenia do kontroli temperatury są niezbędne przy spawaniu stali nierdzewnej, tytanu i chromowo-molibdenowej — oto dlaczego.
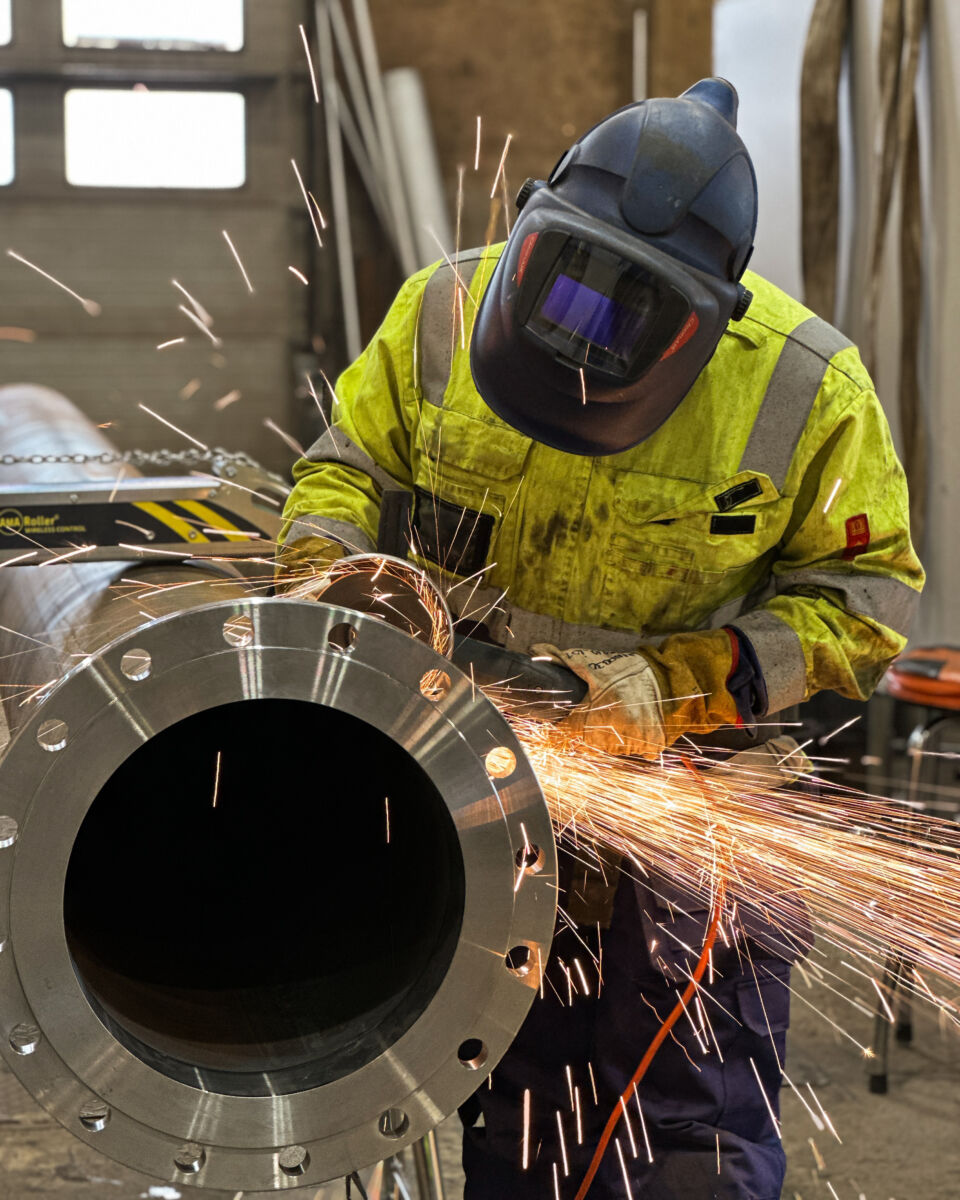
Podczas spawania trudnych materiałów największą różnicę robią: obrotniki do rur, systemy podkładania gazu, precyzyjne narzędzia do wyrównywania oraz sprzęt do kontroli temperatury. Narzędzia te pomagają utrzymać spójną technikę, kontrolować środowisko spawania i zmniejszać ryzyko wad, które są znacznie bardziej prawdopodobne przy pracy z materiałami wrażliwymi lub trudnymi do spawania. Poniżej odpowiadamy na najczęstsze pytania, jakie zadają spawacze i kierownicy projektów podczas przygotowań do takich wymagających prac.
Które materiały są uważane za trudne do spawania?
Do najczęściej wymienianych materiałów trudnych do spawania należą: stal nierdzewna, żeliwo, stale stopowe wysokiej wytrzymałości, stale nierdzewne duplex i super duplex, tytan oraz stale chromowo-molibdenowe (chrome-moly). Materiały te są uważane za trudne, ponieważ wymagają ściślejszej kontroli wprowadzania ciepła, osłony gazowej i przygotowania złącza niż standardowa stal węglowa.
Spawanie stali nierdzewnej wymaga na przykład starannego zarządzania ciepłem, aby uniknąć sensytyzacji, odkształceń i utleniania grani spoiny. Żeliwo jest kruche i podatne na pękanie, jeśli nagrzewa się lub stygnie zbyt szybko. Stale nierdzewne duplex wymagają precyzyjnej kontroli temperatury między ściegami, aby zachować właściwą mikrostrukturę. Stale chromowo-molibdenowe zazwyczaj wymagają podgrzewania wstępnego i obróbki cieplnej po spawaniu, aby uniknąć pękania wodorowego.
Wspólną cechą tych materiałów jest niska tolerancja na błędy. Niewielkie pomyłki w przygotowaniu, zarządzaniu ciepłem lub pokryciu gazem osłonowym mogą skutkować wadami, których naprawa jest kosztowna lub które całkowicie podważają integralność gotowego układu rurowego.
Co jest przyczyną większości awarii podczas spawania materiałów trudnych do spawania?
Większość awarii spoin na trudnych materiałach wynika z czterech głównych przyczyn: złego przygotowania złącza, niewystarczającej osłony gazowej lub podkładania gazu, nieprawidłowego wprowadzania ciepła oraz niespójnej techniki spowodowanej niewygodną pozycją roboczą. Każdy z tych czynników może prowadzić do wad takich jak porowatość, pęknięcia, brak wtopienia lub utlenianie.
Złe przygotowanie i dopasowanie złącza
Gdy końce rur nie są czysto docięte, prawidłowo sfazowane lub dokładnie wyrównane, spawacz już na wstępie pracuje wbrew właściwościom materiału. Zbyt szeroka lub zbyt wąska szczelina zmienia rozkład ciepła i utrudnia uzyskanie pełnego przetopu. W przypadku materiałów takich jak stal nierdzewna zanieczyszczenie narzędziami ze stali węglowej lub pyłem szlifierskim może również powodować wady powierzchniowe i korozję.
Niespójna technika i pozycja spawania
Materiały trudne do spawania są bardziej wrażliwe na niespójność techniki niż standardowa stal węglowa. Spawacz, który musi często przerywać pracę i zmieniać pozycję lub pracuje w niewygodnej postawie, wprowadza zmienność prędkości spawania, długości łuku i wprowadzania ciepła. Ta zmienność objawia się wadami spoiny. To jeden z głównych powodów, dla których obrotniki do rur są tak przydatne przy spawaniu trudnych materiałów: utrzymują spoinę w najbardziej kontrolowanej pozycji przez cały czas wykonywania złącza.
Jakie narzędzia do przygotowania rur są ważne przy trudnych spoinach?
Przy trudnych spoinach najbardziej przydatnymi narzędziami do przygotowania rur są: precyzyjne prowadnice do cięcia, narzędzia do fazowania oraz kołnierze centrujące rury. Narzędzia te zapewniają, że złącze jest czyste, prawidłowo sprofilowane i dokładnie wyrównane przed zajęciem łuku, co zmniejsza ryzyko wad w materiałach mało tolerujących złe dopasowanie.
Kołnierze centrujące są szczególnie przydatne przy spawaniu rur ze stali nierdzewnej lub stopowych, gdzie niewspółosiowość powoduje nierównomierne naprężenia i niespójną szczelinę grani. Kołnierze centrujące ze stali nierdzewnej firmy AMA, dostępne w rozmiarach od DN65 do DN1500, umożliwiają szybkie i precyzyjne wyrównanie rur bez wprowadzania zanieczyszczeń wynikających z kontaktu ze stalą węglową. System dokręcania kołnierza zapewnia równomierną siłę docisku, dzięki czemu dopasowanie jest powtarzalne przy każdym kolejnym złączu.
Ważne są również czyste, prawidłowo sfazowane końce rur. W przypadku materiałów takich jak stal nierdzewna duplex niespójny kąt fazowania zmienia rozkład ciepła na ściegu graniowym i może wpływać na mikrostrukturę spoiny. Staranne przygotowanie złączy to nie tylko kwestia estetyki — ma bezpośredni wpływ na właściwości mechaniczne gotowej spoiny.
Jak narzędzia do wyrównywania i mocowania rur poprawiają jakość spoiny?
Narzędzia do wyrównywania i mocowania rur poprawiają jakość spoiny, utrzymując rury w prawidłowej pozycji podczas sczepiania i spawania, eliminując ruchy, które w przeciwnym razie powodowałyby niewspółosiowość, nierówne szczeliny grani lub odkształcenia. W przypadku trudnych materiałów nawet niewielkie przemieszczenia podczas spawania mogą powodować koncentrację naprężeń lub pękanie w trakcie stygnięcia materiału.
Obrotnik do rur idzie o krok dalej. Zamiast unieruchamiać rurę, obraca ją z kontrolowaną prędkością, dzięki czemu spawacz może pracować w jednej, optymalnej pozycji — zazwyczaj w pozycji podolnej lub lekko wznoszącejsię. Zapewnia to spójność techniki, co jest szczególnie ważne przy spawaniu stali nierdzewnej lub chromowo-molibdenowej, gdzie prędkość spawania i wprowadzanie ciepła muszą mieścić się w wąskim zakresie.
Obrotnik do rur AMA Roller został zaprojektowany właśnie do tego rodzaju prac. Obsługuje rury o średnicach od 30 do 508 mm, jest przystosowany do wszystkich ręcznych metod spawania, w tym TIG, MIG, MAG i elektrodą otuloną, oraz obraca się z regulowaną prędkością do 1,25 m/min. Efektem jest spoina znacznie bardziej równomierna niż ta, którą większość spawaczy jest w stanie uzyskać, pracując wokół nieruchomej rury.
Dowiedz się więcej o obrotniku AMA Roller i zapoznaj się z pełną specyfikacją:
Standardowy obrotnik do rur AMA Roller
Jeśli pracujesz na dłuższych odcinkach lub potrzebujesz sterować obrotnikiem z odległości, AMA Roller Premium z bezprzewodowym sterowaniem Bluetooth umożliwia regulację prędkości i kierunku z odległości do 25 metrów, co jest przydatne przy większych projektach prefabrykacji lub podczas pracy w ciasnych przestrzeniach estakad rurowych.
Jaki sprzęt do kontroli ciepła jest pomocny przy spawaniu wrażliwych materiałów?
Przy spawaniu wrażliwych materiałów najważniejszy sprzęt do kontroli ciepła obejmuje: systemy podgrzewania wstępnego, takie jak nagrzewnice rezystancyjne lub indukcyjne, monitory temperatury między ściegami oraz urządzenia do obróbki cieplnej po spawaniu. Narzędzia te pozwalają dostarczyć odpowiednią ilość ciepła we właściwym czasie i uniknąć gwałtownych zmian temperatury, które powodują pękanie i uszkodzenia mikrostruktury w materiałach takich jak żeliwo, stale chromowo-molibdenowe i stale nierdzewne duplex.
Podgrzewanie wstępne i kontrola temperatury między ściegami
Podgrzewanie wstępne spowalnia tempo stygnięcia spoiny i otaczającego metalu, co zmniejsza ryzyko pękania wodorowego i kruchego pęknięcia w stalach wrażliwych na gwałtowne zmiany temperatury. W przypadku żeliwa podgrzewanie wstępne często decyduje o tym, czy spoina będzie zdrowa, czy pęknie podczas stygnięcia. Z kolei limity temperatury między ściegami zapobiegają nadmiernemu nagrzewaniu obszaru spoiny między ściegami, co jest szczególnie ważne w przypadku stali nierdzewnych duplex, gdzie nadmierne ciepło zmienia równowagę faz i obniża odporność na korozję.
Pomiar temperatury
Termometry kontaktowe i pirometry podczerwieni umożliwiają weryfikację temperatur podgrzewania wstępnego i między ściegami przed spawaniem i w jego trakcie. Wiele instrukcji technologicznych spawania (WPS) dla trudnych materiałów określa minimalne temperatury podgrzewania wstępnego i maksymalne temperatury między ściegami jako wymagania obowiązkowe, a nie zalecenia. Stosowanie niezawodnego sprzętu do pomiaru temperatury pozwala wykazać zgodność z WPS i wykryć problemy, zanim staną się wadami spoiny.
Kiedy spawacze powinni stosować sprzęt do podkładania i osłony gazowej?
Spawacze powinni stosować sprzęt do podkładania i osłony gazowej zawsze wtedy, gdy spawają materiały, które utleniają się po stronie grani złącza pod wpływem atmosferycznego tlenu w temperaturach spawania. Dotyczy to stali nierdzewnej, stali nierdzewnych duplex i super duplex, tytanu oraz innych stopów odpornych na korozję. W przypadku tych materiałów niechroniona grań spoiny ulegnie utlenieniu, co niszczy odporność na korozję gotowego złącza i może prowadzić do jego awarii podczas eksploatacji.
Podkładanie gazu polega na zastąpieniu powietrza wewnątrz rury gazem obojętnym — zazwyczaj argonem — tak aby ścieg graniowy krzepnął w środowisku wolnym od tlenu. Jakość podkładania gazu ma bezpośredni wpływ na jakość spoiny graniowej: złe podkładanie skutkuje zukrzoną lub utlenioną granią, którą trzeba wyciąć i ponownie spawać, co jest kosztowne i czasochłonne.
Zestaw AMA Pipe Purge Kit przyspiesza ten proces i zwiększa efektywność zużycia gazu. Wykorzystuje potrójne silikonowe zaślepki tarczowe, które tworzą szczelne uszczelnienie wewnątrz rury, izolując tylko odcinek wokół złącza spawanego, zamiast podkładać gaz na całej długości rury. Znacznie skraca to zarówno czas podkładania, jak i zużycie gazu obojętnego. Zestaw obejmuje rozmiary rur od DN20 do DN150 i zawiera zestaw do spawania kołnierzy dla złączy DN40 do DN150. Uszczelki silikonowe można wymieniać pojedynczo, co z biegiem czasu obniża koszty eksploatacji.
Dla rur do DN200 akcesoria AMA DN200 Complete Plug rozszerzają zakres zastosowania systemu. W przypadku układów rur ze stali nierdzewnej w zastosowaniach przemysłowych stosowanie niezawodnego systemu podkładania gazu nie jest opcjonalne — to właśnie decyduje o tym, czy spoina przejdzie kontrolę, czy jej nie przejdzie.
Poza podkładaniem gazu istotne jest również pokrycie gazem osłonowym po stronie palnika. Osłony spływowe i dysze gazowe pomagają utrzymać pokrycie gazem obojętnym nad jeziorkiem spawalniczym i strefą wpływu ciepła w miarę posuwania się palnika, co jest szczególnie przydatne przy spawaniu tytanu lub austenitycznych stali nierdzewnych w pozycjach, w których spoina stygnie powoli.
Jeśli chcesz omówić, które narzędzia najlepiej pasują do Twojego konkretnego stanowiska do spawania rur, skontaktuj się z nami bezpośrednio, a pomożemy Ci znaleźć właściwe rozwiązanie.
Właściwe narzędzia do spawania rur
Spawanie trudnych materiałów jest wykonalne, gdy dysponujesz odpowiednimi narzędziami do przygotowania, pozycjonowania, podkładania gazu i kontroli ciepła. Ryzyko wad znacznie spada, gdy złącza rurowe są prawidłowo wyrównane, spawacze mogą utrzymać spójną technikę przez pełny obrót rury, a środowisko spawania jest chronione przed utlenianiem.
Projektujemy i produkujemy narzędzia do spawania rur AMA specjalnie z myślą o profesjonalnym spawaniu rur w zastosowaniach przemysłowych, obejmując rury o średnicach od małych przewodów po duże rury przemysłowe. Nasze produkty są opracowywane i wytwarzane w Finlandii, a dostarczamy je za pośrednictwem autoryzowanych dealerów w całej Europie Północnej i Zachodniej oraz poza nią.
Znajdź najbliższego dealera i zapoznaj się z pełną ofertą produktów AMA na naszej stronie autoryzowanych dealerów.