Welche Ausrüstung hilft beim Schweißen schwieriger Materialien?
Posted onRohrrotatoren, Spülsysteme und Wärmekontrollgeräte sind beim Schweißen von Edelstahl, Titan oder Chrom-Molybdän unverzichtbar – hier erfahren Sie, warum.
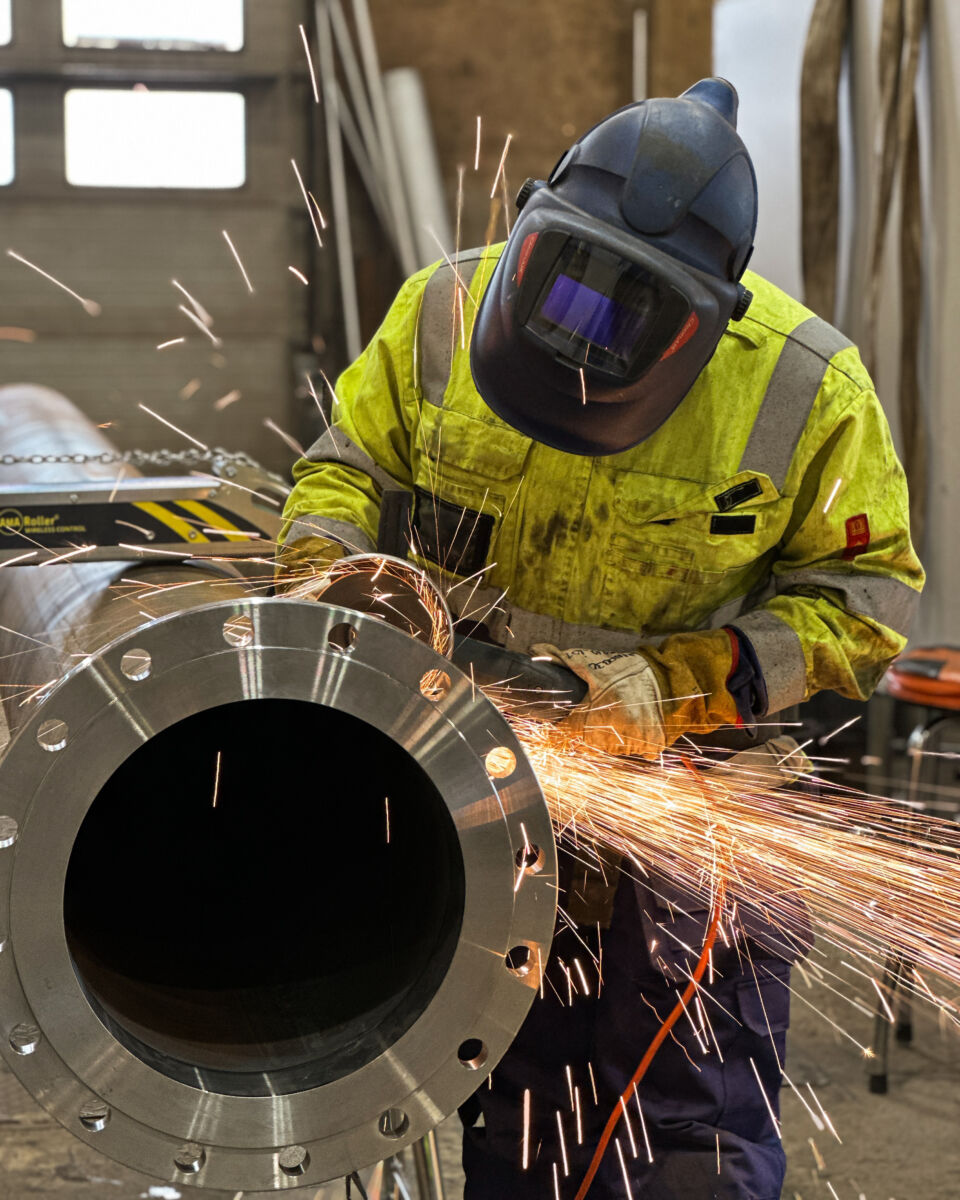
Beim Schweißen schwieriger Werkstoffe machen Rohrrotatoren, Spülsysteme, präzise Ausrichtwerkzeuge und geeignete Wärmeregelungsgeräte den größten Unterschied. Diese Werkzeuge helfen dabei, eine gleichmäßige Technik beizubehalten, die Schweißumgebung zu kontrollieren und das Risiko von Fehlern zu reduzieren, die bei sensiblen oder schwer schweißbaren Werkstoffen deutlich häufiger auftreten. Im Folgenden beantworten wir die häufigsten Fragen, die Schweißer und Projektleiter bei der Vorbereitung solcher anspruchsvollen Arbeiten stellen.
Welche Werkstoffe gelten als schwer schweißbar?
Zu den am schwierigsten zu schweißenden Werkstoffen zählen Edelstahl, Grauguss, hochfeste Legierungsstahlsorten, Duplex- und Superduplex-Edelstähle, Titan sowie Chrom-Molybdän-Stähle (Chrom-Moly). Diese Werkstoffe gelten als schwierig, weil sie eine engere Kontrolle über Wärmeeinbringung, Schutzgasabdeckung und Nahtvorbereitung erfordern als herkömmlicher Kohlenstoffstahl.
Das Schweißen von Edelstahl erfordert beispielsweise eine sorgfältige Wärmekontrolle, um Sensibilisierung, Verzug und Oxidation an der Nahtwurzel zu vermeiden. Grauguss ist spröde und neigt zum Reißen, wenn er zu schnell erhitzt oder abgekühlt wird. Duplex-Edelstähle erfordern eine präzise Kontrolle der Zwischenlagentemperatur, um das korrekte Gefüge zu erhalten. Chrom-Moly-Stähle benötigen in der Regel eine Vorwärmung sowie eine Wärmenachbehandlung, um Wasserstoffrisse zu vermeiden.
Was diese Werkstoffe gemeinsam haben, ist eine geringe Fehlertoleranz. Kleine Fehler bei der Vorbereitung, der Wärmekontrolle oder der Schutzgasabdeckung können zu Fehlern führen, die teuer zu reparieren sind oder die Integrität des fertigen Rohrsystems vollständig gefährden.
Was sind die häufigsten Ursachen für Versagen beim Schweißen schwer schweißbarer Werkstoffe?
Die meisten Schweißfehler bei schwierigen Werkstoffen lassen sich auf vier Grundursachen zurückführen: mangelhafte Nahtvorbereitung, unzureichende Schutzgas- oder Spülgasabdeckung, falsche Wärmeeinbringung und ungleichmäßige Technik durch ungünstige Arbeitsstellungen. Jeder dieser Faktoren kann Fehler wie Poren, Risse, mangelnde Bindung oder Oxidation verursachen.
Mangelhafte Vorbereitung und Passung
Wenn Rohrenden nicht sauber geschnitten, ordnungsgemäß angefast oder präzise ausgerichtet sind, arbeitet der Schweißer bereits gegen den Werkstoff. Zu weite oder zu enge Spalte verändern die Wärmeverteilung und erschweren die vollständige Durchschweißung. Bei Werkstoffen wie Edelstahl können zudem Verunreinigungen durch Kohlenstoffstahlwerkzeuge oder Schleifstaub Oberflächenfehler und Korrosion verursachen.
Ungleichmäßige Technik und Positionierung
Schwierige Werkstoffe reagieren empfindlicher auf Ungleichmäßigkeiten als herkömmlicher Kohlenstoffstahl. Ein Schweißer, der häufig pausieren und umpositionieren muss oder in einer unbequemen Haltung arbeitet, bringt Schwankungen in Schweißgeschwindigkeit, Lichtbogenlänge und Wärmeeinbringung ein. Diese Schwankungen zeigen sich als Fehler in der Naht. Das ist einer der Hauptgründe, warum Rohrrotatoren beim Schweißen schwieriger Werkstoffe so nützlich sind: Sie halten die Schweißnaht während des gesamten Nahtdurchlaufs in der bestmöglich kontrollierbaren Position.
Welche Rohrvorbereitungswerkzeuge sind für schwierige Schweißnähte wichtig?
Für schwierige Schweißnähte sind die nützlichsten Rohrvorbereitungswerkzeuge präzise Schneidführungen, Anfaswerkzeuge und Rohrausrichtschellen. Diese Werkzeuge stellen sicher, dass die Naht sauber, korrekt profiliert und exakt ausgerichtet ist, bevor der Lichtbogen gezündet wird – was die Fehlerwahrscheinlichkeit bei Werkstoffen mit geringer Toleranz für schlechte Passung reduziert.
Zentrierschellen sind besonders nützlich beim Schweißen von Edelstahl- oder Legierungsrohren, bei denen Fehlausrichtungen ungleichmäßige Spannungen und unregelmäßige Wurzelspalte erzeugen. Die Edelstahl-Zentrierschellen von AMA, erhältlich in Größen von DN65 bis DN1500, ermöglichen eine schnelle und präzise Rohrausrichtung ohne Kontaminationsrisiko durch Kohlenstoffstahlberührung. Das Schellenfestzieher-System übt gleichmäßige Klemmkraft aus, sodass die Passung von Naht zu Naht reproduzierbar ist.
Saubere, korrekt angefaste Rohrenden sind ebenfalls wichtig. Bei Werkstoffen wie Duplex-Edelstahl verändert ein ungleichmäßiger Anfahrwinkel die Wärmeverteilung über die Wurzellage und kann das Schweißgefüge beeinflussen. Die Zeit für eine sorgfältige Nahtvorbereitung ist nicht nur eine Frage der Optik: Sie wirkt sich direkt auf die mechanischen Eigenschaften der fertigen Schweißnaht aus.
Wie verbessern Rohrausricht- und Spannwerkzeuge die Schweißqualität?
Rohrausricht- und Spannwerkzeuge verbessern die Schweißqualität, indem sie Rohre während des Heften und Schweißens in der richtigen Position halten und Bewegungen verhindern, die andernfalls zu Fehlausrichtungen, ungleichmäßigen Wurzelspalten oder Verzug führen würden. Bei schwierigen Werkstoffen können selbst geringfügige Bewegungen während des Schweißens Spannungskonzentrationen einleiten oder beim Abkühlen des Werkstoffs Risse verursachen.
Ein Rohrrotator geht noch einen Schritt weiter. Anstatt das Rohr stillzuhalten, bewegt ein Rotator das Rohr mit kontrollierter Geschwindigkeit, sodass der Schweißer in einer einzigen, optimalen Position arbeiten kann – typischerweise waagerecht oder leicht aufsteigend. Dies sorgt für eine gleichmäßige Technik, was besonders beim Schweißen von Edelstahl oder Chrom-Moly wichtig ist, wo Schweißgeschwindigkeit und Wärmeeinbringung in einem engen Bereich bleiben müssen.
Der AMA Roller Rohrrotator ist genau für diese Art von Arbeiten konzipiert. Er verarbeitet Rohrdurchmesser von 30 bis 508 mm, eignet sich für alle manuellen Schweißverfahren einschließlich WIG, MIG, MAG und Stabelektrode und rotiert mit einstellbaren Geschwindigkeiten bis zu 1,25 m/min. Das Ergebnis ist eine Naht, die deutlich gleichmäßiger ist als das, was die meisten Schweißer beim Arbeiten um ein stationäres Rohr erzielen können.
Mehr über den AMA Roller Rohrrotator erfahren und vollständige technische Daten ansehen:
AMA Roller Standard-Rohrrotator
Wenn Sie längere Rohrleitungsabschnitte bearbeiten oder den Rotator aus der Distanz steuern möchten, ermöglicht der AMA Roller Premium mit kabelloser Bluetooth-Steuerung die Anpassung von Geschwindigkeit und Drehrichtung aus bis zu 25 Metern Entfernung – nützlich bei größeren Vorfabrikationsprojekten oder bei der Arbeit in beengten Rohrbrückenumgebungen.
Welche Wärmeregelungsgeräte helfen beim Schweißen sensibler Werkstoffe?
Beim Schweißen sensibler Werkstoffe sind die wichtigsten Wärmeregelungsgeräte Vorwärmsysteme wie Widerstands- oder Induktionsheizgeräte, Zwischenlagentemperaturüberwachungsgeräte sowie Geräte zur Wärmenachbehandlung. Diese Werkzeuge ermöglichen es, die richtige Wärmemenge zum richtigen Zeitpunkt einzubringen und die schnellen Temperaturwechsel zu vermeiden, die bei Werkstoffen wie Grauguss, Chrom-Moly und Duplex-Edelstahl zu Rissen und Gefügeschäden führen.
Vorwärmung und Kontrolle der Zwischenlagentemperatur
Die Vorwärmung verlangsamt die Abkühlrate der Schweißnaht und des umliegenden Metalls, was das Risiko von Wasserstoffrissen und Sprödbruch bei Stählen reduziert, die empfindlich auf schnelle Temperaturänderungen reagieren. Bei Grauguss ist die Vorwärmung oft der entscheidende Unterschied zwischen einer einwandfreien Schweißnaht und einer, die beim Abkühlen reißt. Obergrenzen der Zwischenlagentemperatur hingegen verhindern, dass der Schweißbereich zwischen den Lagen zu heiß wird – besonders wichtig bei Duplex-Edelstählen, bei denen übermäßige Wärme das Phasengleichgewicht verschiebt und die Korrosionsbeständigkeit verringert.
Temperaturüberwachung
Kontaktthermometer und Infrarot-Pyrometer ermöglichen die Überprüfung von Vorwärm- und Zwischenlagentemperaturen vor und während des Schweißens. Viele Schweißverfahrensspezifikationen (WPS) für schwierige Werkstoffe legen Mindestvorwärm- und maximale Zwischenlagentemperaturen als verbindliche Anforderungen fest – nicht als Empfehlungen. Der Einsatz zuverlässiger Temperaturmessgeräte ermöglicht den Nachweis der Übereinstimmung mit der WPS und hilft, Probleme zu erkennen, bevor sie zu Fehlern werden.
Wann sollten Schweißer Spül- und Schutzgasausrüstung einsetzen?
Schweißer sollten Spül- und Schutzgasausrüstung immer dann einsetzen, wenn sie Werkstoffe schweißen, die auf der Wurzelseite der Naht bei Schweißtemperaturen oxidieren, sobald sie atmosphärischem Sauerstoff ausgesetzt sind. Dies gilt für Edelstahl, Duplex- und Superduplex-Edelstähle, Titan und andere korrosionsbeständige Legierungen. Bei diesen Werkstoffen oxidiert eine ungeschützte Nahtwurzel, was die Korrosionsbeständigkeit der fertigen Naht beeinträchtigt und im Betrieb zum Versagen führen kann.
Beim Spülen wird die Luft im Inneren des Rohres durch ein Inertgas – in der Regel Argon – ersetzt, sodass die Wurzellage in einer sauerstofffreien Umgebung erstarrt. Die Qualität der Spülung beeinflusst direkt die Qualität der Wurzelnaht: Eine mangelhafte Spülung erzeugt eine zundrige oder oxidierte Wurzel, die herausgeschliffen und neu geschweißt werden muss – ein kosten- und zeitaufwendiger Vorgang.
Das AMA Pipe Purge Kit macht diesen Prozess schneller und gaseffizienter. Es verwendet dreifache Silikonscheibenabsperrungen, um eine luftdichte Abdichtung im Inneren des Rohres zu erzeugen und nur den Abschnitt rund um die Schweißnaht zu isolieren, anstatt das gesamte Rohr zu spülen. Dies reduziert sowohl die Spülzeit als auch den Inertgasverbrauch erheblich. Das Set deckt Rohrgrößen von DN20 bis DN150 ab und enthält ein Flanschschweißkit für Nähte von DN40 bis DN150. Die Silikondichtungen können einzeln ausgetauscht werden, was die laufenden Kosten langfristig niedrig hält.
Für Rohrgrößen bis DN200 erweitert das Zubehör AMA DN200 Complete Plug den Einsatzbereich des Systems. Bei Edelstahl-Rohrsystemen in der Prozessindustrie ist der Einsatz eines zuverlässigen Spülsystems keine Option: Er ist das, was eine Schweißnaht, die die Prüfung besteht, von einer unterscheidet, die sie nicht besteht.
Neben der Spülung spielt auch die Schutzgasabdeckung auf der Brennerseite eine wichtige Rolle. Nachlauffackeln und Gasdüsen helfen dabei, die Inertgasabdeckung über dem Schweißbad und der Wärmeeinflusszone aufrechtzuerhalten, während der Brenner vorwärts bewegt wird – besonders nützlich beim Schweißen von Titan oder austenitischen Edelstählen in Positionen, in denen die Naht langsam abkühlt.
Wenn Sie besprechen möchten, welche Werkzeuge für Ihre spezifische Rohrschweißkonfiguration geeignet sind, kontaktieren Sie uns direkt und wir helfen Ihnen, die richtige Lösung zu finden.
Die richtigen Werkzeuge für Ihre Rohrschweißarbeiten
Das Schweißen schwieriger Werkstoffe ist beherrschbar, wenn die richtigen Werkzeuge für Vorbereitung, Positionierung, Spülung und Wärmekontrolle vorhanden sind. Das Risiko von Fehlern sinkt erheblich, wenn Rohrnähte korrekt ausgerichtet sind, Schweißer während eines vollständigen Umlaufs eine gleichmäßige Technik aufrechterhalten können und die Schweißumgebung vor Oxidation geschützt ist.
Wir entwickeln und fertigen AMA-Rohrschweißwerkzeuge speziell für professionelle Rohrschweißarbeiten in der Prozessindustrie – für Rohrgrößen von kleinen Rohren bis hin zu großen Industrierohren. Unsere Produkte werden in Finnland entwickelt und hergestellt, und wir vertreiben sie über autorisierte Händler in Nord- und Westeuropa und darüber hinaus.
Finden Sie Ihren nächsten Händler und sehen Sie das vollständige AMA-Produktsortiment auf unserer Seite der autorisierten Händler.