Warum ist eine genaue Rohrausrichtung vor dem Schweißen wichtig?
Posted onBereits wenige Millimeter Versatz bei Rohren können die Schweißnahtqualität, die strukturelle Festigkeit und die Betriebssicherheit beeinträchtigen – so gehen Sie dagegen vor.
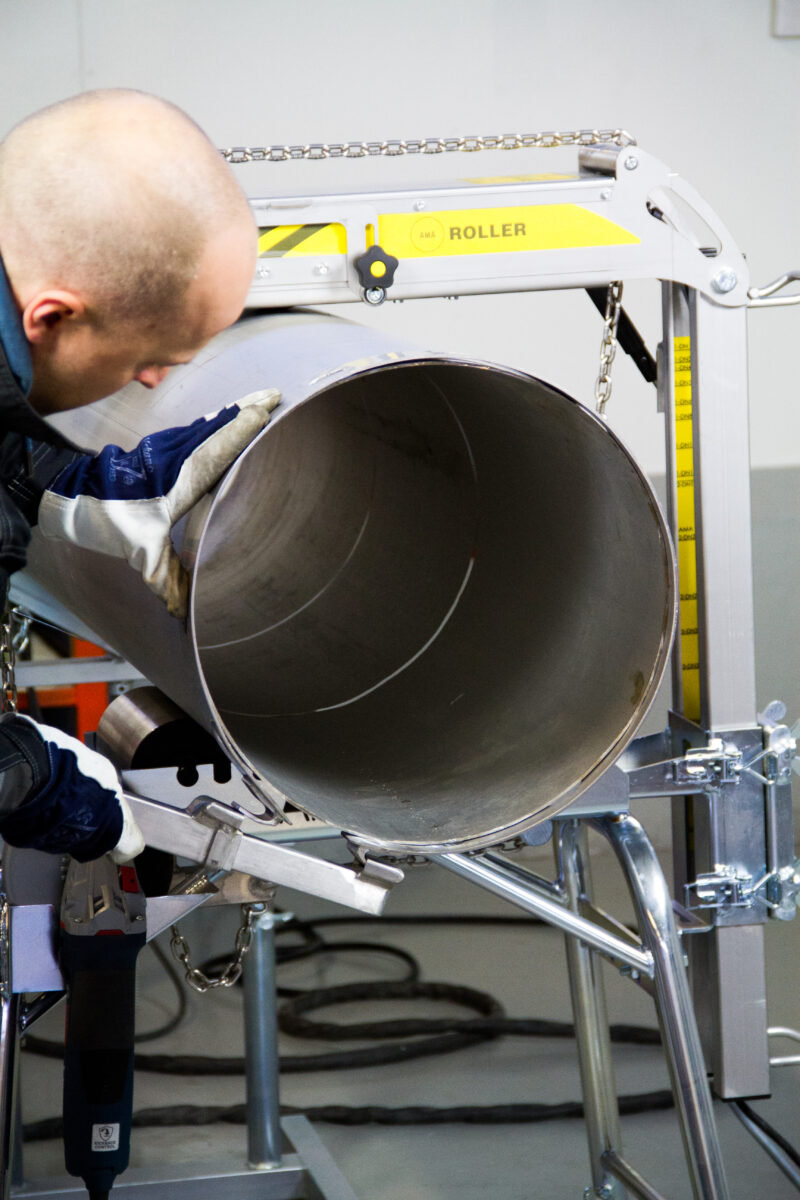
Eine genaue Rohrausrichtung vor dem Schweißen wirkt sich direkt auf die Qualität, Festigkeit und Sicherheit der fertigen Verbindung aus. Wenn Rohre korrekt ausgerichtet sind, verschmilzt die Schweißnaht gleichmäßig über den gesamten Querschnitt, der Wurzelspalt bleibt konstant, und die fertige Baugruppe erfüllt die Maßtoleranzen, die in der Projektspezifikation gefordert werden. Eine schlechte Ausrichtung, selbst um wenige Millimeter, kann alles beeinträchtigen – von der Schweißnahtintegrität bis zur langfristigen Systemleistung. Die folgenden Abschnitte gehen auf die häufigsten Fragen ein, die Schweißer, Vorgesetzte und Projektleiter zur Rohrausrichtung vor dem Schweißen stellen.
Was passiert mit einer Schweißnaht, wenn Rohre falsch ausgerichtet sind?
Wenn Rohre vor dem Schweißen falsch ausgerichtet sind, kann die Schweißraupe die Verbindung nicht gleichmäßig verschmelzen. Der Schweißer ist gezwungen, dies durch zusätzliches Zusatzmaterial auf einer Seite auszugleichen, was zu einem ungleichmäßigen Schweißnahtprofil, unregelmäßiger Einbrandtiefe und einer Verbindung führt, die sich unter Belastung anders verhält als konstruktiv vorgesehen. Selbst ein kleiner Versatz verändert die Geometrie des Wurzelspalts und beeinflusst die Wärmeverteilung während des Schweißdurchgangs.
In der Praxis äußern sich Schweißprobleme durch Rohrfehlausrichtung auf verschiedene Weisen:
- Ungleichmäßiger Wurzeleinbrand — eine Seite der Verbindung wird vollständig verschmolzen, während die andere Seite unzureichend eingebrannt ist oder einen Kaltverschweißungsfehler aufweist
- Übermäßige Schweißnahtüberhöhung — der Schweißer fügt zusätzliche Lagen hinzu, um den Spalt zu füllen, was Wärmeeinbringung und Verzug erhöht
- Winkelverzug — die fertige Rohrleitungsbaugruppe zieht sich beim Abkühlen aus der Flucht
- Nicht bestandene Prüfung — Röntgen- oder Ultraschallprüfungen decken innere Fehler auf, die kostspielige Reparaturen oder vollständige Ausschnitte erfordern
Je größer die Rohrwanddicke und je strenger der Schweißstandard, desto geringer ist die Toleranz für Fehlausrichtungen vor der ersten Heftschweißung. Eine korrekte Passung vor dem Zünden des Lichtbogens ist weitaus günstiger als die nachträgliche Reparatur einer abgelehnten Schweißnaht.
Wie beeinflusst eine Rohrfehlausrichtung die strukturelle Integrität?
Eine Rohrfehlausrichtung verringert die strukturelle Integrität einer Schweißverbindung, indem sie Spannungskonzentrationen am Versatz erzeugt. Wenn ein Rohr Druck, Durchfluss oder mechanische Last trägt, konzentriert sich diese Spannung an der dünnsten oder unregelmäßigsten Stelle der Schweißnaht. Eine Verbindung mit einem ausgeprägten Kantenversatz verhält sich unter zyklischer Belastung wie eine Kerbe – genau die Art von Zustand, der im Laufe der Zeit zu Ermüdungsrissen führt.
In der Prozessrohrleitung sind die Folgen besonders schwerwiegend. Systeme, die Hochdruckflüssigkeiten, Dampf oder korrosive Medien führen, sind auf die volle Querschnittsfestigkeit jeder Schweißnaht angewiesen. Eine fehlausgerichtete Verbindung, die eine einfache Sichtprüfung besteht, kann dennoch verborgene Bindefehler aufweisen, die erst unter Druck oder nach jahrelangem thermischen Wechselbetrieb auftreten.
Der Kantenversatz – bei dem die Innenflächen zweier Rohre nicht bündig sind – ist einer der häufigsten Ausrichtungsfehler bei der Rohrfertigung. Selbst ein innerer Versatz von 1 bis 2 mm erzeugt an derselben Stelle eine Strömungsstörung und einen Spannungserhöher. Bei Rohrleitungen aus Edelstahl und Duplexlegierungen, bei denen die Korrosionsbeständigkeit von einer glatten, ungestörten Innenoberfläche abhängt, ist dies noch bedeutsamer.
Welche Sicherheitsrisiken birgt eine schlechte Rohrausrichtung beim Schweißen?
Eine schlechte Rohrausrichtung vor dem Schweißen schafft Sicherheitsrisiken, die weit über die Schweißnaht selbst hinausgehen. Eine strukturell schwache Verbindung in einem Drucksystem kann plötzlich versagen und Flüssigkeit, Dampf oder Gas mit hoher Energie freisetzen. In industriellen Umgebungen stellt diese Art von Versagen eine ernste Gefahr für Personal und Ausrüstung dar. Fehlausgerichtete Verbindungen erhöhen auch die Wahrscheinlichkeit von Leckagen, die in Prozessanlagen mit brennbaren oder giftigen Medien schwerwiegende Folgen haben können.
Aus praktischer Sicherheitsperspektive birgt eine schlechte Rohrpassung beim Schweißen auch Risiken während des Schweißprozesses selbst:
- Ungleichmäßige Wurzelspalte zwingen den Schweißer in ungünstige Positionen und erhöhen die Gefahr von Durchbrand oder Lichtbogenexposition
- Übermäßige Wärmeeinbringung durch den Ausgleich von Fehlausrichtungen kann benachbarte Formstücke, Armaturen oder Halterungen verformen
- Abgelehnte Schweißnähte erfordern Schleifen und erneutes Schweißen, was zusätzliche Gefahren durch Schneiden, Schleifen und erneute Prüfung mit sich bringt
In Branchen wie Öl und Gas, Pharmazeutik und Lebensmittelverarbeitung unterliegen geschweißte Rohrleitungssysteme strengen Druckprüfungen und behördlichen Inspektionen. Eine Schweißnaht, die aufgrund von Fehlausrichtung versagt, verursacht nicht nur Reparaturkosten – sie kann ein Projekt verzögern, eine Sicherheitsüberprüfung auslösen oder zu einem Nichtkonformitätseintrag führen, der das Ansehen des Auftragnehmers beim Kunden beeinträchtigt.
Wie funktionieren Rohrausrichtungsklemmen und Passtoleranzzubehör?
Rohrausrichtungsklemmen und Passtoleranzzubehör halten zwei Rohrenden in der richtigen Position zueinander, damit der Schweißer die Verbindung heften kann, bevor das Werkzeug entfernt wird. Sie funktionieren, indem sie eine kontrollierte, gleichmäßige Klemmkraft um die Außenseite des Rohres ausüben, beide Enden in eine konzentrische, bündige Position ziehen und den vorgeschriebenen Wurzelspalt während des Heftschweißens aufrechterhalten.
Externe Ausrichtwerkzeuge, wie Zentrierbänder, sind die am häufigsten verwendete Art bei der Rohrleitungsmontage und Vorfertigung. Ein Zentrierband wird um die Außenseite beider Rohrenden an der Verbindungsstelle gewickelt und mit einem Bandspanner angezogen, der mit Drucklagern ausgestattet ist. Die Drucklager ermöglichen es dem Spanner, eine hohe Klemmkraft gleichmäßig und ohne Beschädigung der Rohroberfläche aufzubringen.
Die AMA Zentrierbänder sind ein gutes Beispiel dafür, wie dies in der Praxis funktioniert. Das Edelstahlband wird um die Verbindung gelegt, und der Bandspanner zieht es fest, sodass beide Rohrenden konzentrisch ausgerichtet werden. Dadurch wird der Kantenversatz beseitigt und der Wurzelspalt in der richtigen Dimension gehalten, während die Heftschweißungen gesetzt werden. Sobald die Heftschweißungen gesichert sind, wird das Band entfernt und das Schweißen fortgesetzt.
Mehr über AMA Zentrierbänder erfahren und die richtige Größe für Ihre Rohrarbeit finden: AMA Zentrierband-Set
Für Rohrgrößen von DN65 bis DN1500 skaliert das Bandsystem entsprechend. Kleinere Größen verwenden einen Mini-Spanner, während größere Bänder ab DN600 aufwärts einen großen Spanner mit erweiterter Spannweite für größere Torsionskraft verwenden. Dies macht das System über den gesamten Rohrdurchmesserbereich praktisch einsetzbar, nicht nur bei großen Nennweiten.
Welche Normen definieren zulässige Rohrausrichttoleranzen?
Zulässige Rohrausrichttoleranzen vor dem Schweißen werden durch den anwendbaren Schweißstandard oder die Rohrleitungsnorm für das Projekt festgelegt. Die am häufigsten referenzierten Normen beim industriellen Rohrschweißen sind ASME B31.3 (Prozessrohrleitungen), EN 13480 (Europäische metallische Industrierohrleitungen) und AWS D10.12 für konstruktives und allgemeines Rohrschweißen. Jede Norm legt den maximal zulässigen Kantenversatz an einer Stumpfnahtverbindung fest, der typischerweise als Bruchteil der Wanddicke oder als absolutes Maß in Millimetern angegeben wird.
Im Allgemeinen begrenzen die meisten Prozessrohrleitungsnormen den inneren Versatz an einer Stumpfnaht auf höchstens 1,5 mm oder einen definierten Prozentsatz der Nennwanddicke, je nachdem, welcher Wert kleiner ist. Bei dünnwandigen Edelstahl- oder hochlegierten Rohrleitungen ist die Toleranz häufig enger, da innere Oberflächenunregelmäßigkeiten sowohl die Korrosionsbeständigkeit als auch die Strömungseigenschaften beeinflussen.
Es ist wichtig, die jeweilige Norm und die Schweißverfahrensspezifikation (WPS) des Projekts vor Beginn der Passung zu prüfen. Die WPS legt den Wurzelspalt, den zulässigen Kantenversatz sowie etwaige Vorwärm- oder Zwischenlagentemperaturanforderungen fest, die die Herangehensweise an die Ausrichtung beeinflussen. Bei Arbeiten nach einer Kundenspezifikation kann dieses Dokument engere Toleranzen als die Basisnorm vorschreiben.
Wann sollte die Rohrausrichtung während der Montage geprüft werden?
Die Rohrausrichtung sollte an drei Punkten während der Montage geprüft werden: vor der Passung, nach der Passung und dem Heftschweißen sowie nachdem die fertige Schweißnaht abgekühlt ist. Eine einmalige Prüfung reicht nicht aus, da Heftschweißen und thermische Kontraktion beim Abkühlen die Verbindungsposition leicht verschieben können, insbesondere bei längeren Rohrleitungsbaugruppen.
Vor der Passung
Prüfen Sie, ob die Rohrenden rechtwinklig geschnitten sind und ob die Schweißnahtvorbereitung gleichmäßig über den gesamten Umfang verläuft. Rohre, die nicht senkrecht zur Mittelachse geschnitten sind, lassen sich unabhängig von der Qualität des Passtoleranzzubehörs nicht korrekt ausrichten. Vergewissern Sie sich außerdem, dass die Rohrenden sauber und frei von Verformungen durch vorangegangene Handhabung oder Schneidvorgänge sind.
Nach dem Heftschweißen
Sobald das Zentrierband oder die Ausrichtklemme positioniert und die Heftschweißungen gesetzt sind, prüfen Sie die Verbindung erneut, bevor Sie das Werkzeug entfernen. Messen Sie den Wurzelspalt an mehreren Punkten des Umfangs und bestätigen Sie, dass der Kantenversatz innerhalb der von der anwendbaren Norm vorgeschriebenen Toleranz liegt. Wenn die Heftschweißungen eine Seite aus der Position gezogen haben, korrigieren Sie dies, bevor Sie fortfahren.
Nach dem Schweißen und Abkühlen
Prüfen Sie bei vorgefertigten Rohrleitungsbaugruppen die Gesamtabmessungen der Baugruppe, nachdem die Schweißnaht vollständig abgekühlt ist. Thermische Kontraktion beim Abkühlen kann eine Winkelabweichung über die gesamte Baugruppe einbringen, die sich über mehrere Verbindungen summiert. Wird dies frühzeitig erkannt, bevor die Baugruppe zur Baustelle transportiert wird, lassen sich kostspielige Nacharbeiten bei der Montage vermeiden.
Bei der Werkstattfertigung tragen Rohrböcke und Rohrrotatoren, die das Rohr auf konstanter Höhe halten und eine kontrollierte Drehung ermöglichen, ebenfalls dazu bei, die Ausrichtung während des Schweißprozesses aufrechtzuerhalten. Eine gleichmäßige Abstützung verringert die Gefahr, dass das Rohr zwischen dem Heftschweißen und dem Abschluss der Wurzellage durchhängt oder verrutscht.
Rohrausrichtung – jedes Mal richtig
Eine genaue Rohrausrichtung vor dem Schweißen ist nicht nur ein Qualitätskontrollpunkt – sie bestimmt unmittelbar, ob die fertige Verbindung sicher, prüfbar und gebrauchstauglich ist. Von der Kontrolle des Wurzelspalts und der Beseitigung des Kantenversatzes bis zur Einhaltung der von ASME, EN oder der projektspezifischen WPS festgelegten Toleranzen – jeder Schritt des Passungsprozesses ist entscheidend.
Bei Welner entwickeln und fertigen wir professionelle Rohrhandhabungswerkzeuge, darunter die AMA Zentrierbänder, Rohrböcke und Rohrrotatoren, die speziell dafür ausgelegt sind, Schweißern und Vorfertigungsteams zu helfen, die Ausrichtung vor dem ersten Lichtbogen korrekt einzustellen. Unsere Werkzeuge werden in den nordischen Ländern und in ganz Europa beim Prozessrohrschweißen eingesetzt – von kleinen Edelstahlrohren bis hin zu großen Rohrleitungsbaugruppen mit großem Durchmesser.
Wenn Sie unsere Produkte über einen lokalen Lieferanten beziehen möchten, finden Sie Ihren nächsten Händler auf unserer Seite der autorisierten Händler. Oder wenn Sie eine Frage dazu haben, welches Werkzeug für Ihre Anwendung geeignet ist, kontaktieren Sie uns direkt und wir helfen Ihnen, die richtige Lösung zu finden.