Dlaczego dokładne wyrównanie rur przed spawaniem jest ważne?
Posted onNawet kilkumilimetrowe przesunięcie rur może zagrozić integralności spoiny, wytrzymałości konstrukcji i bezpieczeństwu układu — oto, co należy w takiej sytuacji zrobić.
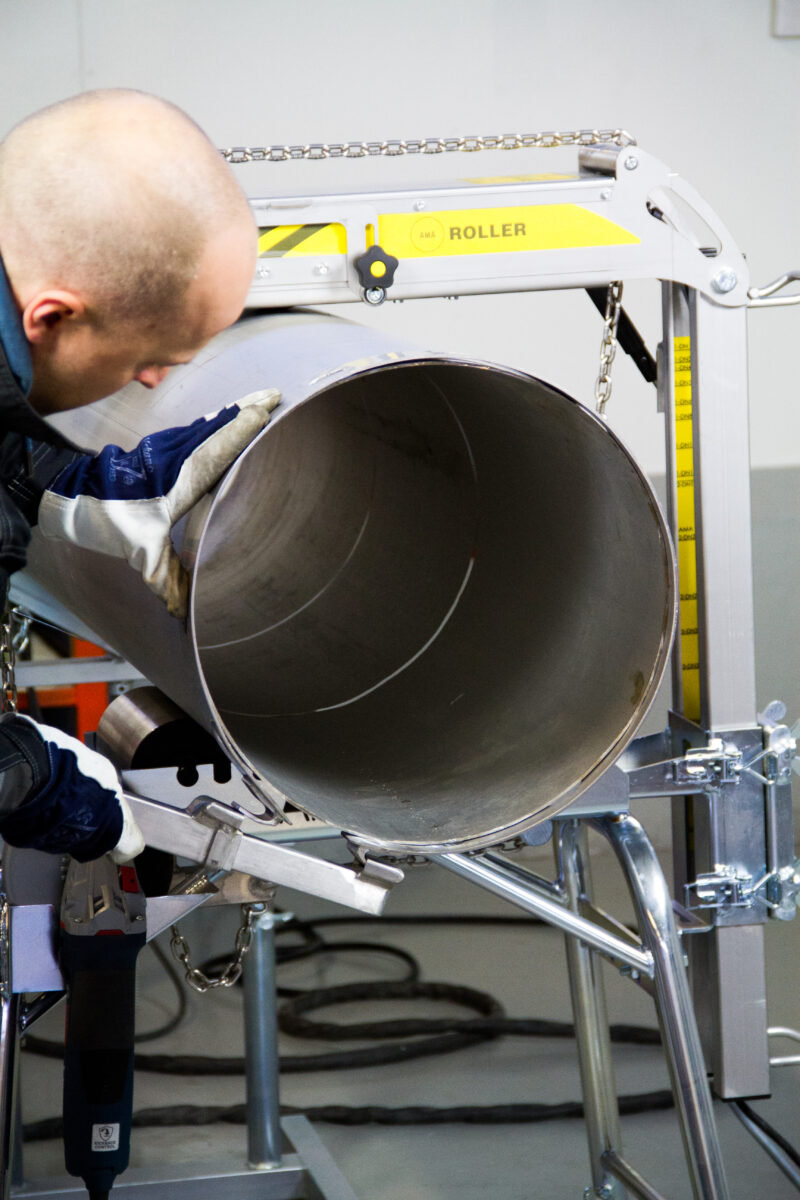
Dokładne wyrównanie rur przed spawaniem ma bezpośredni wpływ na jakość, wytrzymałość i bezpieczeństwo gotowego złącza. Gdy rury są prawidłowo wyrównane, spoina łączy się równomiernie na całym przekroju, szczelina korzeniowa pozostaje jednolita, a gotowy montaż spełnia tolerancje wymiarowe wymagane przez specyfikację projektu. Złe wyrównanie, nawet o kilka milimetrów, może podważyć wszystko — od integralności spoiny po długoterminową wydajność układu. Poniższe sekcje zawierają odpowiedzi na najczęściej zadawane pytania przez spawaczy, nadzorców i kierowników projektów dotyczące wyrównania rur przed spawaniem.
Co dzieje się ze spoiną, gdy rury są źle wyrównane?
Gdy rury są źle wyrównane przed spawaniem, ścieg spoiny nie może równomiernie połączyć złącza. Spawacz jest zmuszony do kompensowania tego przez dodawanie dodatkowego materiału wypełniającego po jednej stronie, co tworzy nierówny profil spoiny, niejednolite wtopienie i złącze, które pod obciążeniem zachowuje się inaczej, niż zakładał projekt. Nawet niewielkie przesunięcie zmienia geometrię szczeliny korzeniowej i wpływa na rozkład ciepła podczas przejścia spoiny.
W praktyce problemy ze spawaniem wynikające z niewłaściwego wyrównania rur ujawniają się na kilka sposobów:
- Nierównomierne wtopienie korzenia — jedna strona złącza uzyskuje pełne przetopienie, podczas gdy druga jest niedostatecznie przetopiona lub pozostaje z zimnym zakładem
- Nadmierne nadlanie spoiny — spawacz dodaje dodatkowe ściegi, aby wypełnić szczelinę, co zwiększa ilość wprowadzanego ciepła i odkształcenia
- Odkształcenie kątowe — gotowy montaż prefabrykowanego odcinka rury wypacza się podczas stygnięcia
- Nieudana kontrola — badanie radiograficzne lub ultradźwiękowe ujawnia wewnętrzne wady wymagające kosztownych napraw lub całkowitego wycięcia
Im większa grubość ścianki rury i im bardziej rygorystyczna norma spawalnicza, tym mniejsza tolerancja na niewyrównanie przed pierwszym sczepieniem. Właściwe dopasowanie przed zajarzeniem łuku jest znacznie tańsze niż naprawa odrzuconej spoiny po fakcie.
Jak niewyrównanie rur wpływa na integralność konstrukcji?
Niewyrównanie rur zmniejsza integralność strukturalną spawanego złącza poprzez tworzenie koncentracji naprężeń w miejscu przesunięcia. Gdy rura przenosi ciśnienie, przepływ lub obciążenie mechaniczne, naprężenie koncentruje się w najcieńszej lub najbardziej nieregularnej części spoiny. Złącze ze znacznym skokiem wewnętrznym zachowuje się jak karb pod obciążeniem cyklicznym, co jest dokładnie tym rodzajem stanu, który prowadzi do pękania zmęczeniowego z upływem czasu.
W rurociągach procesowych konsekwencje są szczególnie poważne. Układy przenoszące ciecze pod wysokim ciśnieniem, parę lub media korozyjne opierają się na pełnej wytrzymałości przekroju poprzecznego każdej spoiny. Źle wyrównane złącze, które przejdzie podstawową kontrolę wizualną, może nadal zawierać ukryte wady braku wtopienia, które ujawniają się dopiero pod ciśnieniem lub po latach cyklicznych zmian temperatury.
Stan skoku wewnętrznego — gdy wewnętrzne powierzchnie dwóch rur nie są wyrównane — jest jedną z najczęstszych wad wyrównania w prefabrykacji rur. Nawet przesunięcie wewnętrzne wynoszące 1–2 mm powoduje zaburzenie przepływu i koncentrację naprężeń w tym samym miejscu. W rurociągach ze stali nierdzewnej i stopów dupleks, gdzie odporność na korozję zależy od gładkiej, nienaruszanej powierzchni wewnętrznej, ma to jeszcze większe znaczenie.
Jakie zagrożenia bezpieczeństwa stwarza złe wyrównanie rur podczas spawania?
Złe wyrównanie rur przed spawaniem stwarza zagrożenia bezpieczeństwa wykraczające daleko poza samą spoinę. Strukturalnie słabe złącze w układzie ciśnieniowym może nagle ulec awarii, uwalniając ciecz, parę lub gaz o wysokiej energii. W środowiskach przemysłowych tego rodzaju awaria stanowi poważne zagrożenie dla personelu i sprzętu. Źle wyrównane złącza zwiększają również prawdopodobieństwo wystąpienia nieszczelności, które w zakładach procesowych przenoszących media łatwopalne lub toksyczne mogą mieć poważne konsekwencje.
Z praktycznego punktu widzenia bezpieczeństwa złe dopasowanie rur przed spawaniem stwarza również zagrożenia podczas samego procesu spawania:
- Niejednolite szczeliny korzeniowe zmuszają spawacza do przyjmowania niewygodnych pozycji, zwiększając ryzyko przepalenia lub narażenia na łuk elektryczny
- Nadmierne ciepło wprowadzane w celu kompensowania niewyrównania może wypaczać sąsiednie kształtki, zawory lub podpory
- Odrzucone spoiny wymagają szlifowania i ponownego spawania, co wiąże się z dodatkowymi zagrożeniami związanymi z cięciem, szlifowaniem i ponowną kontrolą
W branżach takich jak ropa i gaz, farmaceutyka oraz przetwórstwo spożywcze, spawane układy rurociągów podlegają rygorystycznym próbom ciśnieniowym i inspekcjom regulacyjnym. Spoina, która nie przejdzie kontroli z powodu niewyrównania, nie tylko generuje koszty naprawy — może opóźnić projekt, wywołać przegląd bezpieczeństwa lub skutkować zapisem niezgodności wpływającym na pozycję wykonawcy u klienta.
Jak działają zaciski wyrównujące rury i narzędzia do dopasowania?
Zaciski wyrównujące rury i narzędzia do dopasowania utrzymują dwa końce rur we właściwym położeniu względem siebie, tak aby spawacz mógł wykonać sczepienie złącza przed zdjęciem oprzyrządowania. Działają poprzez wywieranie kontrolowanej, równomiernej siły zaciskowej wokół zewnętrznej strony rury, przyciągając oba końce do koncentrycznego, wyrównanego położenia i utrzymując wymaganą szczelinę korzeniową podczas umieszczania spoin sczepnych.
Zewnętrzne narzędzia wyrównujące, takie jak opaski centrujące, są najczęściej stosowanym typem w montażu prefabrykowanych odcinków rur i pracach prefabrykacyjnych. Opaska centrująca owija się wokół zewnętrznej strony obu końców rury przy złączu i jest dokręcana za pomocą napinacza opaski wyposażonego w łożyska oporowe. Łożyska oporowe umożliwiają napinaczowi płynne wywieranie wysokiej siły zaciskowej bez uszkadzania powierzchni rury.
Opaski centrujące AMA są dobrym przykładem tego, jak działa to w praktyce. Opaska ze stali nierdzewnej zakłada się wokół złącza, a napinacz opaski dociska ją, tak aby oba końce rury wyrównały się koncentrycznie. Eliminuje to skok wewnętrzny i utrzymuje szczelinę korzeniową we właściwym wymiarze podczas umieszczania spoin sczepnych. Po zabezpieczeniu sczepień opaska jest zdejmowana i spawanie jest kontynuowane.
Dowiedz się więcej o opaskach centrujących AMA i znajdź odpowiedni rozmiar do swoich prac rurociągowych: Zestaw opasek centrujących AMA
W przypadku średnic rur od DN65 do DN1500 system opasek jest odpowiednio skalowany. Mniejsze rozmiary używają Mini Napinacza, natomiast większe opaski od DN600 wzwyż używają Dużego Napinacza o wydłużonym rozstawie zapewniającym większą siłę skręcającą. Sprawia to, że system jest praktyczny w pełnym zakresie średnic rur spotykanych w rurociągach procesowych, nie tylko w zastosowaniach wielkowymiarowych.
Jakie normy określają dopuszczalne tolerancje wyrównania rur?
Dopuszczalne tolerancje wyrównania rur przed spawaniem są określone przez obowiązującą normę spawalniczą lub standard rurociągowy dla danego projektu. Najczęściej stosowanymi normami w przemysłowym spawaniu rurociągów są ASME B31.3 (rurociągi procesowe), EN 13480 (europejskie metalowe rurociągi przemysłowe) oraz AWS D10.12 dla spawania konstrukcyjnego i ogólnego rurociągów. Każda norma określa maksymalne dopuszczalne przesunięcie wewnętrzne przy złączu doczołowym, zazwyczaj wyrażone jako ułamek grubości ścianki lub wymiar bezwzględny w milimetrach.
Ogólnie rzecz biorąc, większość norm dotyczących rurociągów procesowych ogranicza wewnętrzne niewyrównanie przy złączu doczołowym do nie więcej niż 1,5 mm lub określonego procentu nominalnej grubości ścianki, w zależności od tego, która wartość jest mniejsza. W przypadku cienkościennych rur ze stali nierdzewnej lub stopów wysokostopowych tolerancja jest często bardziej rygorystyczna, ponieważ nieregularności powierzchni wewnętrznej wpływają zarówno na odporność na korozję, jak i na charakterystykę przepływu.
Przed przystąpieniem do dopasowania należy koniecznie sprawdzić konkretną normę oraz specyfikację procedury spawania (WPS) dla danego projektu. WPS określi szczelinę korzeniową, dopuszczalny skok wewnętrzny oraz wszelkie wymagania dotyczące podgrzewania wstępnego lub temperatury między ściegami, które wpływają na podejście do wyrównania. W przypadku pracy zgodnie ze specyfikacją klienta dokument ten może narzucać bardziej rygorystyczne tolerancje niż norma bazowa.
Kiedy należy sprawdzać wyrównanie rur podczas montażu?
Wyrównanie rur należy sprawdzać w trzech momentach podczas montażu: przed dopasowaniem, po dopasowaniu i sczepowaniu oraz po całkowitym ostygnięciu gotowej spoiny. Jednokrotne sprawdzenie wyrównania nie jest wystarczające, ponieważ sczepowanie i skurcz termiczny podczas stygnięcia mogą nieznacznie przesunąć pozycję złącza, szczególnie w przypadku dłuższych prefabrykowanych odcinków rur.
Przed dopasowaniem
Sprawdź, czy końce rur są cięte prostopadle i czy przygotowanie ukosowania jest jednolite na całym obwodzie. Rury, które nie są cięte prostopadle do osi, nie będą prawidłowo wyrównane niezależnie od tego, jak dobrze zostanie zastosowane narzędzie do dopasowania. Upewnij się również, że końce rur są czyste i wolne od odkształceń spowodowanych wcześniejszą obsługą lub cięciem.
Po sczepowaniu
Po zamontowaniu opaski centrującej lub zacisku wyrównującego i wykonaniu spoin sczepnych sprawdź złącze ponownie przed zdjęciem oprzyrządowania. Zmierz szczelinę korzeniową w kilku punktach na obwodzie i potwierdź, że skok wewnętrzny mieści się w tolerancji określonej przez obowiązującą normę. Jeśli spoiny sczepne wyciągnęły jedną stronę z pozycji, skoryguj to przed kontynuowaniem pracy.
Po spawaniu i ostygnięciu
W przypadku prefabrykowanych odcinków rur sprawdź ogólne wymiary montażu po całkowitym ostygnięciu spoiny. Skurcz termiczny podczas stygnięcia może wprowadzić odchylenie kątowe na całym odcinku, które kumuluje się na kolejnych złączach. Wczesne wykrycie tego problemu, przed transportem odcinka na plac budowy, pozwala uniknąć kosztownych przeróbek podczas montażu.
W prefabrykacji warsztatowej stojaki i obrotniki do rur, które utrzymują rurę na stałej wysokości i umożliwiają kontrolowany obrót, pomagają również zachować wyrównanie podczas procesu spawania. Jednolite podparcie zmniejsza ryzyko ugięcia lub przesunięcia rury między sczepowaniem a ukończeniem ściegu korzeniowego.
Właściwe wyrównanie rur — za każdym razem
Dokładne wyrównanie rur przed spawaniem to nie tylko punkt kontroli jakości — bezpośrednio decyduje o tym, czy gotowe złącze jest bezpieczne, możliwe do skontrolowania i zdatne do użytku. Od kontrolowania szczeliny korzeniowej i eliminowania skoku wewnętrznego po spełnianie tolerancji określonych przez ASME, EN lub WPS projektu — każdy etap procesu dopasowania ma znaczenie.
W firmie Welner projektujemy i produkujemy profesjonalne narzędzia do obsługi rur, w tym opaski centrujące AMA, stojaki do rur i obrotniki do rur, stworzone specjalnie po to, aby pomagać spawaczom i zespołom prefabrykacyjnym w prawidłowym wyrównaniu przed zajarzeniem pierwszego łuku. Nasze narzędzia są stosowane w krajach nordyckich i w całej Europie przy spawaniu rurociągów w przemyśle procesowym — od prac z cienkościennymi rurami ze stali nierdzewnej po montaż prefabrykowanych odcinków rur o dużej średnicy.
Jeśli chcesz zapoznać się z naszymi produktami za pośrednictwem lokalnego dostawcy, znajdź najbliższego dystrybutora na naszej stronie autoryzowanych dealerów. Jeśli masz pytanie dotyczące tego, które narzędzie jest odpowiednie dla Twojego zastosowania, skontaktuj się z nami bezpośrednio, a pomożemy Ci znaleźć właściwe rozwiązanie.