Hur förbättrar man svetskvaliteten på insidan av rör?
Posted onBemästra kvaliteten på interna rörsvetsfogar genom att kontrollera fyra variabler — bristfälliga rotpassager underkänns vid oförstörande provning och kostar betydligt mer att åtgärda.
Du kan förbättra svetskvaliteten på insidan av rör genom att kontrollera fyra viktiga variabler: korrekt rörinpassning, rätt rotgap, noggrann rörberedning och rätt svetsteknik för rotpasset. När alla fyra hanteras korrekt uppnår den invändiga svetsningen full inträngning, jämn sammansmältning och minimala defekter. Avsnitten nedan går igenom varje faktor i praktisk detalj.
Vad orsakar dålig svetskvalitet på insidan av ett rör?
Dålig invändig svetskvalitet i rör beror oftast på otillräcklig fogberedning, felaktig inpassning, kontaminering eller felaktiga svetsparametrar. Dessa problem skapar defekter som bristande sammansmältning, ofullständig inträngning, porositet eller sprickor som äventyrar fogens strukturella integritet och tryckhållfasthet.
Insidan av ett rör är den mest krävande delen av en svets att få rätt. Du kan inte se den under svetsningen, du kan inte enkelt korrigera den efteråt, och defekter där är mest benägna att orsaka haverier under tryck eller termisk växling. Att förstå vad som går fel är det första steget mot att åtgärda det.
De vanligaste orsakerna till invändiga defekter i rörsvetsar inkluderar:
- Ofullständig inträngning orsakad av för smalt rotgap eller för lågt värmetillförsel
- Bristande sammansmältning till följd av fel brännarvinkel, felaktig framföringshastighet eller kontaminerat grundmaterial
- Porositet från fukt, olja, rost eller otillräcklig skyddsgastäckning på rotsidan
- Genombrändhet från överdrivet värmetillförsel eller för brett rotgap
- Felinpassning som skapar ett steg vid fogen vilket stör jämnt invändigt flöde och skapar spänningskoncentration
De flesta av dessa orsaker kan förebyggas med rätt förberedelse och verktyg innan bågen ens tänds.
Hur påverkar rörinpassning den invändiga svetsintregriteteten?
Rörinpassning påverkar direkt den invändiga svetsintegriteten eftersom felinpassade rör skapar ett ojämnt rotgap och ett steg mellan rörväggar, vilket gör det omöjligt att uppnå jämn inträngning runt hela omkretsen. Även en liten förskjutning orsakar spänningskoncentration vid fogen och kan leda till sprickbildning under driftslaster eller tryckvariationer.
När två rörändar inte är perfekt koncentriska måste svetsaren ständigt justera tekniken för att kompensera för det varierande gapet och väggtjockleken. Denna inkonsekvens ger nästan alltid upphov till sektioner av rotpasset med ofullständig sammansmältning eller oregelbundet inträngningsdjup.
I processindustrins tillämpningar, där rör transporterar trycksatta vätskor eller gaser, kan även mindre invändiga ojämnheter med tiden orsaka turbulens, erosion eller spalkorrosion. Inpassning handlar inte bara om estetik eller att klara en visuell besiktning. Den avgör fogens långsiktiga prestanda.
Korrekt rörinpassning kräver:
- Rör placerade på stabila, justerbara stöd som håller dem på samma centrumlinjehöjd
- Ett centreringsverktyg som låser båda rörändarna koncentrisk innan häftsvetsning
- Häftsvetsningar placerade jämnt runt fogen för att förhindra rörelse under rotpasset
- En slutkontroll av inpassningen efter häftning och innan fullständig svetsning påbörjas
AMA Centering Collars är speciellt utformade för detta steg. De kläms runt båda rörändarna och drar dem snabbt till exakt inpassning, vilket minskar inpassningstiden och eliminerar det gissningsarbete som leder till felinpassade fogar. Kragarna finns i rostfritt stål från DN65 upp till DN1500 och täcker ett brett spektrum av rörstorlekar som används vid industriell prefabricering och installation på plats.
Vad är rätt rotgap vid rörsvetning?
Rätt rotgap vid rörsvetning ligger vanligtvis mellan 2 mm och 4 mm, beroende på rörets väggtjocklek, material och svetsprocess. Detta gap gör att rotpasset kan uppnå full inträngning genom rörväggen och förhindrar genombrändhet eller att överdrivet svetsmaterial droppar ner i rörborrningen.
Att få rotgapet rätt är ett av de viktigaste inpassningsbesluten du fattar innan svetsning. Ett för litet gap riskerar ofullständig inträngning och lämnar en osammansmält zon på insidan av röret som fungerar som en spänningskoncentrator. Ett för stort gap gör att svetsbadet sjunker igenom och skapar en oregelbunden invändig sträng eller genombrändhet.
Rotgap per svetsprocess
Olika svetsprocesser har olika optimala rotgapintervall. Som allmän vägledning gäller:
- TIG (GTAW): 2 till 3 mm rotgap, ofta med ett 1 till 1,5 mm rotland
- MMA (SMAW): 2,5 till 4 mm, beroende på elektroddiameter
- MIG/MAG (GMAW): 3 till 4 mm för öppna rotpasser
Rotlandet och dess funktion
Rotlandet, det lilla plana partiet som lämnas längst ner på fasen, samverkar med rotgapet för att styra inträngningen. Ett för tjockt rotland förhindrar full inträngning även med korrekt gap. Ett för tunt rotland ökar risken för genombrändhet. För de flesta tillämpningar är ett rotland på 0,5 till 1,5 mm lämpligt.
Kontrollera alltid rotgapet jämnt runt hela fogens omkrets innan häftning. Gap som varierar med mer än 0,5 mm runt röret ger en ojämn invändig sträng och kräver att svetsaren kontinuerligt justerar parametrarna, vilket ökar risken för defekter.
Hur förbättrar rörberedningsverktyg den invändiga svetskvaliteten?
Rörberedningsverktyg förbättrar den invändiga svetskvaliteten genom att säkerställa jämn foggeometri, exakt inpassning och stabil positionering innan svetsning påbörjas. När rörändarna är korrekt fasade, inpassade och fixerade kan svetsaren fokusera helt på tekniken istället för att kompensera för inpassningsproblem som genererar invändiga defekter.
Kvaliteten på den invändiga svetsen avgörs till stor del innan bågen tänds. En välförberedd fog med exakt inpassning ger svetsaren de förutsättningar som krävs för att lägga ett rent, fullständigt inträngande rotpass. Dålig förberedelse tvingar till ständig improvisation, och improvisation under rotsvetsning ger defekter.
Viktiga förberedelsesteg som direkt påverkar den invändiga svetskvaliteten inkluderar:
- Fasning: Jämn fasvinkel och rotland runt hela rörets omkrets
- Rengöring: Avlägsnande av glödskinn, olja, fukt och oxidation från fogområdet
- Inpassning: Centrering av båda rörändarna koncentriskt för att eliminera invändiga steg
- Häftning: Jämnt placerade häftsvetsningar för att hålla gapet och förhindra deformation under svetsning
- Rotgasspurging: Skydd av rotsidan med inertgas för att förhindra oxidation på insidan av svetsen
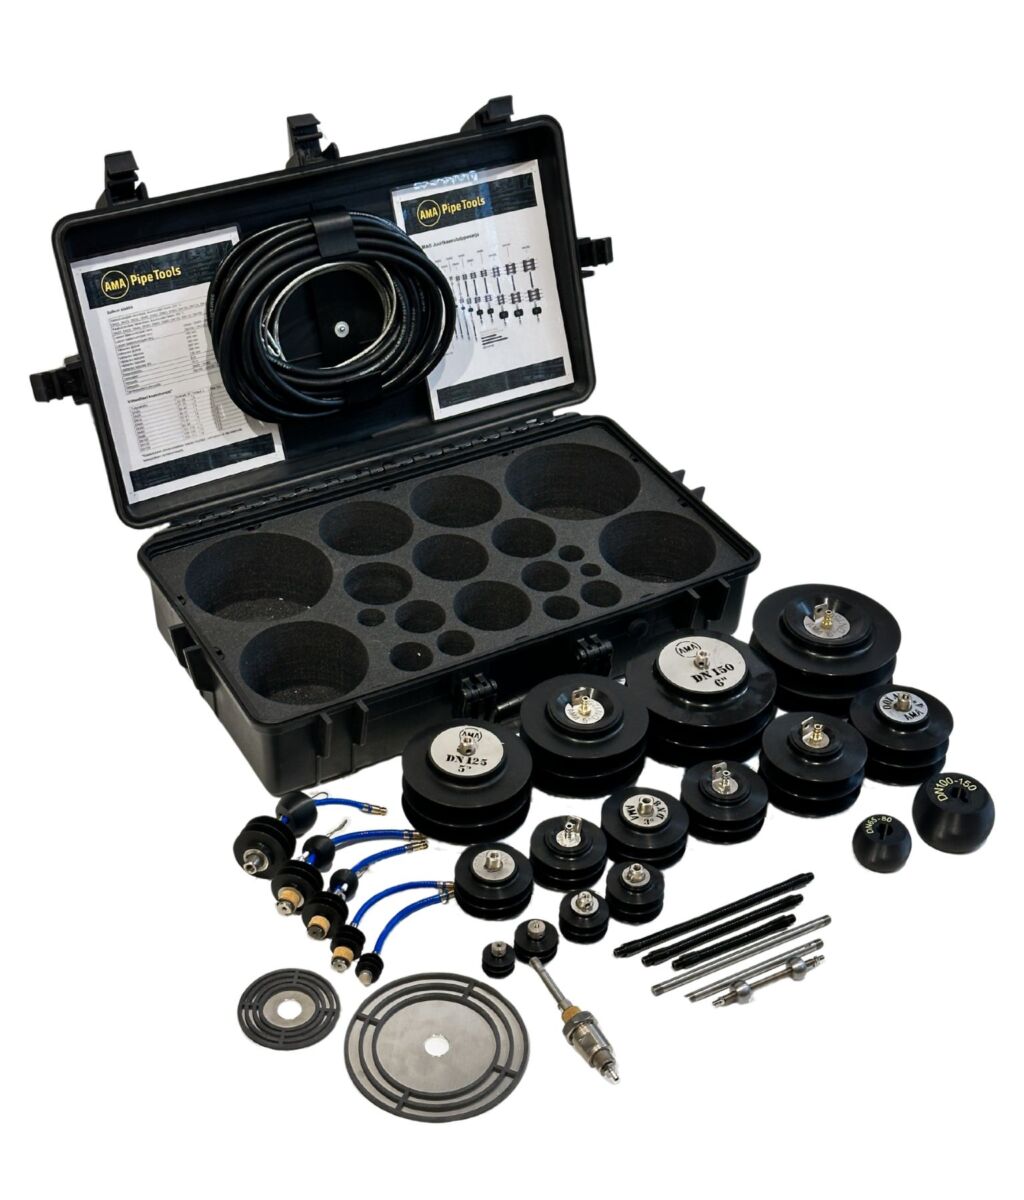
För rostfritt stål, duplex och andra korrosionsbeständiga material är det inte valfritt att spurgea insidan av röret med argon under rotpasssvetsning. Oxidation på insidan av roten, ibland kallad sockring, förstör materialets korrosionsbeständighet i svetszonens område. AMA Pipe Purge Kit är byggt för just detta ändamål och använder trippla silikonsskivproppar för att skapa en lufttät tätning inuti röret och minska både förbrukningen av spurgasgas och väntetiden innan svetsning kan påbörjas.
Vill du veta mer om effektiv rörsvetspurgning?
Läs om AMA Pipe Purge Kit
Vilken svetsteknik ger det bästa invändiga rotpasset?
TIG-svetsning (GTAW) ger konsekvent den högsta kvaliteten på det invändiga rotpasset vid rörsvetning, eftersom den ger svetsaren exakt kontroll över värmetillförsel och svetsbadetets beteende. För material där invändig kvalitet är kritisk, till exempel rostfritt stål, titan eller duplexlegeringar, ger TIG-rotpasset kombinerat med korrekt bakspurgning den renaste och mest jämna invändiga svetsprofilen.
Rotpasset är den mest krävande svetsen i en rörskarv. Det definierar den invändiga ytgeometrin, inträngningsprofilen och sammansmältningen mot rörväggen. Varje efterföljande fyllnings- och täckpass läggs ovanpå det, så att en rotdefekt låses in och är mycket svår att reparera utan att skära ut hela fogen.
TIG-teknik för rotpasset
Vid TIG-rotsvetsning är viktiga tekniska faktorer:
- Att hålla en jämn båglängd, vanligtvis 2 till 3 mm
- Att använda nyckelhålsteknik på tjockare väggar för att säkerställa full inträngning
- Att styra framföringshastigheten för att hålla svetsbadet jämnt utan att låta det sjunka
- Att tillföra tillsatsmaterial jämnt och med konstant hastighet för att bygga upp den invändiga strängen jämnt
Överväganden för MIG/MAG-rotpass
MIG- och MAG-svetsning kan ge godtagbara rotpasser på kolstålsrör när inpassningen är exakt och parametrarna är korrekt inställda. AMA Roller rörotator hjälper här genom att rotera röret med kontrollerad, jämn hastighet så att svetsaren kan hålla ett plant läge under hela rotpasset, vilket avsevärt minskar kompetensnivåkravet och förbättrar jämenheten. För rostfritt stål eller processkritiska tillämpningar är TIG fortfarande det föredragna valet för rotpasset oavsett vilken fyllningsmetod som används.
Oavsett vilken process du använder gör rotation av röret för att hålla svetsläget så plant som möjligt en mätbar skillnad för rotpassets kvalitet. Svetsning i överhuvud- eller vertikalläge ökar risken för att svetsbadet sjunker och skapar en oregelbunden invändig sträng.
Hur kontrollerar man svetskvaliteten på insidan av ett rör?
Du kontrollerar svetskvaliteten på insidan av ett rör med oförstörande provningsmetoder (NDT), där röntgenprovning (RT) och ultraljudsprovning (UT) är de mest använda för att detektera invändiga defekter. Visuell inspektion av rörborrningen är också möjlig med ett boroskop eller en videoinspektionskamera för tillgängliga rörstorlekar.
Invändiga rörsvetsar kan inte bedömas enbart genom ytlig visuell inspektion. Rotpasset sitter inuti röret, och defekter som ofullständig inträngning, bristande sammansmältning eller invändig porositet är osynliga utifrån. Formella inspektionsmetoder krävs överallt där svetskvalitetsstandarder gäller, och i processindustrins tillämpningar är de vanligtvis obligatoriska.
De viktigaste inspektionsmetoderna för invändig rörsvetskvalitet är:
- Röntgenprovning (RT): Röntgen- eller gammastråleavbildning avslöjar invändiga defekter inklusive porositet, sprickor och ofullständig inträngning. Ger ett permanent protokoll och accepteras brett av svetsstandarder och -koder.
- Ultraljudsprovning (UT): Ljudvågor detekterar invändiga fel. Fasgruppat ultraljud (PAUT) erbjuder detaljerad avbildning av svetsens tvärsnitt och ersätter i allt högre grad RT inom många industriella tillämpningar.
- Boroskop eller videoinspekion: En kamera som förs in i rörborrningen möjliggör direkt visuell bedömning av den invändiga strängprofilen, ytskicket och eventuella synliga defekter. Användbart för tillgängliga rördiametrar och som en snabb kvalitetskontroll innan formell NDT.
- Penetrantprovning (PT): Detekterar ytöppna defekter på den invändiga svetsytan när rörborrningen är tillgänglig. Begränsad till ytdefekter.
- Hydrostatisk trycktestning: Testar fogen under tryck för att verifiera att den håller utan läckage. Bekräftar svetsens övergripande integritet men lokaliserar eller karakteriserar inte enskilda defekter.
Inspektionskraven fastställs av tillämplig svetsstandard eller projektspecifikation, till exempel EN ISO 17635 eller ASME B31.3, och inspektionsnivån beror på driftförhållandena, materialet och rörklassificeringen. Bekräfta alltid vilka NDT-metoder och godkännandekriterier som gäller för ditt projekt innan svetsning påbörjas.
Det mest tillförlitliga sättet att minska inspektionsavvikelser är att göra beredningen och rotpasset rätt från början. Defekter som hittas vid NDT innebär reparationer eller fogsutbyte, vilket i båda fallen kostar betydligt mer i tid och material än att investera i korrekt inpassning och spurgning innan svetsning.
Att förbättra den invändiga kvaliteten på dina rörsvetsar börjar innan bågen tänds. Korrekt inpassning, jämnt rotgap, ren fogberedning och korrekt bakspurgning samverkar för att ge dig ett rotpass som klarar inspektionen på första försöket. Vi på Welner Oy konstruerar och tillverkar rörhanteringsverktyg som stödjer vart och ett av dessa steg, från centreringskragor och rörstöd till rörotatorer och spurgkit, för rörstorlekar från tunnrör till stora industrirör. Hitta din närmaste återförsäljare och se vårt fullständiga produktsortiment via vårt auktoriserade återförsäljarnätverk, eller kontakta oss direkt om du har frågor om vilka verktyg som passar din tillämpning.