Jak profesjonalni spawacze osiągają równomierne spoiny graniowe?
Posted onDowiedz się, jak przygotowanie złącza, dokładność dopasowania i technika gazowania wpływają na spójność spoiny graniowej w profesjonalnym spawaniu rur.
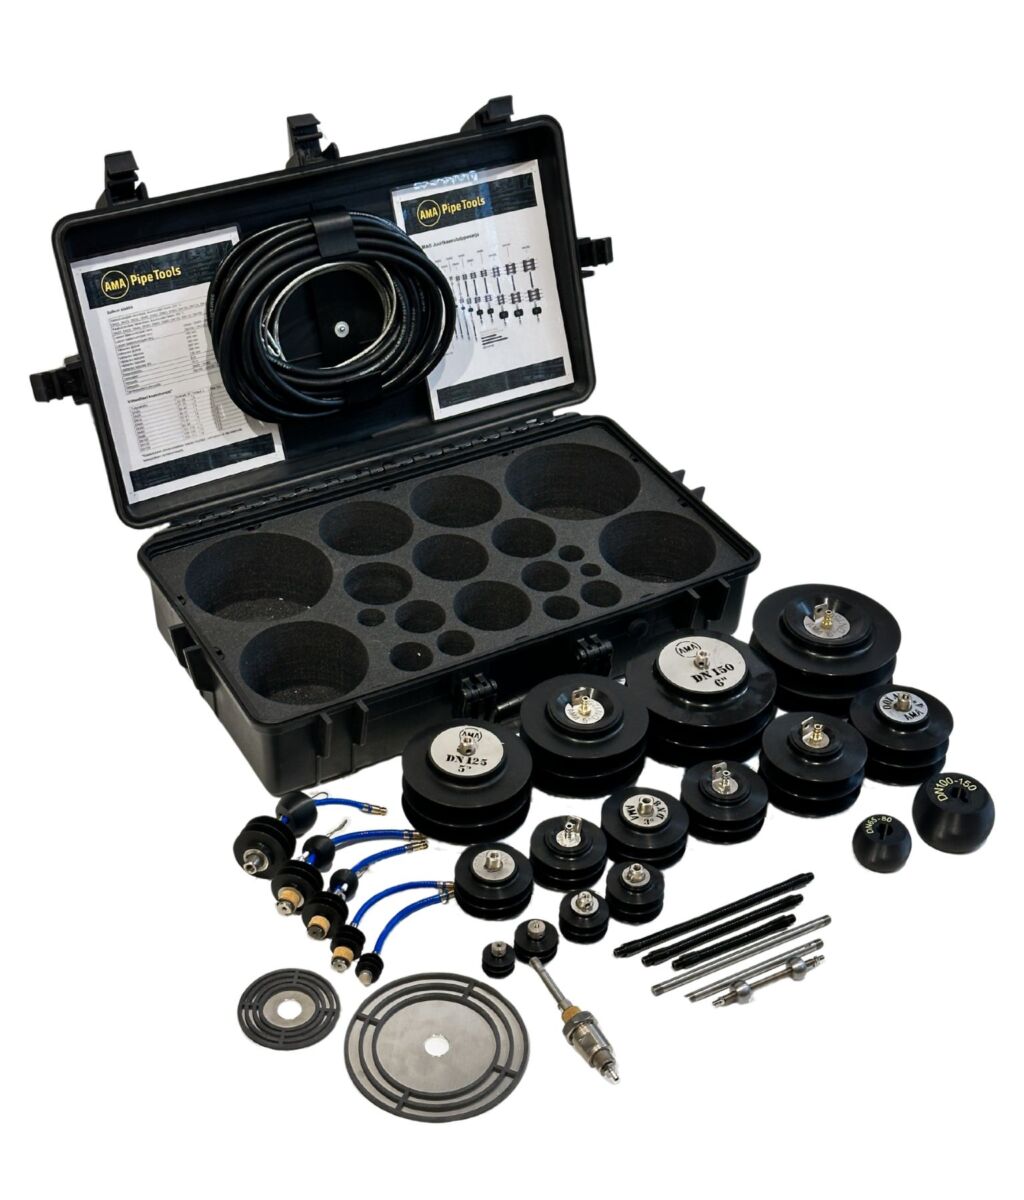
Profesjonalni spawacze uzyskują równomierne spoiny graniowe dzięki połączeniu precyzyjnego przygotowania złącza, właściwego dopasowania, kontrolowanej techniki spawania i odpowiedniego przepłukiwania. Ścieg graniowy jest najbardziej wymagającą częścią każdego spawu rurowego, ponieważ stanowi fundament dla wszystkich kolejnych warstw. Błąd na tym etapie sprawia, że żadna liczba ściegów wypełniających nie naprawi naruszonej integralności strukturalnej spoiny.
Ten artykuł omawia najważniejsze pytania, jakie zadają spawacze i nadzorcy dotyczące spawania ściegu graniowego – od dokładności dopasowania, przez zapobieganie wadom, po kontrolę jakości.
Jakie czynniki najbardziej wpływają na równomierność spoiny graniowej?
Równomierność spoiny graniowej zależy od czterech głównych czynników: geometrii złącza, dokładności dopasowania, czystości materiału oraz techniki spawacza. Gdy którykolwiek z nich odbiega od normy, jakość ściegu graniowego spada. W spawaniu rur nawet niewielkie odchylenia szerokości szczeliny lub osiowania rur mogą powodować niepełne wtopienie, przepalenie lub porowatość na całej długości złącza.
Istotną rolę odgrywa również rodzaj materiału. Stal nierdzewna i inne stopy reagują na wprowadzanie ciepła inaczej niż stal węglowa, dlatego spawacz musi odpowiednio dostosować prędkość spawania, natężenie prądu i gaz osłonowy. Nierównomierne wprowadzanie ciepła jest jedną z najczęstszych przyczyn odrzucenia spoin graniowych podczas kontroli jakości.
Znaczenie ma również środowisko pracy. Wiatr, wilgotność i słabe oświetlenie utrudniają spawaczowi utrzymanie stabilnego łuku i obserwację jeziorka spawalniczego. Warunki na placu budowy są trudniejsze do kontrolowania niż w warsztacie prefabrykacyjnym, dlatego doświadczone zespoły wykonują jak najwięcej prac przygotowawczych, zanim rury trafią na miejsce montażu.
Jak przygotowanie złącza wpływa na ścieg graniowy?
Przygotowanie złącza bezpośrednio decyduje o wyniku ściegu graniowego. Kąt ukosowania, lico pierwiastka i szczelina graniowa muszą mieścić się w tolerancjach określonych przez instrukcję technologiczną spawania. Zbyt szeroka szczelina zwiększa ryzyko przepalenia. Zbyt wąska uniemożliwia uzyskanie pełnego przetopu, co skutkuje przyklejeniem lub niepełnym wtopieniem w grani.
Końce rur muszą być cięte czysto i prostopadle. Owalne lub nierówne końce rur sprawiają, że utrzymanie równomiernej szczeliny na całym obwodzie jest niemal niemożliwe. Szlifowanie, obróbka mechaniczna lub użycie ukosownicy do rur zapewnia spawaczowi przewidywalną powierzchnię do pracy.
Równie ważna jest czystość. Olej, wilgoć, zgorzelina walcownicza i warstwy tlenków wprowadzają wodór i zanieczyszczenia do jeziorka spawalniczego. Powodują porowatość i pęknięcia, szczególnie w grani, gdzie przekrój spoiny jest najcieńszy i najbardziej podatny na uszkodzenia. Dokładne oczyszczenie końców rur i utrzymanie ich w czystości aż do rozpoczęcia spawania to niezbędny krok w profesjonalnym spawaniu rurowym.
Jaką technikę spawania stosuje się do ściegu graniowego w spawaniu rur?
Najszerzej stosowaną techniką spawania ściegu graniowego w rurach jest spawanie TIG (GTAW), szczególnie w przypadku stali nierdzewnej, stali chromowo-molibdenowej i innych zastosowań wymagających wysokiej integralności. TIG zapewnia spawaczowi precyzyjną kontrolę nad wprowadzaniem ciepła i kształtem jeziorka spawalniczego, co jest istotne podczas spawania przez wąską szczelinę graniową przy ograniczonym dostępie. W przypadku rur ze stali węglowej w mniej krytycznych zastosowaniach powszechnie stosuje się elektrody celulozowe w procesie MMA (SMAW), zwłaszcza na placu budowy.
Niezależnie od procesu spawacz zazwyczaj stosuje technikę dziurki kluczowej na złączach z otwartą granią. Łuk przebija się przez szczelinę graniową, tworząc małą dziurkę kluczową na czołowej krawędzi jeziorka spawalniczego. Spawacz przesuwa się następnie równomiernie do przodu, pozwalając jeziorku zamknąć się za dziurką kluczową i zespolić obie ścianki rury od wewnątrz na zewnątrz.
Prędkość spawania i długość łuku to dwie zmienne, które najbardziej wpływają na jakość ściegu graniowego podczas spawania. Zbyt szybki ruch powoduje brak wtopienia; zbyt wolny prowadzi do nadmiernego nagrzewania i przepalenia. Utrzymanie krótkiego, stabilnego łuku pozwala kontrolować jeziorko spawalnicze i ogranicza rozpryski oraz utlenianie.
Jakich narzędzi używają profesjonalni spawacze, aby zapewnić dokładność dopasowania?
Profesjonalni spawacze korzystają z narzędzi do osiowania rur, kołnierzy centrujących, podpórek rurowych i obrotników, aby uzyskać dokładne dopasowanie przed rozpoczęciem ściegu graniowego. Dokładne dopasowanie oznacza, że końce rur są współosiowe, szczelina graniowa jest równomierna, a złącze jest utrzymywane w pozycji bez konieczności ręcznego podtrzymywania rury przez spawacza podczas sczepiania.
Narzędzia do osiowania i centrowania
Kołnierze centrujące są jednym z najskuteczniejszych narzędzi do szybkiego i dokładnego osiowania rur. Zaciskają się na zewnętrznej stronie złącza rurowego i ściągają oba końce rur do współosiowości, eliminując przesunięcia kątowe. Jest to szczególnie przydatne w przypadku rur cienkościennych ze stali nierdzewnej i rur kwasoodpornych, gdzie nawet niewielkie przesunięcia powodują widoczne wady spoiny. Kołnierze centrujące AMA są dostępne w rozmiarach od DN65 do DN1500, obejmując pełny zakres średnic rur stosowanych w przemyśle procesowym.
Podpórki rurowe i obrotniki
Stabilne podparcie rury podczas sczepiania i spawania jest równie ważne jak osiowanie. Podpórki rurowe utrzymują rurę na stałej wysokości roboczej, zmniejszając zmęczenie i pomagając spawaczowi zachować stabilną pozycję. W warsztatach prowadzących seryjną prefabrykację obrotnik rurowy idzie o krok dalej, obracając rurę z kontrolowaną prędkością, dzięki czemu spawacz może przez cały czas pozostawać w jednej ergonomicznej pozycji. Zestaw do przepłukiwania AMA Pipe Purge Kit to kolejne narzędzie wspierające równomierne spoiny graniowe w zastosowaniach z rurami ze stali nierdzewnej i stopowych – skraca czas przepłukiwania i chroni grań spoiny przed utlenianiem.
Chcesz zobaczyć, jak obrotnik rurowy AMA Roller poprawia jakość spoin graniowych w prefabrykacji?Dowiedz się więcej o zestawie AMA Pipe Purge Kit.
Co powoduje wady spoin graniowych i jak im zapobiegać?
Najczęstsze wady spoin graniowych to niepełny przetop, brak wtopienia, porowatość, przepalenie i utlenianie wewnętrznej powierzchni rury. Każda z nich ma swoją konkretną przyczynę i konkretną strategię zapobiegania. Zidentyfikowanie źródła wady to pierwszy krok do jej trwałego wyeliminowania.
- Niepełny przetop jest spowodowany zbyt małą szczeliną graniową, niewystarczającym wprowadzaniem ciepła lub zbyt szybkim ruchem. Zapobieganie: sprawdzić wymiary szczeliny przed sczepianiem i przestrzegać parametrów zatwierdzonej instrukcji technologicznej spawania.
- Brak wtopienia występuje, gdy łuk nie przetapia w pełni obu ścianek rury w grani. Zapobieganie: dostosować kąt prowadzenia elektrody i upewnić się, że łuk jest skierowany w głąb złącza, a nie tylko na jego powierzchnię.
- Porowatość wynika z zanieczyszczeń, wilgoci lub niedostatecznej osłony gazowej. Zapobieganie: dokładnie oczyścić końce rur, stosować suche materiały dodatkowe i sprawdzić natężenie przepływu gazu przed rozpoczęciem spawania.
- Przepalenie następuje, gdy wprowadzanie ciepła jest zbyt duże w stosunku do grubości ścianki. Zapobieganie: zmniejszyć natężenie prądu, zwiększyć prędkość spawania i w miarę możliwości stosować tryb pulsowania.
- Wewnętrzne utlenianie (cukrzenie) stali nierdzewnej występuje, gdy grań spoiny jest narażona na kontakt z tlenem podczas spawania. Zapobieganie: przepłukać wnętrze rury gazem obojętnym i utrzymywać ciśnienie przepłukiwania przez cały czas spawania ściegu graniowego. Dobrze zaprojektowany system przepłukiwania, taki jak AMA Pipe Purge Kit, skraca czas przepłukiwania i zużycie gazu, zapewniając jednocześnie szczelne uszczelnienie.
Jak spawacze weryfikują jakość spoiny graniowej przed kontynuowaniem pracy?
Spawacze weryfikują jakość spoiny graniowej poprzez oględziny wizualne, a następnie metodami badań nieniszczących (NDT) określonymi w instrukcji technologicznej spawania (WPS) dla danego projektu. Kontrola wizualna jest zawsze pierwszym sprawdzeniem. Spawacz bada profil wewnętrznego ściegu graniowego tam, gdzie jest to możliwe, szukając wklęśnięcia, przepalenia, nadmiernego przetopu lub przebarwień świadczących o utlenianiu.
W spoinach rur ze stali nierdzewnej i wysokostopowej wewnętrzne przebarwienia (odcienie słomkowy, niebieski lub szary) są bezpośrednim sygnałem, że przepłukiwanie było niewystarczające. Czysta, srebrna grań spoiny świadczy o właściwej ochronie podczas spawania. Niektóre projekty wymagają inspekcji wewnętrznego ściegu graniowego boroskopem przed rozpoczęciem ściegów wypełniających, szczególnie w instalacjach rurowych dla przemysłu farmaceutycznego, spożywczego i wysokoczystościowych instalacji procesowych.
W przypadku rurowych układów konstrukcyjnych i ciśnieniowych powszechnie stosuje się badania radiograficzne (RT) lub ultradźwiękowe (UT) obszaru grani po zakończeniu spawania. Metody te wykrywają wewnętrzne wady, których nie można dostrzec podczas oględzin wizualnych. Wykrycie wad grani przed nałożeniem ściegów wypełniających pozwala zaoszczędzić znaczny czas przeróbek, dlatego wielu doświadczonych nadzorców spawalniczych nalega na wizualną kontrolę każdego ściegu graniowego przed kontynuowaniem pracy przez spawacza.
Równomierne spoiny graniowe to kwestia przygotowania, właściwych narzędzi i zdyscyplinowanej techniki. Gdy dopasowanie złącza jest dokładne, rura jest właściwie przepłukana, a spawacz postępuje zgodnie ze sprawdzoną procedurą, ścieg graniowy staje się powtarzalny, a nie źródłem niepewności. W firmie Welner projektujemy i produkujemy narzędzia do obsługi rur, które pomagają profesjonalistom w dziedzinie spawalnictwa właściwie przeprowadzić ten etap przygotowań – od kołnierzy centrujących i podpórek rurowych, po zestawy do przepłukiwania i obrotniki, obejmując wszystkie średnice rur stosowane w przemyśle procesowym. Znajdź najbliższego dystrybutora lub dealera w swoim regionie na naszej stronie autoryzowanych dealerów lub skontaktuj się z nami bezpośrednio, jeśli masz pytania dotyczące doboru narzędzi do swojego zastosowania.