Hur uppnår professionella svetsare konsekventa rotsvetsningar?
Posted onUpptäck hur fogberedning, passningsnoggrannhet och bakgasning avgör rotsvetsningens jämnhet vid professionell rörsvetsning.
Professionella svetsare uppnår konsekventa rotsvetsningar genom att kombinera noggrann fogberedning, korrekt passning, kontrollerad svetsteknik och rätt bakgasskydd. Rotpasset är den mest krävande delen av alla rörsvetsningar eftersom det lägger grunden för varje efterföljande lager. Går det fel räcker inga fyllpassningar för att åtgärda den strukturella integriteten undertill.
Den här artikeln går igenom de viktigaste frågorna som svetsare och arbetsledare ställer om rotpasssvetsning – från passningsnoggrannhet till defektförebyggande och kvalitetskontroll.
Vilka faktorer påverkar rotsvetsningens konsekvens mest?
Rotsvetsningens konsekvens beror på fyra huvudfaktorer: foggeometri, passningsnoggrannhet, materialrenlighet och svetsarens teknik. När någon av dessa brister påverkas rotpasset negativt. Vid rörsvetsning kan även små avvikelser i spaltbredd eller rörinriktning leda till ofullständig sammansmältning, genomsvetsning eller porositet längs hela fogens längd.
Materialtypen spelar också en betydande roll. Rostfritt stål och andra legeringar reagerar annorlunda på värmetillförsel än kolstål, vilket innebär att svetsaren måste justera framföringshastighet, strömstyrka och skyddsgas därefter. Ojämn värmetillförsel är en av de vanligaste orsakerna till att rotsvetsningar underkänns vid kvalitetskontroll.
Slutligen spelar arbetsmiljön roll. Vind, fukt och dålig belysning påverkar svetsarens förmåga att hålla en stabil ljusbåge och övervaka svetsbadet. Förhållandena på arbetsplatsen är svårare att kontrollera än vid prefabricering i verkstad, vilket är ett av skälen till att erfarna team gör så mycket förberedelse som möjligt innan rören når fältet.
Hur påverkar fogberedningen rotpasset?
Fogberedningen styr direkt utfallet av rotpasset. Fasvinkeln, rotytan och rotspringan måste alla ligga inom de toleranser som anges i svetsningsproceduren. Om rotspringan är för bred ökar risken för genomsvetsning. Om den är för smal kan svetsaren inte uppnå full insmältning, vilket lämnar en kallsvetsning eller ofullständig sammansmältning i roten.
Rörändarna måste kapas rent och vinkelrätt. Ovala eller ojämna rörändar gör det nästan omöjligt att hålla en jämn springa runt hela omkretsen. Slipning, maskinbearbetning eller användning av ett röravfasningsverktyg ger svetsaren en förutsägbar yta att arbeta med.
Renlighet är lika viktigt. Olja, fukt, valshud och oxidskikt introducerar alla väte och föroreningar i svetsbadet. Detta orsakar porositet och sprickbildning, särskilt i roten där svetsens tvärsnittsarea är tunnast och mest sårbar. Att rengöra rörändarna noggrant och hålla dem rena tills svetsningen påbörjas är ett oförhandlingsbart steg i professionell rörsvetsning.
Vilken svetsteknik används för rotpasset vid rörsvetsning?
Den mest använda tekniken för rotpasssvetsning av rör är TIG (GTAW), särskilt för rostfritt stål, krom-molybdenstål och andra tillämpningar med höga integritetskrav. TIG ger svetsaren exakt kontroll över värmetillförseln och svetsbadets form, vilket är viktigt vid svetsning genom en smal rotspringa med begränsat åtkomst. För kolstålsrör i mindre kritiska tillämpningar är cellulosiska elektroder med SMAW vanliga, särskilt på arbetsplatsen.
Oavsett process använder svetsaren vanligtvis nyckelhålsteknik vid öppna rotfogar. Ljusbågen tränger igenom rotspringan och bildar ett litet nyckelhål vid svetsbadens framkant. Svetsaren rör sig sedan stadigt framåt och låter badet sluta sig bakom nyckelhålet och smälta samman båda rörväggarnas insida utåt.
Framföringshastighet och ljusbågslängd är de två variabler som mest påverkar rotpassets kvalitet under svetsning. Att röra sig för snabbt ger ofullständig sammansmältning; att röra sig för långsamt orsakar överdrivet värmeinbyggande och genomsvetsning. Att hålla en kort och stabil ljusbåge håller svetsbadet under kontroll och minskar stänk och oxidation.
Vilka verktyg använder professionella svetsare för att säkerställa passningsnoggrannhet?
Professionella svetsare förlitar sig på rörinriktningsverktyg, centreringsringar, rörstöd och rörvändare för att uppnå korrekt passning innan rotpasset påbörjas. Korrekt passning innebär att rörändarna är koncentriska, att rotspringan är jämn och att fogen hålls i position utan att svetsaren manuellt behöver stödja röret under häftsvetsningen.
Inriktnings- och centreringsverktyg
Centreringsringar är ett av de mest effektiva verktygen för att snabbt uppnå korrekt rörinriktning. De kläms runt utsidan av rörets fog och drar båda rörändarna till koncentricitet, vilket eliminerar höjdförskjutningar. Detta är särskilt användbart för tunnväggiga rör i rostfritt stål och syrabeständiga rör där även små förskjutningar orsakar synliga svetsdefekter. AMA:s centreringsringar finns i storlekar från DN65 till DN1500 och täcker hela det spektrum av rördiametrar som används inom processindustrins tillämpningar.
Rörstöd och rörvändare
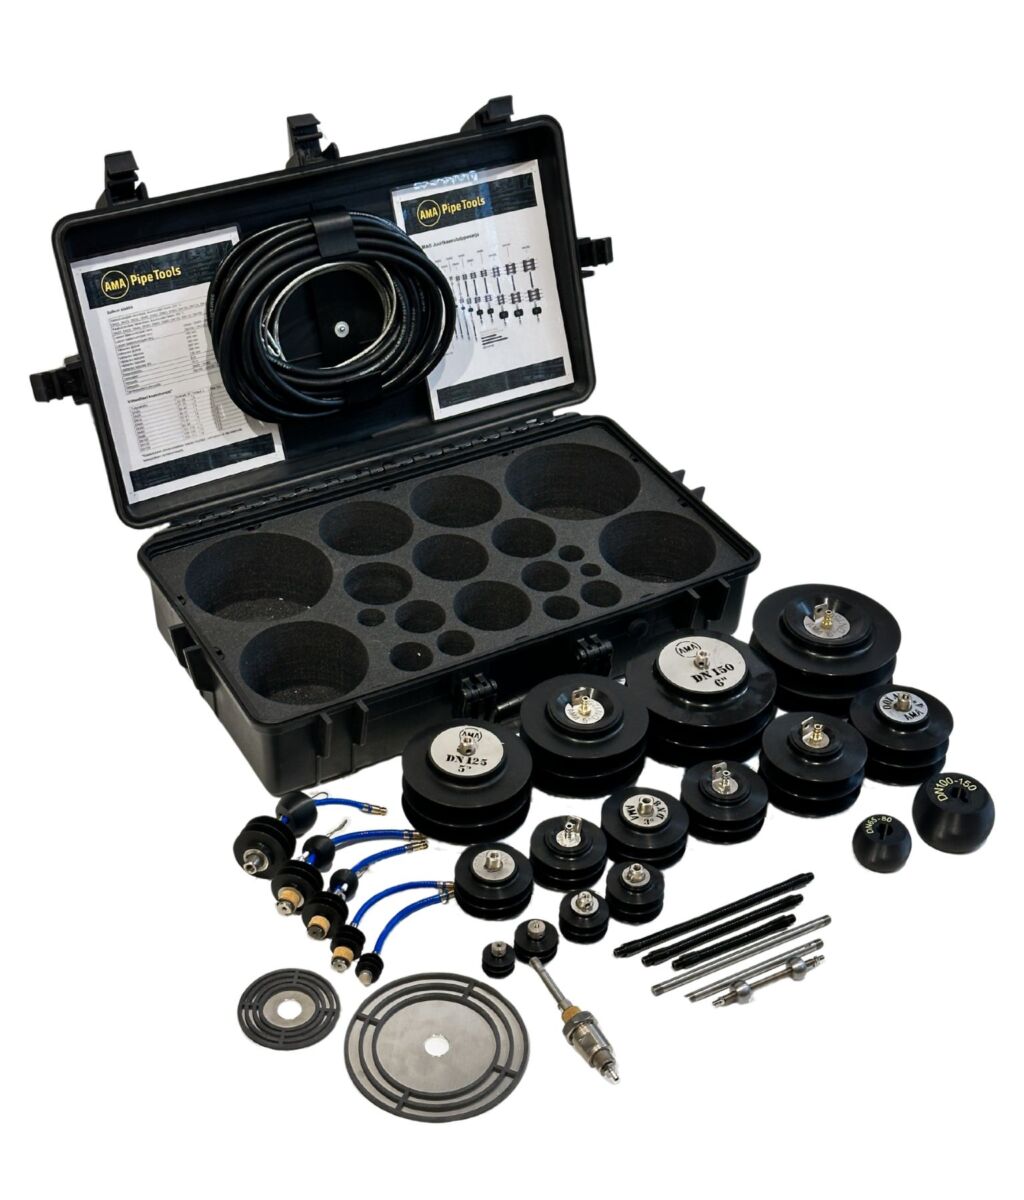
Stabilt rörstöd under häftsvetsning och svetsning är lika viktigt som inriktningen. Rörstöd håller röret på en konsekvent arbetshöjd, minskar trötthet och hjälper svetsaren att hålla en stadig position. För verkstäder som utför prefabricering i stora volymer tar en rörvändare detta ett steg längre genom att rotera röret i kontrollerad hastighet så att svetsaren kan stanna i en ergonomisk position under hela svetsningen. AMA Pipe Purge Kit är ett annat verktyg som stöder konsekventa rotsvetsningar i rör av rostfritt stål och legeringar genom att minska bakgassningstiden och skydda rötens baksida mot oxidation.
Vill du se hur AMA Roller-rörvändaren förbättrar rotsvetsningens kvalitet vid prefabricering? Läs mer om AMA Pipe Purge Kit här.
Vad orsakar rotsvetsdefekter och hur förebyggs de?
De vanligaste rotsvetsdefekterna är ofullständig insmältning, ofullständig sammansmältning, porositet, genomsvetsning och oxidation på rörets insida. Var och en har en specifik orsak och en specifik förebyggande åtgärd. Att identifiera grundorsaken till en defekt är det första steget mot att eliminera den konsekvent.
- Ofullständig insmältning orsakas av en för liten rotspringa, otillräcklig värmetillförsel eller för hög framföringshastighet. Förebyggande åtgärd: kontrollera spaltmåtten innan häftsvetsning och följ de godkända parametrarna i svetsningsproceduren.
- Ofullständig sammansmältning uppstår när ljusbågen inte smälter samman båda rörväggarnas rotar fullständigt. Förebyggande åtgärd: justera framföringsvinkel och säkerställ att ljusbågen riktas in i fogen och inte bara mot ytan.
- Porositet uppstår till följd av föroreningar, fukt eller otillräcklig skyddsgastäckning. Förebyggande åtgärd: rengör rörändarna noggrant, använd torra tillsatsmaterial och kontrollera gasflödena innan svetsningen påbörjas.
- Genomsvetsning inträffar när värmetillförseln är för hög i förhållande till godstjockleken. Förebyggande åtgärd: sänk strömstyrkan, öka framföringshastigheten och använd pulsinställningar där det är möjligt.
- Intern oxidation (sockring) på rostfritt stål uppstår när rotsvetsens baksida exponeras för syre under svetsning. Förebyggande åtgärd: spola rörets insida med inertgas och upprätthåll bakgasstrycket under hela rotpasset. Ett välutformat bakgassningssystem, som AMA Pipe Purge Kit, minskar både bakgassningstiden och gasförbrukningen samtidigt som det bildar en lufttät tätning.
Hur kontrollerar svetsare rotsvetsningens kvalitet innan de fortsätter?
Svetsare kontrollerar rotsvetsningens kvalitet genom visuell besiktning, följt av oförstörande provningsmetoder (NDT) som anges i projektets svetsningsprocedurspecifikation (WPS). Visuell besiktning är alltid den första kontrollen. Svetsaren undersöker det inre rotsträngprofilens utseende där det är åtkomligt och letar efter konkavitet, genomsvetsning, överdrivet inträngande eller missfärgning som indikerar oxidation.
På rörsvetsningar i rostfritt stål och höglegeringar är intern missfärgning (halmgula, blå eller grå toner) ett direkt tecken på att bakgassningen var otillräcklig. En ren silvergrå rotsträngyta indikerar att svetsningen var tillräckligt skyddad. Vissa projekt kräver boroskopinspektion av den inre rotsträngen innan fyllpassningarna påbörjas, särskilt inom läkemedels-, livsmedelsindustri- och högrenhetstillämpningar för processrör.
För bärande konstruktioner och trycksatta rörsystem är radiografisk provning (RT) eller ultraljudsprovning (UT) av rotområdet vanligt efter att svetsningen är klar. Dessa metoder detekterar inre defekter som visuell besiktning inte kan upptäcka. Att identifiera rotdefekter innan fyllpassningarna läggs ner sparar avsevärd omarbetningstid, vilket är anledningen till att många erfarna svetsledare kräver en visuell kontroll av varje rotpass innan svetsaren fortsätter.
Konsekventa rotsvetsningar handlar i grunden om förberedelse, rätt verktyg och disciplinerad teknik. När fogpassningen är korrekt, röret är ordentligt bakgassat och svetsaren följer en beprövad procedur blir rotpasset reproducerbart snarare än en källa till osäkerhet. På Welner konstruerar och tillverkar vi rörhanteringsverktyg som hjälper svetsningsproffs att genomföra den förberedelsen på rätt sätt – från centreringsringar och rörstöd till bakgassningssatser och rörvändare – för alla rördimensioner som används inom processindustrin. Hitta närmaste återförsäljare eller distributör i din region på vår sida för auktoriserade återförsäljare, eller kontakta oss direkt om du har frågor om vilka verktyg som passar din tillämpning.