Wie erzielen professionelle Schweißer gleichmäßige Wurzellagen?
Posted onErfahren Sie, wie Nahtvorbereitung, Passgenauigkeit und Spülverfahren die Gleichmäßigkeit der Wurzellage beim professionellen Rohrschweißen bestimmen.
Professionelle Schweißer erzielen gleichmäßige Wurzellagen, indem sie präzise Nahtvorbereitung, korrekte Passgenauigkeit, kontrollierte Schweißtechnik und ordnungsgemäßes Spülen miteinander verbinden. Die Wurzellage ist der anspruchsvollste Teil jeder Rohrschweißung, da sie das Fundament für alle nachfolgenden Lagen bildet. Wer hier Fehler macht, dem helfen auch keine weiteren Fülllagen, um die strukturelle Integrität darunter zu retten.
Dieser Artikel behandelt die wichtigsten Fragen, die Schweißer und Vorgesetzte zur Wurzellagenschweißung stellen – von der Passgenauigkeit über die Fehlervermeidung bis hin zur Qualitätsprüfung.
Welche Faktoren beeinflussen die Gleichmäßigkeit der Wurzellage am stärksten?
Die Gleichmäßigkeit der Wurzellage hängt von vier wesentlichen Faktoren ab: Nahtgeometrie, Passgenauigkeit, Materialreinheit und der Technik des Schweißers. Wenn auch nur einer dieser Faktoren nicht stimmt, leidet die Wurzellage darunter. Beim Rohrschweißen können selbst kleine Abweichungen in der Spaltbreite oder der Rohraußenausrichtung zu unvollständiger Verschmelzung, Durchbrand oder Porosität führen, die sich über die gesamte Nahtlänge erstreckt.
Auch der Werkstofftyp spielt eine entscheidende Rolle. Edelstahl und andere Legierungen reagieren anders auf den Wärmeeintrag als Kohlenstoffstahl, weshalb der Schweißer Schweißgeschwindigkeit, Stromstärke und Schutzgas entsprechend anpassen muss. Ungleichmäßiger Wärmeeintrag ist einer der häufigsten Gründe, warum Wurzellagen die Qualitätsprüfung nicht bestehen.
Schließlich spielt auch die Arbeitsumgebung eine Rolle. Wind, Luftfeuchtigkeit und schlechte Beleuchtung beeinträchtigen die Fähigkeit des Schweißers, einen stabilen Lichtbogen aufrechtzuerhalten und das Schmelzbad zu beobachten. Vor-Ort-Bedingungen sind schwieriger zu kontrollieren als die werksseitige Vorfertigung – ein Grund, warum erfahrene Teams so viel Vorbereitung wie möglich leisten, bevor die Rohre auf die Baustelle kommen.
Wie beeinflusst die Nahtvorbereitung die Wurzellage?
Die Nahtvorbereitung bestimmt das Ergebnis der Wurzellage unmittelbar. Fugenwinkel, Stegbreite und Wurzelspalt müssen alle innerhalb der durch die Schweißanweisung festgelegten Toleranzen liegen. Ist der Wurzelspalt zu groß, droht Durchbrand. Ist er zu eng, kann der Schweißer keine vollständige Durchschweißung erzielen, was zu einem Kaltaufschmelzfehler oder unvollständiger Verschmelzung an der Wurzel führt.
Rohrenden müssen sauber und rechtwinklig geschnitten werden. Ovale oder ungleichmäßige Rohrenden machen es nahezu unmöglich, einen gleichmäßigen Spalt über den gesamten Umfang einzuhalten. Schleifen, maschinelle Bearbeitung oder der Einsatz eines Rohr-Anfasgeräts gibt dem Schweißer eine gleichmäßige Fläche, mit der er zuverlässig arbeiten kann.
Sauberkeit ist ebenso wichtig. Öl, Feuchtigkeit, Walzzunder und Oxidschichten bringen Wasserstoff und Verunreinigungen in das Schmelzbad ein. Diese verursachen Porosität und Risse, besonders an der Wurzel, wo der Schweißnahtquerschnitt am dünnsten und anfälligsten ist. Die Rohrenden gründlich zu reinigen und bis zum Schweißbeginn sauber zu halten, ist ein unverzichtbarer Schritt beim professionellen Rohrschweißen.
Welche Schweißtechnik wird für die Wurzellage beim Rohrschweißen verwendet?
Die am weitesten verbreitete Technik für die Wurzellagenschweißung an Rohren ist das WIG-Schweißen (GTAW), insbesondere bei Edelstahl, Chrom-Molybdän-Stahl und anderen hochwertigen Anwendungen. WIG gibt dem Schweißer eine präzise Kontrolle über Wärmeeintrag und Schmelzbadform, was wichtig ist, wenn durch einen engen Wurzelspalt mit begrenztem Zugang geschweißt wird. Für Kohlenstoffstahlrohre bei weniger kritischen Anwendungen sind Zellulosestabelektroden mit dem E-Hand-Schweißen (SMAW) üblich, besonders auf Baustellen.
Unabhängig vom Verfahren verwendet der Schweißer bei offenen Wurzelnähten typischerweise die Schlüssellochtechnik. Der Lichtbogen durchdringt den Wurzelspalt und bildet ein kleines Schlüsselloch an der Vorderkante des Schmelzbades. Der Schweißer bewegt sich dann gleichmäßig vorwärts, sodass sich das Bad hinter dem Schlüsselloch schließt und beide Rohrwände von innen nach außen verschmolzen werden.
Schweißgeschwindigkeit und Lichtbogenlänge sind die beiden Variablen, die die Qualität der Wurzellage während des Schweißens am stärksten beeinflussen. Zu schnelles Bewegen führt zu Bindefehlern; zu langsames Bewegen verursacht übermäßigen Wärmestau und Durchbrand. Eine kurze, stabile Lichtbogenlänge hält das Schmelzbad unter Kontrolle und reduziert Spritzer und Oxidation.
Welche Werkzeuge verwenden professionelle Schweißer, um eine genaue Passgenauigkeit sicherzustellen?
Professionelle Schweißer setzen auf Rohrausrichtwerkzeuge, Zentrierschellen, Rohrböcke und Rohrrotationsvorrichtungen, um vor Beginn der Wurzellage eine genaue Passgenauigkeit zu erzielen. Genaue Passgenauigkeit bedeutet, dass die Rohrenden konzentrisch sind, der Wurzelspalt gleichmäßig ist und die Naht in Position gehalten wird, ohne dass der Schweißer das Rohr beim Heften manuell stützen muss.
Ausricht- und Zentrierwerkzeuge
Zentrierschellen sind eines der wirksamsten Werkzeuge, um schnell eine genaue Rohrausrichtung zu erzielen. Sie werden außen um die Rohrverbindung geklemmt und ziehen beide Rohrenden in die Konzentrizität, wodurch Höhenversatz beseitigt wird. Dies ist besonders nützlich bei dünnwandigem Edelstahl und säurebeständigen Rohren, bei denen selbst kleine Versätze zu sichtbaren Schweißfehlern führen. AMA-Zentrierschellen sind in Größen von DN65 bis DN1500 erhältlich und decken den gesamten Rohrdurchmesserbereich für Anwendungen in der Prozessindustrie ab.
Rohrböcke und Rohrrotationsvorrichtungen
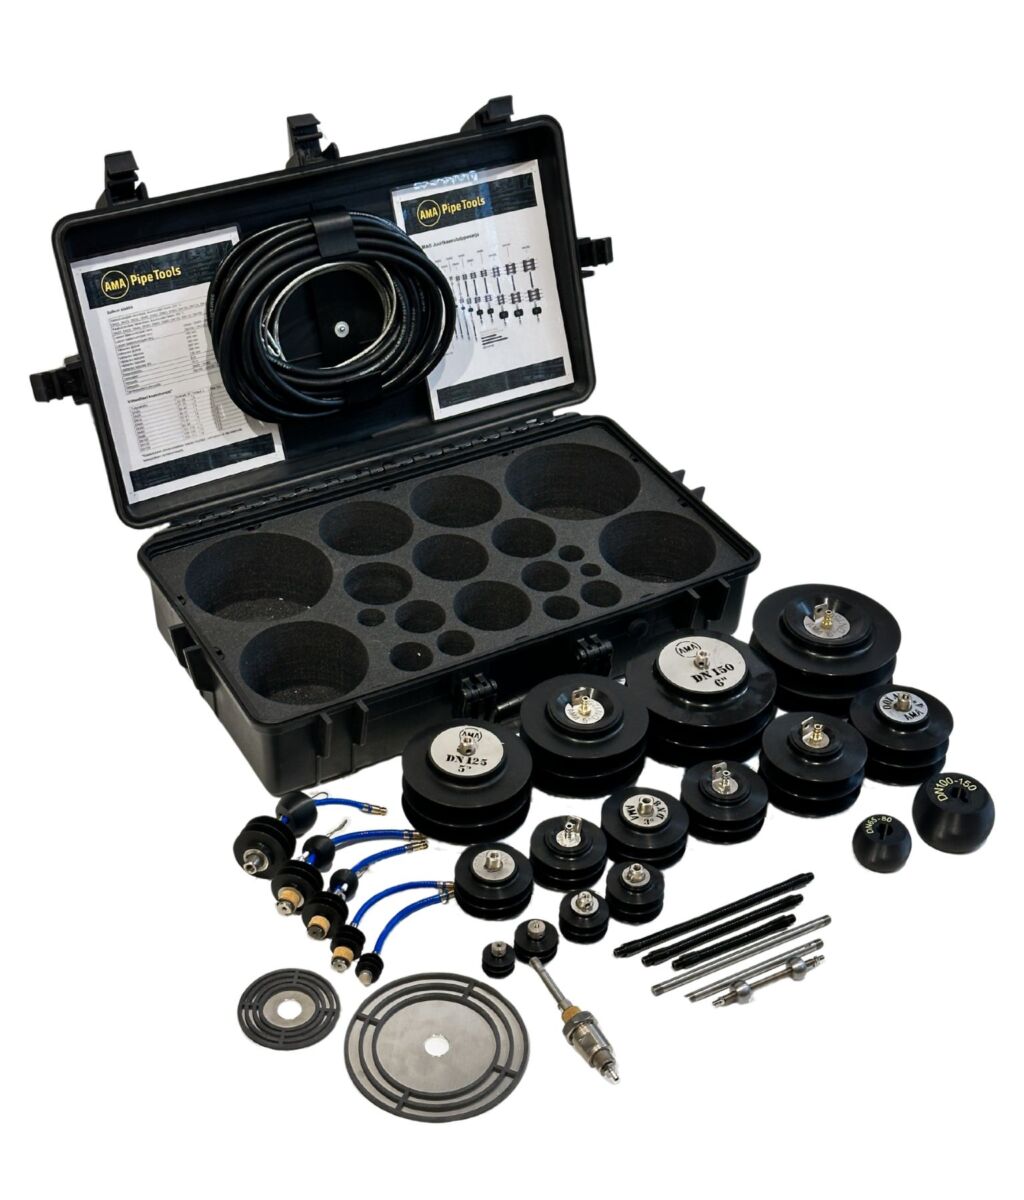
Eine stabile Rohrunterstützung beim Heften und Schweißen ist ebenso wichtig wie die Ausrichtung. Rohrböcke halten das Rohr auf einer gleichbleibenden Arbeitshöhe, reduzieren die Ermüdung und helfen dem Schweißer, eine stabile Position zu halten. Für Werkstätten, die Vorfertigung in größerem Umfang betreiben, geht eine Rohrrotationsvorrichtung noch einen Schritt weiter: Sie dreht das Rohr mit kontrollierter Geschwindigkeit, sodass der Schweißer während der gesamten Schweißung in einer ergonomischen Position bleiben kann. Das AMA Pipe Purge Kit ist ein weiteres Werkzeug, das gleichmäßige Wurzellagen bei Edelstahl- und Legierungsrohranwendungen unterstützt, indem es die Spülzeit verkürzt und die Rückseite der Wurzel vor Oxidation schützt.
Möchten Sie sehen, wie die AMA Roller-Rohrrotationsvorrichtung die Wurzellagenqualität bei der Vorfertigung verbessert? Lesen Sie hier mehr über das AMA Pipe Purge Kit.
Was verursacht Wurzellagenfehler und wie werden sie verhindert?
Die häufigsten Wurzellagenfehler sind unvollständige Durchschweißung, Bindefehler, Porosität, Durchbrand und Oxidation auf der Rohrinnenseite. Jeder Fehler hat eine spezifische Ursache und eine spezifische Präventionsstrategie. Die Grundursache eines Fehlers zu identifizieren, ist der erste Schritt, um ihn dauerhaft zu beseitigen.
- Unvollständige Durchschweißung wird durch einen zu kleinen Wurzelspalt, unzureichenden Wärmeeintrag oder zu schnelles Schweißen verursacht. Vorbeugung: Spaltmaße vor dem Heften prüfen und die genehmigten Schweißanweisungsparameter einhalten.
- Bindefehler entstehen, wenn der Lichtbogen beide Rohrwände an der Wurzel nicht vollständig aufschmilzt. Vorbeugung: Anstellwinkel anpassen und sicherstellen, dass der Lichtbogen in die Naht gerichtet ist und nicht nur auf die Oberfläche trifft.
- Porosität entsteht durch Verunreinigungen, Feuchtigkeit oder unzureichende Schutzgasabdeckung. Vorbeugung: Rohrenden gründlich reinigen, trockene Zusatzwerkstoffe verwenden und Gasmengen vor Beginn prüfen.
- Durchbrand tritt auf, wenn der Wärmeeintrag im Verhältnis zur Wanddicke zu hoch ist. Vorbeugung: Stromstärke reduzieren, Schweißgeschwindigkeit erhöhen und falls verfügbar Pulseinstellungen verwenden.
- Innere Oxidation (Anlauffarben) bei Edelstahl entsteht, wenn die Rückseite der Wurzellage während des Schweißens Sauerstoff ausgesetzt ist. Vorbeugung: Rohrinneres mit Inertgas spülen und den Spüldruck während der gesamten Wurzellage aufrechterhalten. Ein gut konzipiertes Spülsystem, wie das AMA Pipe Purge Kit, reduziert sowohl Spülzeit als auch Gasverbrauch und bildet gleichzeitig eine luftdichte Abdichtung.
Wie prüfen Schweißer die Qualität der Wurzellage, bevor sie weitermachen?
Schweißer prüfen die Qualität der Wurzellage durch Sichtprüfung, gefolgt von zerstörungsfreien Prüfverfahren (ZfP), die in der projektbezogenen Schweißanweisung (WPS) festgelegt sind. Die Sichtprüfung ist stets die erste Kontrolle. Der Schweißer untersucht das innere Wurzelraupenprofil, soweit zugänglich, und achtet auf Einbrand, Durchbrand, übermäßige Einbrandtiefe oder Verfärbungen, die auf Oxidation hinweisen.
Bei Edelstahl- und Hochlegierungsrohrschweißungen ist eine innere Verfärbung (stroh-, blau- oder graufarbene Töne) ein eindeutiges Zeichen dafür, dass die Spülung unzureichend war. Eine sauber silberfarbene Wurzelraupe zeigt an, dass die Schweißnaht ordnungsgemäß geschützt war. Bei einigen Projekten ist eine Boroskopinspektion der inneren Wurzelraupe erforderlich, bevor die Fülllagen begonnen werden – insbesondere bei Rohrleitungen für die Pharmaindustrie, die Lebensmittelverarbeitung und Reinstrohranwendungen.
Bei tragenden Rohr- und Drucksystemen sind Röntgenprüfung (RT) oder Ultraschallprüfung (UT) des Wurzelbereichs nach Fertigstellung der Schweißnaht üblich. Diese Verfahren erkennen innere Fehler, die bei der Sichtprüfung nicht erfasst werden können. Wurzelfehler zu erkennen, bevor Fülllagen aufgebracht werden, spart erheblichen Nacharbeitsaufwand – weshalb viele erfahrene Schweißaufsichten auf einer Sichtprüfung jeder Wurzellage bestehen, bevor der Schweißer weitermacht.
Gleichmäßige Wurzellagen beruhen auf guter Vorbereitung, den richtigen Werkzeugen und disziplinierter Technik. Wenn die Nahtpassgenauigkeit stimmt, das Rohr ordnungsgemäß gespült wird und der Schweißer einem bewährten Verfahren folgt, wird die Wurzellage reproduzierbar – statt eine Quelle der Unsicherheit zu sein. Bei Welner entwickeln und fertigen wir Rohrhandhabungswerkzeuge, die Schweißfachleuten helfen, diese Vorbereitung richtig umzusetzen – von Zentrierschellen und Rohrböcken bis hin zu Spülkits und Rohrrotationsvorrichtungen, für alle in der Prozessindustrie verwendeten Rohrgrößen. Den nächsten Händler oder Distributor in Ihrer Region finden Sie auf unserer Seite der autorisierten Händler, oder kontaktieren Sie uns direkt, wenn Sie Fragen dazu haben, welche Werkzeuge für Ihre Anwendung geeignet sind.