Varför är korrekt rörinriktning viktig innan svetsning?
Posted onFelriktade rör med bara några millimeters avvikelse kan äventyra svetskvaliteten, konstruktionens hållfasthet och systemets säkerhet — så här gör du åt det.
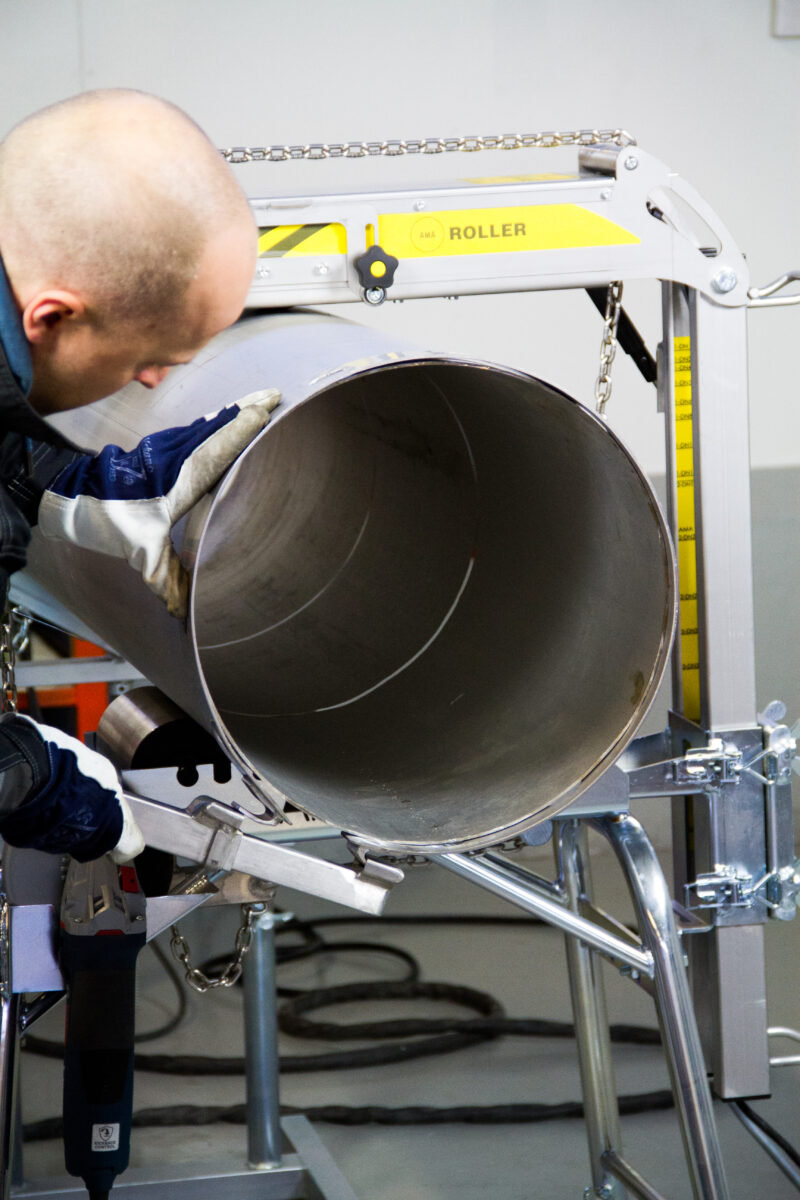
Noggrann rörinriktning före svetsning påverkar direkt kvaliteten, hållfastheten och säkerheten hos den färdiga skarven. När rör är korrekt inriktade smälter svetsen jämnt över hela tvärsnittet, rotgapet förblir konsekvent och den färdiga konstruktionen uppfyller de dimensionstoleranser som projektet kräver. Dålig inriktning, även med några millimeter, kan äventyra allt från svetskvalitet till systemets långsiktiga prestanda. Avsnitten nedan går igenom de vanligaste frågorna som svetsare, arbetsledare och projektledare ställer om rörinriktning före svetsning.
Vad händer med en svets när rör är feljusterade?
När rör är feljusterade före svetsning kan svetssträngen inte smälta samman skarven jämnt. Svetsaren tvingas kompensera genom att tillföra extra tillsatsmaterial på ena sidan, vilket skapar en ojämn svetsprofil, inkonsekvent inträngning och en skarv som beter sig annorlunda under belastning än vad konstruktionen avsett. Redan en liten förskjutning förändrar rotgapets geometri och påverkar hur värmen fördelas under svetspasset.
I praktiken visar sig problem med feljusterade rör på flera sätt:
- Ojämn rotinträngning — ena sidan av skarven får full sammansmältning medan den andra sidan är underinträngd eller uppvisar en kallöverlappning
- Överdrivet svetspålägg — svetsaren lägger extra pass för att fylla gapet, vilket ökar värmetillförseln och deformationen
- Vinkeldeformation — den färdiga rörspoolkonstruktionen drar sig ur linje när den svalnar
- Underkänd kontroll — röntgen- eller ultraljudsprovning avslöjar inre defekter som kräver kostsamma reparationer eller fullständig utskärning
Ju tjockare rörväggen är och ju strängare svetskoden är, desto mindre tolerans finns det för feljustering inför den första häftsvetsningen. Att få passningen rätt innan du tänder bågen är betydligt billigare än att reparera en underkänd svets i efterhand.
Hur påverkar rörmissinriktning den strukturella integriteten?
Rörmissinriktning minskar den strukturella integriteten hos en svetsad skarv genom att skapa spänningskoncentrationer vid förskjutningen. När ett rör bär tryck, flöde eller mekanisk belastning koncentreras spänningen till den tunnaste eller mest oregelbundna delen av svetsen. En skarv med ett betydande högt-lågt-tillstånd beter sig som ett hack under cyklisk belastning, vilket är just den typ av tillstånd som leder till utmattningssprickor över tid.
I processindustrin är konsekvenserna särskilt allvarliga. System som transporterar högtrycksvätska, ånga eller korrosiva medier är beroende av den fulla tvärsnittskapaciteten hos varje svets. En feljusterad skarv som godkänns vid en grundläggande visuell kontroll kan ändå ha dolda sammansmältningsdefekter som enbart uppträder under tryck eller efter år av termisk cykling.
Högt-lågt-tillståndet — där de inre ytorna hos två rör inte är i jämnhöjd — är ett av de vanligaste inriktningsfelen vid rörfabrikation. Redan en intern förskjutning på 1 till 2 mm skapar en flödesstörning och en spänningskoncentration på samma ställe. I rörledningar av rostfritt stål och duplexlegeringar, där korrosionsbeständigheten är beroende av en slät och ostörd inre yta, är detta ännu viktigare.
Vilka säkerhetsrisker medför dålig rörinriktning vid svetsning?
Dålig rörinriktning före svetsning skapar säkerhetsrisker som sträcker sig långt bortom svetsen i sig. En strukturellt svag skarv i ett trycksatt system kan haverera plötsligt och frigöra vätska, ånga eller gas med hög energi. I industriella miljöer är denna typ av haveri en allvarlig fara för personal och utrustning. Feljusterade skarvar ökar också risken för läckage, vilket i processanläggningar som hanterar brandfarliga eller giftiga medier kan få allvarliga konsekvenser.
Ur ett praktiskt säkerhetsperspektiv skapar dålig röranpassning vid svetsning även risker under själva svetsprocessen:
- Inkonsekventa rotgap tvingar svetsaren till besvärliga arbetsställningar, vilket ökar risken för genomsvetsning eller exponering för ljusbågsflash
- Överdrivet värmetillskott vid kompensation för feljustering kan deformera angränsande kopplingar, ventiler eller stöd
- Underkända svetsar kräver slipning och omsvetsning, vilket medför ytterligare risker vid skärning, slipning och ny kontroll
Inom branscher som olja och gas, läkemedelsindustrin och livsmedelsindustrin är svetsade rörsystem föremål för strikt trycktestning och regulatorisk inspektion. En svets som underkänns på grund av feljustering skapar inte bara en reparationskostnad — den kan försena ett projekt, utlösa en säkerhetsgenomgång eller resultera i en avvikelserapport som påverkar entreprenörens ställning hos beställaren.
Hur fungerar rörinriktningsklämmor och passningsverktyg?
Rörinriktningsklämmor och passningsverktyg håller två rörändar i rätt position i förhållande till varandra så att svetsaren kan häftsveta skarven innan verktygen tas bort. De fungerar genom att applicera en kontrollerad och jämn klämkraft runt rörets utsida, dra ihop båda ändarna till ett koncentriskt och jämnhöjt läge och hålla det angivna rotgapet medan häftsvetsarna placeras.
Externa inriktningsverktyg, som centreringsringar, är den vanligaste typen som används vid rörspoolmontering och prefabriceringsarbete. En centreringsring omsluter utsidan av båda rörändar vid skarven och dras åt med en ringåtdragare utrustad med tryckbärande lager. De tryckbärande lagren gör att åtdragaren kan applicera hög klämkraft smidigt och utan att skada rörytorna.
AMA Centreringsringar är ett bra exempel på hur detta fungerar i praktiken. Ringen av rostfritt stål monteras runt skarven och ringåtdragaren drar åt den så att båda rörändar riktas in koncentriskt. Detta eliminerar högt-lågt-tillståndet och håller rotgapet på rätt dimension medan häftsvetsarna placeras. När häftsvetsarna är säkrade tas ringen bort och svetsningen fortsätter.
Läs mer om AMA Centreringsringar och hitta rätt storlek för ditt rörarbete: AMA Centreringsringssats
För rörstorlekar från DN65 upp till DN1500 skalas ringsystemet därefter. Mindre storlekar använder en Mini-åtdragare, medan större ringar från DN600 och uppåt använder en stor åtdragare med utökat spann för större vridkraft. Detta gör systemet praktiskt för hela spannet av rördiametrar som förekommer i processindustrin, inte bara för stordimensionerade rör.
Vilka standarder definierar godtagbara toleranser för rörinriktning?
Godtagbara toleranser för rörinriktning före svetsning definieras av den tillämpliga svetskoden eller rörstandarden för projektet. De mest använda standarderna inom industriell rörsvetsning är ASME B31.3 (processrörsystem), EN 13480 (europeiska metalliska industriella rörsystem) och AWS D10.12 för konstruktions- och allmän rörsvetsning. Varje standard anger den maximalt tillåtna högt-lågt-förskjutningen vid en stumsvetsad skarv, vanligtvis uttryckt som en andel av väggtjockleken eller ett absolut mått i millimeter.
I allmänhet begränsar de flesta processindustrins rörledningsstandarder den interna feljusteringen vid en stumskarv till högst 1,5 mm, eller en definierad procentandel av den nominella väggtjockleken, beroende på vilket värde som är lägst. För tunnväggiga rör av rostfritt stål eller höglegeringsrör är toleransen ofta snävare eftersom ytojämnheter på insidan påverkar både korrosionsbeständigheten och flödesegenskaperna.
Det är viktigt att kontrollera den specifika standarden och projektets svetsningsprocedurspecifikation (WPS) innan passningsarbetet påbörjas. WPS:en definierar rotgapet, tillåten högt-lågt-avvikelse samt eventuella krav på förvärmning eller mellanpasstemperatur som påverkar hur du genomför inriktningen. Om du arbetar enligt en beställarspecifikation kan det dokumentet ställa strängare toleranser än grundstandarden.
När bör rörinriktning kontrolleras under installation?
Rörinriktning bör kontrolleras vid tre tillfällen under installationen: före passning, efter passning och häftsvetsning samt efter att den färdiga svetsen har svalnat. Det räcker inte att kontrollera inriktningen bara en gång, eftersom häftsvetsning och termisk krympning under avkylningen båda kan förskjuta skarvens position något, särskilt på längre rörspoolkonstruktioner.
Före passning
Kontrollera att rörändar är kapade vinkelrätt och att eventuell fasberedning är konsekvent runt hela omkretsen. Rör som inte är kapade vinkelrätt mot mittlinjen kommer inte att riktas in korrekt oavsett hur väl passningsverktyget appliceras. Kontrollera också att rörändar är rena och fria från deformationer orsakade av tidigare hantering eller kapning.
Efter häftsvetsning
När centreringsringen eller inriktningsklämmorna är på plats och häftsvetsarna är lagda, kontrollera skarven igen innan verktygen tas bort. Mät rotgapet på flera punkter runt omkretsen och bekräfta att högt-lågt-avvikelsen ligger inom den tolerans som den tillämpliga standarden anger. Om häftsvetsarna har dragit ena sidan ur position, korrigera detta innan du fortsätter.
Efter svetsning och avkylning
På prefabricerade rörspooler, kontrollera de totala konstruktionsmåtten efter att svetsen har svalnat helt. Termisk krympning under avkylningen kan ge upphov till vinkelavvikelse längs spoolen, vilket ackumuleras över flera skarvar. Att upptäcka detta tidigt, innan spoolen transporteras till arbetsplatsen, undviker kostsamma omarbetningar under installationen.
Vid prefabricering i verkstad hjälper rörstöd och rotatorer som håller röret på en konsekvent höjd och medger kontrollerad rotation också till att bibehålla inriktningen under svetsprocessen. Konsekvent stöd minskar risken för att röret sjunker eller förskjuts mellan häftsvetsningen och slutförandet av rotpasset.
Rätt rörinriktning — varje gång
Noggrann rörinriktning före svetsning är inte bara en kvalitetskontrollpunkt — den avgör direkt om den färdiga skarven är säker, kontrollerbar och driftsäker. Från att kontrollera rotgapet och eliminera högt-lågt-tillståndet till att uppfylla de toleranser som ASME, EN eller ditt projekts WPS ställer, spelar varje steg i passningsprocessen roll.
På Welner konstruerar och tillverkar vi professionella rörhanteringsverktyg, inklusive AMA Centreringsringar, rörstöd och rörrotatorer, specifikt för att hjälpa svetsare och prefabriceringsgrupper att få inriktningen rätt innan den första bågen tänds. Våra verktyg används i de nordiska länderna och i hela Europa inom processindustrins rörsvetsning, från tunnväggigt rostfritt arbete till stordimensionerade spoolkonstruktioner.
Om du vill se våra produkter via en lokal leverantör hittar du din närmaste återförsäljare på vår sida för auktoriserade återförsäljare. Eller om du har en fråga om vilket verktyg som passar din applikation, kontakta oss direkt så hjälper vi dig att hitta rätt lösning.