Jak poprawić spawanie rur metodą MIG i MAG?
Posted onOpanuj spawanie rur metodą MIG i MAG dzięki czterem sprawdzonym czynnikom, które eliminują pęknięcia, porowatość i kosztowne poprawki.
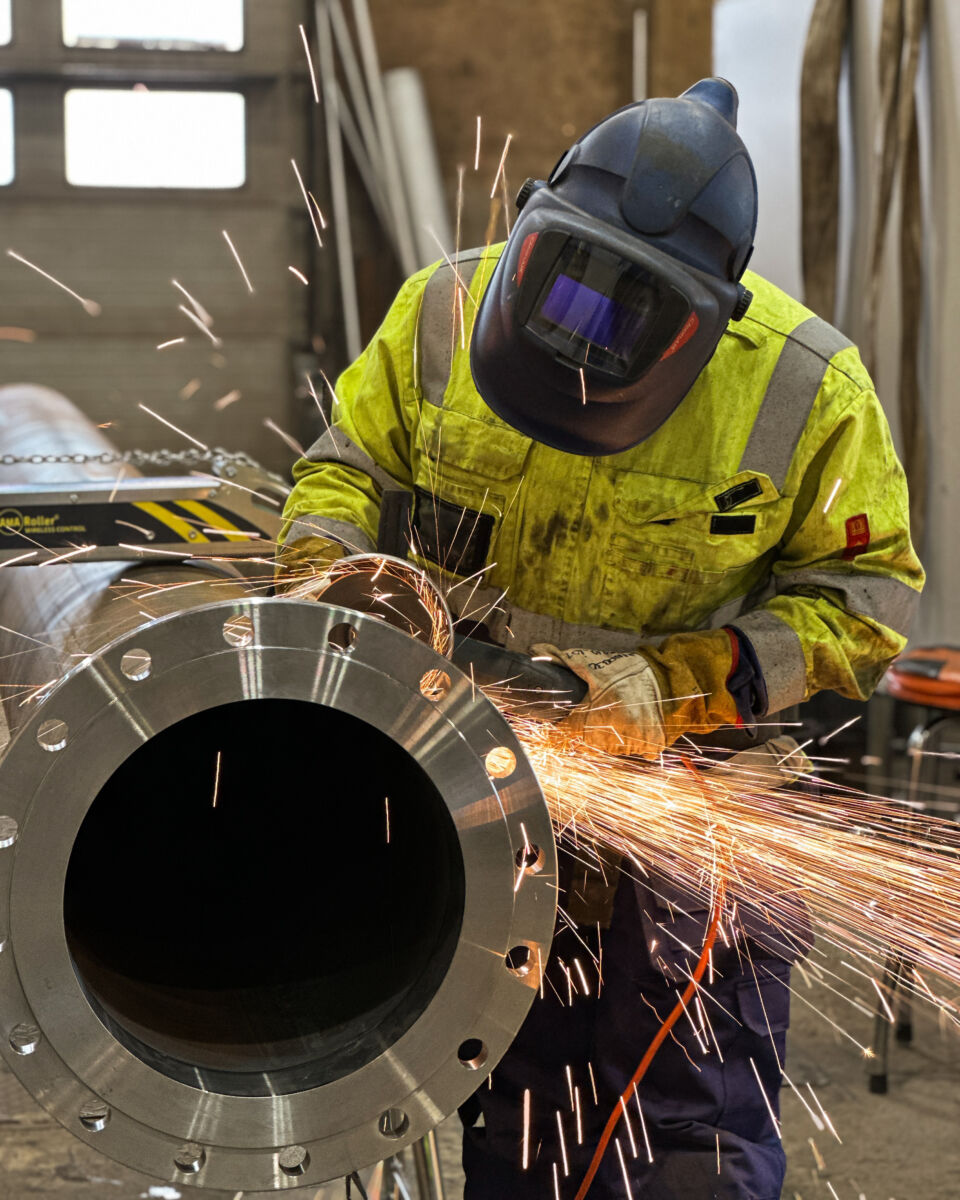
Możesz poprawić jakość spawania rur metodami MIG i MAG, łącząc właściwe przygotowanie złącza, odpowiedni dobór gazu osłonowego, stabilne ustawienia podawania drutu oraz prawidłowe postępowanie z rurami przez cały proces. Te cztery czynniki działają wspólnie, a słabość któregokolwiek z nich bezpośrednio odbija się na gotowym spoinie. Niezależnie od tego, czy spawasz w warsztacie prefabrykacji, czy na placu budowy, zasady pozostają takie same. Poniżej omawiamy najczęstsze pytania, jakie zadają spawacze i kierownicy, gdy chcą uzyskać lepsze wyniki przy spawaniu rur.
Jakie są kluczowe różnice między spawaniem MIG i MAG na rurach?
Spawanie MIG wykorzystuje obojętny gaz osłonowy, taki jak argon lub hel, podczas gdy spawanie MAG stosuje gaz aktywny, taki jak CO2 lub mieszankę gazową zawierającą CO2. W przypadku rur różnica ta bezpośrednio wpływa na stabilność łuku, poziom odprysków oraz właściwości mechaniczne gotowego spoiny. MIG jest zazwyczaj stosowany do metali nieżelaznych i stali nierdzewnej, natomiast MAG jest standardowym wyborem dla rur ze stali węglowej i niskostopowej.
W praktyce spawanie MAG z mieszanką gazową, taką jak 82% argonu i 18% CO2 (powszechnie nazywaną M21), zapewnia stabilny łuk z mniejszą ilością odprysków niż czysty CO2, zachowując jednocześnie efekt utleniający poprawiający wtopienie w stali. Czysty CO2 jest tańszy, ale wytwarza więcej odprysków i bardziej nieregularny kształt ściegu, co może oznaczać więcej czasu poświęconego na czyszczenie.
W przypadku rur ze stali nierdzewnej spawanie MIG z gazem trójskładnikowym lub mieszanką o wysokiej zawartości argonu chroni jeziorko spawalnicze przed utlenianiem i zachowuje odporność na korozję. Wybór niewłaściwego procesu dla materiału podstawowego jest jednym z najczęstszych powodów, dla których spoiny rur nie przechodzą kontroli jakości, dlatego dopasowanie procesu do materiału jest koniecznością.
Jak przygotowanie złącza wpływa na jakość spawów MIG i MAG na rurach?
Przygotowanie złącza ma bezpośredni i mierzalny wpływ na jakość spawów rur metodami MIG i MAG. Źle przygotowane złącza prowadzą do niejednolitych szczelin korzeniowych, nieprawidłowego ustawienia, zanieczyszczeń i niepełnego wtopienia. Dobrze przygotowane złącze daje spawaczowi powtarzalny punkt wyjścia i zmniejsza ryzyko wad w ściegu korzeniowym oraz kolejnych ściegach wypełniających.
Ustawienie i dopasowanie
Ustawienie rur jest jednym z najczęstszych źródeł wad spawalniczych. Nawet niewielkie odchylenia w złączu powodują nierównomierną grubość ścianki w obszarze spoiny, co może prowadzić do niepełnego przetopu po jednej stronie i przepalenia po drugiej. Stosowanie kołnierzy centrujących podczas dopasowywania eliminuje zgadywanie i utrzymuje rury we właściwym położeniu podczas wykonywania spoin sczepnych. Kołnierze centrujące firmy AMA są dostępne dla szerokiego zakresu średnic rur i zostały zaprojektowane w celu minimalizacji błędów montażowych.
Czystość powierzchni
Procesy MIG i MAG są wrażliwe na zanieczyszczenia powierzchni. Olej, wilgoć, zgorzelina walcownicza, rdza i farba wprowadzają wodór i inne gazy do jeziorka spawalniczego, co prowadzi do porowatości i pęknięć. Przed spawaniem oczyść obszar złącza szlifierką lub szczotką drucianą, a następnie odtłuść odpowiednim rozpuszczalnikiem. Ten krok zajmuje kilka minut, ale zapobiega wadom, których naprawa trwa znacznie dłużej.
Jakie ustawienia gazu osłonowego sprawdzają się najlepiej przy spawaniu rur?
Do spawania MAG rur ze stali węglowej mieszanka gazowa zawierająca od 75 do 82% argonu z pozostałą częścią CO2 zapewnia najlepszą równowagę między stabilnością łuku, niskim poziomem odprysków a dobrymi właściwościami mechanicznymi. Do spawania MIG rur ze stali nierdzewnej powszechnie stosuje się mieszankę o wysokiej zawartości argonu z 2 do 3% CO2 lub gaz trójskładnikowy (argon, hel, CO2). Przepływ gazu wynosi zazwyczaj od 12 do 18 litrów na minutę, w zależności od rozmiaru dyszy i warunków na stanowisku pracy.
Na placach budowy narażonych na wiatr lub przeciągi może być konieczne zwiększenie przepływu lub zastosowanie soczewki gazowej, aby utrzymać odpowiednią osłonę jeziorka spawalniczego. Jednak nadmierne zwiększenie przepływu powoduje turbulencje, które wciągają powietrze atmosferyczne i pogarszają osłonę. Przepływ powyżej 20 do 25 litrów na minutę rzadko poprawia wyniki, a często je pogarsza.
W przypadku rur ze stali nierdzewnej ważne jest również przedmuchiwanie od wewnątrz (back purging). Podczas spawania ściegu korzeniowego na stali nierdzewnej wnętrze rury musi być przedmuchiwane gazem obojętnym, aby zapobiec utlenianiu od strony grani spoiny. Utlenianie po stronie korzenia obniża odporność na korozję i może spowodować, że spoina nie spełni wymagań w agresywnych środowiskach procesowych. Zatyczki do przedmuchiwania i zestawy do purging’u przyspieszają i usprawniają ten proces, tworząc szczelne uszczelnienie wewnątrz rury i zmniejszając ilość potrzebnego gazu.
Dlaczego spoiny rur pękają lub wykazują porowatość?
Spoiny rur pękają lub wykazują porowatość przede wszystkim z powodu zanieczyszczenia wodorem, niewystarczającej osłony gazowej, złego przygotowania złącza lub nieprawidłowego ciepła wprowadzonego. Każda z tych przyczyn powoduje inny rodzaj wady, a zidentyfikowanie, z którą mamy do czynienia, pomaga usunąć przyczynę źródłową, a nie tylko objaw.
Porowatość
Porowatość w spoinach rur wykonanych metodami MIG i MAG jest niemal zawsze spowodowana uwięzieniem gazu w krzepnącym jeziorku spawalniczym. Najczęstsze przyczyny to zanieczyszczenie powierzchni (olej, wilgoć, rdza), niewystarczające pokrycie gazem osłonowym, uszkodzona lub zatkana dysza gazowa lub zbyt wysoki przepływ gazu powodujący turbulencje. Najpierw sprawdź materiały eksploatacyjne i układ doprowadzania gazu, zanim założysz, że problem leży w technice spawania.
Pęknięcia
Pęknięcia w spoinach rur dzielą się na dwie główne kategorie: pęknięcia na gorąco i pęknięcia na zimno. Pęknięcia na gorąco powstają podczas krzepnięcia i są często związane z wysoką zawartością siarki lub fosforu w materiale podstawowym lub ze ściegiem zbyt wąskim i głębokim w stosunku do jego szerokości. Pęknięcia na zimno, zwane również pęknięciami wywołanymi wodorem, powstają po ostygnięciu spoiny i są spowodowane wodorem pochłoniętym podczas spawania w połączeniu z naprężeniami szczątkowymi. Podgrzewanie rury przed spawaniem zmniejsza ryzyko pęknięć na zimno w przypadku grubszych ścianek i stali o wyższej wytrzymałości.
Jakie narzędzia do obsługi rur poprawiają wyniki spawania MIG i MAG?
Narzędzia do obsługi rur, które utrzymują rurę we właściwej pozycji i obracają ją z kontrolowaną prędkością, bezpośrednio poprawiają wyniki spawania MIG i MAG. Gdy spawacz może pracować w stałej, ergonomicznej pozycji, podczas gdy rura się obraca, ścieg spoiny jest bardziej równomierny, ciepło wprowadzone pozostaje stałe, a ryzyko wad pozycyjnych znacznie spada.
Obrotnik do rur jest najskuteczniejszym narzędziem poprawiającym jakość spawania w warsztacie prefabrykacji. Obrotnik do rur AMA Roller obraca rury o średnicy od 30 do 508 mm z kontrolowaną prędkością, dzięki czemu spawacz pozostaje przez cały czas w jednej ergonomicznej pozycji podczas wykonywania pełnego spoiny obwodowej. Efektem jest ścieg, który pod względem równomierności przypomina spawanie robotyczne, bez kosztów automatyzacji.
Zapoznaj się z obrotnikiem do rur AMA Roller i sprawdź pełną specyfikację techniczną:
AMA Roller Standard Pipe Rotator
W sytuacjach, gdy spawacz musi swobodnie poruszać się wokół rury lub pracować w pewnej odległości, AMA Roller Premium z bezprzewodowym sterowaniem Bluetooth umożliwia regulację prędkości i kierunku obrotu z odległości do 25 metrów. Jest to szczególnie przydatne na większych placach budowy, gdzie ciągnące się kable stwarzają zagrożenia i spowalniają pracę.
Podpory do rur, kołnierze centrujące i układy przeciwwag również przyczyniają się do lepszych wyników spawania, utrzymując rury w stabilnej i prawidłowo wycentrowanej pozycji podczas dopasowywania i spawania sczepnego. Narzędzia, które pozornie służą jedynie oszczędności czasu, często poprawiają również jakość, ponieważ stabilna i prawidłowo ustawiona rura po prostu zapewnia spawaczowi lepsze warunki pracy.
Jak dobrać właściwą prędkość podawania drutu i napięcie do spawania rur?
Prędkość podawania drutu i napięcie muszą być dopasowane do średnicy drutu, materiału podstawowego, grubości ścianki i pozycji spawania. Jako punkt wyjścia: wyższa prędkość podawania drutu zwiększa wydajność napawania i ciepło wprowadzone, natomiast napięcie kontroluje długość łuku i profil ściegu. Oba ustawienia wzajemnie na siebie wpływają, dlatego zmiana jednego bez drugiego zaburza równowagę spoiny.
Dla drutu o średnicy 1,0 mm na stali węglowej z gazem M21 typowy zakres startowy dla ściegu korzeniowego na rurze cienkościennej wynosi około 4 do 6 metrów na minutę prędkości podawania drutu przy napięciu 17 do 20 V. Ściegi wypełniające i licowe na grubszych ściankach wymagają wyższych ustawień. Są to punkty wyjścia, a nie sztywne reguły. Konkretna marka drutu, gaz osłonowy i charakterystyka urządzenia mają wpływ na optymalne ustawienia.
Przydatną praktyczną wskazówką jest dźwięk łuku. Stabilny łuk MIG lub MAG podczas spawania rur wydaje równomierny trzaskający dźwięk bez nieregularnych wybuchów ani przerw. Wybuchy zazwyczaj oznaczają, że napięcie jest zbyt niskie w stosunku do prędkości podawania drutu, natomiast nadmierne odpryski często świadczą o zbyt wysokim napięciu lub niewystarczającej osłonie gazowej. Zmieniaj jeden parametr na raz i wykonaj krótki ścieg próbny na materiale odpadowym przed przystąpieniem do spawania produkcyjnego.
Podczas spawania rur w pozycji stałej pozycja spawania zmienia się wraz z przesuwaniem się wokół obwodu. W układzie 5G lub 6G przechodzisz od pozycji podolnej przez pionową do nadgłowicowej, a każda pozycja idealnie wymaga nieco innych ustawień. Zastosowanie obrotnika do rur, który utrzymuje spoinę w pozycji podolnej lub lekko opadającej przez cały czas trwania ściegu, całkowicie eliminuje to utrudnienie i znacznie upraszcza dobór parametrów.
Poprawa jakości spawania rur metodami MIG i MAG sprowadza się do kontrolowania najważniejszych zmiennych: przygotowania materiału, doboru gazu, ustawień parametrów i obsługi rur. W firmie Welner projektujemy i produkujemy narzędzia do obsługi rur AMA specjalnie po to, aby pomagać spawaczom i zespołom pracować dokładniej i wydajniej – zarówno w warsztacie prefabrykacji, jak i na placu budowy. Nasza oferta produktów obejmuje rury od małych średnic do dużośrednicowych zastosowań przemysłowych, a nasi autoryzowani dealerzy działają w całej Europie Północnej, Zachodniej i Środkowej. Znajdź najbliższego dealera i zapoznaj się z pełną ofertą produktów na stronie autoryzowani dealerzy AMA. Jeśli masz konkretne zastosowanie lub chcesz omówić, które narzędzia pasują do Twojego procesu pracy, skontaktuj się z nami bezpośrednio, a pomożemy Ci znaleźć właściwe rozwiązanie.