Co powoduje nieprawidłowe ustawienie rur podczas spawania?
Posted onDowiedz się, dlaczego rury ulegają przesunięciu podczas spawania — od rozszerzalności cieplnej po złe dopasowanie — i jak temu zapobiegać.
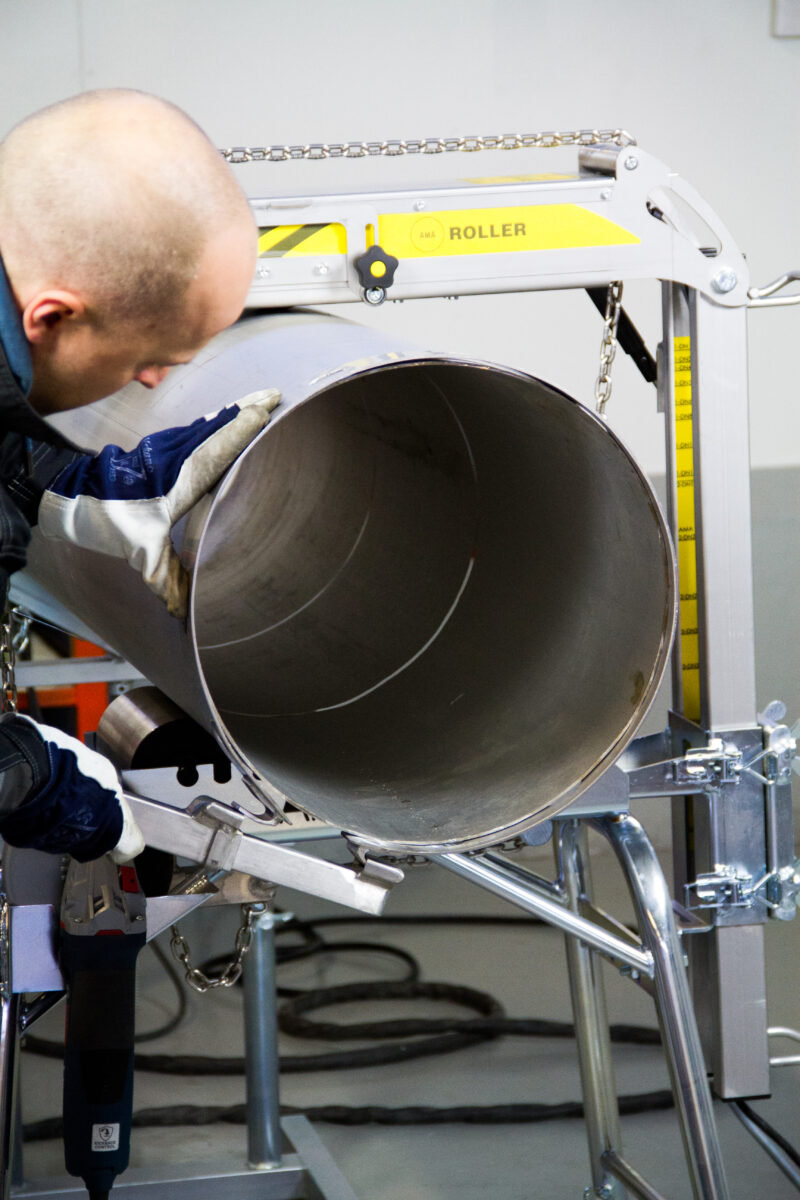
Nieprawidłowe ustawienie rur podczas spawania występuje wtedy, gdy dwa końce rur nie są właściwie dopasowane w miejscu złącza, co powoduje kątowe, boczne lub osiowe przesunięcie między nimi. Najczęstsze przyczyny to rozszerzalność cieplna podczas procesu spawania, złe dopasowanie przed rozpoczęciem spawania, nieprawidłowe ustawienie rur oraz różnice we właściwościach materiałów. Zrozumienie, co powoduje nieprawidłowe ustawienie, pozwala zapobiegać mu zanim stanie się kosztowną naprawą lub powodem odrzucenia elementu.
Jakie są najczęstsze rodzaje nieprawidłowego ustawienia rur podczas spawania?
Najczęstsze rodzaje nieprawidłowego ustawienia rur podczas spawania to: wysoko-nisko (zwane też hi-lo), ustawienie kątowe, przesunięcie boczne oraz przesunięcie osiowe. Ustawienie wysoko-nisko występuje wtedy, gdy ścianki wewnętrzne dwóch końców rur znajdują się na różnych wysokościach w miejscu złącza. Ustawienie kątowe oznacza, że rury stykają się pod kątem, a nie w linii prostej. Przesunięcie boczne to boczne przemieszczenie między osiami rur, natomiast przesunięcie osiowe odnosi się do obrotu wokół osi rury.
Każdy z tych rodzajów powoduje inne problemy w miejscu złącza spawanego. Ustawienie wysoko-nisko jest na przykład jednym z najczęściej wykrywanych defektów podczas kontroli, ponieważ bezpośrednio wpływa na równomierność grubości ścianki przy grani spoiny. Nawet niewielka szczelina hi-lo może powodować niepełne wtopienie lub koncentrację naprężeń, które z czasem osłabiają integralność złącza.
- Wysoko-nisko (hi-lo): różnica wysokości ścianek wewnętrznych dwóch końców rur w miejscu złącza
- Ustawienie kątowe: rury stykają się pod kątem zamiast być współliniowe
- Przesunięcie boczne: boczne przemieszczenie między osiami obu rur
- Przesunięcie osiowe: przesunięcie obrotowe wokół osi rury, często spotykane podczas montażu prefabrykatów rurowych bez sprawdzania orientacji szwów
Przy montażu prefabrykatów rurowych wszystkie cztery rodzaje mogą wystąpić jednocześnie, jeśli rury nie są odpowiednio podparte i wycentrowane przed sczepianiem. Wykrycie i skorygowanie tych problemów przed wykonaniem pierwszego sczepu jest znacznie łatwiejsze niż zajmowanie się nimi później.
Jak rozszerzalność cieplna powoduje nieprawidłowe ustawienie rur?
Rozszerzalność cieplna powoduje nieprawidłowe ustawienie rur, ponieważ ciepło łuku spawalniczego sprawia, że materiał rury rozszerza się nierównomiernie. Gdy jeziorko spawalnicze stygnie i kurczy się, pociąga za sobą otaczający materiał. Jeśli rury nie są mocno zamocowane, ten ruch przesuwa złącze poza linię, tworząc kątowe lub boczne przesunięcie, które nie było obecne podczas dopasowania.
Efekt ten jest silniejszy w materiałach o wysokim współczynniku rozszerzalności cieplnej, takich jak austenityczne stale nierdzewne, w porównaniu ze stalą węglową. Im dłuższy odcinek rury i grubsza ścianka, tym większe mogą być skumulowane przemieszczenia na wielu złączach w rurociągu.
Jak kolejność spawania wpływa na przemieszczenia cieplne
Kolejność spawania ma bezpośredni wpływ na wielkość przemieszczeń cieplnych. Spawanie pełnego obwodu w jednym ciągłym przejściu koncentruje ciepło po jednej stronie, co powoduje przyciąganie złącza w tamtym kierunku podczas stygnięcia. Zastosowanie symetrycznego, zrównoważonego wzoru sczepów przed wykonaniem pełnej spoiny pomaga równomierniej rozłożyć naprężenia cieplne i utrzymać stabilność złącza.
Jak mocowanie rur ogranicza przesunięcia cieplne
Właściwe mocowanie rur podczas spawania jest jednym z najskuteczniejszych sposobów kontrolowania przemieszczeń wywołanych ciepłem. Stojaki, rolki i zewnętrzne narzędzia do ustawiania rur utrzymują rurę w pozycji podczas stygnięcia spoiny. Bez odpowiedniego podparcia nawet dobrze dopasowane złącza mogą wyjść poza tolerancję podczas spawania, szczególnie na dłuższych odcinkach rur lub przy spawaniu w stałej pozycji bez obracania rury.
Dlaczego nieprawidłowe dopasowanie rur prowadzi do błędów ustawienia?
Nieprawidłowe dopasowanie rur prowadzi do błędów ustawienia, ponieważ geometria złącza jest już nieprawidłowa przed rozpoczęciem spawania. Jeśli szczelina graniowa jest nierówna, końce rur nie są prostopadłe lub przy ściance wewnętrznej występuje efekt wysoko-nisko, spoina po prostu trwale utrwala to nieprawidłowe ustawienie. Żadne umiejętności podczas spawania nie mogą w pełni zrekompensować złego dopasowania.
Problemy z dopasowaniem rur często wynikają z kombinacji czynników: końce rur nie są prostopadle przycięte, rury były składowane lub transportowane w sposób powodujący owalność, lub po prostu zbyt pośpieszne przygotowanie. W warsztatach prefabrykacji, gdzie wiele prefabrykatów rurowych jest montowanych kolejno, mały błąd dopasowania na wczesnym złączu może kumulować się w większy problem z ustawieniem na dalszych etapach montażu.
Szczelina graniowa jest szczególnie istotna. Szczelina zmieniająca się na obwodzie zmusza spawacza do ciągłego kompensowania, co wpływa na równomierność wprowadzania ciepła i wtopienia. Kontrolowanie szczeliny graniowej za pomocą odpowiednich narzędzi do dopasowania przed sczepianiem to prosty sposób na uniknięcie tych problemów. Opaski centrujące AMA są zaprojektowane specjalnie do utrzymywania końców rur w dokładnym ustawieniu podczas dopasowania, zmniejszając ryzyko błędów wysoko-nisko i kątowych przed wykonaniem pierwszego sczepu.
Jaką rolę odgrywają narzędzia do obsługi i pozycjonowania rur w zapobieganiu błędom ustawienia?
Narzędzia do obsługi i pozycjonowania rur zapobiegają błędom ustawienia, utrzymując rury we właściwej pozycji podczas dopasowania, sczepiania i pełnego przejścia spawalniczego. Bez odpowiedniego podparcia rury mogą przemieszczać się pod własnym ciężarem, przesuwać się wskutek rozszerzalności cieplnej lub obracać poza pozycję. Właściwe narzędzia utrzymują wszystko w stabilnej pozycji, dzięki czemu spawacz może skupić się na jakości spoiny, a nie na ciągłym sprawdzaniu i korygowaniu pozycji złącza.
W praktyce oznacza to stosowanie kombinacji narzędzi w zależności od średnicy rury, materiału i warunków pracy:
- Stojaki i rolki do rur podpierają rurę na właściwej wysokości roboczej i umożliwiają kontrolowane obracanie
- Opaski centrujące precyzyjnie ustawiają końce rur przed sczepianiem, minimalizując przesunięcia wysoko-nisko i kątowe
- Obrotniki do rur obracają rurę ze stałą prędkością, dzięki czemu spawacz może spawać w stałej, ergonomicznej pozycji bez konieczności poruszania się wokół rury
- Systemy przeciwwagi równoważą rury z kolankami lub ciężkimi kształtkami, które w przeciwnym razie wyciągałyby złącze poza ustawienie
W przypadku zewnętrznego ustawiania rur opaski centrujące są jednym z najbardziej bezpośrednich dostępnych narzędzi. Zaciskają się wokół zewnętrznej strony obu końców rur jednocześnie, przyciągając je do współosiowego ustawienia i utrzymując je w tej pozycji podczas nakładania sczepów. Jest to szczególnie przydatne przy pracy ze stalą nierdzewną lub rurami kwasoodpornymi, gdzie należy unikać oznaczeń powierzchniowych i odkształceń.
Dowiedz się więcej o opaskach centrujących AMA i znajdź odpowiedni rozmiar do swojych rur.
Do obracania rur podczas spawania seria obrotników AMA Roller obsługuje średnice rur od 30 mm do 508 mm i pozwala spawaczowi pozostać w jednej ergonomicznej pozycji przez cały czas spawania. Jeśli potrzebujesz bezprzewodowego sterowania na większych budowach, AMA Roller Premium ze sterowaniem Bluetooth umożliwia obsługę obrotnika z odległości do 25 metrów.
Jak właściwości materiału rury wpływają na ustawienie podczas spawania?
Właściwości materiału rury wpływają na ustawienie podczas spawania przede wszystkim przez współczynnik rozszerzalności cieplnej, sztywność oraz sposób, w jaki materiał reaguje na ciepło. Materiały o wyższym współczynniku rozszerzalności cieplnej, takie jak austenityczna stal nierdzewna, przemieszczają się bardziej podczas spawania niż rury ze stali węglowej o tych samych wymiarach. Rury o cieńszych ściankach są również bardziej podatne na odkształcenia, ponieważ mają mniejszą sztywność przeciwstawiającą się przemieszczeniom cieplnym.
Stal nierdzewna i duplex są szczególnie trudne z punktu widzenia ustawienia. Przewodzą ciepło mniej efektywnie niż stal węglowa, co oznacza, że ciepło pozostaje skoncentrowane w pobliżu strefy spawania przez dłuższy czas, zwiększając ryzyko odkształceń i błędów ustawienia. Gatunki duplex są również bardziej wrażliwe na poziomy wprowadzania ciepła, więc utrzymanie stałych parametrów spawania ma znaczenie nie tylko ze względów metalurgicznych, ale także dla zachowania stabilności ustawienia.
Owalność rur to kolejny czynnik związany z materiałem. Rury, które nie są idealnie okrągłe — czy to ze względu na tolerancje produkcyjne, czy uszkodzenia podczas transportu — tworzą nierównomierny kontakt na powierzchni złącza. Utrudnia to uzyskanie równomiernej szczeliny graniowej na całym obwodzie, co z kolei zwiększa prawdopodobieństwo wystąpienia efektu wysoko-nisko. Stosowanie opasek centrujących z dokrętką i łożyskami oporowymi umożliwia równomierne wywieranie siły zaciskowej wokół rury, co pomaga kompensować niewielką owalność podczas dopasowania.
Kiedy należy korygować błędy ustawienia rur przed spawaniem, a kiedy po nim?
Błędy ustawienia rur należy korygować niemal zawsze przed spawaniem. Po zakończeniu spawania złącze jest trwałe, a korekta ustawienia wymaga zazwyczaj wycięcia spoiny, ponownego dopasowania złącza i ponownego spawania — co jest kosztowne i czasochłonne. Korekta ustawienia przed sczepianiem wymaga ułamka tego wysiłku i daje lepszy rezultat.
Poniżej kilka praktycznych wskazówek dotyczących możliwości korekty na różnych etapach:
- Przed dopasowaniem: najlepszy moment na usunięcie błędów ustawienia. Sprawdź końce rur pod kątem prostopadłości, owalności i stanu powierzchni. Użyj opasek centrujących do ustawienia końców rur przed wykonaniem jakichkolwiek sczepów.
- Po dopasowaniu, ale przed sczepianiem: korekta jest nadal prosta. Wyreguluj pozycję rury, ponownie sprawdź szczelinę graniową i efekt wysoko-nisko, a następnie ponownie zaciśnij przed sczepianiem.
- Po sczepianiu: możliwa jest ograniczona korekta przez usunięcie poszczególnych sczepów i ponowne dopasowanie, jednak wymaga to ostrożności, aby nie uszkodzić materiału rury, szczególnie w przypadku stali nierdzewnej.
- Po pełnym spawaniu: korekta jest rzadko możliwa bez wycięcia spoiny. W niektórych przypadkach niewielkie ustawienie kątowe można skorygować prostowaniem cieplnym, jednak zależy to od materiału i nie zawsze jest dopuszczalne przez obowiązującą procedurę spawania.
W prefabrykacji rurowej koszt poprawek po spawaniu jest znacznie wyższy niż czas zainwestowany w prawidłowe dopasowanie i ustawienie przed rozpoczęciem spawania. Wypracowanie stałej procedury dopasowania, obejmującej stosowanie zewnętrznych narzędzi do ustawiania i opasek centrujących, jest najbardziej niezawodnym sposobem na uniknięcie błędów ustawienia na etapie spawania.
Nieprawidłowe ustawienie rur podczas spawania sprowadza się do kwestii przygotowania, podparcia i właściwych narzędzi na właściwym etapie procesu. W Welner projektujemy i produkujemy narzędzia AMA do obsługi rur specjalnie dla profesjonalistów zajmujących się prefabrykacją i montażem rurociągów — od opasek centrujących i stojaków do rur po obrotniki i systemy przeciwwagi. Nasze produkty są stosowane w krajach nordyckich i całej Europie przez spawaczy, kierowników projektów i zespoły prefabrykacji, którzy potrzebują niezawodnych i dokładnych wyników na każdym złączu.
Jeśli chcesz znaleźć najbliższego dystrybutora lub dealera w swoim regionie, znajdź lokalnego autoryzowanego dealera AMA tutaj. Jeśli masz konkretne pytanie dotyczące tego, które narzędzia pasują do Twoich rur lub zastosowania, skontaktuj się z nami bezpośrednio, a pomożemy Ci znaleźć odpowiednie rozwiązanie.