Vad orsakar rörfelaktning vid svetsning?
Posted onUpptäck varför rör hamnar i fel läge under svetsning – från termisk expansion till dålig passning – och hur du förhindrar det.
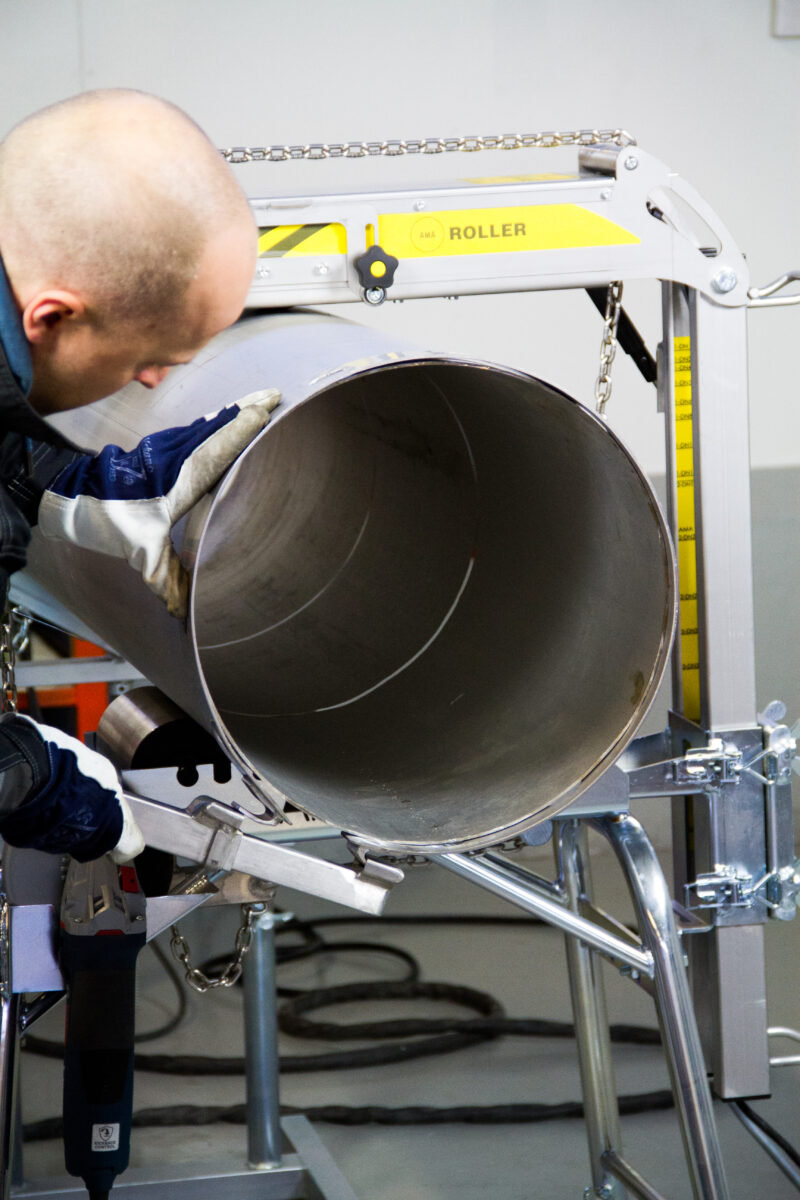
Rörmissinriktning vid svetsning uppstår när två rörändar inte fluchtar korrekt vid skarven, vilket skapar vinkel-, sido- eller axialförskjutning dem emellan. De vanligaste orsakerna är värmeutvidgning under svetsprocessen, dålig passning innan svetsningen påbörjas, felaktig rörinriktning samt skillnader i rörmaterialets egenskaper. Att förstå vad som orsakar missinriktning hjälper dig att förebygga problemet innan det leder till kostsamma reparationer eller kassationer.
Vilka är de vanligaste typerna av rörmissinriktning vid svetsning?
De vanligaste typerna av rörmissinriktning vid svetsning är högt-lågt (även kallat hi-lo), vinkelförskjutning, sidoförskjutning och axialförskjutning. Högt-lågt uppstår när innerväggarna på två rörändars skarv befinner sig på olika höjd. Vinkelförskjutning innebär att rören möts i en vinkel i stället för rakt. Sidoförskjutning är en lateral förflyttning mellan rörcenterlinjer, och axialförskjutning avser rotation kring rörets axel.
Varje typ skapar olika problem vid svetsskarven. Högt-lågt är exempelvis ett av de mest frekvent anmärkta felen vid inspektion, eftersom det direkt påverkar väggtjocklekens jämnhet vid roten. Även ett litet hi-lo-gap kan orsaka ofullständig smältning eller spänningskoncentrationer som minskar skarvens integritet över tid.
- Högt-lågt (hi-lo): Höjdskillnad mellan innerväggarna på två rörändars skarv
- Vinkelförskjutning: Rören möts i en vinkel i stället för att vara kolinjära
- Sidoförskjutning: Lateral förflyttning mellan de två rörcenterlinjer
- Axialförskjutning: Rotationsförskjutning kring rörets axel, vanligt förekommande när rörspolar monteras utan att sömmarnas orientering kontrolleras
Vid montering och prefabricering av rörspolar kan alla fyra typerna uppträda samtidigt om rören inte stöds och centreras ordentligt innan häftsvetsning. Det är betydligt enklare att upptäcka och åtgärda dessa problem innan den första häften läggs än att hantera dem efteråt.
Hur orsakar värmeutvidgning rörmissinriktning?
Värmeutvidgning orsakar rörmissinriktning eftersom värmen från svetsbågen får rörmaterialet att expandera ojämnt. När svetsbaden svalnar och drar ihop sig drar det med sig det omgivande materialet. Om rören inte är ordentligt fastsatta förskjuts skarven ur inriktning av denna rörelse, vilket skapar vinkel- eller sidoförskjutning som inte fanns vid passningen.
Denna effekt är starkare i material med höga värmeutvidgningskoefficienter, som austenitiskt rostfritt stål, jämfört med kolstål. Ju längre rörledningen är och ju tjockare väggen är, desto mer betydande kan den kumulativa rörelsen bli över flera svetsar i en rörledning.
Hur svetssekvensen påverkar värmerörelsen
Svetssekvensen spelar en direkt roll för hur mycket värmerörelse som uppstår. Att svetsa hela omkretsen i ett kontinuerligt drag utan avbrott koncentrerar värmen på ena sidan, vilket drar skarven åt det hållet när den svalnar. Att använda ett balanserat, symmetriskt häftsvetningsmönster innan hela svetsen slutförs hjälper till att fördela värmespänningarna jämnare och håller skarven stabil.
Hur röråterhållning minskar värmerelaterad missinriktning
Korrekt röråterhållning under svetsning är ett av de mest effektiva sätten att kontrollera värmedrivna rörelser. Rörstöd, rullor och externa inriktningsverktyg håller röret på plats medan svetsen svalnar. Utan tillräckligt stöd kan även väl passade skarvar röra sig utanför tolerans under svetsning, särskilt på längre rörledningar eller när svetsning sker i fast position utan rotation av röret.
Varför leder felaktig röranpassning till missinriktning?
Felaktig röranpassning leder till missinriktning eftersom skarvgeometrin redan är felaktig innan svetsningen börjar. Om rotgapet är ojämnt, rörändarna inte är vinkelräta eller det finns ett högt-lågt-tillstånd vid innerväggen, låser svetsen helt enkelt fast den missinriktningen permanent. Ingen mängd skicklighet under svetsning kan fullt ut kompensera för en dålig passning.
Problem med röranpassning beror ofta på en kombination av faktorer: rörändarna är inte kapade vinkelrätt, rören har lagrats eller transporterats på sätt som orsakat ovalitet, eller att inställningsprocessen helt enkelt har skyndats på. I prefabriceringsverkstäder, där flera rörspolar monteras i sekvens, kan ett litet passningsfel på en tidig skarv förstärkas till ett större inriktningsproblem längre fram i monteringen.
Rotgapet är särskilt viktigt. Ett gap som varierar runt omkretsen innebär att svetsaren ständigt måste kompensera, vilket påverkar värmetillförseln och inträngningens jämnhet. Att kontrollera rotgapet med rätt passningsverktyg innan häftning är ett enkelt sätt att undvika dessa problem. AMA-centreringsringar är specifikt utformade för att hålla rörändarna i exakt inriktning under passningen, vilket minskar risken för högt-lågt- och vinkelfel innan den första häften läggs.
Vilken roll spelar rörhanterings- och positioneringsverktyg för att förhindra missinriktning?
Rörhanterings- och positioneringsverktyg förhindrar missinriktning genom att hålla rören i korrekt position under hela passningen, häftsvetsningen och det fullständiga svetsdraget. Utan ordentligt stöd kan rör förskjutas under sin egen vikt, röra sig på grund av värmeutvidgning eller rotera ur position. Rätt verktyg håller allt stabilt så att svetsaren kan fokusera på svetskvaliteten i stället för att ständigt kontrollera och korrigera skarvens position.
I praktiken innebär detta att man använder en kombination av verktyg beroende på rörstorlek, material och arbetsmiljö:
- Rörstöd och rullor stöder röret på rätt arbetshöjd och möjliggör kontrollerad rotation
- Centreringsringar inriktar rörändarna exakt innan häftsvetsning och minimerar högt-lågt- och vinkelförskjutning
- Rörrotisar roterar röret i jämn hastighet så att svetsaren kan svetsa i en fast, ergonomisk position i stället för att förflytta sig runt röret
- Motviktssystem balanserar rör med böjar eller tunga kopplingar som annars skulle dra skarven ur inriktning
För extern inriktning specifikt är centreringsringar ett av de mest direkta verktygen som finns tillgängliga. De kläms fast runt utsidan av båda rörändarna samtidigt, drar dem till koaxial inriktning och håller dem på plats medan häftar läggs. Detta är särskilt användbart när man arbetar med rostfritt stål eller syrafast rör där ytmärkning och deformation måste undvikas.
Läs mer om AMA-centreringsringar och hitta rätt storlek för ditt rörarbete.
För rörotation under svetsning stöder AMA Roller-rörrotatorserien rördiametrar från 30 mm till 508 mm och gör det möjligt för svetsaren att hålla sig i en ergonomisk position under hela svetsen. Om du behöver trådlös styrning på större arbetsplatser låter AMA Roller Premium med Bluetooth-styrning dig manövrera rotatorn på upp till 25 meters avstånd.
Hur påverkar rörmaterialets egenskaper inriktningen vid svetsning?
Rörmaterialets egenskaper påverkar inriktningen vid svetsning främst genom värmeutvidgningshastighet, styvhet och hur materialet reagerar på värme. Material med högre värmeutvidgningskoefficienter, som austenitiskt rostfritt stål, rör sig mer under svetsning än kolstålsrör med samma dimensioner. Tunnväggiga rör är också mer mottagliga för deformation eftersom de har mindre styvhet för att motstå värmerörelse.
Rostfritt stål och duplexrostfritt stål är särskilt utmanande ur inriktningssynpunkt. De leder värme mindre effektivt än kolstål, vilket innebär att värmen förblir koncentrerad nära svetszonen under längre tid och ökar risken för deformation och missinriktning. Duplexkvaliteter är också känsligare för värmetillförselnivåer, så att upprätthålla konsekventa svetsparametrar är viktigt inte bara av metallurgiska skäl utan även för att hålla inriktningen stabil.
Rörovalitet är en annan materialrelaterad faktor. Rör som inte är perfekt runda, vare sig på grund av tillverkningstoleranser eller hanteringsskador, skapar ojämn kontakt vid skarvytan. Detta gör det svårare att uppnå ett jämnt rotgap runt hela omkretsen, vilket i sin tur ökar risken för högt-lågt. Att använda centreringsringar med en ringåtdragare och trycklagrar gör det möjligt att applicera jämn klämkraft runt röret, vilket hjälper till att kompensera för mindre ovalitet under passningen.
När ska rörmissinriktning korrigeras före respektive efter svetsning?
Rörmissinriktning bör nästan alltid korrigeras innan svetsning. När en svets är klar är skarven låst, och att korrigera missinriktning kräver vanligtvis att svetsen skärs ut, skarven passas om och svetsas på nytt, vilket är kostsamt och tidskrävande. Att korrigera inriktningen innan häftsvetsning tar en bråkdel av den ansträngningen och ger ett bättre resultat.
Det finns några praktiska riktlinjer för när korrigering är möjlig i olika skeden:
- Innan passning: Det bästa tillfället att åtgärda missinriktning. Kontrollera rörändarna för vinkelräthet, ovalitet och ytskick. Använd centreringsringar för att rikta in rörändarna innan några häftar läggs.
- Efter passning men innan häftning: Fortfarande enkelt att korrigera. Justera rörets position, kontrollera rotgap och högt-lågt på nytt och kläm fast igen innan häftning.
- Efter häftsvetsning: Begränsad korrigering är möjlig genom att bryta enskilda häftar och passa om, men detta kräver försiktighet för att undvika skador på rörmaterialet, särskilt på rostfritt stål.
- Efter fullständig svetsning: Korrigering är sällan praktiskt möjlig utan att skära ut svetsen. I vissa fall kan mindre vinkelförskjutning åtgärdas med värmeriktning, men detta är materialberoende och är inte alltid tillåtet enligt tillämplig svetsstandard.
Vid rörfabricering och prefabricering är kostnaden för omarbetning efter svetsning betydligt högre än den tid som investeras i korrekt passning och inriktning innan svetsningen påbörjas. Att bygga upp en konsekvent passningsrutin, inklusive användning av externa inriktningsverktyg och centreringsringar, är det mest tillförlitliga sättet att förhindra att missinriktning överhuvudtaget når svetsningsstadiet.
Rörmissinriktning vid svetsning handlar i grunden om förberedelse, stöd och rätt verktyg i rätt skede av processen. På Welner konstruerar och tillverkar vi AMA-rörhantteringsverktyg specifikt för yrkesverksamma inom rörprefabricering och installation – från centreringsringar och rörstöd till rörrotisar och motviktssystem. Våra produkter används i de nordiska länderna och Europa av svetsare, projektledare och fabrikationsteam som behöver tillförlitliga och exakta resultat på varje skarv.
Om du vill hitta närmaste återförsäljare i din region kan du hitta din lokala AMA-auktoriserade återförsäljare här. Och om du har en specifik fråga om vilka verktyg som passar dina rörstorlekar eller tillämpning kan du kontakta oss direkt så hjälper vi dig att hitta rätt lösning.