Dlaczego ciągłe obracanie rury jest ważne podczas spawania?
Posted onCiągła rotacja rur poprawia jakość spawów, zmniejsza odkształcenia i zwiększa wydajność — oto dokładnie, jak to działa.
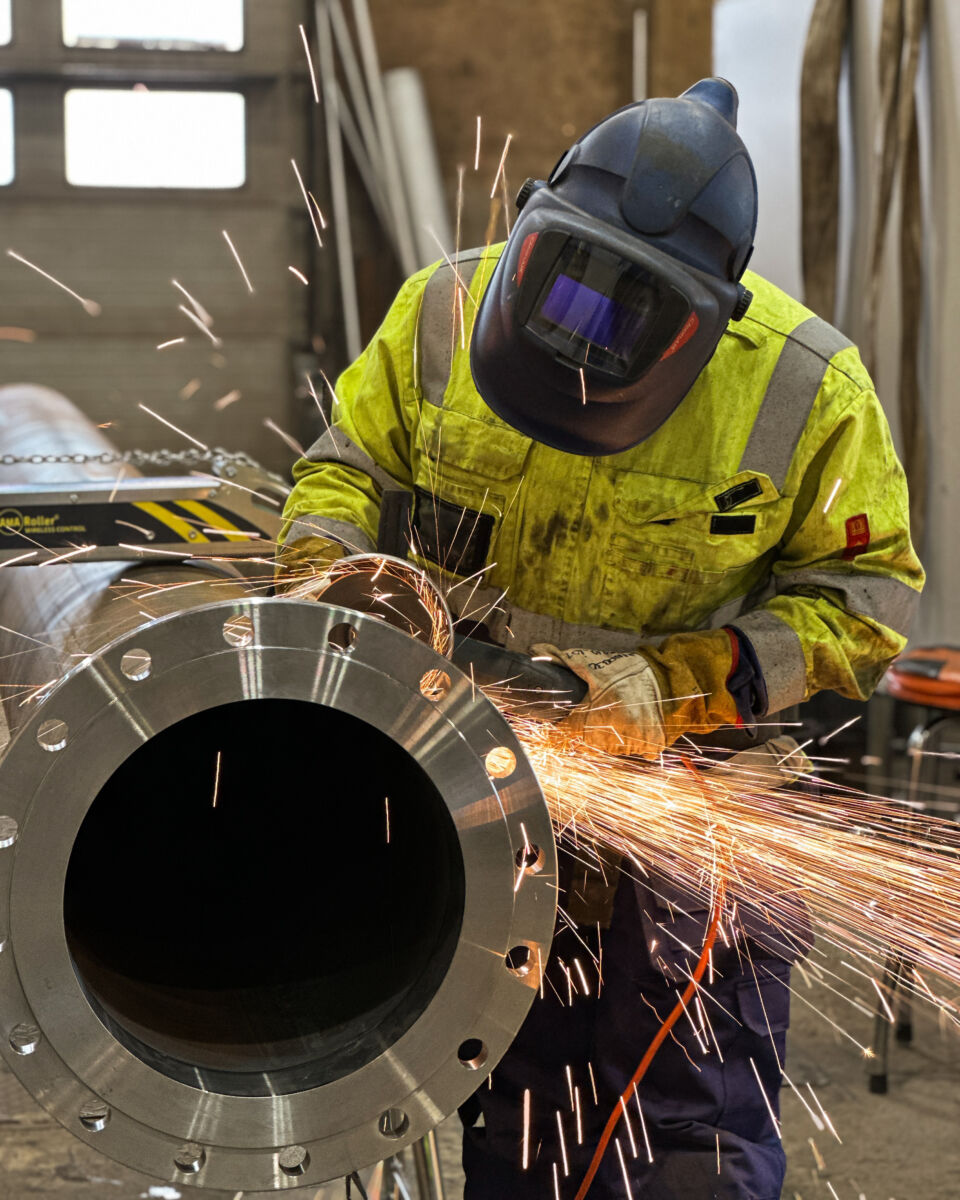
Ciągłe obracanie rury podczas spawania zapewnia bardziej równomierne spoiny o wyższej jakości, utrzymując jeziorko spawalnicze w optymalnej pozycji płaskiej lub lekko opadającej przez cały czas trwania złącza. Zamiast spawacza przemieszczającego się wokół nieruchomej rury, to rura przesuwa się do spawacza. Takie podejście zmniejsza ryzyko błędu ludzkiego, poprawia kontrolę ciepła i znacząco przyspiesza pracę. Poniżej szczegółowo wyjaśniamy, dlaczego ma to znaczenie i jak wygląda to w praktyce.
Jak ciągłe obracanie rury wpływa na jakość spoiny?
Ciągłe obracanie rury podczas spawania poprawia jakość spoiny, umożliwiając spawaczowi pracę w stałej pozycji płaskiej (1G), która jest najłatwiejszą i najbardziej kontrolowalną pozycją spawania. Gdy rura obraca się równomiernie, spawacz nakłada metal w tym samym punkcie złącza przez cały czas trwania ściegu, co skutkuje jednolitą, powtarzalną spoiną z mniejszą liczbą wad.
Podczas spawania nieruchomej rury spawacz musi pracować w wielu pozycjach, w tym pionowej, nadgłowowej i płaskiej, z których każda wymaga innej techniki i kąta palnika. Przełączanie między tymi pozycjami wprowadza zmienność. Przy spawaniu z obracaniem rury ta zmienność znika. Spawacz utrzymuje jedną ergonomiczną pozycję, kąt palnika pozostaje stały, a prędkość spawania jest równomierna. Efektem jest spoina, która wyglądem i właściwościami przypomina spoinę wykonaną robotem, nawet gdy jest wykonywana ręcznie.
Ta spójność jest szczególnie ważna podczas pracy z wymagającymi materiałami, takimi jak stal nierdzewna, duplex lub inne stopy, gdzie nawet niewielkie odchylenia w technice mogą prowadzić do porowatości, braku wtopienia lub przebarwień. Obracanie rury podczas spawania daje każdemu spawaczowi, niezależnie od poziomu doświadczenia, większą szansę na spełnienie wymaganego standardu jakości już w pierwszym ściegu.
Co dzieje się z rozkładem ciepła podczas obracania rury w trakcie spawania?
Gdy rura obraca się podczas spawania, ciepło jest równomierniej rozłożone na całym obwodzie złącza. Ponieważ spawacz przykłada ciepło w tym samym punkcie, a rura się obraca, każda sekcja strefy spawania otrzymuje stały dopływ ciepła, w przeciwieństwie do nierównomiernego nagrzewania, które występuje, gdy spawacz przemieszcza się wokół nieruchomej rury.
Nierównomierny dopływ ciepła jest jedną z głównych przyczyn wad spoiny. Jeśli jedna sekcja złącza otrzyma zbyt dużo ciepła, a inna zbyt mało, istnieje ryzyko niepełnego wtopienia, pęknięć lub nadmiernego utlenienia. Obracanie rury z kontrolowaną prędkością utrzymuje stały dopływ ciepła na jednostkę długości spoiny, co jest szczególnie ważne w przypadku materiałów o ścisłych wymaganiach dotyczących temperatury międzyściegowej.
Równomierny rozkład ciepła chroni również materiał rury w pobliżu spoiny. Miejscowe przegrzanie może osłabić strefę wpływu ciepła lub spowodować rozrost ziarna w stali nierdzewnej, zmniejszając odporność na korozję. Utrzymując stały i kontrolowany dopływ ciepła dzięki ciągłemu obracaniu, zachowuje się mechaniczne i chemiczne właściwości materiału podstawowego bezpośrednio przy spoinie.
Jak obracanie rury pomaga zapobiegać odkształceniom spawalniczym?
Obracanie rury podczas spawania zmniejsza odkształcenia poprzez równomierne rozłożenie naprężeń termicznych wokół złącza. Gdy rura jest spawana w pozycji nieruchomej, ciepło gromadzi się nierównomiernie, powodując, że jedna strona rozszerza się i kurczy bardziej niż druga. Ta nierównowaga prowadzi do ugięcia, odkształceń kątowych lub owalności gotowej rury. Obracanie rury rozkłada obciążenie termiczne symetrycznie, co znacząco ogranicza te efekty.
Odkształcenia są szczególnym problemem w przypadku rur cienkościennych i długich zespołów rurowych, gdzie nawet niewielkie odchylenia kątowe w jednym złączu kumulują się w duże przesunięcia w dalszych częściach układu. W warsztatach prefabrykacji, gdzie szpule rurowe są montowane przed instalacją na miejscu budowy, kontrola odkształceń jest priorytetem, ponieważ wszelkie poprawki na gotowej szpuli są kosztowne i czasochłonne.
Obracanie rury ułatwia również wykonanie zrównoważonych spoin sczepnych przed ostatecznym ściegiem. Gdy można swobodnie ustawiać rurę, można rozmieszczać spoiny sczepne w równych odstępach wokół złącza, co utrzymuje rurę w osiowaniu i przeciwdziała siłom ściągającym, które powstają podczas stygnięcia spoiny. Ten etap przygotowania, w połączeniu z ciągłym obracaniem podczas spawania, daje najlepszą szansę na uzyskanie prostego, okrągłego i prawidłowo osiowanego złącza.
Jakie są korzyści produkcyjne z obracania rury podczas spawania?
Obracanie rury podczas spawania bezpośrednio zwiększa wydajność, eliminując czas, który spawacz spędza na przemieszczaniu się wokół nieruchomej rury. Spawacz pozostaje w jednym miejscu, łuk pozostaje aktywny, a spoina postępuje bez przerw. Oznacza to mniej przestojów, mniejsze zmęczenie i krótszy ogólny czas cyklu na złącze.
Wzrost wydajności jest widoczny na kilku etapach pracy, nie tylko podczas samego ściegu:
- Spawanie sczepne jest szybsze, ponieważ spawacz może rozmieszczać spoiny sczepne wokół całego złącza bez konieczności przemieszczania się
- Cięcie i szlifowanie są łatwiejsze, gdy rura obraca się do narzędzia, a nie odwrotnie
- Czyszczenie grani i szczotkowanie spoiny zajmuje mniej czasu, ponieważ spawacz może pracować z jednej, wygodnej pozycji
- Zakres poprawek jest mniejszy, ponieważ jakość pierwszego ściegu jest wyższa, co oznacza mniej odrzuconych złączy i mniej spawania naprawczego
Istnieje również mniej oczywista korzyść produkcyjna: redukcja zmęczenia. Spawanie w niewygodnych pozycjach, zwłaszcza nadgłowowej, jest fizycznie wyczerpujące. Spawacz, który poświęca mniej energii na walkę z grawitacją i zmienianie pozycji ciała, może dłużej utrzymać koncentrację i technikę. W ciągu całej zmiany przekłada się to na więcej wykonanych złączy i niższy wskaźnik błędów pod koniec dnia.
Dla kierowników projektów i nadzorujących spawanie z obracaniem rury sprawia również, że wyniki są bardziej przewidywalne. Gdy każdy spawacz pracuje w tej samej ergonomicznej pozycji, stosując tę samą technikę, różnice między poszczególnymi spawaczami maleją. Różnice w poziomie umiejętności mają mniejsze znaczenie, co jest przydatne przy zarządzaniu zespołami o zróżnicowanym doświadczeniu przy dużych projektach rurowych.
Chcesz zobaczyć, jak działa obrotnik do rur w praktyce?
Dowiedz się więcej o obrotniku do rur AMA Roller®
Jakie narzędzia służą do obracania rur podczas spawania?
Głównym narzędziem używanym do obracania rur podczas spawania jest obrotnik do rur, zwany również rolką obrotową lub pozycjonerem rur. Obrotnik do rur podtrzymuje rurę na zmotoryzowanych rolkach i obraca ją z kontrolowaną prędkością, podczas gdy spawacz pracuje z jednej, stałej pozycji. Obrotniki do rur są stosowane zarówno w warsztatach prefabrykacji, jak i na placach budowy.
Zmotoryzowane obrotniki do rur o standardowych średnicach
Do rur o średnicy od 30 mm do 508 mm kompaktowy zmotoryzowany obrotnik montowany na stojaku do rur jest praktycznym rozwiązaniem. Obrotnik do rur AMA Roller® jest jednym z przykładów: montuje się go na stojaku AMA A, obsługuje wszystkie popularne metody spawania ręcznego, w tym MIG, MAG, TIG i elektrodę otuloną, i jest sterowany pedałem nożnym, dzięki czemu spawacz może uruchamiać i zatrzymywać obrót bez odkładania palnika. Prędkość i kierunek obrotu są regulowane, co jest przydatne przy zmianie materiałów lub konfiguracji złączy.
Dla zespołów pracujących na większych placach budowy lub obsługujących długie rury wersja ze sterowaniem bezprzewodowym eliminuje potrzebę stosowania kabli na podłodze i umożliwia spawaczowi obsługę obrotnika z odległości do 25 metrów. AMA Roller® Premium ze sterowaniem bezprzewodowym wykorzystuje Bluetooth i zawiera zarówno bezprzewodowy pedał nożny, jak i ręczny pokrętło regulacji prędkości, zapewniając spawaczowi pełną elastyczność w zarządzaniu obrotem.
Obrotniki ciężkie do większych rur
Do większych rur o średnicy do 1000 mm zestawy obrotników ciężkich ze zmotoryzowanymi rolkami i hydrauliczną regulacją wysokości radzą sobie ze zwiększoną masą i rozmiarem. Systemy te zazwyczaj obejmują zmotoryzowany człon napędowy i jeden lub więcej pasywnych stojaków rolkowych podtrzymujących rurę na całej jej długości. Zasilanie bateryjne oznacza, że można je stosować tam, gdzie nie ma dostępu do sieci elektrycznej.
W instalacjach na mostach rurowych specjalnie zaprojektowane stojaki mostkowe z kulkowymi rolkami ze stali nierdzewnej umożliwiają obracanie rury wewnątrz konstrukcji mostka podczas spawania, bez konieczności wyjmowania rury z pozycji.
Kiedy ciągłe obracanie rury nie jest możliwe i jak utrzymać jakość?
Ciągłe obracanie rury nie zawsze jest możliwe. Rurociągi stałe już podłączone do systemu, rury w ciasnych przestrzeniach, rury o dużej średnicy przekraczające możliwości dostępnego sprzętu lub warunki na placu budowy uniemożliwiające ustawienie obrotnika — we wszystkich tych przypadkach spawacz musi pracować wokół nieruchomej rury. W takich sytuacjach jakość jest utrzymywana dzięki starannemu kontrolowaniu pozycji, dyscyplinie technicznej i odpowiedniemu przygotowaniu.
Podczas spawania nieruchomej rury złącze jest zazwyczaj dzielone na odcinki, a spawacz przemieszcza się wokół rury, wykonując każdy odcinek w możliwie najkorzystniejszej pozycji. Wymaga to wyższego poziomu umiejętności, szczególnie w przypadku sekcji nadgłowowych i pionowych, i właśnie tutaj różnica między doświadczonymi a mniej doświadczonymi spawaczami jest najbardziej widoczna w gotowej spoinie.
Kilka praktyk pomaga utrzymać jakość podczas spawania nieruchomych rur:
- Prawidłowe przygotowanie złącza z dokładnym dopasowaniem i równomierną szczeliną korzeniową zmniejsza trudność każdej pozycji
- Kołnierze centrujące utrzymują końce rury w osiowaniu przed rozpoczęciem spawania, zapobiegając przesunięciom kątowym, które narastają podczas spawania
- Kontrolowana temperatura międzyściegowa jest ważniejsza przy nieruchomych rurach, ponieważ ciepło gromadzi się nierównomiernie i trudniej nim zarządzać
- Ochrona gazem osłonowym od wewnątrz złącza zapobiega utlenianiu grani, co jest szczególnie ważne w przypadku stali nierdzewnej i innych materiałów wrażliwych na korozję
Szczera odpowiedź jest taka, że spawanie nieruchomych rur jest bardziej wymagające niż spawanie z obracaniem rury, a pułap jakości jest niższy dla tego samego spawacza. Tam, gdzie obracanie jest możliwe — nawet częściowe, przy użyciu stojaka mostkowego lub ręcznego stojaka rolkowego — warto z niego korzystać. Poprawa spójności i prędkości jest realna i mierzalna.
W firmie Welner projektujemy i produkujemy narzędzia do obsługi rur, które ułatwiają i uspójniają pracę profesjonalistów zajmujących się spawaniem rur — od obrotników i kołnierzy centrujących po stojaki do rur i zestawy do gazowania. Nasze produkty są używane w warsztatach prefabrykacji i na placach budowy w całej Europie Północnej i Zachodniej, a nasi autoryzowani dealerzy w kilku krajach zapewniają lokalne wsparcie i serwis.
Jeśli szukasz odpowiedniego rozwiązania do obracania rur w swojej pracy, znajdź najbliższego autoryzowanego dealera, aby zapoznać się z naszymi produktami i uzyskać poradę dopasowaną do Twoich konkretnych średnic rur i metod spawania. Możesz również skontaktować się z nami bezpośrednio, a pomożemy Ci dobrać odpowiednie narzędzie do danego zadania.