Varför är kontinuerlig rörrotation viktig vid svetsning?
Posted onKontinuerlig rörrotation förbättrar svetskvaliteten, minskar deformationer och ökar produktiviteten — så här fungerar det i praktiken.
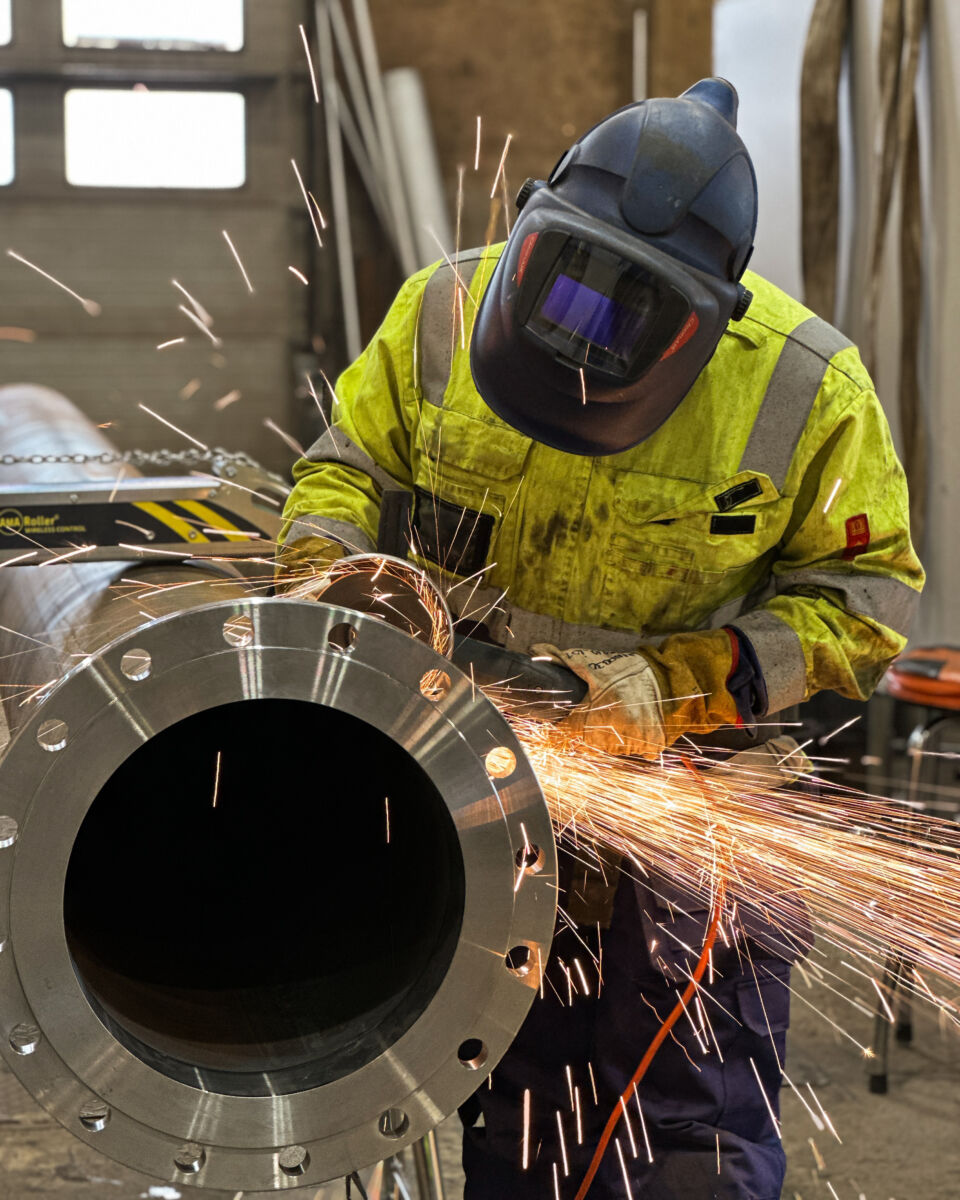
Kontinuerlig rörrotation under svetsning ger jämnare och högre kvalitet på svetsar genom att hålla smältbadet i optimal plan eller lätt nedåtlutande position under hela fogen. Istället för att svetsaren förflyttar sig runt ett fast rör rör sig röret mot svetsaren. Detta tillvägagångssätt minskar mänskliga fel, förbättrar värmekontroll och påskyndar arbetet avsevärt. Nedan förklarar vi exakt varför detta spelar roll och hur det fungerar i praktiken.
Hur påverkar kontinuerlig rörrotation svetskvaliteten?
Kontinuerlig rörrotation under svetsning förbättrar svetskvaliteten genom att låta svetsaren arbeta konsekvent i plan position (1G), vilket är den enklaste och mest kontrollerbara svetspositionen. När röret roterar jämnt deponerar svetsaren metall vid samma punkt på fogen under hela passet, vilket resulterar i en enhetlig och repeterbar sträng med färre defekter.
Vid svetsning av ett fast rör måste svetsaren arbeta i flera positioner, bland annat vertikalt, överhuvud och plant, vilket var och en kräver olika teknik och brännarvinklar. Att växla mellan dessa positioner skapar variation. Med rörrotationssvetsning försvinner den variationen. Svetsaren håller en ergonomisk position, brännarvinkeln förblir konsekvent och frammatningshastigheten är stabil. Resultatet är en svetsfogsträng som ser ut och presterar som en robotsvetssträng, även när den utförs för hand.
Denna konsekvens är särskilt viktig vid arbete med krävande material som rostfritt stål, duplex eller andra legeringar, där små avvikelser i teknik kan leda till porositet, bristande sammansmältning eller missfärgning. Att rotera röret under svetsning ger varje svetsare, oavsett erfarenhetsnivå, bättre förutsättningar att uppfylla den erforderliga kvalitetsstandarden redan vid första passet.
Vad händer med värmefördelningen när ett rör roterar under svetsning?
När ett rör roterar under svetsning fördelas värmen jämnare runt fogens omkrets. Eftersom svetsaren applicerar värme vid samma punkt medan röret roterar får varje del av svetszonen ett jämnt värmetillskott, snarare än den ojämna uppvärmning som uppstår när svetsaren förflyttar sig runt ett stationärt rör.
Ojämnt värmetillskott är en av de vanligaste orsakerna till svetsdefekter. Om en del av fogen får för mycket värme och en annan för lite riskerar man ofullständig sammansmältning, sprickor eller kraftig oxidation. Att rotera röret med kontrollerad hastighet håller värmetillskottet per längdenhet av svetsen jämnt, vilket är särskilt viktigt för material med strikta krav på temperatur mellan passen.
Jämn värmefördelning skyddar även det omgivande rörmaterialet. Lokaliserad överhettning kan försvaga den värmepåverkade zonen eller orsaka kornväxt i rostfritt stål, vilket minskar korrosionsbeständigheten. Genom att hålla värmetillskottet jämnt och kontrollerat via kontinuerlig rotation bevarar man de mekaniska och kemiska egenskaperna hos grundmaterialet direkt intill svetsen.
Hur hjälper rörrotation till att förhindra svetsdeformation?
Rörrotation under svetsning minskar deformation genom att fördela termisk spänning jämnt runt fogen. När ett rör svetssas i fast position ansamlas värmen ojämnt, vilket gör att ena sidan expanderar och drar ihop sig mer än den andra. Denna obalans skapar böjning, vinkeldeformation eller ovalitet i det färdiga röret. Att rotera röret sprider den termiska belastningen symmetriskt, vilket avsevärt minskar dessa effekter.
Deformation är ett särskilt problem i tunnväggiga rör och i långa rörsammansättningar, där även små vinkelavvikelser vid en fog mångfaldigas till stora feljusteringar längre fram. I prefabriceringsverkstäder, där rörsektioner monteras innan installation på arbetsplatsen, är deformationskontroll en prioritet eftersom eventuell omarbetning av en färdig sektion är kostsam och tidskrävande.
Att rotera röret gör det också enklare att applicera balanserade häftsvetsningar innan det slutliga passet. När man kan positionera röret fritt kan man placera häftsvetsningar med jämna mellanrum runt fogen, vilket håller röret i linje och motstår de dragkrafter som uppstår när svetsen svalnar. Detta förberedelsesteg, kombinerat med kontinuerlig rotation under svetsning, ger bästa möjliga förutsättningar för en rak, rund och korrekt inriktad fog.
Vilka produktivitetsfördelar ger rörrotation under svetsning?
Rörrotation under svetsning ökar produktiviteten direkt genom att eliminera den tid svetsaren lägger på att förflytta sig runt ett fast rör. Svetsaren stannar på ett ställe, ljusbågen förblir tänd och svetsen fortskrider utan avbrott. Det innebär färre stopp, mindre trötthet och kortare total cykeltid per fog.
Produktivitetsvinsterna märks i flera skeden av arbetet, inte bara under själva svetspasset:
- Häftsvetsning går snabbare eftersom svetsaren kan placera häftsvetsningar runt hela fogen utan att behöva förflytta sig
- Skärning och slipning är enklare när röret roterar mot verktyget istället för tvärtom
- Rensning av baksvets och borstning av sträng tar kortare tid eftersom svetsaren kan arbeta från en fast och bekväm position
- Omarbetning minskar eftersom kvaliteten vid första passet är högre, vilket innebär färre underkända fogar och mindre reparationssvetsning
Det finns också en mindre uppenbar produktivitetsfördel: minskad trötthet. Att svetsa i besvärliga positioner, särskilt överhuvud, är fysiskt krävande. En svetsare som lägger mindre energi på att kämpa mot tyngdkraften och ompositionera kroppen kan upprätthålla fokus och teknik under längre tid. Under ett helt skift innebär detta fler färdigställda fogar och lägre felfrekvens mot slutet av dagen.
För projektledare och arbetsledare gör rörrotationssvetsning även resultatet mer förutsägbart. När varje svetsare arbetar i samma ergonomiska position med samma teknik minskar variationen mellan enskilda svetsare. Skillnader i kompetensnivå spelar mindre roll, vilket är värdefullt vid ledning av team med blandad erfarenhet på stora rörprojekt.
Vill du se hur en rörvändare fungerar i praktiken?
Läs mer om AMA Roller® rörvändaren
Vilka verktyg används för att rotera rör under svetsning?
Det huvudsakliga verktyget för att rotera rör under svetsning är en rörvändare, även kallad rullbock eller rörpositionerare. En rörvändare håller röret på motordrivna rullar och roterar det med kontrollerad hastighet medan svetsaren arbetar från en fast position. Rörvändare används både i prefabriceringsverkstäder och på arbetsplatser.
Motordrivna rörvändare för standardrörsdiametrar
För rör med diameter mellan 30 mm och 508 mm är en kompakt motordrivet vändare monterad på ett rörstativ en praktisk lösning. AMA Roller® rörvändaren är ett exempel: den monteras på AMA A-rörstativet, stöder alla vanliga manuella svetsmetoder inklusive MIG, MAG, TIG och belagd elektrod, och styrs via en fotpedal så att svetsaren kan starta och stoppa rotationen utan att lägga ifrån sig brännaren. Rotationshastigheten och -riktningen är båda justerbara, vilket är praktiskt när man byter mellan material eller fogkonfigurationer.
För team som arbetar på större arbetsplatser eller hanterar långa rör tar en trådlöst styrd version bort behovet av kablar på golvet och låter svetsaren manövrera rörvändaren på upp till 25 meters avstånd. AMA Roller® Premium med trådlös styrning använder Bluetooth och inkluderar både en trådlös fotpedal och en manuell hastighetsvred, vilket ger svetsaren full flexibilitet i hur rotationen hanteras.
Tunga rörvändare för större rör
För större rör upp till 1 000 mm i diameter hanterar tunga rörvändarset med motordrivna rullar och hydraulisk höjdjustering den ökade vikten och storleken. Dessa system inkluderar vanligtvis en motordrivet drivenhet och ett eller flera passiva rullarstativ för att stödja röret längs dess längd. Batteridrift innebär att de kan användas där nätström inte är tillgänglig.
Vid installation av rörbroar låter specialbyggda rörbryggestativ med rostfria kulrullar röret rotera inuti bryggestrukturen under svetsning, utan att röret behöver flyttas ur position.
När är kontinuerlig rörrotation inte möjlig, och hur upprätthålls kvaliteten?
Kontinuerlig rörrotation är inte alltid möjlig. Fast rörinstallation som redan är ansluten till ett system, rör i trånga utrymmen, rör med stor diameter som överstiger tillgänglig utrustnings kapacitet, eller arbetsplatsförhållanden som förhindrar uppställning av en rörvändare – allt detta kräver att svetsaren arbetar runt ett stationärt rör. I dessa situationer upprätthålls kvaliteten genom noggrann positionskontroll, teknikdisciplin och korrekt förberedelse.
Vid svetsning av ett fast rör delas fogen vanligtvis in i segment, och svetsaren förflyttar sig runt röret för att slutföra varje segment i den mest fördelaktiga positionen. Detta kräver en högre kompetensnivå, särskilt för överhuvud- och vertikalsektionerna, och det är här skillnaden mellan erfarna och mindre erfarna svetsare syns tydligast i den färdiga svetsen.
Flera metoder hjälper till att upprätthålla kvaliteten vid svetsning av fasta rör:
- Korrekt fogförberedelse med noggrann passning och jämnt rotgap minskar svårighetsgraden i varje position
- Centreringsringar håller rörändar i linje innan svetsningen börjar och förhindrar vinkelfel som förvärras under svetsningen
- Kontrollerad temperatur mellan passen är viktigare vid fasta rör eftersom värmen ansamlas ojämnt och är svårare att hantera
- Skyddsgas på insidan av svetsfogen förhindrar oxidation vid rotpasset, vilket är särskilt viktigt för rostfritt stål och andra korrosionskänsliga material
Det ärliga svaret är att svetsning av fasta rör är mer krävande än svetsning med rörrotation, och kvalitetstaket är lägre för samma svetsare. Där rotation är möjlig – även partiell rotation med ett rörbryggestativ eller manuellt rullarstativ – är det värt att använda. Förbättringen i konsekvens och hastighet är verklig och mätbar.
På Welner konstruerar och tillverkar vi rörhanteringsverktyg som gör arbetet enklare och mer konsekvent för rörsvetsare – från rörvändare och centreringsringar till rörstativ och rensningssatser. Våra produkter används i prefabriceringsverkstäder och på arbetsplatser i hela norra och västra Europa, och vi har auktoriserade återförsäljare i flera länder så att du kan få lokal support och service.
Om du letar efter rätt lösning för rörrotation i ditt arbete kan du hitta din närmaste auktoriserade återförsäljare för att se våra produkter och få råd anpassade till dina specifika rörstorlekar och svetsmetoder. Du är också välkommen att kontakta oss direkt så hjälper vi dig hitta rätt verktyg för jobbet.