Varför är korrekt rörstöd viktigt vid passning?
Posted onDåligt rörsstöd riskerar kostsamma svetsdefekter och skador på arbetsplatsen — här är vad varje svetsare måste känna till.
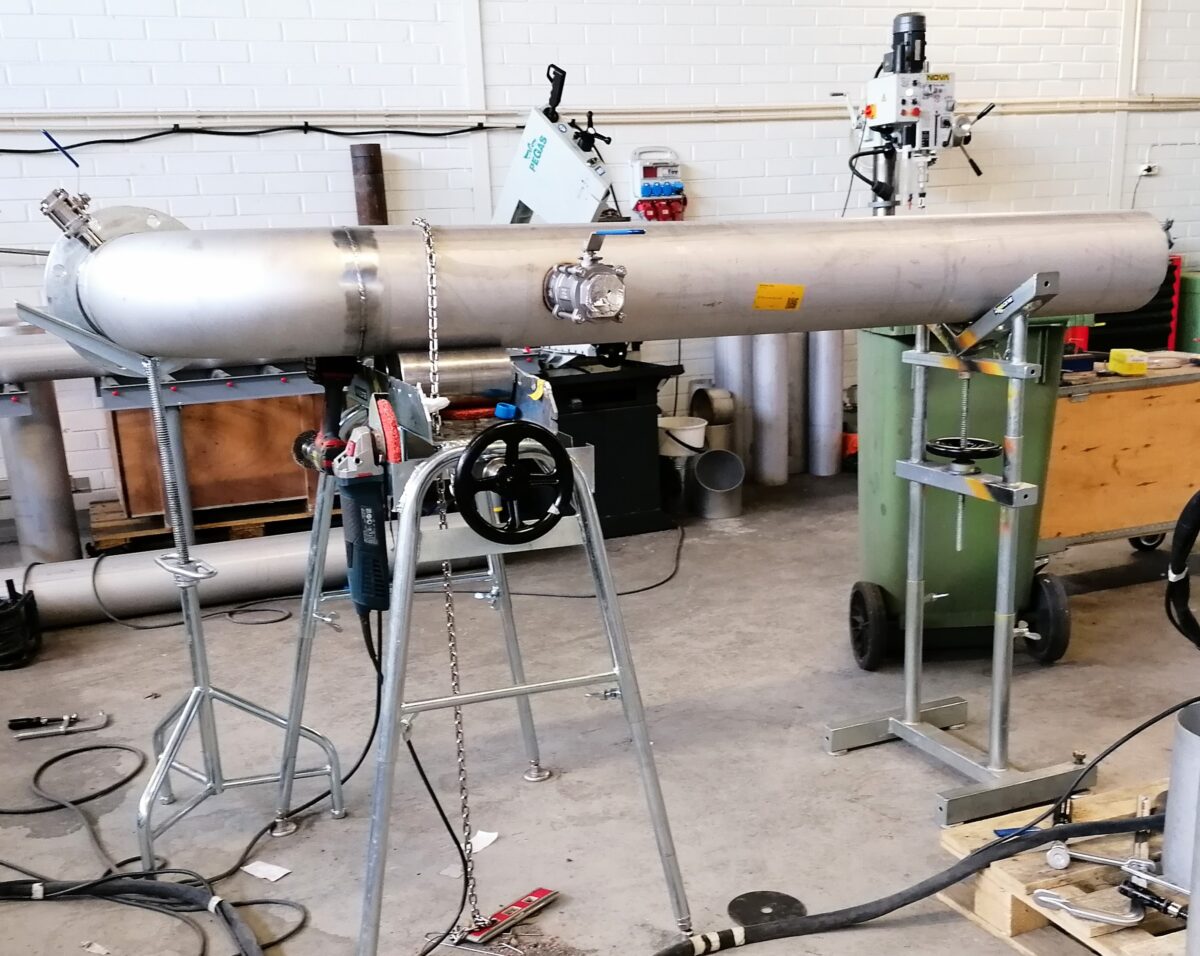
Korrekt rörstöd under passning påverkar direkt svetskvaliteten, fogalignering och säkerheten på arbetsplatsen. När rör inte hålls säkert på plats kan redan små förskjutningar i alignering leda till defekta svetsar som inte godkänns vid inspektion eller kräver kostsam omarbetning. Avsnitten nedan tar upp de vanligaste frågorna som svetsare, arbetsledare och projektledare ställer om rörstöd under passning.
Vad händer med svetskvaliteten när rör är dåligt stödda under passning?
Dåligt rörstöd under passning leder till felpassning, ojämna rotgap och spänningar i fogen innan svetsningen ens har börjat. Dessa problem resulterar direkt i svetsdefekter som ofullständig smältning, sprickbildning och deformation. I processanläggningars rörsystem, där tryckklass och materialkvalitet är avgörande, kan en komprometterad svetsfog innebära underkända inspektioner och dyra reparationer.
När ett rör förskjuts även något under häftsvetsning blir rotgapet ojämnt runt omkretsen. Det tvingar svetsaren att kompensera genom att justera sin teknik, vilket sällan ger ett jämnt resultat. På material som rostfritt stål eller duplex, där värmetillförseln måste kontrolleras noggrant, tillför eventuella extra svetspass för att rätta till felpassning oönskad värme och kan påverka fogens materialegenskaper.
Deformation är en annan direkt följd. Om ena sidan av röret saknar stöd drar gravitationen ned det under häftsvetsningen, vilket skapar en vinkelfelpassning som låser sig permanent i fogen när häftsvetsarna svalnar. Ingen mängd korrigerande svetsning kan helt eliminera den inbyggda spänningen.
Vilka krafter verkar på en rörsvetsfog under passning?
Under passning utsätts fogen för gravitationslast, rörets viktfördelning, fjädringsåtergångskrafter från rörkurvatur samt mekaniska krafter från aligneringsverktyg. Att förstå dessa krafter hjälper dig att placera stöden på rätt ställen för att hålla fogen stabil under hela passnings- och häftsvetsningsprocessen.
Gravitationen är den mest konstanta kraften. Tyngre rör och längre rörsträckor skapar betydande böjmoment vid fogen, särskilt när röret bara stöds i ena änden eller på punkter långt från fogen. Det gör att rörändar sjunker eller böjer sig, vilket öppnar eller stänger rotgapet ojämnt.
Fjädringsåtergång är en mindre uppenbar men lika viktig faktor. Rör som har böjts, förvarats felaktigt eller kapats från böjt material har en kvarvarande krökning. När du för ihop två rörändar försöker denna kvarvarande form trycka fogen ur läge. Korrekt stöd håller röret i avsedd position mot denna tendens.
Mekaniska krafter från klämmor, centringsringar och aligner ingsverktyg verkar också på fogen. Dessa är avsiktliga krafter som är utformade för att korrigera felpassning, men de fungerar bara korrekt när röret stöds på tillräckligt många punkter för att förhindra att rörkroppen böjer sig under klämkraften.
Hur förbättrar korrekt rörstöd aligner ingsnoggrannheten?
Korrekt rörstöd förbättrar aligner ingsnoggrannheten genom att hålla varje rörsegment i ett fast, kontrollerat läge så att centringsverktyg kan fungera som avsett. När röret är stabilt kan centringsringar och aligner ingsklämmor sluta gapet mellan rörändar exakt och konsekvent runt hela omkretsen, vilket ger ett jämnt rotgap och korrekt borralignering.
Aligner ingsnoggrannhet börjar med stabila rörstöd placerade med rätt mellanrum. Om stöden är för glest placerade sjunker röret mellan dem och fogen hamnar lägre än avsett. Om stöden är för nära fogen kan de störa svetsarens åtkomlighet. Målet är att stödja röret tillräckligt nära fogen för att eliminera nedböjning utan att blockera svetsläget.
Centringsringar, som AMA Centringsringar tillgängliga i storlekar från DN65 till DN1500, fungerar mest effektivt när röret redan hålls på rätt höjd och vinkel av stöden under det. Ringen finjusterar sedan koncentriciteten hos de två rörändarnas borr och minskar borraligneringsfel till ett minimum. Utan stabilt stöd underifrån måste ringen kämpa mot både felpassningen och rörets egen vikt, vilket begränsar hur noggrant den kan centrera fogen.
Vid prefabricering i verkstad ger rörroteringsstativ ytterligare en aligner ingsfördel. Att rotera röret under häftsvetsning gör att svetsaren kan arbeta i den bekvämaste positionen under hela fogen, vilket ger jämnare häftsvetsningar och minskar risken för att deformation låser in en vinkelfelpassning.
Vilka säkerhetsrisker finns med ostödda rör under passning?
Ostödda rör under passning skapar allvarliga säkerhetsrisker, bland annat rullning, plötsligt fall och okontrollerad rörelse när aligner ingsverktyg appliceras eller lossas. Dessa faror utsätter svetsare och närliggande personal för risk för klämskador, och de kan även skada omgivande utrustning eller rörmontage som redan är på plats.
Ett rör som vilar på ett instabilt underlag eller balanseras på en enda stödpunkt kan rulla utan förvarning, särskilt när en svetsare applicerar lateral kraft för att föra fogen i alignering. Rör med större diameter har mer massa och ger större påverkan om de faller eller rullar. Även mindre rör kan orsaka skador om de faller på fötter eller händer under passning.
Häftsvetsning i sig medför en säkerhetsdimension. När en häftsvets svalnar och drar ihop sig drar den i fogen, vilket kan göra att ett dåligt stöttat rör plötsligt förskjuts. Om svetsaren befinner sig i nära kontakt med röret i det ögonblicket kan rörelsen orsaka brännskador eller slagskador.
Rörstöd med fastsättningskedjor, som de i AMA Rörstödsset, håller röret säkert på plats under hela passningsprocessen och förhindrar oväntad rullning eller fall. Detta är inte bara god praxis för svetskvaliteten utan ett grundläggande krav för en säker arbetsmiljö.
Vilka verktyg används för att stödja och positionera rör under passning?
De viktigaste verktygen för att stödja och positionera rör under passning är rörstöd, centringsringar, rörroteringsstativ och motviktssystem. Varje verktyg hanterar en specifik aspekt av passningsutmaningen och de används vanligtvis i kombination för att uppnå stabil och noggrann fogförberedelse.
Rörstöd
Rörstöd håller röret på rätt arbetshöjd och förhindrar nedböjning längs röret. Justerbara stöd som AMA Stativ A och Stativ B kan ställas in på rätt höjd för rördiametern och svetsarens arbetsposition. Stöd med rullar i rostfritt stål gör att röret kan förflyttas i längdriktningen utan att lyftas av stativet, vilket sparar tid och minskar manuell hantering.
Centringsringar
Centringsringar monteras runt utsidan av båda rörändar vid fogen och drar dem till koncentricitet. De är särskilt användbara för tunnväggiga rör i rostfritt stål och syrafast material där borraligneringsfel orsakar spänningskoncentrationer i drift. En ringåtdragare applicerar jämn klämkraft runt hela ringens omkrets.
Rörroteringsstativ
Rörroteringsstativ gör att röret kan vridas till den mest lämpliga svetsningspositionen utan att svetsaren behöver byta position. Vid häftsvetsning under passning gör ett roteringsstativ det möjligt att placera häftsvetsarna med jämna mellanrum runt fogen utan besvärliga overhead- eller vertikala positioner. AMA Rörstödsset är utformat för att fungera tillsammans med AMA Roller rörroteringsstativ och kombinerar stabilt stöd med kontrollerad rotation i en och samma uppställning.
Motviktssystem
När ett rörmontage inkluderar böjar eller utskjutande delar förskjuts tyngdpunkten från röraxeln. Ett motviktssystem balanserar montaget så att det sitter stabilt på rörstöden utan att tippa. Detta är särskilt användbart vid prefabricering av komplexa rörsektioner.
Utforska det kompletta AMA Rörstödssetet och se hur det stöder ditt passningsarbete: AMA Rörstödsset
När bör rörstöd omplaceras under passningsprocessen?
Rörstöd bör omplaceras när röret förlängs, när ytterligare rörsegment läggs till i montaget och efter att häftsvetsning är klar om montaget behöver flyttas för fullständig svetsning. Målet är att hålla stödpunkterna tillräckligt nära den aktiva fogen i varje skede så att röret inte sjunker eller förskjuts under någon del av processen.
I början av passningen placerar du stativ för att stödja båda rörändar som ska fogas, med minst ett stativ nära varje sida av fogen. När häftsvetsarna placeras och fogen blir delvis fixerad kan du ibland flytta stativet på det kortare rörets sida något längre från fogen för att förbättra svetsarens åtkomlighet, så länge röret förblir stabilt.
När du lägger till ett nytt rörsegment till ett redan häftsvetsad montage, omplacera stöden för att bära det nya segmentet innan du för det i kontakt med det befintliga montaget. Låt aldrig vikten av ett nytt segment hänga på en färdig fog under passning. Fogen är ännu inte tillräckligt stark för att bära den lasten, och böjmomentet kan spräcka häftsvetsarna eller deformera fogen.
När fullständig svetsning är klar och sektionen är redo för hantering eller transport bör stöden omplaceras för att fördela vikten av det färdiga montaget jämnt, med hänsyn till eventuella beslag, böjar eller flänsar som förskjuter tyngdpunkten.
Rörstöd är inte en engångsinställning. Det är en aktiv del av passnings- och svetsningsprocessen som du justerar allt eftersom arbetet fortskrider.
Att få rörstödet rätt under passning skyddar svetskvaliteten, håller ditt team säkert och minskar den tid som går förlorad till omarbetning och korrigeringar. På Welner konstruerar och tillverkar vi AMA rörhanterings verktyg specifikt för kraven vid professionell rörsvetsning i processindustrimiljöer – från kompakta centringsringar för arbete med liten diameter till tunga roteringsstativ för stora rörmontage. Våra verktyg är byggda för att hjälpa svetsare, arbetsledare och projektledare att uppnå konsekventa och tillförlitliga resultat på varje fog. Hitta närmaste AMA-återförsäljare på vår sida för auktoriserade återförsäljare, eller kontakta oss direkt om du har frågor om vilka verktyg som passar din applikation.