Hur minskar du passningstiden vid rörfabrikation?
Posted onLångsam rörmontage? Upptäck verktygen och teknikerna som eliminerar justeringsförseningar och ökar produktionstakten.
Du minskar monteringstiden vid rörfabrikation genom att eliminera de moment som bromsar inriktningen: dålig förberedelse av rörändar, ojämna rotgap och manuella justeringar som borde hanteras av rätt verktyg. De största vinsterna uppnås genom att använda specialbyggda inriktnings- och klämverktyg som håller rören exakt på plats före och under häftsvetsning. Den här artikeln går igenom de vanligaste frågorna som svetsare, arbetsledare och projektledare ställer om monteringseffektivitet.
Vad orsakar förseningar vid rörmontage?
De flesta monteringsförseningar beror på tre saker: dåligt skick på rörändarna, feljusterade rörstöd och avsaknad av lämpliga inriktningsverktyg. När rörändar inte är vinkelräta, rena eller korrekt fasade lägger svetsarna tid på att kompensera manuellt i stället för att gå vidare med häftsvetsningen. Varje manuell korrigering tar tid och ökar risken för ojämna fogar.
Vid montering av rörspolar eskalerar förseningarna snabbt. En enda feljusterad fog tidigt i en spola kan påverka alla efterföljande anslutningar negativt. Vanliga orsaker är:
- Rörändar som är ovalrunda eller har ojämna fasningar
- Rörstöd inställda på olika höjder, vilket orsakar höjdskillnader vid inriktningen
- Rotgap som sluter sig eller öppnar sig när röret förskjuts under häftning
- Användning av manuella kilar eller improviserade distanser i stället för dedikerade monteringsverktyg
- Bristande kommunikation mellan svetsaren och montören om godtagbara toleranser
I prefabriceringsverkstäder är dessa förseningar särskilt kostsamma eftersom miljön är kontrollerad och genomsättningsmålen är högre. På arbetsplatsen är samma problem svårare att åtgärda eftersom tillgängligheten och utrymmet är begränsade. Att identifiera grundorsaken till dina specifika förseningar är det första steget mot att lösa dem.
Vilka verktyg används för att snabba upp rörinriktningen?
De vanligaste verktygen för att snabba upp rörinriktningen är centreringsringar, rörklämmer, rörstöd och rörrotatorer. Varje verktyg hanterar en specifik del av monteringsprocessen. Används de tillsammans minskar de manuell hantering, förbättrar fogprecisionen och låter svetsarna fokusera på svetsningen i stället för på justeringar.
Centreringsringar
AMA Centering Collars är inriktningsverktyg i rostfritt stål som fästs runt utsidan av två rörändar för att hålla dem koncentriska före häftsvetsning. De finns i storlekar från DN65 till DN1500 och täcker ett brett spektrum av rördiametrar. En collertightener med trycklagerlager applicerar jämn klämkraft, vilket håller ringen tät och inriktningen exakt. Detta eliminerar behovet av manuell kontroll och ominriktning mellan häftarna.
Rörstöd och rörrotatorer
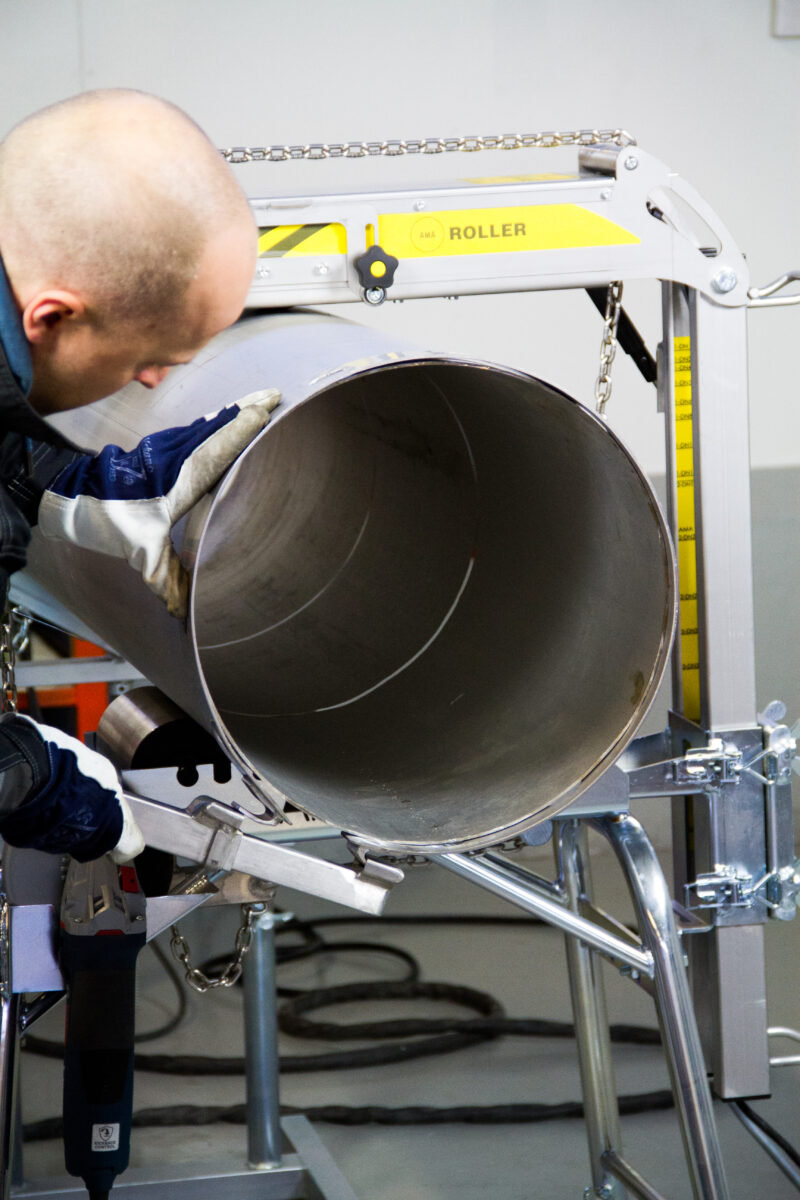
Justerbara rörstöd håller rören på rätt arbetshöjd, vilket direkt påverkar hur väl två rörändar möts. När stöden är ojämnt inställda är höjdskillnader vid inriktningen nästan oundvikliga. Rörrotatorer som AMA Roller Premium med trådlös styrning låter svetsaren rotera röret kontinuerligt utan att byta position, vilket snabbar upp häftsvetsningen och ger jämnare sömmar runt hela omkretsen.
Hur påverkar förberedelsen av rörändar monteringstiden?
Förberedelsen av rörändar har en direkt inverkan på monteringstiden. En rörände som är vinkelrät, korrekt fasad och fri från grader eller oxidation riktas in snabbare och håller sin position mer tillförlitligt än en som inte förberetts ordentligt. Dålig förberedelse tvingar montören att kompensera under monteringen, vilket tar tid och försämrar fogkvaliteten.
De viktigaste förberedelsestegen som påverkar monteringshastigheten är:
- Vinkelräthet: En rörände som inte är rättvinkligt skuren skapar ett ojämnt gap runt fogen, vilket gör det svårt att hålla ett konsekvent rotgap.
- Fasningsnoggrannhet: En ojämn fasningsvinkel förändrar det effektiva rotgapet och insmältningsytan, vilket svetsaren sedan måste kompensera för.
- Ytrenlighet: Oxidation, valshud och beläggningar nära svetszonens yta bromsar häftningen och kan orsaka defekter.
- Ovalitet: Rör som inte är perfekt runda är svårare att rikta in och klämma fast, särskilt med externa inriktningsverktyg.
Att investera tid i korrekt förberedelse av rörändar lönar sig snabbt. En välförberedd rörände monteras snabbare, håller inriktningen bättre och ger en renare svets med mindre omarbetning.
Vad är skillnaden mellan inre och yttre rörklämmer?
Inre rörklämmer expanderar inifrån rörets borr för att hålla två rörändar i linje, medan yttre rörklämmer eller centreringsringar fästs runt rörets utsida. Rätt val beror på rördiameter, godstjocklek, åtkomlighet och den inriktningsnoggrannhet som krävs.
Inre klämmer lämpar sig väl för rör med större diameter där det finns tillräckligt med utrymme i borren för att sätta in och använda verktyget. De applicerar kraft inifrån, vilket kan vara fördelaktigt när rörets utsida är svåråtkomlig eller när rotgapet behöver hållas exakt öppet. De är dock generellt sett mer komplicerade att sätta upp och ta bort, och de kan vara opraktiska för mindre rördimensioner eller tunnväggiga rör.
Externa inriktningsverktyg som centreringsringar är snabbare att sätta på och ta av, fungerar för ett brett spektrum av rördiametrar och kräver ingen åtkomst till rörets borr. De är ett praktiskt alternativ både i prefabriceringsverkstäder och på arbetsplatsen. För rör från DN65 och uppåt erbjuder externa centreringsringar en tillförlitlig och repeterbar inriktningsmetod som passar in i ett snabbt arbetsflöde.
När ska man använda monteringsverktyg jämfört med manuell häftning?
Du bör använda monteringsverktyg när inriktningsnoggrannhet, fogkonsistens eller genomsättning spelar roll. Manuell häftning utan dedikerade verktyg är bara praktiskt för enstaka arbeten med låg volym där toleranserna är vida och omarbetning accepteras. I alla professionella rörsvetsningssammanhang överträffar monteringsverktyg konsekvent manuella metoder vad gäller hastighet, noggrannhet och repeterbarhet.
Manuell häftning förlitar sig på svetsarens skicklighet och erfarenhet för att hålla rören på plats medan häftar appliceras. Detta fungerar i enkla situationer, men det introducerar variation mellan fogar och mellan svetsare. Det innebär också fysisk belastning för svetsaren, särskilt med tyngre rör.
Monteringsverktyg blir tydligt lönsamma när:
- Du arbetar med snäva dimensionstoleranser, till exempel i processrörledningar eller system i rostfritt stål
- Du monterar rörspolar där fel ackumuleras över flera fogar
- Du vill ha konsekventa resultat oavsett vilken svetsare som utför arbetet
- Du arbetar med rör som är tunga, otympliga eller svåra att hålla manuellt
- Du behöver minska omarbetning och avvikelser på kvalitetskritiska svetsar
För projektledare och arbetsledare är argumentet för monteringsverktyg enkelt: de minskar den tid varje fog tar, minskar variationen och minskar risken för kostsam omarbetning.
Hur upprätthåller man konsekventa rotgap över flera fogar?
Du upprätthåller konsekventa rotgap genom att använda samma uppställningsmetod och samma verktyg på varje fog. Rotgapskonsistens beror på tre saker: hur rörändarna förbereds, hur rören stöds under monteringen och hur gapet ställs in och hålls före och under häftsvetsning.
Det mest tillförlitliga tillvägagångssättet kombinerar noggrann förberedelse av rörändar med externa inriktningsverktyg som håller rören koncentriska medan du ställer in gapet. Centreringsringar håller rörändarna radiellt inriktade, vilket förhindrar att höjdskillnader och vinkelfel påverkar gapet. Du ställer sedan in rotgapet med hjälp av en konsekvent distans eller ett rotgapsmått innan häftar appliceras.
Praktiska steg som hjälper till att upprätthålla rotgapskonsistens över en spola eller ett produktionsflöde:
- Använd samma metod och verktyg för rörändsförberedelse genomgående på jobbet
- Kontrollera och justera rörstödshöjderna inför varje montering, inte bara i början av dagen
- Sätt på centreringsringarna innan du ställer in rotgapet, inte efter
- Använd ett rotgapsmått eller en dedikerad distans i stället för att uppskatta med ögonmått
- Applicera häftar med jämna mellanrum runt omkretsen för att förhindra att gapet sluter sig ojämnt när röret svalnar
- Kontrollera rotgapet på flera ställen runt fogen innan häftningen är klar
I prefabriceringsmiljöer där flera svetsare arbetar på samma spola är det mest effektiva sättet att hålla rotgapen konsekventa från fog till fog att dokumentera uppställningsproceduren och använda samma verktyg i hela teamet.
Att minska monteringstiden vid rörsvetsning handlar inte om att arbeta snabbare. Det handlar om att eliminera de moment som bromsar dig: dålig förberedelse, ojämna stöd och manuella justeringar som rätt verktyg hanterar automatiskt. På Welner utvecklar och tillverkar vi rörhanteringsverktyg speciellt utformade för professionella rörsvetsningssituationer, från centreringsringar och rörstöd till rörrotatorer för prefabricering och arbete på plats. Våra produkter täcker rördiametrar från liten dimension till stora industriella storlekar, och vi säljer via auktoriserade återförsäljare i de nordiska länderna och övriga Europa. Hitta din närmaste leverantör på vår sida för auktoriserade återförsäljare, eller kontakta oss direkt om du har frågor om vilka verktyg som passar din tillämpning.