Was verursacht Rohrleitungsversatz beim Schweißen?
Posted onErfahren Sie, warum Rohre beim Schweißen aus der Ausrichtung geraten – von Wärmeausdehnung bis hin zu schlechter Passung – und wie Sie dies verhindern können.
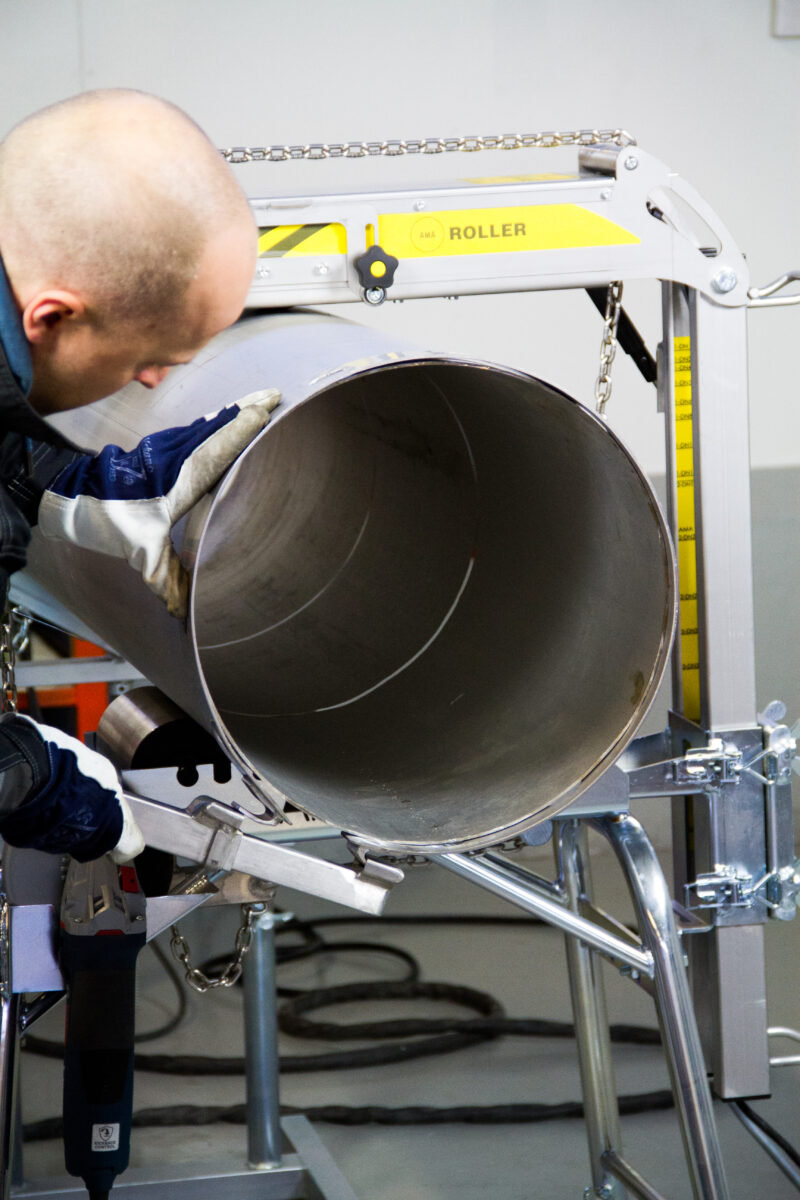
Rohrleitungsversatz beim Schweißen entsteht, wenn zwei Rohrenden an der Verbindungsstelle nicht korrekt ausgerichtet sind und einen winkeligen, seitlichen oder axialen Versatz zueinander aufweisen. Die häufigsten Ursachen sind Wärmedehnung während des Schweißvorgangs, schlechte Passgenauigkeit vor dem Schweißen, falsche Rohrpositionierung sowie unterschiedliche Werkstoffeigenschaften der Rohre. Wer die Ursachen von Fehlausrichtungen kennt, kann sie verhindern, bevor sie zu kostspieligen Nacharbeiten oder Ausschuss führen.
Welche Arten von Rohrleitungsversatz beim Schweißen gibt es?
Die häufigsten Arten von Rohrleitungsversatz beim Schweißen sind der Höhenversatz (auch Hi-Lo genannt), Winkelversatz, seitlicher Versatz und axialer Versatz. Höhenversatz entsteht, wenn die Innenwände zweier Rohrenden an der Verbindungsstelle auf unterschiedlichen Höhen liegen. Winkelversatz bedeutet, dass die Rohre in einem Winkel und nicht gerade aufeinandertreffen. Seitlicher Versatz ist eine seitliche Verschiebung zwischen den Rohrachsen, während axialer Versatz eine Verdrehung um die Rohrachse bezeichnet.
Jede Art von Versatz verursacht unterschiedliche Probleme an der Schweißverbindung. Höhenversatz beispielsweise gehört zu den am häufigsten bei der Prüfung beanstandeten Fehlern, da er die Wanddickenkonstanz an der Wurzel direkt beeinflusst. Selbst ein geringer Hi-Lo-Spalt kann zu unvollständiger Verschmelzung oder Spannungskonzentrationen führen, die die Verbindungsintegrität im Laufe der Zeit verringern.
- Höhenversatz (Hi-Lo): Höhenunterschied der Innenwände zweier Rohrenden an der Verbindungsstelle
- Winkelversatz: Rohre treffen in einem Winkel aufeinander, anstatt kolinear zu verlaufen
- Seitlicher Versatz: Seitliche Verschiebung zwischen den Mittelachsen der beiden Rohre
- Axialer Versatz: Drehversatz um die Rohrachse, häufig zu beobachten, wenn Rohrleitungsteile ohne Kontrolle der Nahtausrichtung zusammengebaut werden
Bei der Rohrleitungsmontage und Vorfertigung können alle vier Arten gleichzeitig auftreten, wenn Rohre vor dem Heften nicht ordnungsgemäß abgestützt und zentriert werden. Fehler zu erkennen und zu korrigieren, bevor die erste Heftnaht gesetzt wird, ist wesentlich einfacher, als sie im Nachhinein zu beheben.
Wie verursacht Wärmedehnung Rohrleitungsversatz?
Wärmedehnung verursacht Rohrleitungsversatz, weil die Wärme des Schweißlichtbogens das Rohrmaterial ungleichmäßig ausdehnt. Wenn das Schmelzbad abkühlt und sich zusammenzieht, zieht es das umgebende Material mit sich. Sind die Rohre nicht fest gesichert, verschiebt diese Bewegung die Verbindung aus der Ausrichtung und erzeugt einen winkeligen oder seitlichen Versatz, der beim Einpassen noch nicht vorhanden war.
Dieser Effekt ist bei Werkstoffen mit hohem Wärmeausdehnungskoeffizienten, wie austenitischen nichtrostenden Stählen, stärker ausgeprägt als bei Kohlenstoffstahl. Je länger die Rohrleitung und je dicker die Wandung, desto größer kann die kumulierte Bewegung über mehrere Schweißnähte einer Pipeline sein.
Wie die Schweißreihenfolge die thermische Bewegung beeinflusst
Die Schweißreihenfolge hat direkten Einfluss darauf, wie viel thermische Bewegung auftritt. Wird der gesamte Umfang in einem einzigen, ununterbrochenen Durchgang geschweißt, konzentriert sich die Wärme auf einer Seite, die die Verbindung beim Abkühlen zu sich hinzieht. Ein ausgewogenes, symmetrisches Heftnähtemuster vor dem vollständigen Schweißen trägt dazu bei, die Wärmespannung gleichmäßiger zu verteilen und die Verbindung stabil zu halten.
Wie Rohrfixierung thermischen Versatz reduziert
Eine ordnungsgemäße Rohrfixierung während des Schweißens ist eine der wirksamsten Methoden zur Kontrolle wärmebedingter Bewegungen. Rohrständer, Rollen und externe Ausrichtwerkzeuge halten das Rohr in Position, während die Schweißnaht abkühlt. Ohne ausreichende Abstützung können selbst gut eingepasste Verbindungen während des Schweißens aus der Toleranz driften, insbesondere bei längeren Rohrstrecken oder beim Schweißen in fester Position ohne Drehen des Rohres.
Warum führt schlechte Rohreinpassung zu Versatz?
Schlechte Rohreinpassung führt zu Versatz, weil die Verbindungsgeometrie bereits vor dem Schweißen fehlerhaft ist. Wenn der Wurzelspalt ungleichmäßig ist, die Rohrenden nicht rechtwinklig sind oder an der Innenwand ein Höhenversatz vorliegt, fixiert die Schweißnaht diesen Versatz dauerhaft. Kein noch so großes Können beim Schweißen kann eine schlechte Einpassung vollständig ausgleichen.
Einpassungsprobleme entstehen häufig durch ein Zusammenspiel mehrerer Faktoren: nicht rechtwinklig geschnittene Rohrenden, Rohre, die durch unsachgemäße Lagerung oder Transport oval geworden sind, oder schlicht eine zu hastige Vorbereitung. In Vorfertigungswerkstätten, wo mehrere Rohrleitungsteile nacheinander montiert werden, kann ein kleiner Einpassungsfehler an einer frühen Verbindung zu einem größeren Ausrichtungsproblem an späteren Verbindungen führen.
Der Wurzelspalt ist besonders wichtig. Ein Spalt, der sich über den Umfang hinweg verändert, zwingt den Schweißer zu ständigen Anpassungen, was Wärmeeintrag und Einbrandkonstanz beeinträchtigt. Den Wurzelspalt mit geeigneten Einpasswerkzeugen vor dem Heften zu kontrollieren, ist ein einfacher Weg, diese Probleme zu vermeiden. AMA-Zentrierschellen sind speziell dafür ausgelegt, Rohrenden während der Einpassung präzise ausgerichtet zu halten und so die Wahrscheinlichkeit von Höhenversatz und Winkelfehlern vor dem ersten Heftpunkt zu verringern.
Welche Rolle spielen Rohrhandhabungs- und Positionierwerkzeuge bei der Vermeidung von Versatz?
Rohrhandhabungs- und Positionierwerkzeuge verhindern Versatz, indem sie Rohre während der Einpassung, des Heftens und des vollständigen Schweißdurchgangs in der korrekten Position halten. Ohne ausreichende Abstützung können Rohre durch ihr Eigengewicht verrutschen, sich durch Wärmedehnung verschieben oder aus der Position drehen. Die richtigen Werkzeuge halten alles stabil, sodass sich der Schweißer auf die Schweißqualität konzentrieren kann, anstatt ständig die Verbindungsposition zu überprüfen und zu korrigieren.
In der Praxis bedeutet dies, je nach Rohrgröße, Werkstoff und Arbeitsumgebung eine Kombination von Werkzeugen einzusetzen:
- Rohrständer und Rollen stützen das Rohr auf der richtigen Arbeitshöhe ab und ermöglichen ein kontrolliertes Drehen
- Zentrierschellen richten Rohrenden präzise vor dem Heften aus und minimieren Höhen- und Winkelversatz
- Rohrdrehvorrichtungen drehen das Rohr mit gleichmäßiger Geschwindigkeit, sodass der Schweißer in einer festen, ergonomischen Position arbeiten kann, anstatt um das Rohr herumzugehen
- Gegengewichtssysteme balancieren Rohre mit Bögen oder schweren Formstücken aus, die die Verbindung andernfalls aus der Ausrichtung ziehen würden
Speziell für die externe Ausrichtung gehören Zentrierschellen zu den direktesten verfügbaren Werkzeugen. Sie werden gleichzeitig um die Außenseite beider Rohrenden geklemmt, ziehen diese in koaxiale Ausrichtung und halten sie dort, während Heftpunkte gesetzt werden. Dies ist besonders nützlich bei der Arbeit mit nichtrostendem Stahl oder säurebeständigem Rohr, bei dem Oberflächenmarkierungen und Verformungen vermieden werden müssen.
Erfahren Sie mehr über AMA-Zentrierschellen und finden Sie die richtige Größe für Ihre Rohrleitung.
Für das Drehen von Rohren beim Schweißen unterstützt die AMA-Roller-Rohrdrehvorrichtungsserie Rohrdurchmesser von 30 mm bis 508 mm und ermöglicht es dem Schweißer, während des gesamten Schweißdurchgangs in einer ergonomischen Position zu bleiben. Wenn Sie auf größeren Baustellen eine kabellose Steuerung benötigen, ermöglicht der AMA Roller Premium mit Bluetooth-Steuerung die Bedienung der Drehvorrichtung aus bis zu 25 Metern Entfernung.
Wie beeinflussen Rohrmaterialeigenschaften die Ausrichtung beim Schweißen?
Rohrmaterialeigenschaften beeinflussen die Ausrichtung beim Schweißen in erster Linie durch den Wärmeausdehnungskoeffizienten, die Steifigkeit und das Verhalten des Werkstoffs unter Wärmeeinwirkung. Werkstoffe mit höherem Wärmeausdehnungskoeffizienten, wie austenitischer nichtrostender Stahl, bewegen sich beim Schweißen stärker als Kohlenstoffstahlrohre gleicher Abmessungen. Dünnwandige Rohre sind ebenfalls anfälliger für Verformungen, da sie weniger Steifigkeit besitzen, um thermischen Bewegungen zu widerstehen.
Nichtrostender Stahl und Duplex-Edelstahl sind aus Ausrichtungsperspektive besonders anspruchsvoll. Sie leiten Wärme weniger effizient als Kohlenstoffstahl, was bedeutet, dass die Wärme länger in der Nähe der Schweißzone konzentriert bleibt und das Verformungs- und Versatzrisiko erhöht. Duplex-Güten reagieren zudem empfindlicher auf Wärmeeintragswerte, sodass konstante Schweißparameter nicht nur aus metallurgischen Gründen, sondern auch zur Aufrechterhaltung einer stabilen Ausrichtung wichtig sind.
Rohrovalität ist ein weiterer werkstoffbedingter Faktor. Rohre, die nicht perfekt rund sind – sei es aufgrund von Fertigungstoleranzen oder Handhabungsschäden – erzeugen ungleichmäßigen Kontakt an der Verbindungsfläche. Dies erschwert die Erzielung eines gleichmäßigen Wurzelspalts über den gesamten Umfang, was wiederum Höhenversatz wahrscheinlicher macht. Die Verwendung von Zentrierschellen mit Schellenzieher und Drucklagern ermöglicht es, gleichmäßige Klemmkraft um das Rohr herum aufzubringen, was geringfügige Ovalität bei der Einpassung ausgleichen kann.
Wann sollte Rohrleitungsversatz vor dem Schweißen und wann danach korrigiert werden?
Rohrleitungsversatz sollte fast immer vor dem Schweißen korrigiert werden. Ist eine Schweißnaht fertiggestellt, ist die Verbindung fixiert, und die Korrektur von Versatz erfordert in der Regel das Herausschneiden der Schweißnaht, ein erneutes Einpassen der Verbindung und erneutes Schweißen – was kostspielig und zeitaufwendig ist. Die Ausrichtungskorrektur vor dem Heften erfordert nur einen Bruchteil dieses Aufwands und liefert ein besseres Ergebnis.
Es gibt einige praktische Richtlinien dafür, wann eine Korrektur in den verschiedenen Phasen möglich ist:
- Vor der Einpassung: Der beste Zeitpunkt zur Behebung von Versatz. Rohrenden auf Rechtwinkligkeit, Ovalität und Oberflächenzustand prüfen. Zentrierschellen verwenden, um Rohrenden vor dem Setzen von Heftpunkten auszurichten.
- Nach der Einpassung, aber vor dem Heften: Korrektur ist noch unkompliziert möglich. Rohrposition anpassen, Wurzelspalt und Höhenversatz erneut prüfen und vor dem Heften neu einspannen.
- Nach dem Heften: Begrenzte Korrektur ist möglich, indem einzelne Heftpunkte gebrochen und neu eingepasst werden. Dies erfordert jedoch Sorgfalt, um das Rohrmaterial nicht zu beschädigen, insbesondere bei nichtrostendem Stahl.
- Nach dem vollständigen Schweißen: Eine Korrektur ist ohne das Herausschneiden der Schweißnaht selten praktikabel. In einigen Fällen kann geringfügiger Winkelversatz durch Wärmerichten behoben werden, dies ist jedoch werkstoffabhängig und nicht immer nach dem geltenden Schweißverfahren zulässig.
Bei der Rohrfertigung und Vorfertigung sind die Kosten für Nacharbeiten nach dem Schweißen deutlich höher als der Zeitaufwand für eine ordnungsgemäße Einpassung und Ausrichtung vor dem Schweißen. Den Aufbau einer konsistenten Einpassroutine – einschließlich des Einsatzes externer Ausrichtwerkzeuge und Zentrierschellen – ist der zuverlässigste Weg, um zu verhindern, dass Versatz überhaupt die Schweißphase erreicht.
Rohrleitungsversatz beim Schweißen ist letztlich eine Frage der Vorbereitung, Abstützung und der richtigen Werkzeuge zum richtigen Zeitpunkt im Prozess. Bei Welner entwickeln und fertigen wir AMA-Rohrhandhabungswerkzeuge speziell für Fachleute in der Rohrleitung-Vorfertigung und -installation – von Zentrierschellen und Rohrständern bis hin zu Rohrdrehvorrichtungen und Gegengewichtssystemen. Unsere Produkte werden in den nordischen Ländern und ganz Europa von Schweißern, Projektleitern und Fertigungsteams eingesetzt, die bei jeder Verbindung zuverlässige und präzise Ergebnisse benötigen.
Wenn Sie den nächsten Händler oder Distributor in Ihrer Region finden möchten, finden Sie hier Ihren lokalen autorisierten AMA-Händler. Und wenn Sie eine konkrete Frage dazu haben, welche Werkzeuge zu Ihren Rohrgrößen oder Ihrer Anwendung passen, kontaktieren Sie uns direkt – wir helfen Ihnen, die richtige Lösung zu finden.