Hur förenklar du rörmontering inför slutsvetsning?
Posted onBemästra rörpassning med rätt verktyg och arbetsordning — och svetsa rätt redan första gången.
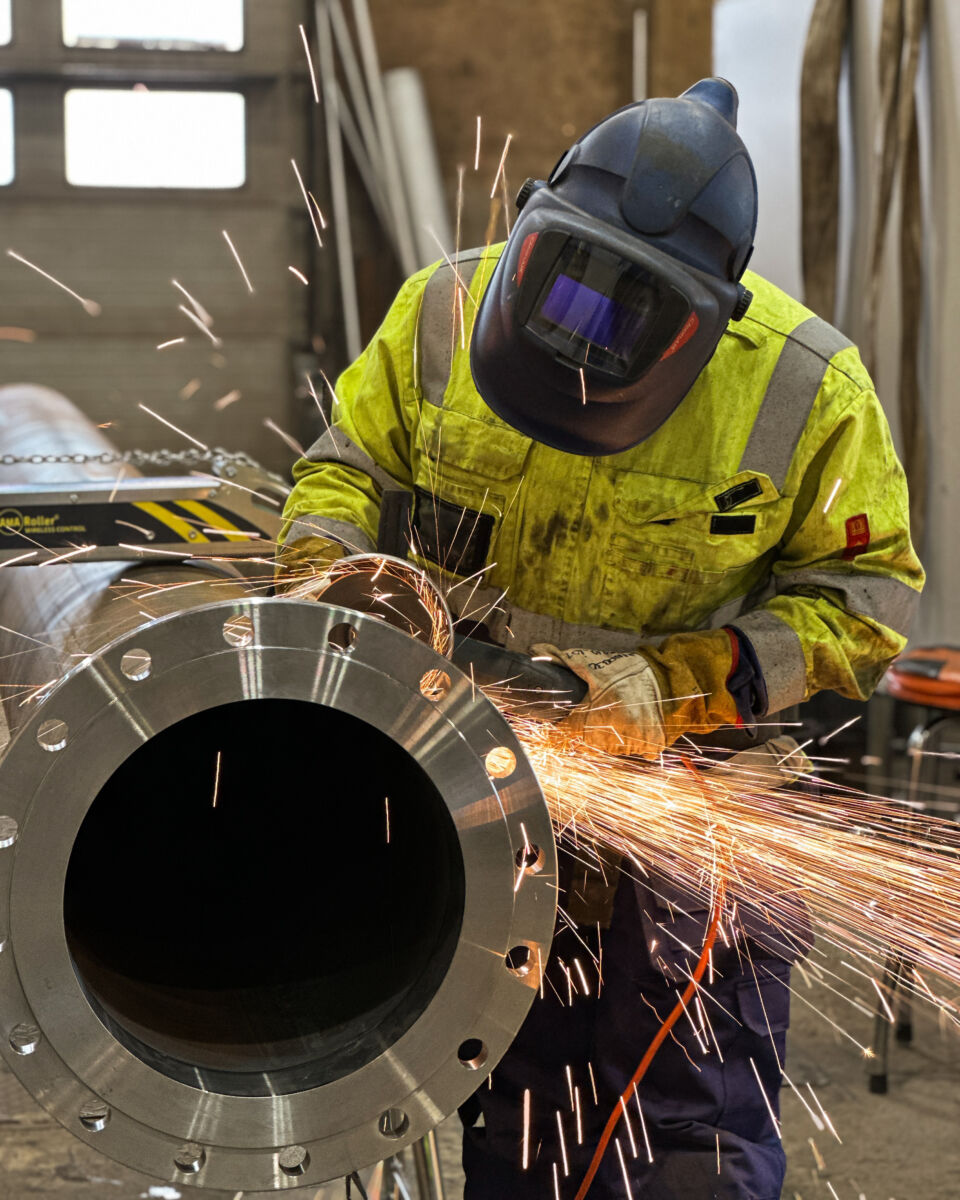
Du förenklar rörmontering inför slutsvetsning genom att använda rätt kombination av inriktningsverktyg, kontrollerade passningsmetoder och en tydlig förberedelsesekvens. Målet är att positionera rören exakt, ställa in spalter konsekvent och hålla fogarna säkert på plats innan någon ljusbåge tänds. Avsnitten nedan går igenom de vanligaste utmaningarna, verktygen som löser dem och de praktiska beslut som sparar tid på varje jobb.
Vilka är de vanligaste utmaningarna vid rörpassning inför svetsning?
De vanligaste utmaningarna vid rörpassning inför svetsning är felinriktning mellan rörändar, ojämna rotgap och rör som förskjuts under tackvetsning. Dessa problem uppstår för alla rörstorlekar och material, från rostfria ledningar med liten diameter till processrörledningar med stor dimension, och de påverkar direkt svetskvaliteten och andelen omarbetning.
Felinriktning är det vanligaste problemet. Även små avvikelser mellan två rörändar skapar en ojämn svetsfas, vilket tvingar svetsaren att kompensera med teknik snarare än att låta foggeometrin göra jobbet. Resultatet är ojämn inträngning, särskilt vid rotpassningar.
Ojämna rotgap är lika problematiska. Ett för smalt gap begränsar inträngningen, medan ett för brett gap riskerar genomsvetsning eller kräver överdrivet mycket tillsatsmaterial. Att ställa in detta manuellt, utan dedikerade verktyg, tar tid och är i hög grad beroende av individuell skicklighet.
En tredje utmaning är rörrörelser under montering. Rör som inte är ordentligt understödda eller fixerade tenderar att rotera eller förskjutas när svetsaren lägger tackvetsarna, vilket förstör det inriktningsarbete som redan utförts. Detta är särskilt vanligt på arbetsplatser där stabila och vågräta arbetsytor inte alltid finns tillgängliga.
Vilka verktyg används för att rikta in rör inför svetsning?
De viktigaste verktygen för att rikta in rör inför svetsning är centreringsringar, rörstöd och rörvändare. Dessa verktyg samverkar för att hålla rören på rätt höjd, centrera rörändarnas läge i förhållande till varandra och hålla monteringen stabil under hela passnings- och tackvetsningsprocessen.
Centreringsringar
Centreringsringar är en av de mest direkta lösningarna för rörinriktning. De monteras runt utsidan av fogen och drar samman båda rörändar till koncentricitet, vilket eliminerar den förskjutning som orsakar svetsfelen. AMA:s centreringsringar är tillverkade i rostfritt stål och finns i ett brett storleksurval, från DN65 upp till DN1500, vilket gör dem lämpliga för allt från mindre processledningar till industrirörledningar med stor dimension. En dedikerad ringåtdragare säkerställer att ringen sitter fast och centrerar exakt utan att deformera rörväggen.
Rörstöd och stödsystem
Rörstöd håller rören på en konsekvent arbetshöjd och förhindrar nedböjning, vilket är ett verkligt problem med längre rörsektioner. Justerbara stöd som AMA Stand A och Stand B låter dig ställa in höjden exakt och stödja rör från DN15 upp till DN720. Ordentligt stöd på flera punkter längs en rörledning är viktigt för att bibehålla inriktningen längs hela monteringens längd, inte bara vid svetsfogens placering.
Rörvändare
En rörvändare tillför ytterligare en dimension till inriktningsarbetet genom att låta dig rotera röret smidigt till valfri position. Detta är användbart under passning eftersom du kan föra fasen till den bästa visuella positionen för att kontrollera inriktningen, och det blir ännu mer värdefullt när tackvetsningen väl börjar. AMA Roller rörvändaren är kompatibel med rördiametrar från 30 till 508 mm och fungerar med alla vanliga manuella svetsmetoder.
Hur uppnår du ett konsekvent rotgap vid rörsvetsning?
Du uppnår ett konsekvent rotgap vid rörsvetsning genom att använda mekaniska distanser eller centreringsringar som håller gapet öppet på ett fast avstånd medan du lägger tackvetsarna. Att ställa in gapet med ögonmått eller med improviserade shims leder till variation runt omkretsen, vilket skapar ojämn inträngning och försvårar rotpassningen.
Det korrekta rotgapet beror på svetsprocessen, materialet och väggtjockleken. För TIG-rotpassningar på rostfria processledningar är ett gap på 2 till 3 mm typiskt, men följ alltid tillämplig svetsningsprocedurspecifikation för ditt jobb. Det viktigaste är att gapet förblir jämnt hela vägen runt fogen, inte bara vid den punkt där du ställde in det.
Centreringsringar är till hjälp här eftersom de håller båda rörändar i ett fast läge i förhållande till varandra. När ringen väl är åtdragen kan rören inte förskjutas i sidled, vilket innebär att gapet du ställt in på ett ställe förblir konsekvent när du arbetar runt fogen. Efter att tackvetsarna placerats med jämna mellanrum kan ringen tas bort och gapet håller sig kvar.
På rör med större diameter bör du kontrollera gapet vid flera klockpositioner innan du lägger tackvetsarna. Rörändar som ser parallella ut kan ändå ha en viss ovalitet eller fasavvikelser som bara visar sig när du mäter runt hela omkretsen.
När ska du använda tackvetsning respektive mekaniska klämmor under montering?
Använd tackvetsning när fogen ska stanna i position för svetsning och när materialet tillåter det utan risk för sprickbildning. Använd mekaniska klämmor eller centreringsringar när du behöver ompositionera monteringen, när materialet är känsligt för värmetillförsel under passning, eller när fogen behöver justeras efter den inledande inriktningen.
Tackvetsarna blir en del av den färdiga svetsningen, så de måste uppfylla samma kvalitetskrav som rotpassningen. På material som duplexrostfritt stål eller höglegeringsrörledningar kan en dålig tackvets introducera ett fel som förs vidare till den slutliga fogen. I dessa fall håller mekanisk fixering under passning värmen borta från fogen tills svetsaren är redo att svetsa ordentligt.
Mekaniska klämmor och centreringsringar är också det bättre valet vid prefabrikation, där rörsektioner monteras i en verkstad innan de transporteras till arbetsplatsen. Vid prefabrikation behöver du ofta passa in, kontrollera, justera och kontrollera igen innan svetsning. Mekaniska verktyg låter dig göra detta utan att binda dig till en tackvets som senare kan behöva slipas bort.
När tackvetsning är lämpligt, fördela dem jämnt runt omkretsen och se till att var och en är fullständigt genomsmält. Tackvetsningar som är för korta eller för kalla kan spricka när röret roteras eller när termisk expansion sker under svetsning.
Hur minskar korrekt rörförberedelse den totala svetsningstiden?
Korrekt rörförberedelse minskar den totala svetsningstiden genom att eliminera de korrigeringar och den omarbetning som uppstår vid dålig passning. När rören är korrekt inriktade, gapen är jämna och fogarna är stabila kan svetsaren fokusera på att utföra svetsningen snarare än att kompensera för passningsproblem. Detta minskar direkt ljusbågstiden, förbrukningen av tillsatsmaterial och risken för reparationer.
Tidsbesparingarna ackumuleras över ett projekt. En enda fog som kräver omarbetning på grund av felinriktning kostar inte bara slipnings- och omsvetsningsarbete, utan även tid för inspektion, dokumentation och eventuell ny provning. På ett stort processrörsättningsprojekt med hundratals fogar har en marginell minskning av omarbetningsfrekvensen en betydande effekt på den totala tidplanen.
Rörvändare bidrar till denna effektivitet på ett specifikt sätt. När en svetsare kan rotera röret till den mest bekväma svetsningspositionen i stället för att flytta sig runt en fast fog, bibehåller svetsaren en konsekvent teknik genom hela svetsningen. AMA Roller rörvändaren gör detta möjligt för rördiametrar från 30 till 508 mm, och svetskvaliteten är märkbart mer konsekvent som ett resultat. För större rördiametrar hanterar AMA HD Rotator Set rör upp till 1 000 mm med motoriserad rotation och hydraulisk höjdjustering.
För trådlös flexibilitet på arbetsplatsen låter AMA Roller Premium med trådlös Bluetooth-styrning svetsaren manövrera rörvändaren på upp till 25 meters avstånd, vilket eliminerar behovet av extra kabeldragning på travla arbetsplatser och håller arbetsflödet igång utan avbrott.
Läs mer om AMA Roller rörvändaren:
AMA Roller Standard rörvändare
Vilka säkerhetsaspekter gäller vid rörmontering och passning?
Vid rörmontering och passning är de viktigaste säkerhetsaspekterna rörstabilitet, risker vid manuell hantering och de faror som är förknippade med tackvetsning. Rör som inte är ordentligt understödda kan rulla, välta eller förskjutas oväntat, vilket skapar allvarliga kläm- och fallrisker för alla som arbetar i närheten.
- Stöd rören på flera punkter. En enda stödpunkt under en lång rörsktion skapar en hävstångseffekt. Använd minst två rörstöd med ett mellanrum som förhindrar nedböjning och rullning. Kedjor och fixeringsremmar på rörstöd ger ett extra lager av stabilitet.
- Använd mekaniska lyfthiälpmedel för tunga rör. Manuell hantering av stora eller tunga rörsektioner orsakar belastningsskador i rörelseapparaten. Utrustning som AMA HD Rotator Set inkluderar hydraulisk höjdjustering specifikt för att minska manuell lyftning under positionering.
- Säkra rören innan du arbetar med dem. Innan du applicerar någon kraft med en ringåtdragare eller ett inriktningsverktyg, se till att röret inte kan röra sig. Ett rör som rullar medan en ring dras åt kan orsaka hand- och fingerskador.
- Följ svetsningens säkerhetsrutiner för tackvetsning. Tackvetsning under passning innebär samma risker som vanlig svetsning: UV-strålning, rökexponering och stänk. Använd lämplig personlig skyddsutrustning även för korta tackvetsningar, och säkerställ tillräcklig ventilation, särskilt vid arbete med rostfritt stål eller belagda rör.
- Kontrollera lastklassningarna på all utrustning. Rörstöd, rörvändare och stödsystem har alla maximala lastklassningar. Att överskrida dessa klassningar orsakar inte alltid omedelbart haveri, men det ökar risken för oväntad kollaps. Kontrollera alltid att utrustningen är klassad för den rörvikt du hanterar.
Vid arbete på höjd eller inuti rörgalleriar gäller ytterligare fallskydd och säkringsåtgärder. AMA Pipe Bridge Stand inkluderar till exempel en obligatorisk säkerhetsrem som måste användas för att fixera stödet till balken innan något rör lyfts.
Att få rätt arbetsflöde vid rörmontering
Rörmontering inför svetsning är inte komplicerat, men det kräver rätt verktyg och ett konsekvent tillvägagångssätt. Rikta in rören korrekt, ställ in rotgapet med mekaniska hjälpmedel, stöd monteringen genomgående, och din svetsare kan fokusera på att producera en kvalitetssvets snarare än att åtgärda passningsproblem. Det är där de verkliga tids- och kostnadsbesparingarna kommer ifrån.
Vi konstruerar och tillverkar rörhanteringsverktyg för exakt den här typen av arbete. Från centreringsringar och rörstöd till motoriserade rörvändare för både verkstadsprefabrikation och användning på arbetsplatsen täcker vårt AMA-produktsortiment hela rörmonteringsprocessen för yrkesverksamma inom processindustrin i norra Europa och utanför.
För att hitta rätt verktyg till ditt nästa projekt, hitta din närmaste auktoriserade AMA-återförsäljare eller kontakta oss direkt så hjälper vi dig att välja rätt lösning för dina rörstorlekar, material och arbetsmiljö.